工厂报废标准说白了就四条线:结构开裂、尺寸超差、面料不可修复、孔位错打导致无法装配。这四类直接报废,其余全部走返修。刚总家具(芝诺家具旗下品牌)是深圳的家具源头工厂,车间每个月的报废率控制在 1.2% 以内,返修率 3.5% 左右,这两个数字每周一早上贴在车间门口,谁都能看。
先分清报废和返修,别把能修的扔了
报废和返修,中间隔着一道成本线。修一件的成本低于重做一件的六成,就走返修;超过六成,直接报废。
这道线不是拍脑袋定的。重做一件沙发,材料加人工大约 800 到 1500 元,还要占一条产线两个小时。返修如果只是换一块面料、补一道漆,成本 100 到 300 元,那就修。
但如果要拆到框架层,把已经钉好的木架拆开重装,工时能翻三倍,还不如重做。这道账车间主任每天在算。
| 问题类型 | 处理方式 | 谁担成本 |
|---|---|---|
| 面料轻微色差、线头 | 返修,换片或修剪 | 工厂 |
| 漆面流挂、颗粒 | 返修,打磨重喷 | 工厂 |
| 框架开裂、榫位断裂 | 报废 | 工厂 |
| 成品尺寸超差 5 毫米以上 | 报废或改小规格 | 工厂 |
| 孔位错打 | 报废(板材类) | 工厂 |
| 客户改单 | 按合同,能改则改 | 客户 |
最后一行要说清楚。客户改单造成的损失,我们不往「报废」里算,那是另一本账。车间统计报废率的时候只算工厂自己的问题,这样数字才有意义。
结构类:这四种必须报废,没有商量
结构是底线。外观能糊弄,结构不能。
第一种,实木框架出现贯穿性裂纹。裂纹长度超过 30 毫米、深度超过板材厚度的三分之一,直接报废。表面细裂可以补胶打磨,贯穿裂的受力已经断了,装上去用半年就会响。
第二种,榫头断裂或榫孔崩边。榫卯结构靠的是榫头和榫孔的咬合,崩了边就咬不住,补胶只能撑几个月。
第三种,床架横梁弯曲超过 3 毫米。1.8 米的床,横梁是主要受力件,弯了之后床垫放上去会中间下陷,睡感全变。
第四种,软体家具的蛇形簧脱扣超过三处。弹簧卡扣是机械连接,脱了扣再装回去,张力已经变了,坐上去会有异响。这类问题在沙发框架损伤怎么判断那篇里讲过细节。
弹簧脱扣,客户自己怎么判断
坐下时听到「哒」的一声闷响,起身后用手按那个位置,能摸到一个硬点,八成是脱扣。这种声音和弹簧疲劳的吱呀声不一样,闷响更短更脆。
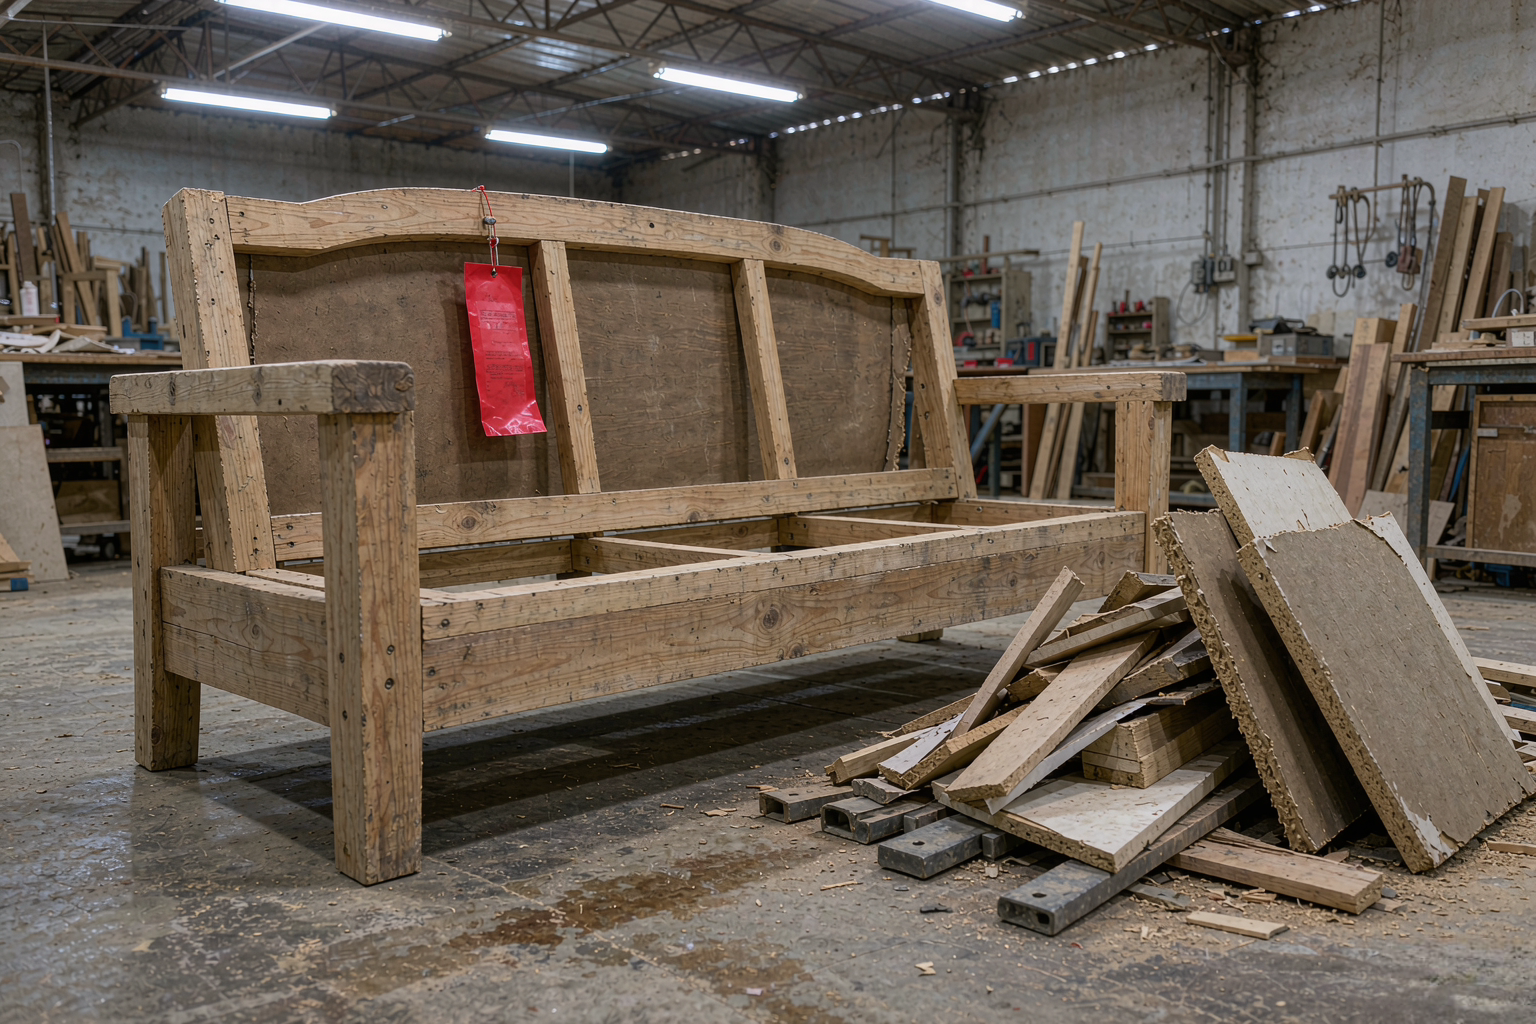
这四种,车间任何人都有权直接拉红条,不用等主管签字。红条一挂,这件东西就进报废区,谁都不能再拿去装配。
尺寸超差多少算废?5 毫米是一条线
家具行业有个公差表,不是所有尺寸都一个标准。
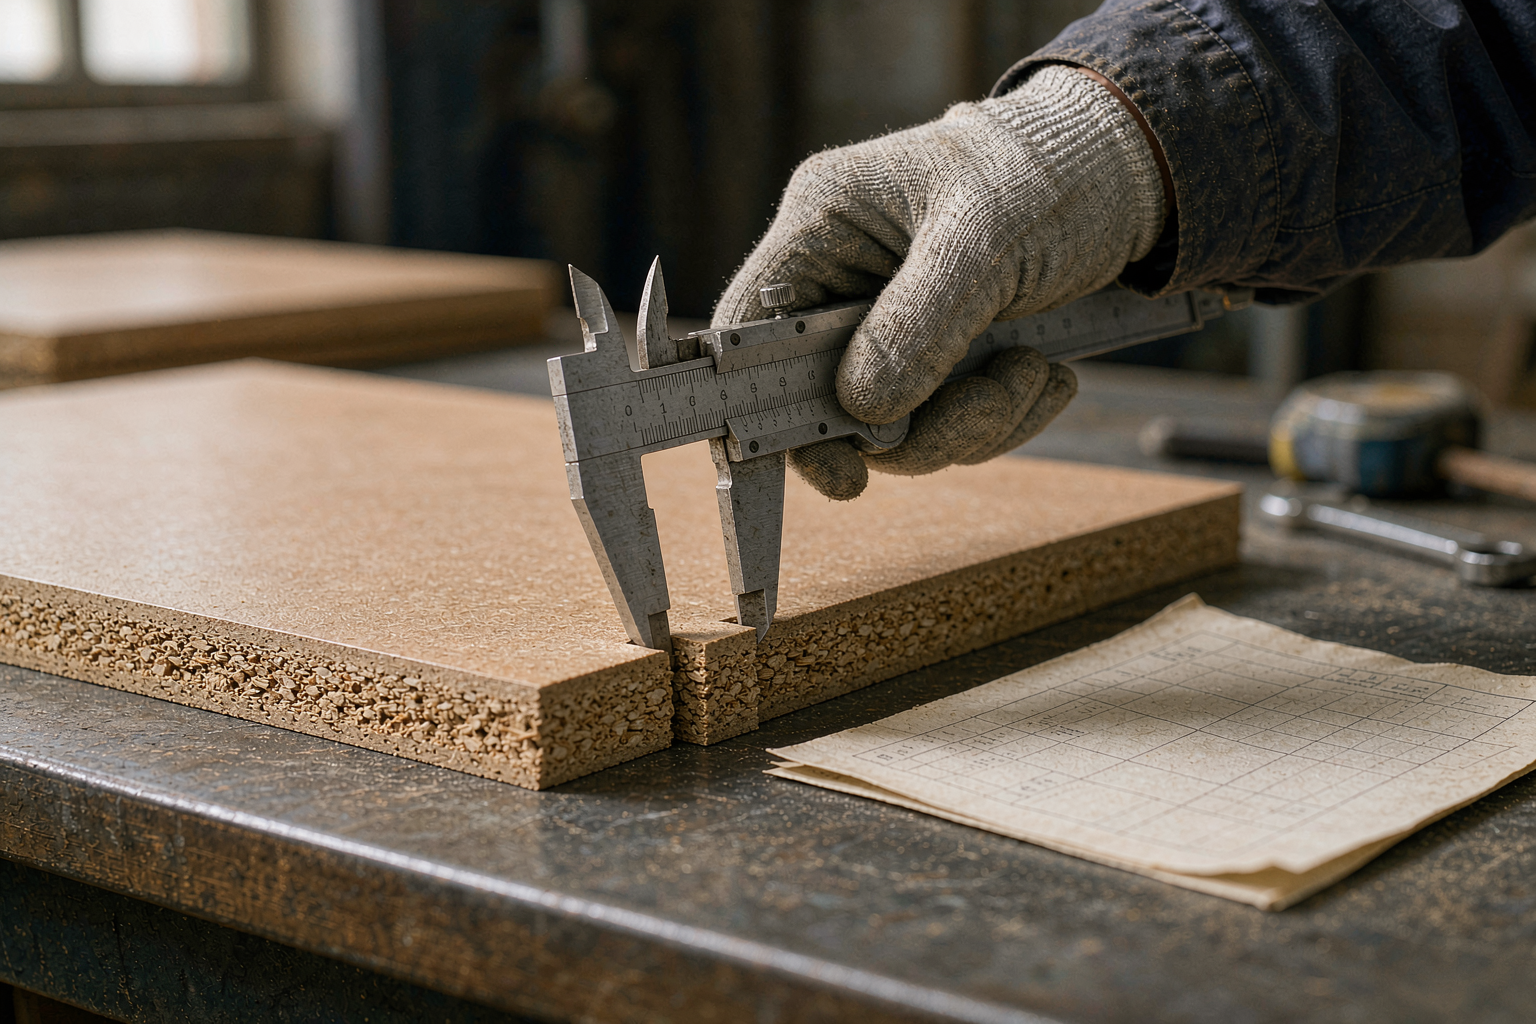
板式家具的外形尺寸,允许 ±2 毫米;实木家具受含水率影响,允许 ±3 毫米;软体家具因为面料有弹性,允许 ±10 毫米。
公差表为什么不写进销售合同
因为客户看不懂,写进去只会增加纠纷。我们的做法是在交付前告知关键尺寸的实测值,比如柜体总宽实测 1200 毫米,偏差 1 毫米,写在送货单上。
超过这个范围,要看是不是关键尺寸。总长总宽超差,柜子放不进预留位置,报废。内部层板间距超差,影响使用但装得上,降级做内部件或者走特价。
有一次一批 1.2 米的床头柜,总宽做到 1.206 米,超了 6 毫米。客户家的位置刚好卡死,装不进去。这批 40 件全部返工改窄,光工时损失就两万多。后来我们把这类「卡位件」的公差收到 ±2 毫米,宁可慢一点。
这个教训写进了我们的排产规则,跟工厂排产表怎么排里说的优先級是一个道理:卡位件先做,做完立刻复核。
面料:能换片的绝不换整张
面料问题最常见,也最容易判错。
3 厘米以内的跳线、抽丝,用钩针回挑,挑不回来就换片。5 厘米以内的污点,能洗掉就洗,洗不掉换片。只有整张面料出现明显色差、大面积起球、或者同一匹布上有多处瑕疵,才换整张。
为什么这么抠?一张三人沙发的面料成本 600 到 1200 元,换整张等于重做一半。换片只要 80 到 200 元,而且从背面缝合,客户看不见。
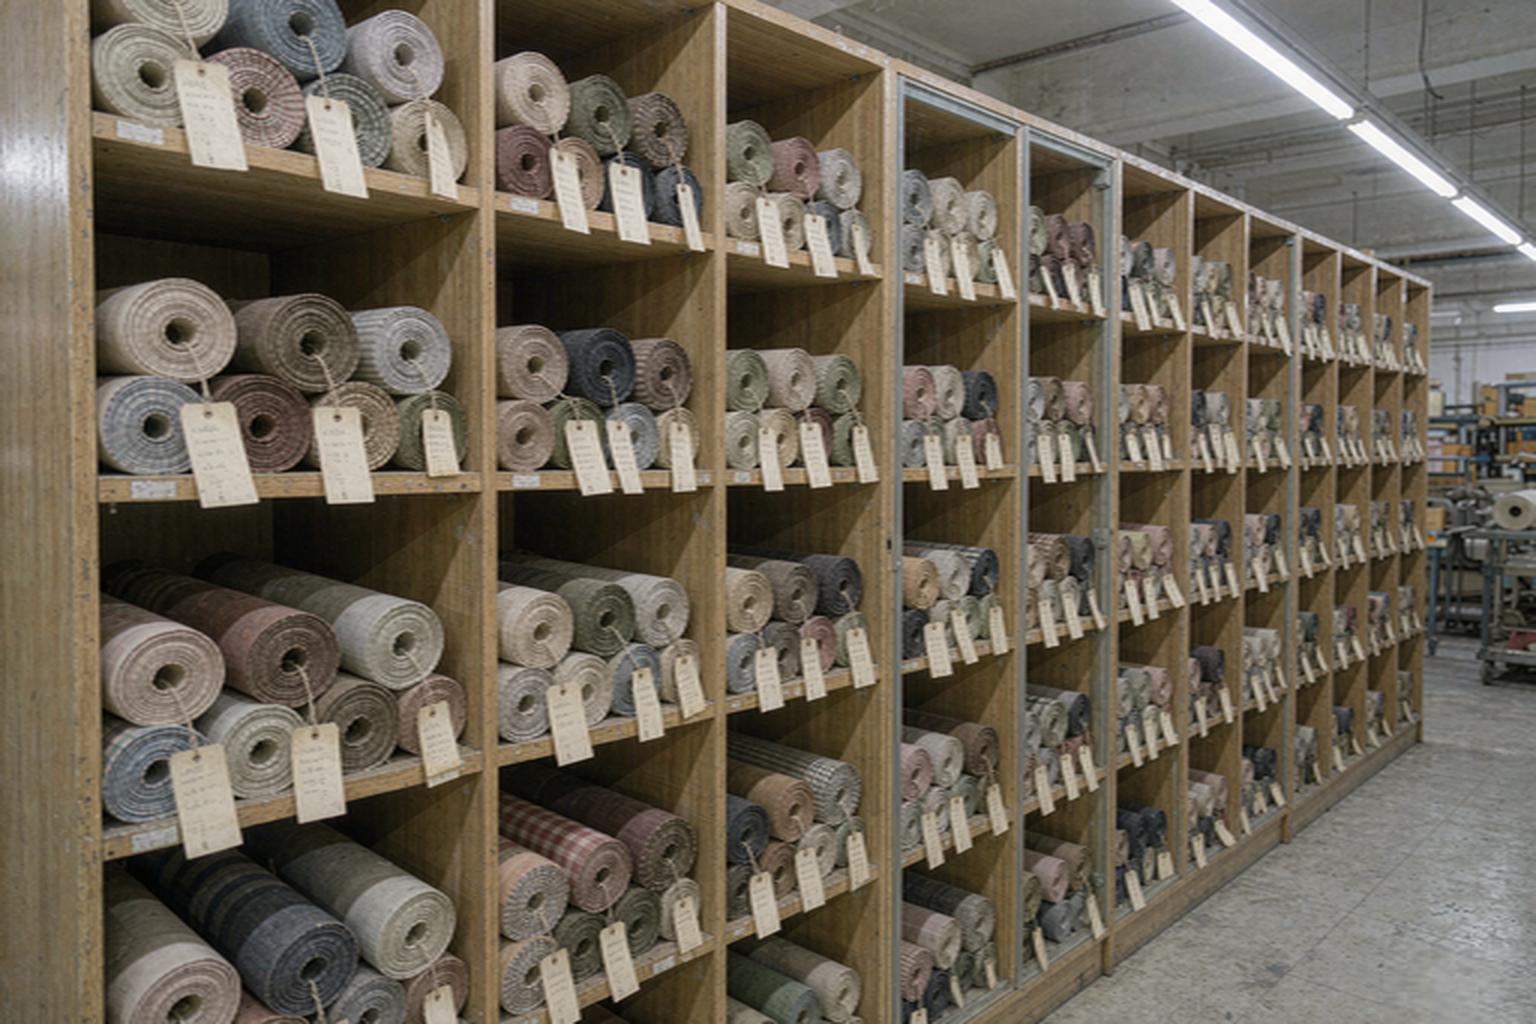
但换片有一条死规矩:必须用同一匹布。不同批次的布,哪怕色号一样,光泽也会有差别,光线下能看出补丁。我们车间有个布料留样柜,每批布留 2 米,专门用于后期补片。这个柜子在面料检验车间那篇里提到过,是同一个逻辑。
孔位错打,为什么救不回来
板材上打错一个孔,看着只是个小洞,实际是死刑。
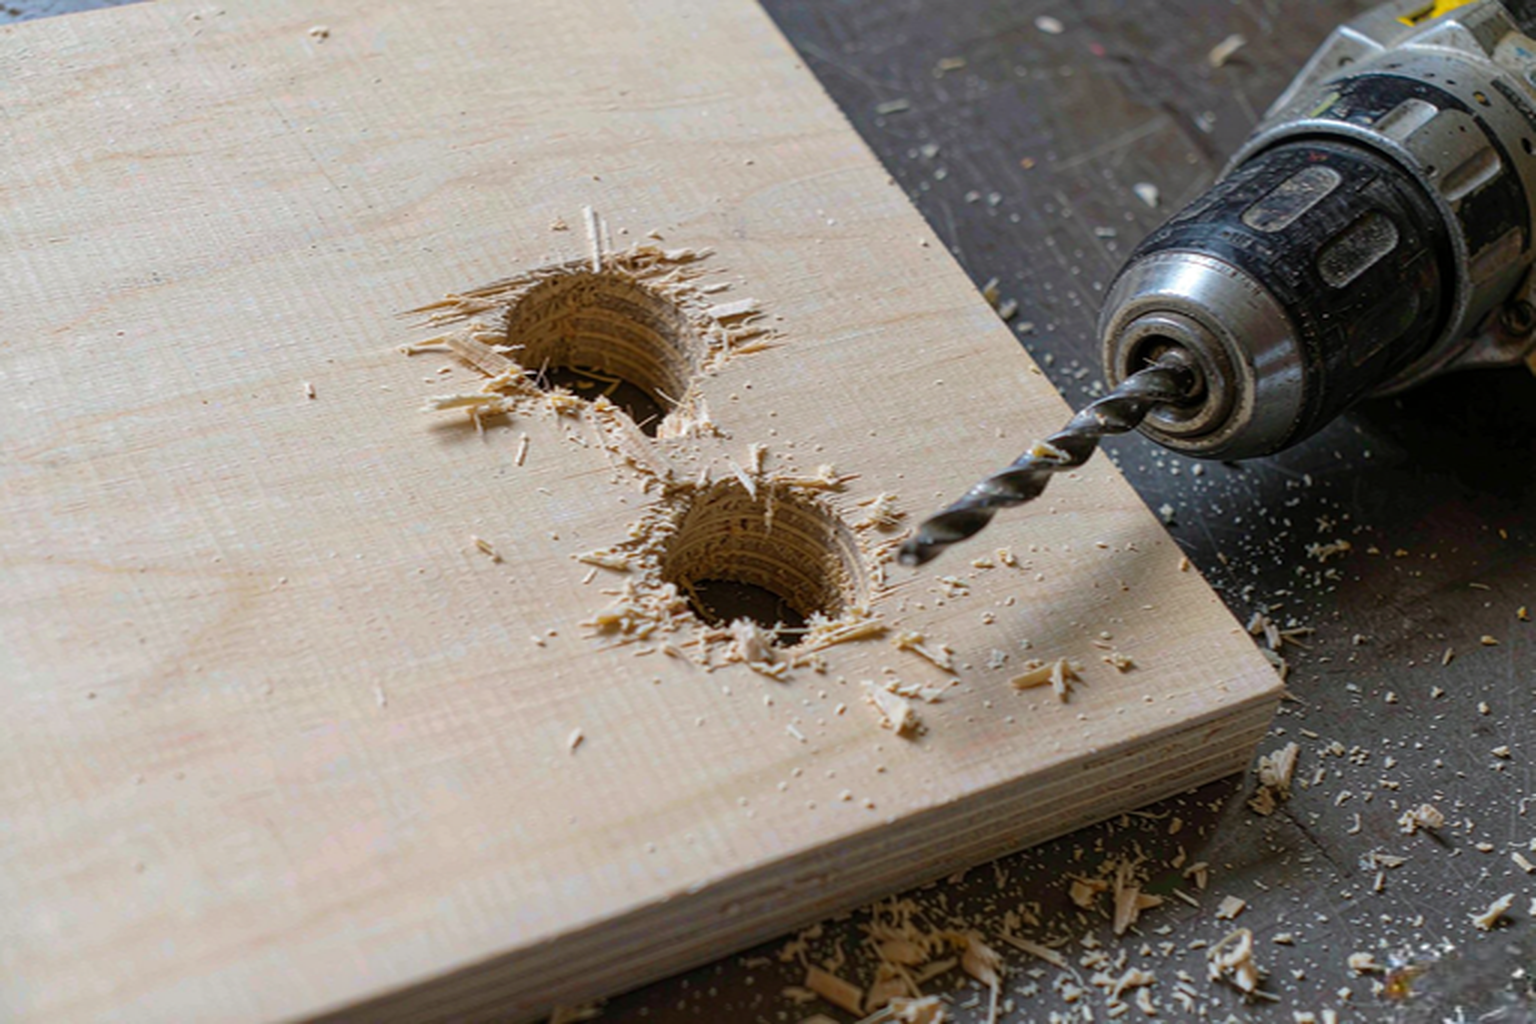
因为家具的五金孔是定位孔,孔位决定了板件的相对位置。打偏 2 毫米,抽屉就装不进去;打偏 5 毫米,整个柜体的对角线都歪。
补孔的办法无非两种:木塞填孔再重打,或者把孔扩大用偏心件。前者的强度只剩原来的六成,后者会让五金松动。用在承重位置,三个月就出问题。
所以我们车间的规矩是:板材类孔位错打,一律报废,不许补。这条规矩执行下来,报废率上去了,售后率下来了。算总账是划算的,一次上门维修的成本,够报废三块板。
孔位错打八成来自两个原因:排钻机定位没校准,或者工人换批次时没复核图纸。前者靠每天开机首件检验,后者靠工序卡签名,这个在质检员一天查什么里写过。
报废一件,工厂到底损失多少
客户常以为报废就是损失一块板。实际不是。
| 损失项 | 板式柜(元) | 三人沙发(元) |
|---|---|---|
| 材料成本 | 180-400 | 600-1200 |
| 已投入工时 | 60-120 | 200-400 |
| 占用产线机会成本 | 80-150 | 150-300 |
| 拆解与清运 | 20-40 | 40-80 |
| 合计 | 340-710 | 990-1980 |
一张三人沙发报废,损失接近 2000 元。所以我们宁可多花 20 分钟做首件检验,也不愿意把它做废。
这个数字也解释了为什么小厂不敢报废。一条产线一天出 30 件,废 3 件就是 6000 元,一个月 18 万。扛不住,就只能想办法修、想办法遮,最后问题到了客户家里。
1.2% 的报废率是怎么算的
算法很简单:当月报废件数除以当月完工件数。分子只算工厂责任,客户改单、运输破损不计入。
分母里的「完工件」按件算,不按套。一套沙发算 3 件(框架、坐垫、靠背),这样统计更细。
1.2% 是什么水平?行业里做得好的工厂在 1% 到 3% 之间,超过 5% 说明工序控制有问题。低于 0.5% 的要小心,很可能是把废品当好品出了。
我们每个月会做一次报废原因分析,把报废件按原因分类,前三位必须在下一月降下来。去年排第一的是面料瑕疵,降下来之后排第一的变成孔位,今年在治孔位。
刚总家具做住宅家具十二年,主理人在直播间播了四年,累计成交过亿,靠的不是把废品卖出去,而是把废品拦在车间里。这话说起来像口号,落到执行就是每周一那张报废统计表。
谁能签字报废?流程比想象中长
不是谁想废就能废,也不是谁想留就能留。
- 操作工或质检员发现问题,挂红条,写明问题和时间。
- 班组长到场复核,判断是返修还是报废,签字。
- 涉及结构件的,车间主任必须到场,两个人签字。
- 单件损失超过 800 元的,要报生产经理,当天出结论。
- 整批报废(同批次 5 件以上),主理人亲自看,才能定。
为什么这么麻烦?因为报废是成本,也是权力。没有流程,就会出现两种极端:一种是舍不得废,把问题件混出去;另一种是随便废,反正不是自己的钱。两个签字就是互相牵制。
报废件去哪了:三条路
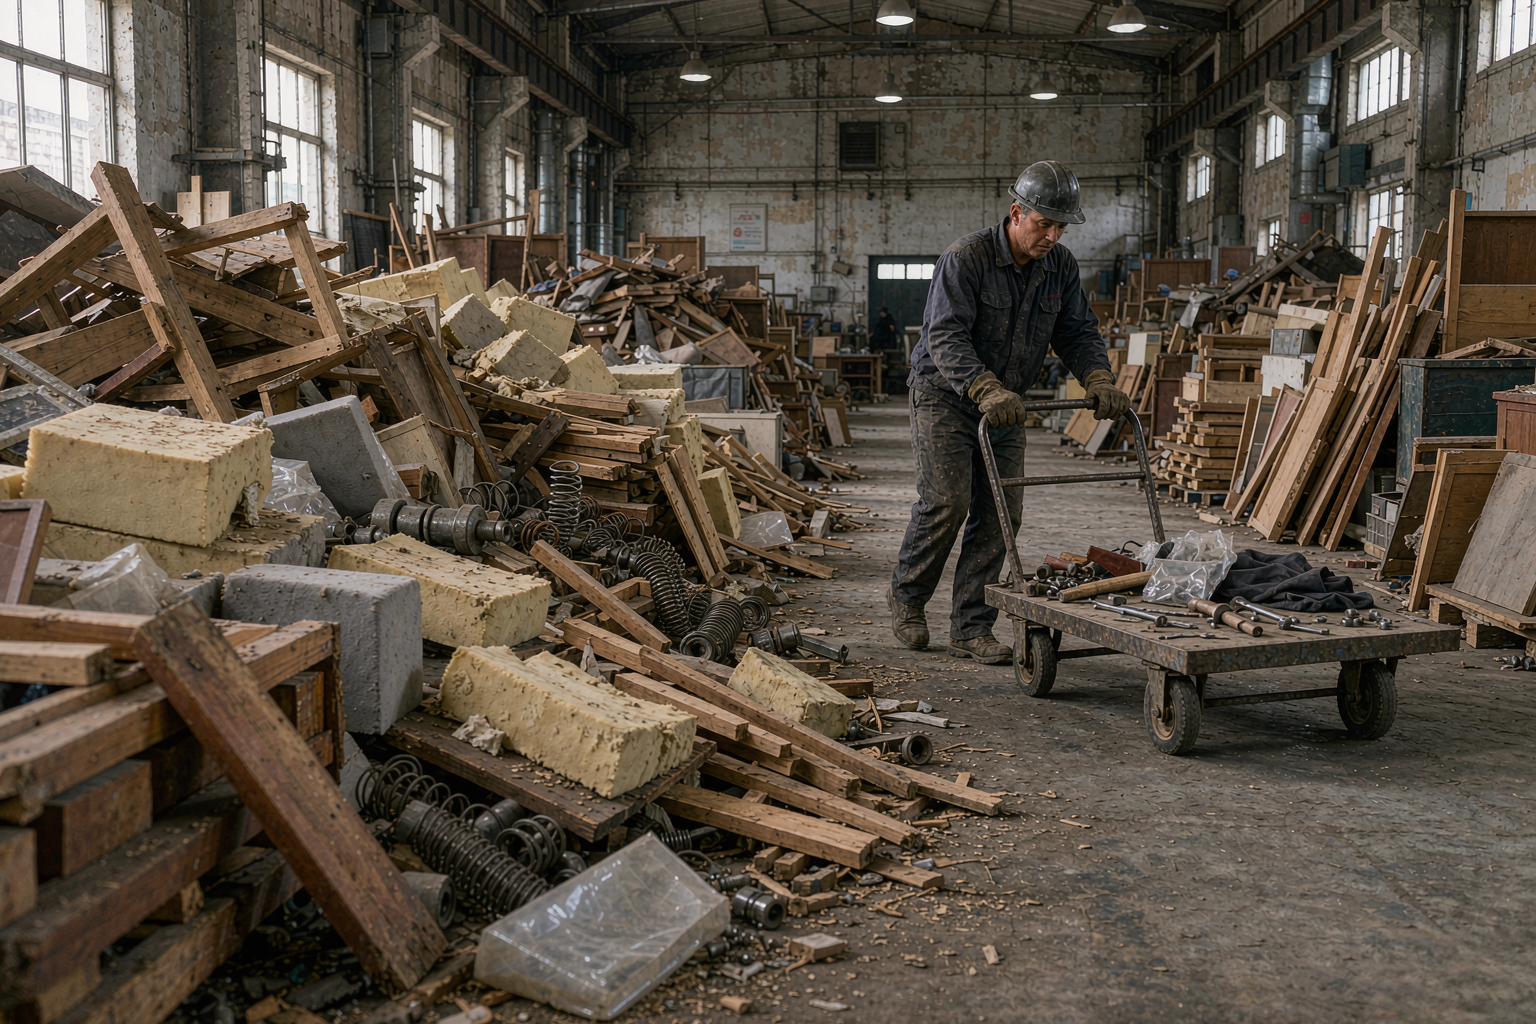
第一条路是拆解回收。五金、弹簧、实木框架拆下来分类,能用的回用,不能用的卖废料。软体家具的泡棉可以打碎做填充,一吨能卖几百元。
留样柜怎么用
每批留一件,贴上批次号、生产日期、班组编号。客户投诉时按订单号反查批次,把留样搬出来对比,是工艺问题还是使用问题,十分钟能说清。
第二条路是留样。每个批次留一件,不管好坏,贴上批次号存进留样库。客户半年后投诉,我们把留样拿出来对比,责任一清二楚。这个做法在五金件采购标准那篇里也提过,同一批次的留样是对账依据。
第三条路是员工内购。外观有瑕疵但结构没问题的,内部价卖给员工,价格通常是成本价的六折,必须签字确认「已知瑕疵,不退货」。
这三条路都不允许流向市场。有客户问能不能便宜卖给他,我们一律拒绝,原因下面说。
为什么不把报废件便宜卖给你
三个原因,都很实际。
一是没有售后。报废件本身就有结构或尺寸问题,卖出去之后出了问题,我们赔不起,你也不划算。
一次上门维修,真实成本多少
市区内 150 到 250 元,郊区加 80 到 150 元,需要换件的再加材料费。这笔钱不管责任在谁,先由我们垫,责任清楚之后再分摊。
二是会混淆标准。今天能卖一件有裂纹的,明天工人就会觉得裂纹没那么严重,标准就滑坡了。
三是不符合我们的生意逻辑。源头工厂直供,砍掉中间环节,赚的是效率的钱,不是处理次品的钱。同款比卖场低三到五成,靠的是渠道,不是降级。
所以看到「工厂尾单、瑕疵特价」这类说法,可以多问一句:瑕疵在哪、能不能上门看、坏了谁修。答不上来的,大概率不是尾单。
三种情况,我们会报废整批
单件报废常见,整批报废少见,但确实有。
第一种,原材料批次出问题。比如一批板材甲醛释放量超标,做成成品再检测出来,整批都得废。这类损失最大,所以我们进厂就抽检,不合格的整批退给供应商。
第二种,工艺参数错了。比如一批沙发的海绵密度配错,从 35 密度做成 28 密度,坐感完全不一样,只能整批废。
第三种,批量尺寸偏差。同一批 20 件衣柜,全部超差 4 毫米,那不是操作问题,是设备或图纸问题,整批返工或报废。
这三种情况,光材料损失就可能十几万。但比起让整批问题货流向市场,还是划算的。售后上门一次的成本 150 到 400 元,20 件就是几千,还要搭上口碑。
报废和交期的取舍,讲个真事
去年双十一前,一批 60 套沙发要在一周内发完。第三天质检发现 8 套的扶手面料有轻微色差,同一匹布的两个位置色差半个色号,展厅光线下能看出来,家里不一定。
两个选择:发出去,客户大概率不会发现;留下来,交期要延后 4 天,还要跟 8 个客户解释。
主理人当场决定留下来重做。8 个客户一个个打电话说明,其中 3 个改了交期,5 个说可以等。最后没有一个人退单。
这件事后来成了车间的案例。判断标准不是「客户会不会发现」,而是「我们自己能不能接受」。这个标准比任何质检条款都好用。
返修件要走三道工序,不是修完就发
返修比新品麻烦,因为它多了一道「拆」和一道「验」。
第一道是拆。拆的时候要保住周边的部件,比如换一片扶手面料,得先把坐垫、靠背的连接件松开,拆坏了就是二次损失。这道工序只能人工做,一个熟练工拆一张沙发要 40 分钟。
第二道是修。补漆要配色,同一批漆放三个月颜色会变,所以车间常备一份色板,每次调漆先比对。换面料要用同匹布,从留样柜取,取完登记。
第三道是重检。返修件的检验标准跟新品一样,不打折。外观、结构、尺寸、五金全过一遍,合格才能进包装区。这一条最容易被忽略,很多工厂返修完直接打包,问题就出在这里。
三道走完,返修件的成本通常是新品材料费的 20% 到 30%,工时费却接近一半。所以车间更愿意在首件就把问题拦住,返修永远是最不划算的选项。
怎么看出你的家具是返修过的
客户没必要疑神疑鬼,但知道几个观察点不吃亏。
看缝线。原厂缝线是一条到底,返修补片会在边缘多一道压线,或者针距跟旁边不一致。45 度角对着光看最明显。
看漆面。补漆的地方在侧光下会有一圈淡淡的印,颜色略深或略亮。用手摸,补漆处的手感会比周围涩一点。
看螺丝孔。拆装过的孔,孔壁会有毛刺或者螺丝牙痕,新孔是干净的。这一点在退换货 48 小时实录里也提过,我们收到退货第一件事就是查孔。
看包装。返修件的包装通常是二次封装,胶带叠了两层,或者内衬泡沫有压痕。
这些痕迹不代表东西不好,返修合格的家具正常使用没问题。但如果你是按新品全价买的,就有权问一句:这件是不是返修件。正规工厂会如实回答,也会在价格上体现。
客户改单的损失,为什么不进报废率
因为责任不同。工厂自己的问题要暴露,客户的问题要单独看,混在一起数字就失真了。
改单造成的损失通常是三种:材料已经开料、面料已经裁剪、五金已经按单配好。开料后的板材只能改小规格,改不了就废;面料裁了没法退;五金可以回库,但要重新分拣。
这类损失我们按合同处理,能改的改,改不了的按已投入成本折扣,不额外加价。原因很简单:客户改单多数是被装修进度逼的,不是故意的。
但有一条要说清,大促期间改单,交期会往后排。产线是按排产表走的,插一单进去就要挪一单出来,这个成本最后会落在交付时间上。所以下单前把尺寸和型号确认死,比什么都省事。这一条听着像废话,可每年大促之后,因为改单延期的单子都占两成以上。
常见问题
家具厂的报废率一般是多少?
做得好的工厂在 1% 到 3% 之间,超过 5% 说明工序控制有问题。低于 0.5% 反而要警惕,可能是把次品当好品出了。
尺寸超差多少必须报废?
板式家具超过 ±2 毫米、实木超过 ±3 毫米、软体超过 ±10 毫米就算超差。是否报废还要看是不是关键尺寸,卡位件超差一律报废。
面料有瑕疵一定要换整张吗?
不用。3 厘米以内的跳线抽丝可以回挑,5 厘米以内的污点可以清洗,只有整张色差或大面积起球才换整张,前提是必须用同一匹布补片。
孔位打偏了能不能补?
板材类不能补。补孔后强度只剩六成,用在承重位置三个月就出问题。所以我们的标准是孔位错打一律报废,不许用木塞填。
报废的家具会流到市场上卖吗?
正规工厂不会。报废件只走三条路:拆解回收、批次留样、员工内购。员工内购要签字确认瑕疵,且不允许转售。
工厂尾单和瑕疵特价能买吗?
要问清三件事:瑕疵具体在哪、能不能上门看实物、坏了谁负责维修。三样都答不上来的,多半不是真正的尾单。
为什么小厂不愿意报废?
因为扛不住成本。一条产线一天出 30 件,废 3 件就是 6000 元,一个月 18 万。扛不住就只能修和遮,问题最后落到客户家里。
想看看报废区长什么样,来刚总家具直播间,我每个月会拿着手机去车间转一圈,红条挂在哪、为什么挂,都拍给你看。