
很多人以为质检就是「看一圈、摸一摸、签个字」。真到车间待一天才知道,质检员是工厂里最不受欢迎、但最不能少的那个岗位——他手里那支笔,决定一批家具能不能出厂。这篇文章跟着一位老师傅走完整整一天,看看家具出厂前到底要过哪些关。
八点二十:进料检验,先卡住源头
家具质量好不好,一大半在原料进场那天就定了。质检员的第一件事不是看成品,而是等货车。
- 查板材:核对批次、厚度公差、环保检测报告。板子进厂要抽测封边是否牢固、有无崩边、贴面有没有气泡;
- 查五金:铰链要现场开合几次,看阻尼是否顺畅、有没有异响;滑轨要装上试拉,确认推拉顺滑不回弹;
- 查面料和海绵:面料看色差、看克重、看是否有跳线;海绵量密度、测回弹,捏下去不复原的直接退;
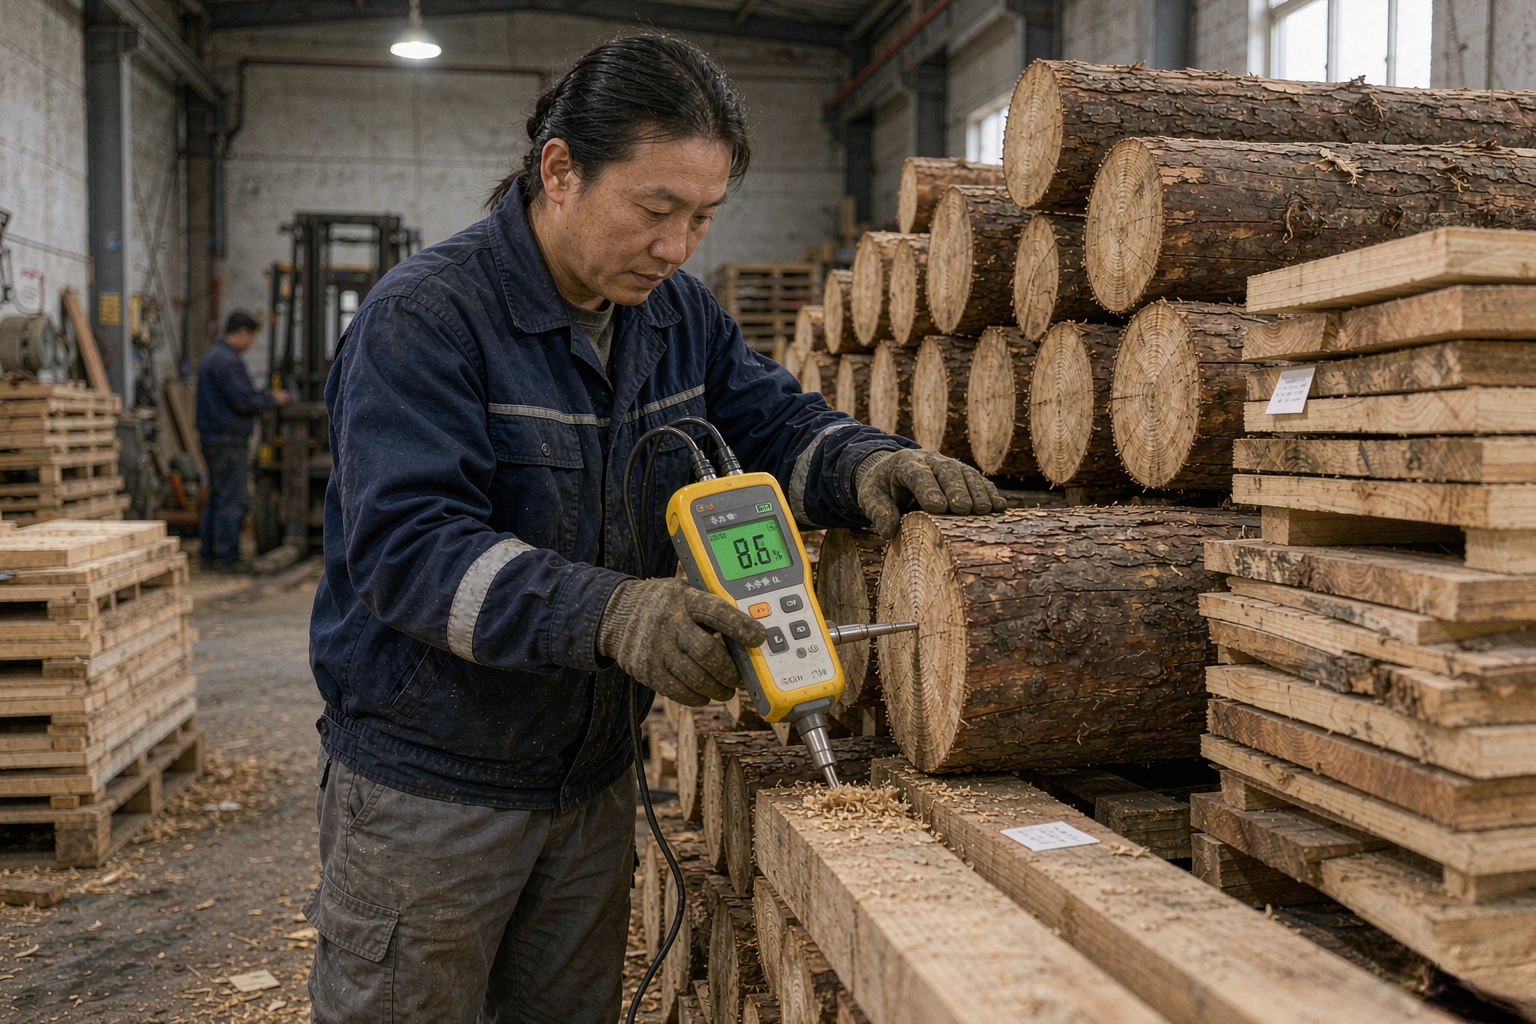
- 查木材:含水率是重点。含水率不达标,做出来的家具早晚开裂变形,所以每批木材都要用测湿仪点测几个部位。
这一步不通过,整批料退回。很多客户不理解为什么要这么严,老师傅的说法是:原料放进来,后面所有工序的努力都白费。
十点:过程巡检,问题要当场改
首件确认
每道工序开工前,先做一件「首件」。尺寸、结构、孔位、外观全部核对一遍,确认没问题,班组才开始批量做。听上去慢,但比做坏了整批返工快得多。
中途抽检
批量生产期间,质检员会定时到工位抽样。重点看的是那些「用户看不见但会影响使用寿命」的地方:
- 床架的连接螺丝有没有拧到位、有没有少装;
- 榫卯的配合间隙,过松会晃,过紧会撑裂;
- 封边条的接口有没有开缝,这是最容易进水的地方;
- 沙发内部的木架结构、弹簧固定是否牢靠——外面包着面料,全靠巡检把住。
发现问题当场贴标签、当场停线调整,不会等到成品才处理。这是过程检验最大的价值。
为什么巡检比终检更管用
不少工厂靠最后一道成品检验「兜底」,其实代价很高。等到组装完成才发现孔位偏了,返工要拆、要补、要重新打磨,一件家具的时间成本翻好几倍。过程检验的意义就是把问题拦在它发生的那道工序上,越早发现越便宜。
这也是为什么质检员在车间来回走而不是守在检验口——他要看的不是「结果好不好」,而是「这道工序做得对不对」。
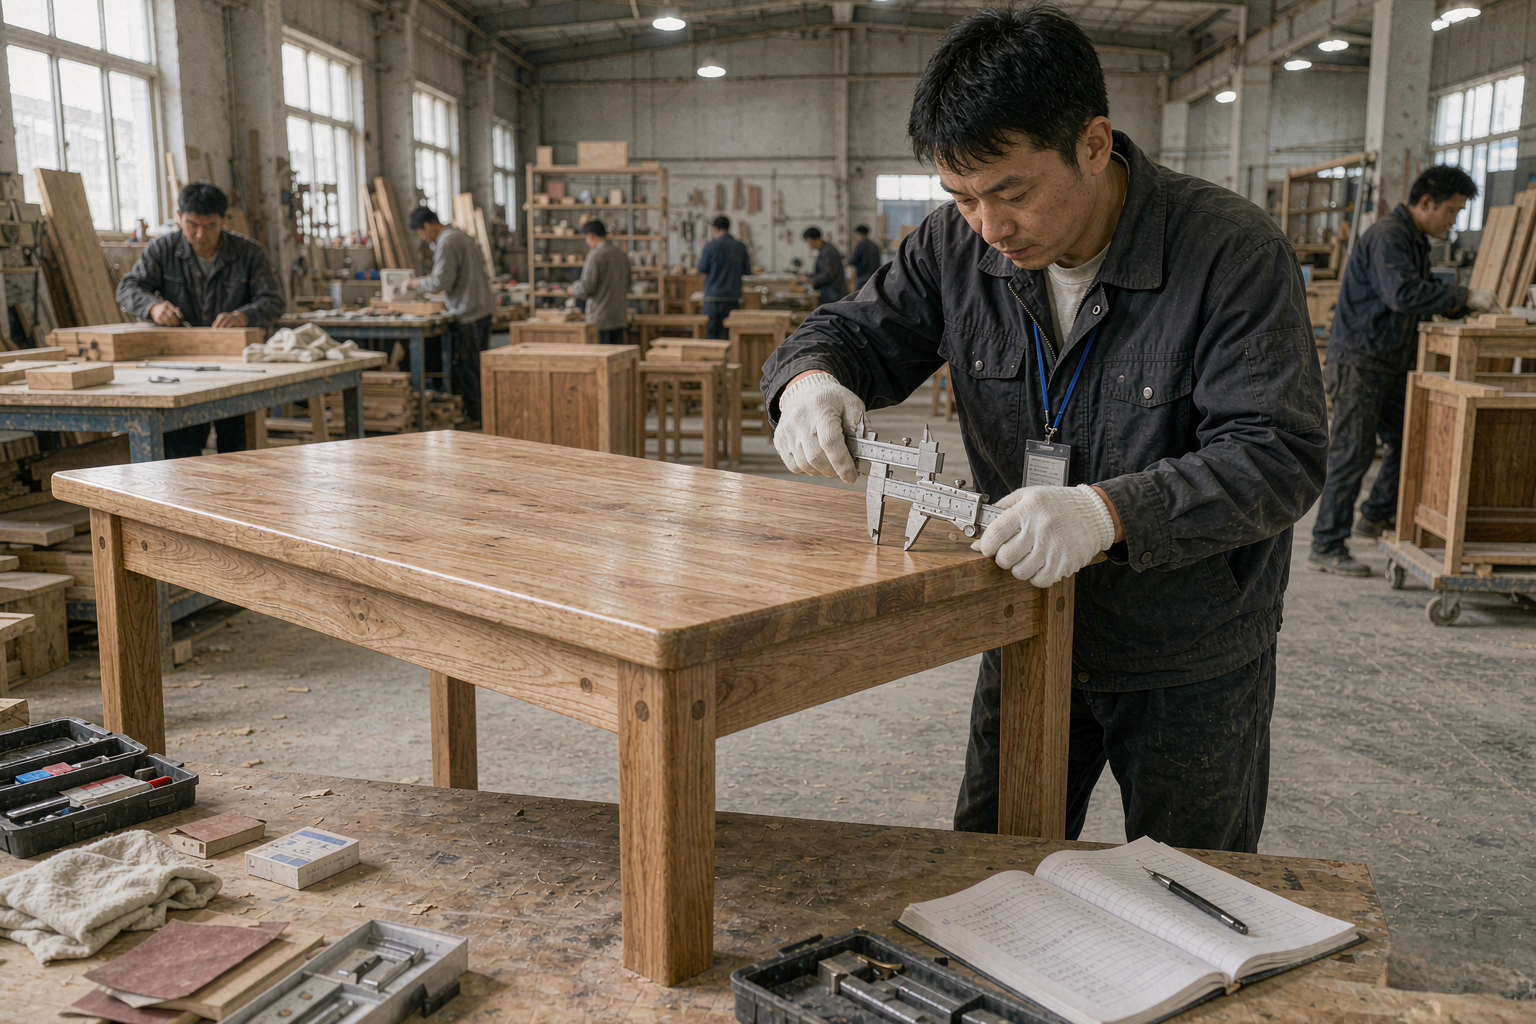
十四点:成品检验,也最像「挑刺」
成品进检验区,才算真正开始逐件过筛。这一关分三块:
外观与工艺
在标准灯光下,从不同角度看表面:色差、划痕、砂光是否均匀、漆面有没有流挂和颗粒。沙发要看走线是否平直、转角是否饱满、坐垫四角是否对称。这些是用户拿到货第一眼就会看到的东西,容不得含糊。
功能与结构
能动的部件全部实测一遍:抽屉来回拉、柜门开合、床架受力、沙发坐感。有的工厂会把床架做承重测试,压上重物看有没有异响和变形。滑轨、铰链要反复操作几十次,模拟长期使用。
尺寸与环保
用量具核对关键尺寸,特别是安装孔位——孔位差几毫米,客户自己装就会装不上。环保上,看报告、看标识,板材等级和检测批次要能对得上。
十六点半:抽检记录与放行
一天的检验要落到纸面:抽检数量、不合格项、处理方式、复检结果。合格证、批次号、检验员工号都登记在案。这不是走形式,而是万一出问题时能追溯到哪一批、哪个环节。
不合格的处理有两条路:能返修的返修,返修后重新检验;确实不达标的直接判定报废,不进仓库。老师傅说,最怕的不是查出问题,而是让问题货流出去——到客户家里才发现,成本就不是一件家具的事了。
追溯记录为什么非要写
有人会问,抽检记几个数字有什么用。真正有用的是出了问题能顺着记录往回找:这一批用了哪个批次的板材、是哪条线做的、哪个人检的、当时抽了多少件。找得到源头,才知道是偶发还是系统问题,才能改对地方,而不是靠猜。
十七点:下班前还有一件事
临下班,质检员要把当天的不合格记录整理出来,跟生产、采购两个部门对一遍。板材问题找采购,工序问题找班组,能当天解决的当天定方案,解决不了的挂到第二天的首件确认里重点盯。
这一天下来,走的路比车间工人还多。家具能不能出厂,最后签字的其实是那个一直在挑毛病的人。
写在最后
质检员的一天,说白了就是不停地「找麻烦」。这份工作不讨喜,却是品牌和用户之间最实的一道闸门。家具的质量不是靠宣传说出来的,是靠每一道工序被认真检查出来的。
芝诺家具把质检环节放在自有工厂里自己管,从进料检验到成品抽检都有完整记录,直播间也做过质检区的实拍。想看看这些把关流程具体怎么做的,欢迎到芝诺家具直播间了解更多,有问题也可以直接问主播。