面料检验要过五道关:外观验布、克重与密度、色差与缸差、耐磨起球、缩水率与色牢度,全部合格才能入库。一匹 50 米的布,五道关走完大约 40 分钟,不合格整匹退回。刚总家具(芝诺家具旗下品牌)是深圳的家具源头工厂,主理人做家具 12 年、上播 4 年,直播间累计成交超 1 亿,沙发面料这块我们每年要退掉几十匹,退得最多的是色差和克重不足。
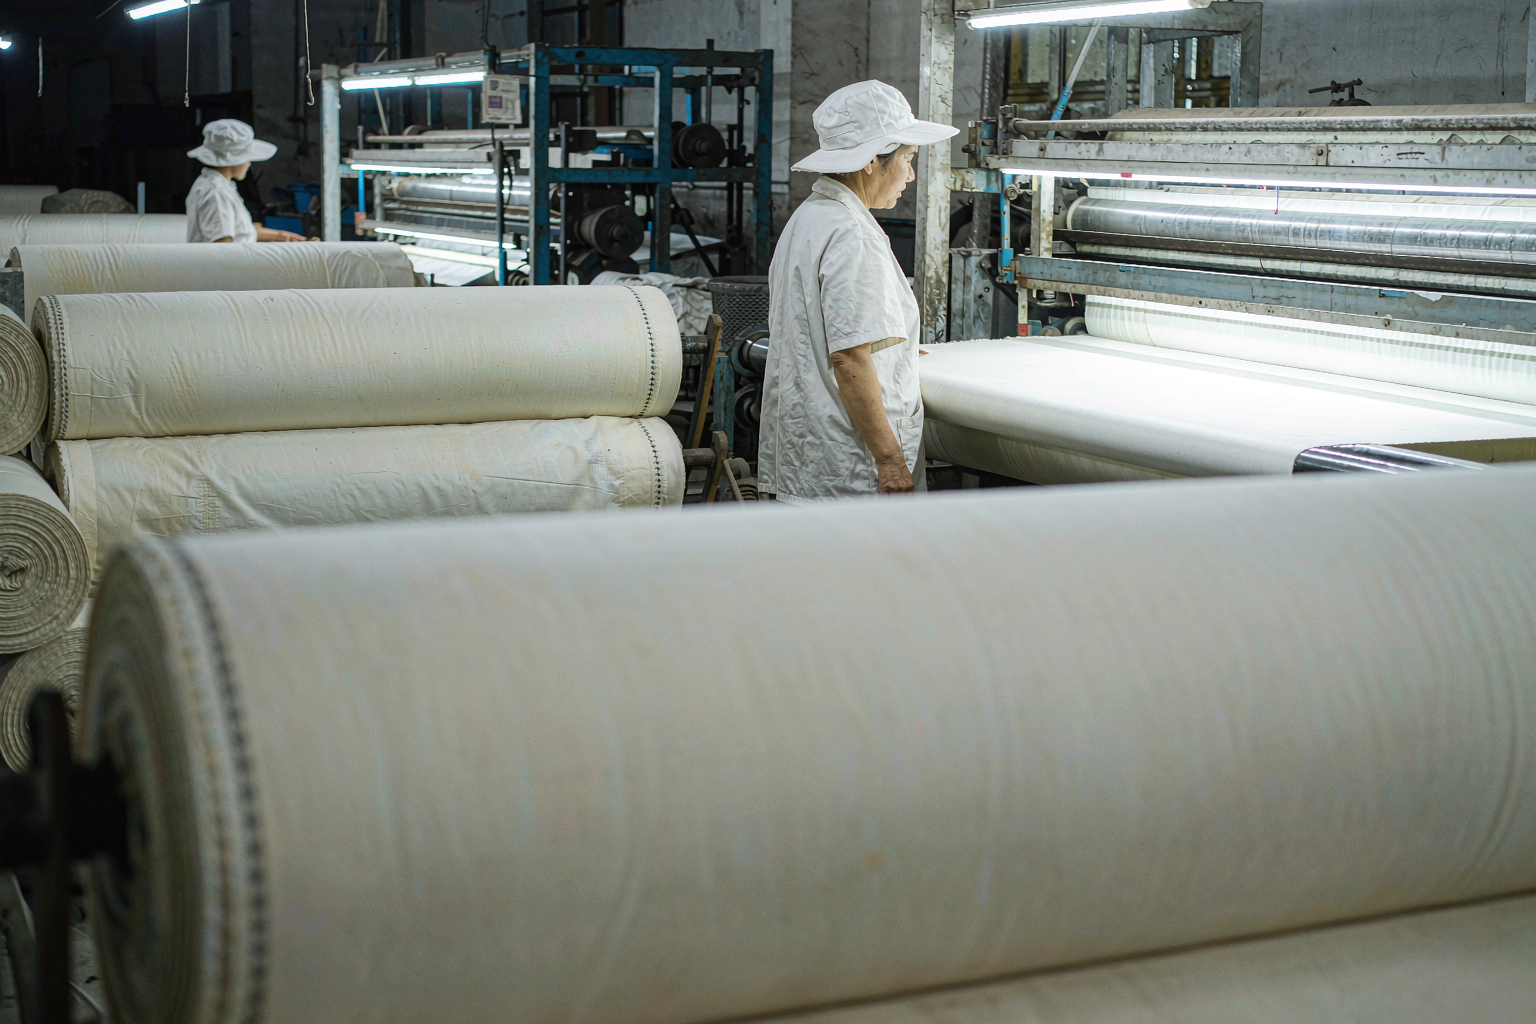
先看全景:五道关分别在查什么
面料进厂,不是签收就完事。布在织厂看着一样,到了车间拉开、上灯、上机器,问题才出来。
五道关的顺序不是随便排的。先查外观,因为最直观;再称克重,因为克重决定成本和手感;然后比色差,这一关最容易整批退回;耐磨起球和缩水色牢度放在后面,要上仪器,耗时最长。
顺序错了会浪费检测资源。外观有明显瑕疵的布,没必要再去做耐磨测试。
五道关的流程:从卸货到入库
- 卸货点数,核对匹数、米数、缸号;
- 上验布机,以每分钟 18 到 22 米的速度过机,灯光从背光和表面两个方向打;
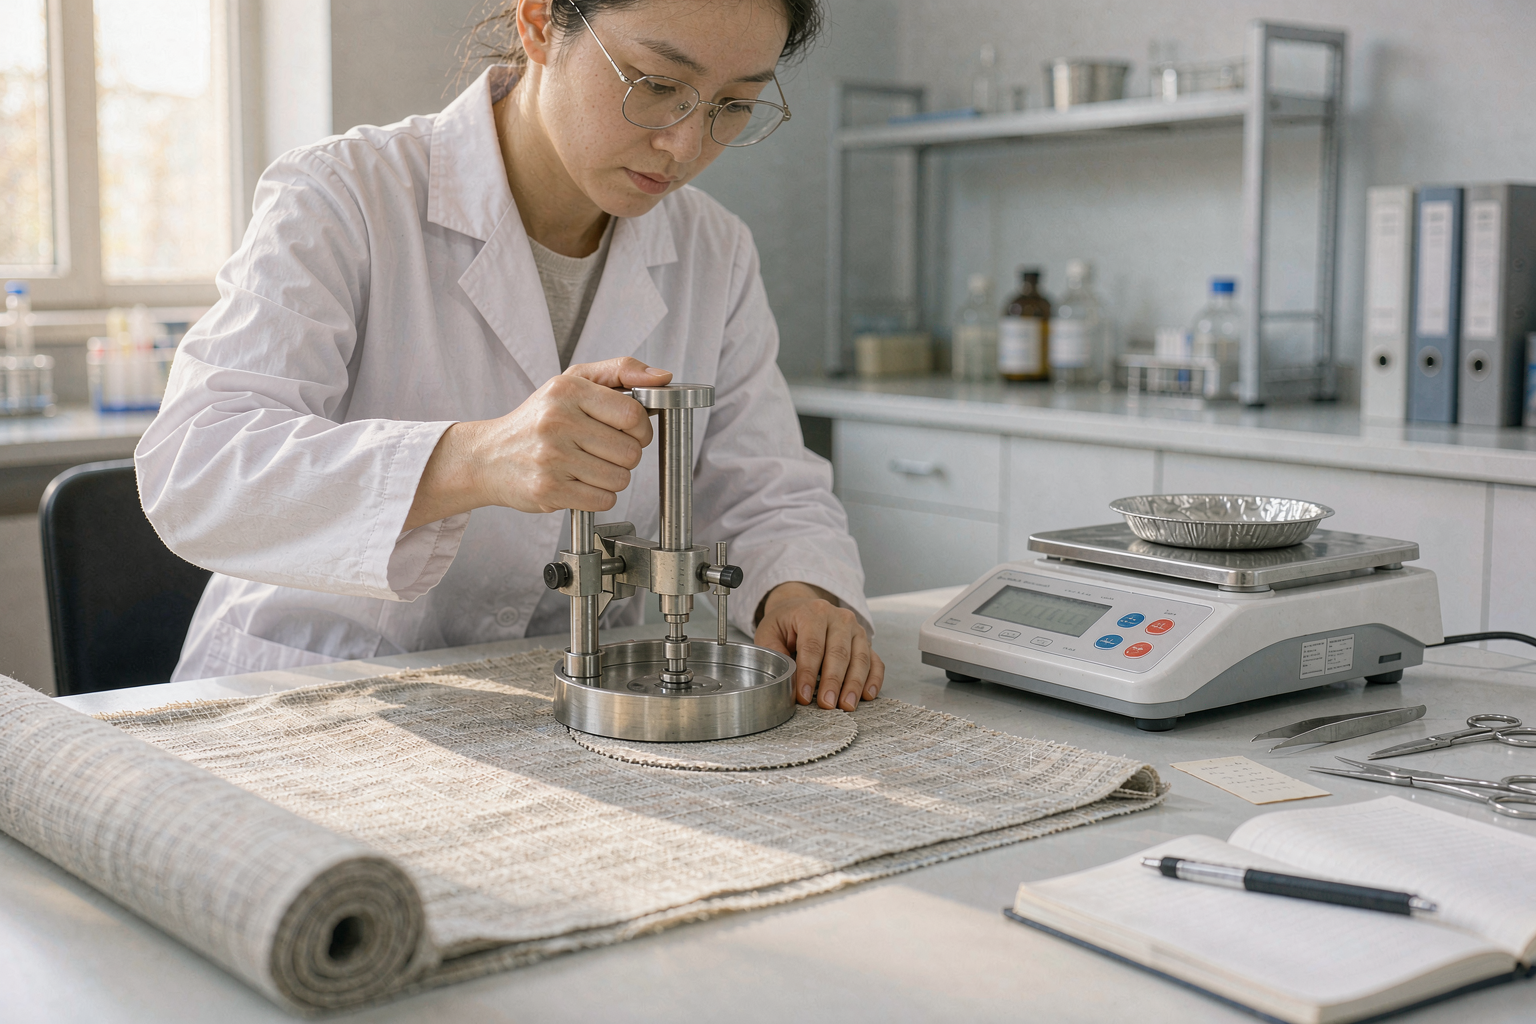
- 取样称克重,每匹取三块 10 厘米见方的样布;
- 与标准色卡比对,同批比缸差,跨批比批差;
- 送检耐磨、起球、缩水、色牢度,出具记录;
- 合格入库,不合格挂红牌隔离,等织厂回复。
第一步的缸号是后面所有判定的依据。缸号对不上,色差就无从比起;米数对不上,成本核算就是糊涂账。仓管这一关看着简单,实际最容易出错,我们对缸号要求双人复核。
第六步很关键。不合格的布不能和合格布混放,一混就说不清是谁的。车间里用红牌加独立货位,这是车间 5S 管理里最基本的一条。
第一关:验布机上到底看什么
验布机是一台带灯箱的卷布设备,布从一头进,另一头卷起来,人在中间看。
看四类问题:断经断纬、跳线、油污、破洞。断经断纬是织造时断了一根纱,拉一条细缝;跳线是针脚没接上;油污多半来自织机润滑油;破洞是运输或搬运刮的。
标准是每 10 米允许的疵点数量。常规沙发布,10 米内允许 3 处轻微疵点,且不能集中在同一米内。超过就降级或者退回。
灯光有讲究。只用顶灯,深色布上的疵点看不出来;要加背光,透光看密度是否均匀。我们车间是双光源,顶灯加背光板,验布速度压到 20 米每分钟,快了就漏。
疵点怎么分级:轻微、明显、严重
轻微:面积小于 0.5 厘米,不影响裁剪,可以避开。明显:0.5 到 2 厘米,或者连续两处以上,必须做标记。严重:破洞、超过 10 厘米的断经、成片油污,直接判废。
分级的意义在裁剪。轻微疵点可以通过排版避开,明显疵点要单独标记,让裁剪师傅绕开。严重的没有商量余地,整段剪掉。
一匹 50 米的布,允许的明显疵点不超过 5 处。这个数字看着宽松,实际很难达到,因为织造过程中的断纱是随机分布的。达不到就降级,做抱枕、做内衬,不进沙发主料仓。
第二关:克重和密度,手感差在这
克重是每平方米布料的重量,单位是克。沙发面料常规在 280 到 400 克之间,低于 260 克的,耐磨和挺括度都不够。
称重方法很简单:用圆形取样器切 100 平方厘米的样布,电子秤称重,乘以 100 得到每平方米克重。每匹取三块,取平均值。三块之间差超过 5%,说明这批布密度不均。
密度是每 10 厘米的经纬纱根数。同样克重,密度高的更紧实,不容易勾丝。这两个指标要一起看,只看克重会被骗——加粗的纱线能把克重堆上去,但密度不够,一勾就散。
成本差也在这。克重从 280 提到 350,原料成本大约涨 25%,成品手感明显厚实。便宜的沙发面料,很多就是在这 70 克里省出来的。
第三关:色差和缸差,最容易整批退回
色差分两种:缸差和批差。
缸差是同一批布不同染缸之间的颜色差。染一缸布通常 300 到 500 米,订单要 800 米就得分两缸,两缸之间就有可能差半个色号。
批差是不同批次之间的差。这一批和三个月后的那一批,即使配方一样,染料批次、水温、时间稍有不同,颜色就会有偏差。
我们的标准是同批缸差在 4 级以上(灰卡评级,5 级最好),跨批在 3.5 级以上。低于这个,做出来的沙发左右两片颜色不一样,客户一眼就看出来。
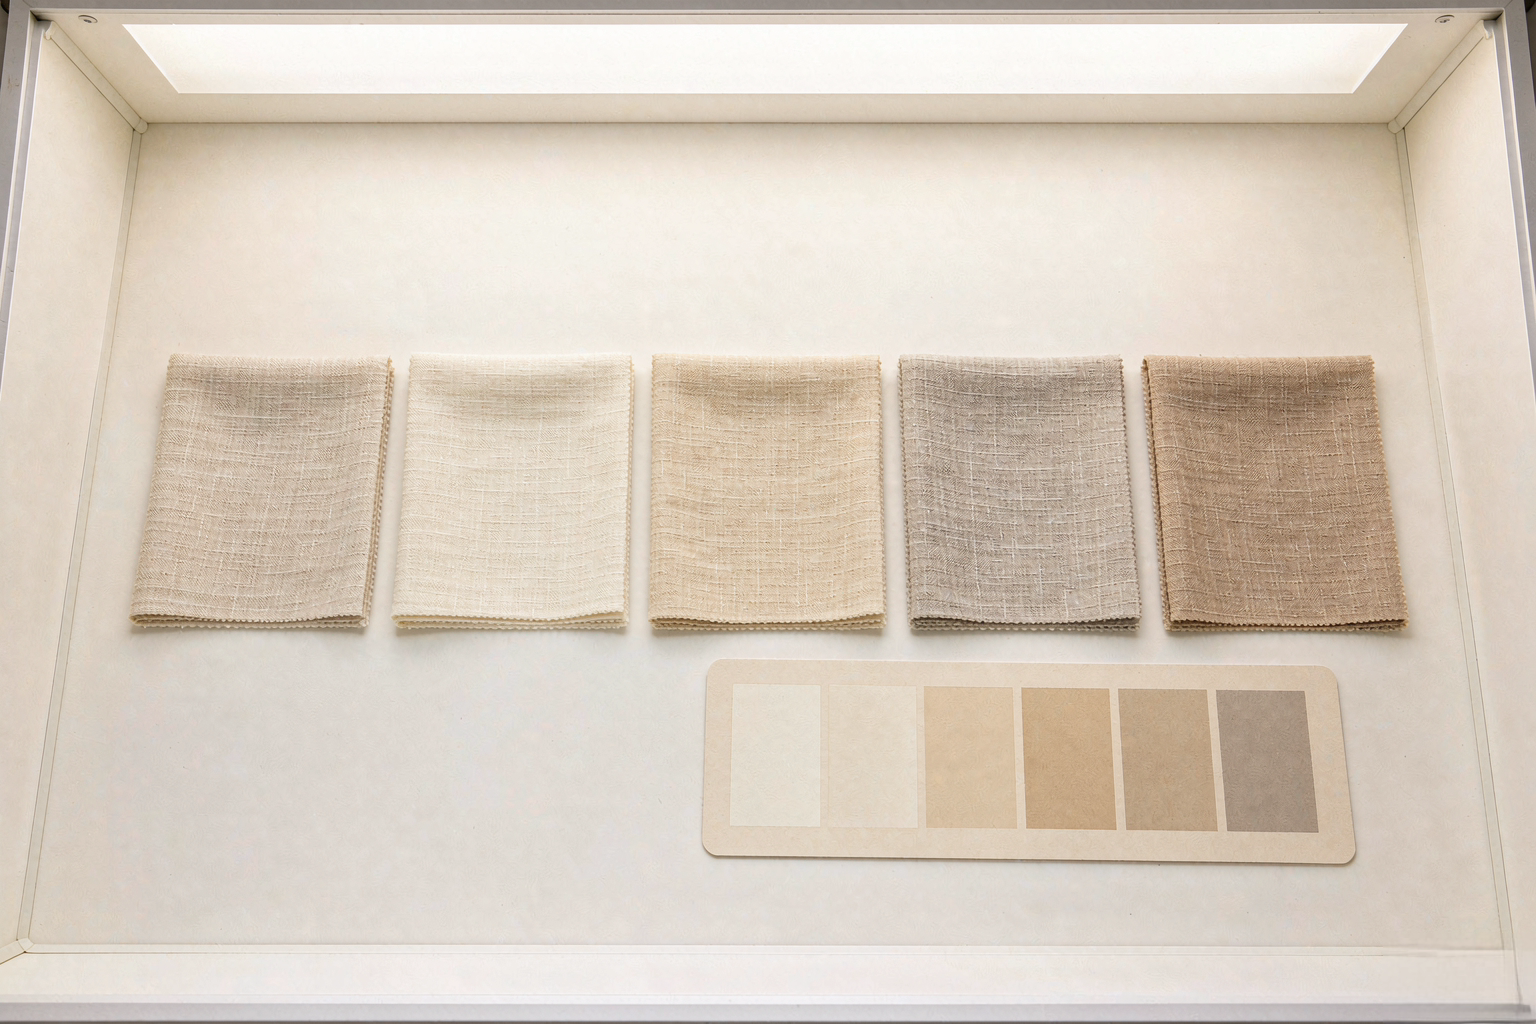
比对方法是在标准光源箱里看,不用自然光。晴天阴天、上午下午,自然光的色温都不一样,靠眼睛在窗边比,比不出准数。
标准光源箱怎么用才准
光源箱里有几种灯:模拟日光的、模拟商场的、模拟家居暖光的。同一块布,在三种灯下看三次,颜色都不一样,这是正常的。
我们以家居暖光下的效果为准,因为沙发最终是放在客厅。判定时把标准样和来样并排放在箱底,眼睛离 45 度角看,每看 10 秒抬头休息一下,看久了眼睛会疲劳,判断会偏。
两个人分别判一次,结果不一致就再找第三个人。色差这种事,单靠一个人容易带主观。
第四关:耐磨和起球,仪器说了算
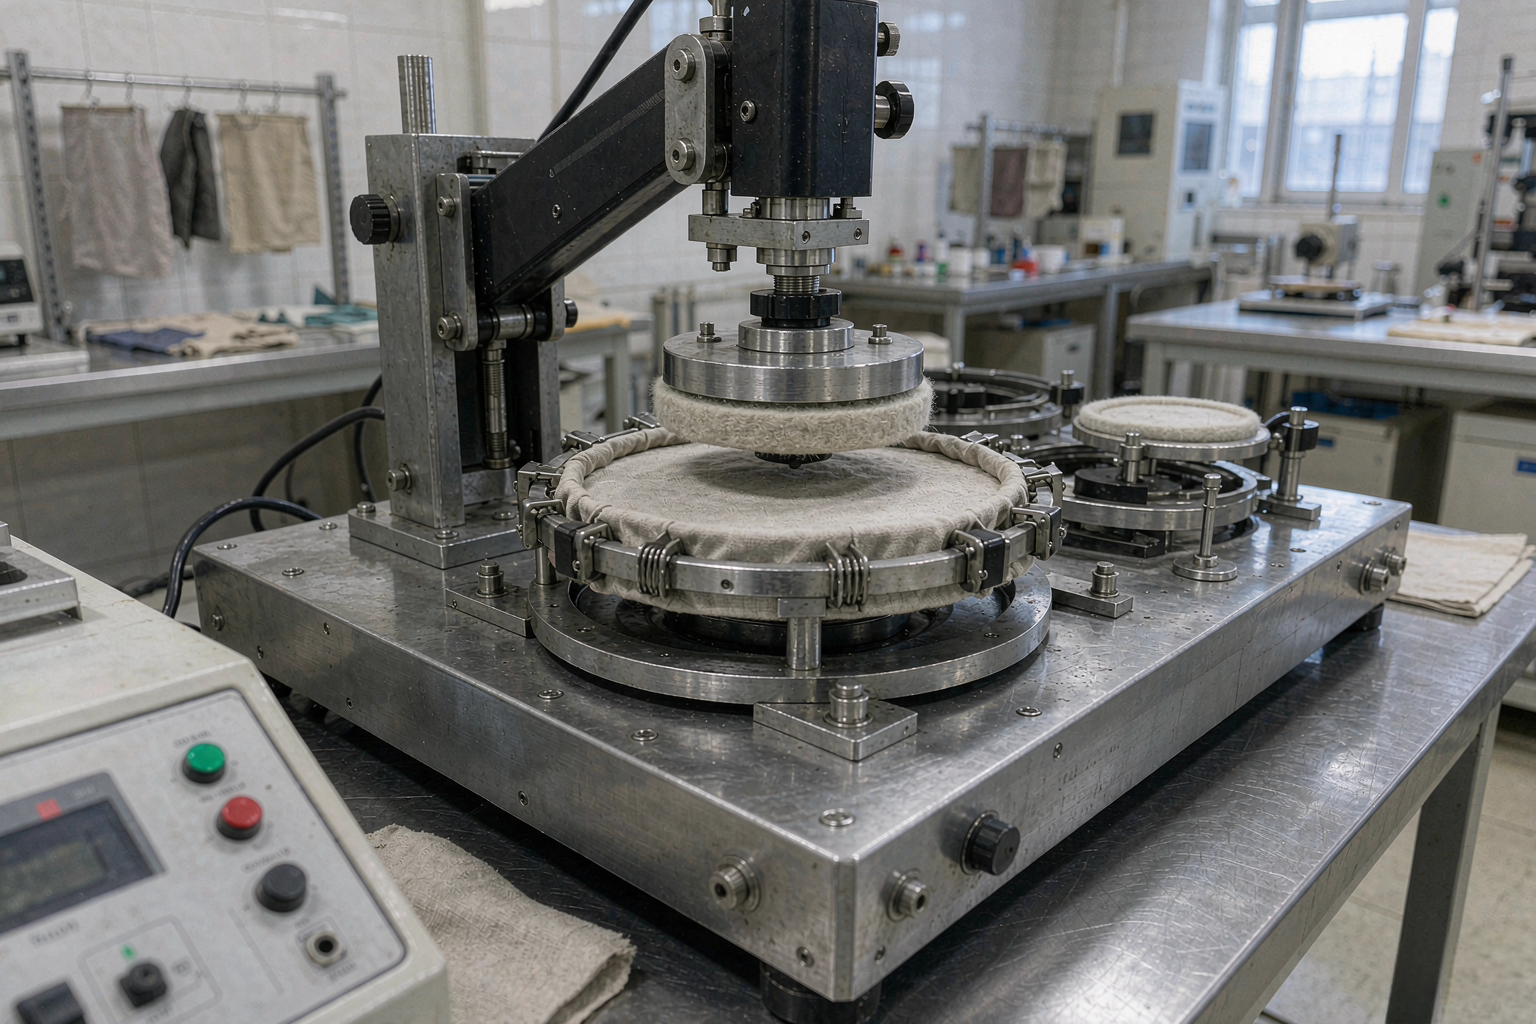
耐磨用马丁代尔试验机,布料在压力下反复摩擦,记录磨破时的次数。
家用的常规标准是 20000 转不破,商用要 40000 转以上。我们的沙发面料要求 25000 转起步,主推款做到 30000 转以上。
起球是另一项,同样用马丁代尔,摩擦后用起球仪对照标准样照评级,4 级以上合格。起球和纱线捻度有关,捻度低的布手感软,但容易起球。
这两项测试耗时,一组样品要跑几个小时。所以我们不是每匹都做,按缸号抽检,一缸抽一组。抽检比例和不良率的关系,和质检员每天在查什么是一个逻辑:抽得对,比抽得多有用。
第五关:缩水率和色牢度
缩水率是布料下水后的尺寸变化。棉麻类缩水大,化纤小。沙发面料要求水洗缩水率在 3% 以内,超过这个,做好的沙发套洗一次就套不回去。
色牢度分耐摩擦和耐光。耐摩擦是干湿布来回擦,看掉色程度,4 级以上合格;耐光是晒 20 到 40 小时看褪色,浅色布尤其要测。
这两项直接决定售后。色牢度不达标的布,客户穿深色裤子坐一个月,浅色沙发上就是一片印子,这种投诉没法解释。
缩水率怎么测,为什么必须水洗
取 50 厘米见方的样布,四角画线标注尺寸,按标准程序水洗、晾干,再量一次。两次尺寸的差值除以原尺寸,就是缩水率。
只测干态没有意义。有些布做过预缩处理,干态尺寸稳定,一下水就缩。棉麻类尤其明显,缩 5% 以上很常见。
测出来超标怎么办?退回织厂做预缩,或者改用途。做沙发套的布缩水率超标,等于埋了个雷,客户第一次洗就炸。
四项关键指标的合格线
| 指标 | 检测方法 | 我们的合格线 | 不达标后果 |
|---|---|---|---|
| 克重 | 圆形取样称重 | 280-400 克每平方米 | 手感薄、易变形 |
| 耐磨 | 马丁代尔 | 25000 转以上 | 一两年磨破 |
| 色差 | 标准光源箱比对 | 同批 4 级、跨批 3.5 级 | 拼接处明显两色 |
| 缩水率 | 水洗后测尺寸 | 3% 以内 | 洗后套不回 |
这张表看着简单,落到每一匹布上就是真金白银。指标往上提一档,面料成本涨 10% 到 20%。
一次整匹退回:300 米布的色差
去年秋天,一批 300 米的雪尼尔面料进厂,外观没问题,克重也够,卡在色差上。
同一订单分了两缸染,第一缸偏暖,第二缸偏冷,放在一起看是两种米色。灰卡评级 3 级,低于我们 4 级的标准。
这批布最后整匹退回。织厂希望我们「混着用,反正做在不同沙发上」,我们没同意。同一张沙发左右两片用料如果来自不同缸,客户在自然光下一眼就能看出色差,这种售后我们赔过,不想再赔。
退回的代价是交期延后 12 天。那批订单我们逐单向客户说明,愿意等的给了补偿,不愿意等的全额退。短期看是亏,长期看省了后面一堆麻烦。
面料成本差在哪:三个变量
同样叫「棉麻沙发面料」,报价能差一倍,差在三个地方。
原料。涤纶和棉的价差是基础,混纺比例不同,成本差 20% 到 40%。有些布标「棉麻」,实际棉的比例不到 15%。
克重。280 克和 350 克,原料用量差 25%,成本也跟着差。
后整理。防污、阻燃、抗菌这些处理,每米加 3 到 8 元。做了防污的布,可乐洒上去能擦掉;没做的,直接渗进去。
防污又分三档。表面喷涂最便宜,洗几次就没了;浸轧处理耐洗 20 次左右;含氟助剂效果最好,成本也最高,每米要多 8 到 12 元。我们主推款用的是浸轧,够用,价格也没飞起来。
阻燃是另一回事。家用沙发不强制要求,工装和公共场所才需要。有些商家拿阻燃当卖点加价,家里用其实没必要,除非你住在消防要求严格的公寓。
我们主推的几款面料,克重在 320 克以上,做了基础防污。贵一点,但客户用两年不会来投诉。沙发面料怎么选里讲过不同材质的脾气,这里补的是同一块布背后的成本结构。
为什么同一款,不同批次会有色差
这是布料的天性,不是质量问题。
染色受水温、时间、染料批次、水质影响。同一配方,换一批染料,颜色就可能差半个色号。棉麻这类天然纤维,本身的底色也不完全一致。
能做到的是控制范围。我们要求跨批色差 3.5 级以上,并且在订单备注里标注缸号,同一张沙发的所有面料必须同缸。
客户补单时,我们会先查还有没有同缸余料。没有的话,提前说明可能有轻微色差,让客户决定要不要补。遮着不说,最后一定是纠纷。
抽检比例和不良率怎么定
我们的做法是:外观全检,仪器抽检。
外观每匹都过验布机,这部分靠人,成本是时间。仪器检测按缸抽,一缸一组,一组四项。
不良率控制在 2% 以内。超过 2%,整批加抽一倍;超过 5%,整批退回。这个标准和面料克重、用途挂钩,做床垫面料的要求比沙发低一档,因为受力方式不同。
数据每月汇总一次,按织厂排名。连续两个月不良率高于 3% 的,降为备选供应商。这套机制跑下来,面料端的售后投诉从每月十几单降到了两三单。
抽检记录长什么样
一匹布一张卡,上面写缸号、米数、克重实测值、色差评级、耐磨转数、判定结果、检验员签名。卡片跟着布走,裁剪时能查到。
这张卡最大的用处是追溯。客户投诉某张沙发掉色,我们查卡就知道是哪缸布、哪次检测、当时什么结果。没有记录,只能靠回忆,回忆是靠不住的。
记录保存两年。两年内同一缸布再出问题,能直接找织厂对账,不用重新扯皮。这套做法和源头工厂自产自销的逻辑一致:环节在自己手里,责任才追得清。
面料入库之后,还有一道成品复检
布料合格,不等于成品合格。
裁剪、缝纫、绷装过程中,面料会被拉伸、熨烫,问题会重新出现。所以成品下线前还有一道复检,看三样:拼接处色差、缝线处起皱、表面污渍。
这一道由质检组做,抽检比例 30%。发现问题的整批返工,返工后重新抽检。
面料和填充、框架是一套系统。一张床垫的用料清单里也是这个逻辑:单个部件合格,组装完还要再验一遍。刚总家具做的是源头工厂直供,这道复检不省,因为省下来的钱最后都变成退货。
一匹布检完要多久?把时间摊开
50 米一匹的常规沙发布,全流程大约 40 分钟。拆开看是这样。
| 环节 | 耗时 | 谁做 |
|---|---|---|
| 卸货点数、核对缸号 | 5 分钟 | 仓管 |
| 验布机外观全检 | 8-12 分钟 | 验布员 |
| 取样称克重、量密度 | 10 分钟 | 检验员 |
| 色差比对 | 5 分钟 | 检验员 |
| 送检耐磨、缩水、色牢度 | 按缸抽,不逐匹 | 实验室 |
看着不快,但这 40 分钟能省掉后面几个月的售后。一匹布退回,损失是布钱加交期;一匹布放过去,损失是整张沙发加运费加口碑。
忙的时候会不会跳步?外观全检不跳,仪器检测可以合并批次。这条底线我们守了几年,没破过。慢一点,稳一点,比快一点更稳。做面料这行,快就是慢,慢反而是快。
哪几种面料我们不做
三种,直说。
克重低于 260 克的薄料。便宜,做出来挺括度差,坐半年就松垮,售后压不住。
没有色牢度检测报告的料。不是不信织厂,是没有数据就没法界定责任。
价格明显低于市场均价的「进口面料」。真正进口的面料有报关和检测成本,价格低得离谱的,多半是国内贴牌。这个坑我们早些年踩过,整批布的耐磨只有 8000 转。
还有一类我们谨慎接:客户自带面料来加工。布的好坏我们没法从头控,出了问题责任说不清,最后往往是工厂吃亏。真要做,我们会先按同样的五项检一遍,不合格的提前讲明。
做家具这行,面料是客户每天摸到的东西。省这块的钱,省的是自己的口碑。想看验布机怎么跑、色卡怎么比,来刚总家具直播间,我把车间的东西搬到你面前。
常见问题
面料检验一般查哪几项?
常规查五项:外观疵点、克重密度、色差缸差、耐磨起球、缩水率与色牢度。沙发面料还会加做防污测试。
沙发面料克重多少合适?
280 到 400 克每平方米比较合适。低于 260 克偏薄,容易松垮;高于 400 克偏硬,成本也高。
色差几级算合格?
同批缸差 4 级以上,跨批 3.5 级以上。低于这个标准,同一张沙发拼接处会看出两种颜色。
面料耐磨多少转够用?
家用 20000 转起步,我们要求 25000 转以上。低于 20000 转的布,正常使用两三年会磨破。
同一款沙发补单会有色差吗?
可能有,布料跨批存在轻微色差。补单前我们会查同缸余料,没有的话提前说明,由客户决定。
面料缩水率多少算正常?
沙发面料水洗缩水率控制在 3% 以内。超过 5%,沙发套洗一次就套不回去。
为什么有的面料特别便宜?
多半在克重、原料比例和后整理上省。克重低 70 克,成本能降 25%,但耐磨和挺括度都会明显下降。