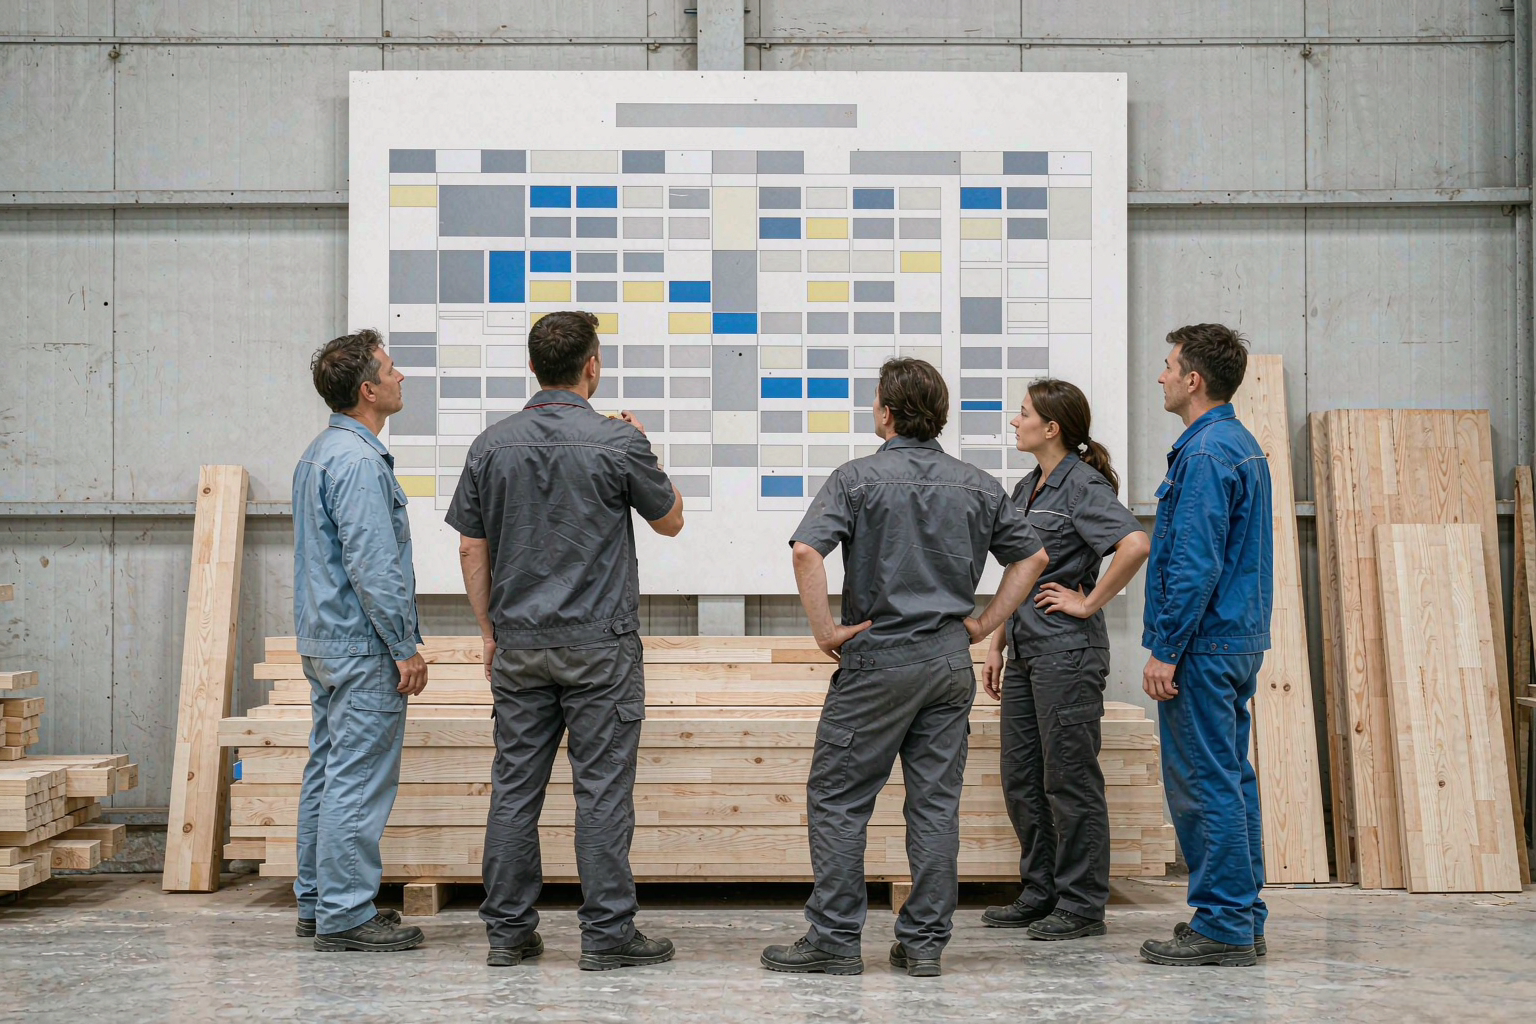
客户催单的时候问得最多的不是”货好了没”,是”我的单排到哪了”。这个问题工厂很难一句话回答,因为答案不在某一个人脑子里,而在一块挂在车间墙上的白板上——那张排产表。
很多人以为下单之后就是马上开工。真实情况是,订单要先过一轮审核,再进排产,等前面几单做完才轮到它。排产这件事看着像排个先后顺序,实际上牵扯到物料、设备、工人和交期四条线,任何一条断了,整张表都得重排。
这篇就带你把车间里那张排产表拆开看一遍。
排产表上到底记了什么?主要是这六列
我们车间的排产表是一块两米多长的白板,横向分成几大块,每一块对应一个工序段。单条订单的信息记在这几列里:
| 列名 | 记录内容 | 为什么重要 |
|—|—|—|
| 订单号 | 系统生成的流水号 | 唯一标识,对账、查进度都靠它 |
| 产品型号 | 沙发、床架、床垫的具体款号 | 决定用哪套模具和工艺路线 |
| 数量 | 这一单要做几件 | 决定占用多少工时和物料 |
| 交期 | 客户要求的最晚发货日 | 排产的倒推依据 |
| 物料状态 | 面料、五金、板材是否到齐 | 未齐的单不能开工 |
| 当前工序 | 下料、拼接、包覆、检验中的哪一步 | 每天更新,是最常被问的一列 |
这六列里,最容易被忽略的是”物料状态”。业务员看交期,车间主任看物料。交期只是个愿望,物料才是能不能真开工的前提。
订单一到,第一步不是开工
订单从直播间或客服转过来之后,先过三道关。
审核关。核对型号、尺寸、面料颜色、配件清单。定制单尤其要核,客户说的”浅灰”和色卡上的浅灰可能完全是两块布。
物料关。查仓库里有没有现货面料和五金。定制色、特殊尺寸的,这一关要跟采购确认到货时间。
工艺关。有些款式看着简单,做起来要单独调设备参数,这类单要提前在生产计划里留出调试时间。
三关都过了,订单才会被写到白板上。这个过程正常情况下半天到一天,旺季排队审核就要两三天。
排产按什么顺序走?四条优先级规则
排产不是简单的先来后到,实际用的是一套混合规则。以我们的做法为例,优先级大致是:
1. 交期最紧的先排。倒推法,从发货日往前推生产周期,谁的时间窗最先关闭谁先上。
2. 物料已到齐的先排。物料没齐的单排上去也开不了工,只会占着位置堵后面。
3. 同款同料的合并排。同一款沙发做八件和做两件,换模具、换面料的准备时间是一样的,合并做能省一大截。
4. 老客户和返修单插在前面。返修单必须优先,因为客户家里已经空了一个位置。
这四条规则之间会打架。交期最紧的那一单,物料偏偏没到,怎么办?通常的做法是先排物料齐的,把那单挂在”待料”栏,等物料一到立刻插回去。车间里管这叫”挂单”。
为什么定制单总排在大货后面?
这个问题直播间被问过很多次:我加钱了,为什么还比批量单慢?
原因在准备时间。一张定制沙发,要单独裁面料、单独调模具、单独试装。这些准备工作可能要占掉半天工时,而这半天如果用来做大货,能出十几件。
换句话说,定制单的时间成本不是花在”做”上,是花在”准备”上。所以工厂通常会把定制单攒到一定数量再统一开线,或者安排在大货之间的空档。
这不是行业潜规则,是产能分配的自然结果。能接受这个逻辑的客户,最好在下单时就把交期多留一周。想搞清楚整个生产链条怎么串起来的,可以看一张沙发从木架到打包的完整流程。
排产表一天要改几次?
旺季的时候,我们那块白板一天要擦改三到五次。
早上八点半改一次,因为夜间到料的情况要更新。上午十点左右改一次,处理客服转过来的加急单。下午两点改一次,根据上午的实际完成量调整后半段。晚班交接前还要再改一次。
改得频繁不代表排产乱。恰恰相反,一天不改的排产表才值得担心——要么是订单太少,要么是没人盯着现场。
为了让改动不至于失控,车间有一条规矩:任何调整都要在表上留下痕迹,用不同颜色的笔区分原计划和变动。红笔是插单,蓝笔是延期,绿笔是提前完成。颜色一多,一眼就能看出这一周顺不顺。
插单是怎么回事?多花的钱花在哪
插单就是临时把某张单提到最前面。客户愿意加钱,工厂也愿意接,但成本是真实存在的。
插单的成本主要在三处。一是打乱原有排产的准备时间,前面那单要从头再来一次调整;二是可能造成小批量换料,面料要重新开卷、重新裁剪,损耗上去了;三是加班,插单往往意味着要往后延长工时。
所以插单费不是”加急费”这么简单,它对应的是实打实被浪费掉的时间和物料。我们的做法是,插单前把具体影响如实告诉客户,包括要压缩哪几单的时间,让客户自己判断值不值。
有时候我会直接劝客户别插。差三天的话,真没必要多花这几百块。
排产出错会翻车成什么样
讲两个车间里真实发生过的例子。
一次是面料颜色搞混。同一批浅灰有两个色号,物料员领料的时候拿错了,货做出来才发现整体偏黄。那一批八件全部返工,损失的面料够再做三件。
另一次是尺寸抄错。定制床架的标注是床头宽 1.6 米,制单时写成了 1.8 米,到了客户家装不进去。这一单的损失不只是重做,还有来回的物流和时间。
两次翻车之后,我们加了一道”双人复核”。所有定制单的关键尺寸和色号,必须两个人各看一遍再签字。多花五分钟,能省掉几万块。
质检环节是排产之后的另一道闸门,具体查什么可以看质检员每天都在检查哪些项目。
物料没到齐,排产表怎么临时调整?
缺料是常态,不缺才奇怪。车间应对的方式有几种。
换序。把需要这种料的所有单整体往后挪,先做其他料的单。这是最常用的做法。
拆单。一张单里有一部分料齐了,可以先做齐的那部分,剩下的等料。比如沙发框架先做,面料到了再包覆。
改料。同性能的替代料经客户同意后替换,这种情况一般发生在五金件上。
外协。实在赶不及的工序,交给合作工厂代做一部分。外协的品控要靠抽检兜住,这一步我们卡得比较严。
这四种方式各有权衡,车间主任每天在做的其实就是在它们之间来回选。
排产能力是怎么一点一点提上来的
早年我们的排产靠经验,老师傅拍脑袋定顺序,遇到旺季就乱。后来做了几件事,情况明显好转。
把每道工序的标准工时测出来,形成数据,不再靠估。同款产品的历史工时一查就知道,排产有了依据。
把物料到货时间纳入排产系统,哪张单缺料一目了然,不用每天挨个问采购。这一条省下的沟通时间最多。
把返工率单独统计。返工单会二次占用产能,如果不在排产时预留余量,一次返工就能带崩一整周的排期。我们现在会预留大约一成的产能余量,专门应对返工和插单。
产能这件事没有一劳永逸的解法,只有一点点磨。老木工对这些流程的观察,可以看做了十五年沙发的老木工手记;产品从下单到收货的完整链路,仓储物流全流程说明里也写了。
常见问题
下单后多久能排上产?
现货款通常 24 小时内排产,三到七天出货。定制款因为要过色卡确认和物料采购,一般需要三到五天才能排产,整体交付周期在两到四周。旺季(每年九到十一月)整体会往后延三到七天。
怎么查自己的订单排到哪一步了?
把订单号发给客服,客服会去查排产表上的”当前工序”那一列。这一列是每天更新的,能看到订单现在处于下料、拼接、包覆还是检验阶段。比反复问”好了没”有效得多。
可以指定发货日期吗?
可以在下单时提出,我们会记进交期那一列并据此倒推排产。但要注意两点:物料到货时间和前期订单的完成情况都会影响实际排期,所以指定日期是个目标,不是承诺。急单建议直接说明场景,我们会评估能不能插单。
为什么同一天下的单,别人的先发货?
常见三个原因。对方的单物料齐得更早;对方的款式是批量款,可以和其他订单合并排产、准备时间更短;或者对方是返修单,按规则要优先处理。如果都不是,可以直接找客服核对排产顺序。
一张排产表看着冷冰冰,背后其实是一整套在物料、设备和交期之间来回找平衡的判断。想看车间里这块白板长什么样,欢迎来芝诺家具直播间,探厂的时候镜头会直接对准它。