车间的一天,从早上 7 点 50 分的早会开始,到晚上 8 点最后一车装完,中间真正高效的时间只有 6 个半小时。刚总家具(芝诺家具旗下品牌)深圳工厂有 3 条线、62 个工人,一天产出软床 40-55 张、床垫 90-120 张、柜类 25-35 件,具体数字看排产。这篇按时间走一遍,把每个时段在做什么、卡在哪,都说清楚。
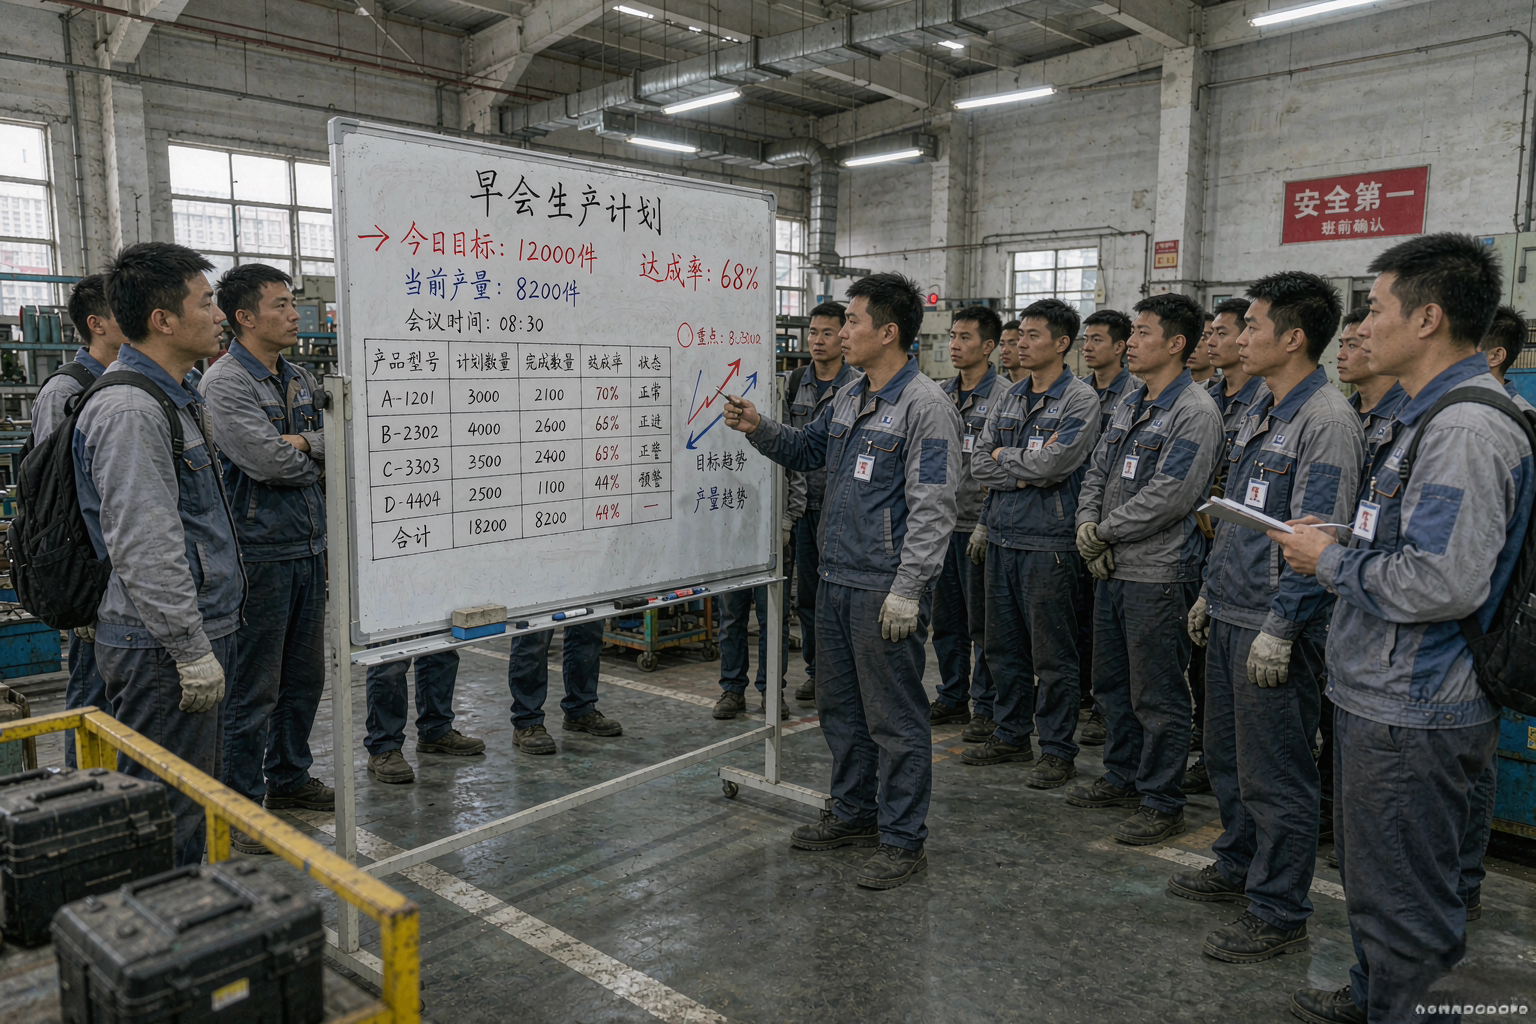
7:50 早会:十分钟讲三件事
早会不点名,不讲大道理。站着开,十分钟结束。
第一件事是昨天的数:做了多少、报废多少、返修多少。数字写在白板上,谁都能看。
第二件事是今天的排产:哪条线做什么、急单插在哪、哪台机器要保养。
第三件事是问题:昨天谁的工位卡了、哪个料没到、哪个尺寸有疑问。有问题当场说,别等开了机才发现。
我们试过用微信群发通知,效率反而低。人站在一块儿,两句话能说清的事,群里要来回十条。
早会结束前有一句固定的话:今天有疑问的,现在提。过了这十分钟,机器一开,就没人有空解释了。
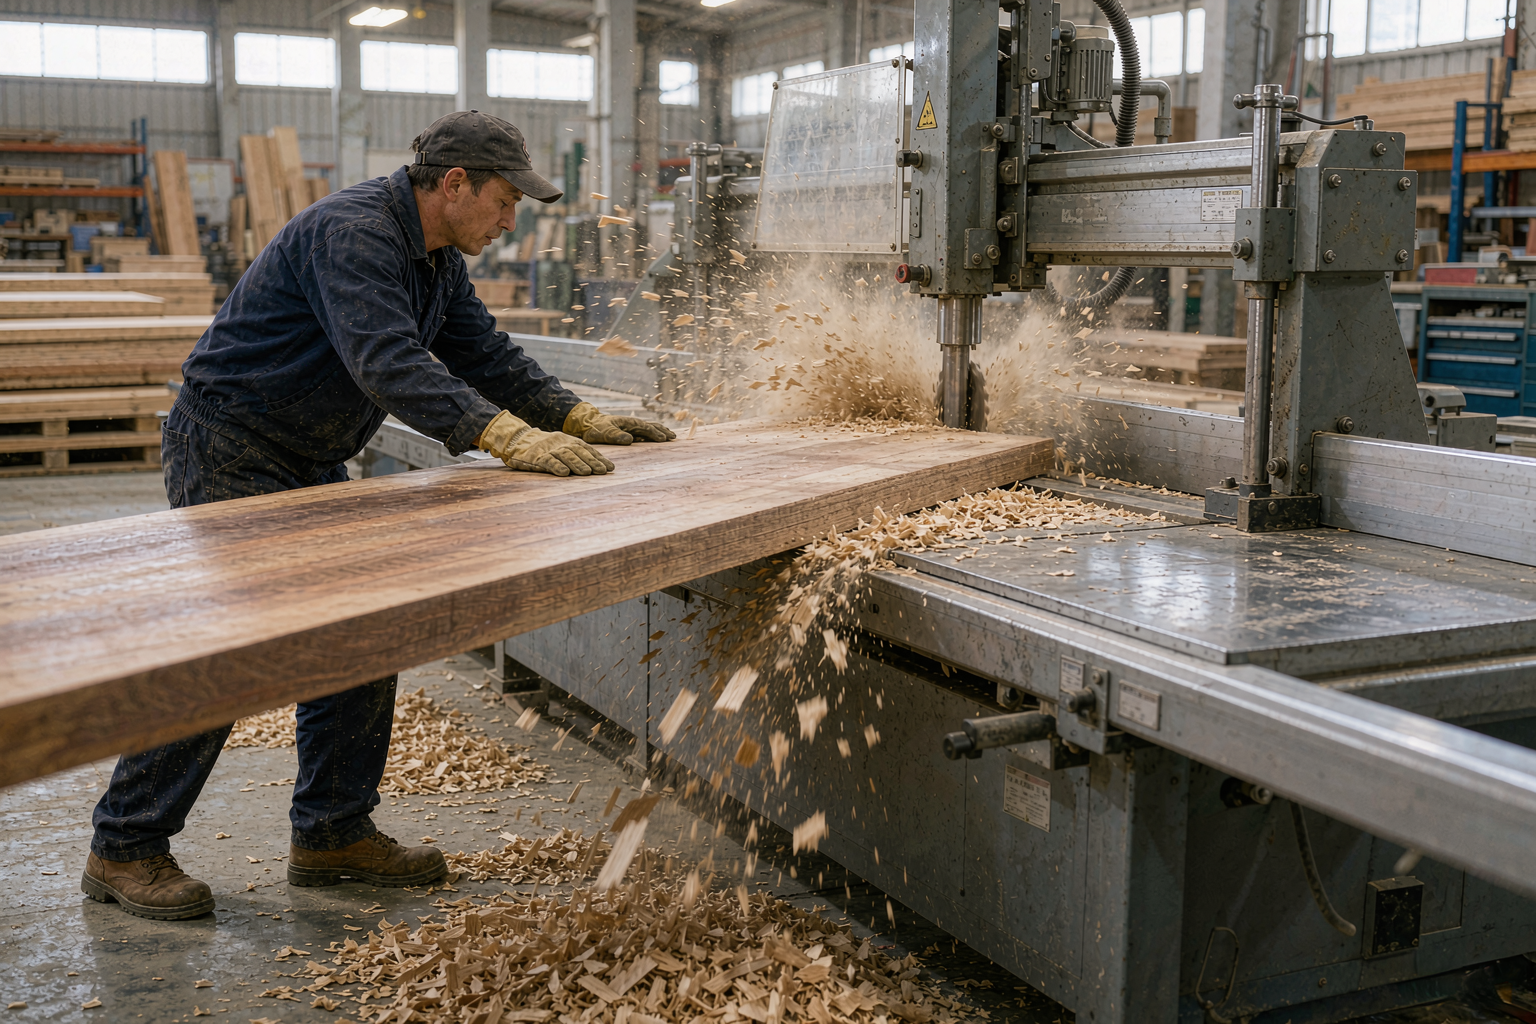
8:00-9:00 开机点检和领料
开机不是按下开关就行。封边机要预热 20 分钟,胶温到 180 度才能用;排钻要空转试机;裁板锯要检查锯片有没有崩齿。
点检表贴在每台机器旁边,12 项,班长签字。这一小时看着没产出,其实省的是后面的返工。
有一次裁板锯的锯片崩了两个齿,没点检就开机,一天下来 30 多块板边缘全是毛刺,全返工。从那以后点检表加了「听声音」这一项。
领料同时进行。板件按单领,一单一筐,筐上贴单号。混着领最容易出错,去年有一次两张单的侧板混在一起,颜色差半档,装完才发现,整组拆了重装。
领料员手里有一张备料表,写着每单要哪些件、多少件。这张表是前一天下午计划员排好的,早上只管照着拿。
料架按单号分区,一单一个区域,用不同颜色的标签区分。找料的时间从原来的 8 分钟压到 2 分钟,一天下来省一个人。
9:00-11:30 全天效率最高的两个半小时
这两个半小时产出占全天的 40%。人刚上班,注意力集中,机器也热好了。
开料区最忙。一张 2440×1220 的板,先上裁板锯开大料,再上电子锯精裁。一张板出 6-8 件,一天下来开料组要用掉 180-220 张板。
裁板锯边上有个架子,放的是「待返工件」。每天中午前必须清空,清不空说明上午的尺寸有问题。
封边区的声音最大。封边条走偏 0.5 毫米,边缘就会露出基材,一眼能看出。工人每 10 件抽一件摸边,手感有台阶就调机。
这两个半小时,车间里没人说话,只有机器声。新人第一次进来会被吓到,习惯就好了。
10 点半有个 10 分钟休息,喝水、上厕所。这 10 分钟不能省,硬撑着干,下午的错误率会翻倍。
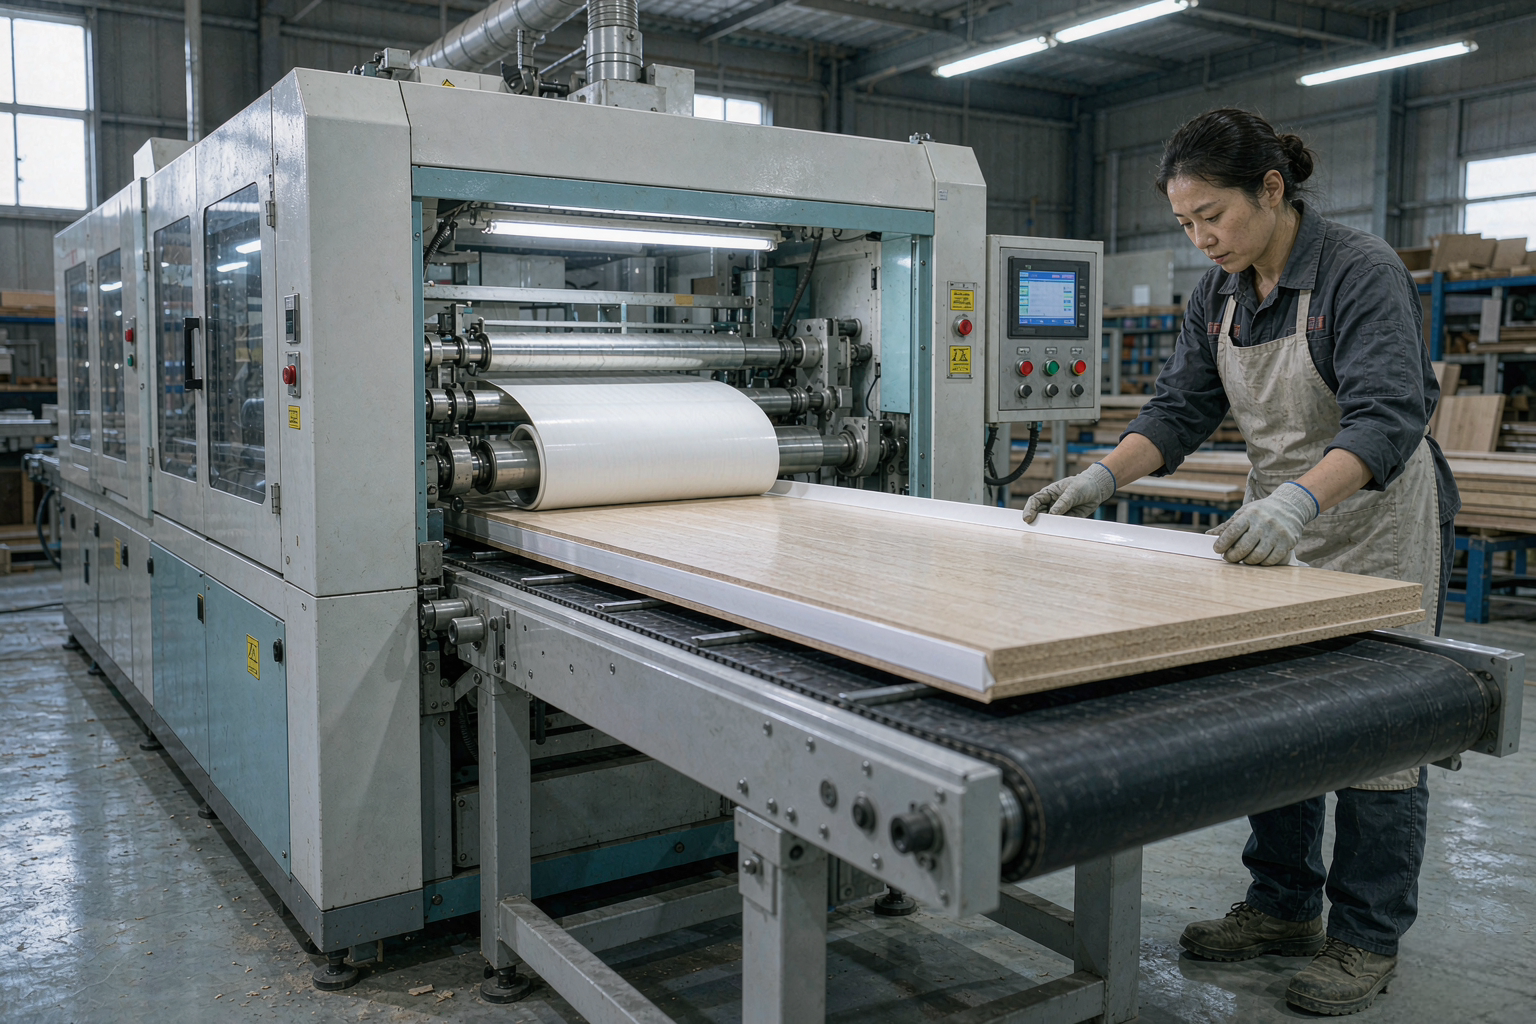
开料:一张板的走向
一张板进车间,先看流向。开料师傅在板背面用粉笔画线,避开结疤和色差区。
画线有讲究。纹理要顺着部件的长边,桌面、柜门的纹理方向错了,做出来就是次品。一块板能出几件、怎么排最省料,靠的是经验,排料软件只是辅助。
省料率我们控制在 88%-92%。剩下的边角料不是全废,大于 30 厘米的会留作抽屉底板、层板托,小于 30 厘米的进粉碎机,做成燃料棒。
省料率高的师傅有奖励,但不是唯指标。为了省料把纹理排乱,做出来难看,照样不算好活。
开完的料要标号。同一张板的部件标同一个号,后面拼装时才能保证纹理连贯。这个号用铅笔写在背面,不能用记号笔,记号笔会渗进木头。
标号还有个用处:出了问题能追溯。哪张板开的、谁开的、几点开的,查号就知道,不用整批翻。
封边:胶温和速度决定耐不耐用
封边是家具最容易被忽略的工序,也是最能看出厂子水平的地方。
胶温 180-200 度,低了粘不牢,高了胶会焦化发脆。冬天车间温度低,胶锅要提前半小时预热,这个细节很多小厂不做。
走料速度也有讲究。太快,胶没融化就压上去,几个月后开胶;太慢,胶层过厚,边缘发黄。我们的机器设定在 12-14 米每分钟,师傅会根据当天的温度和湿度微调。
封完边要过一遍修边刀,把多余的边条削掉,再用布轮抛光。手摸上去应该是一条圆润的线,不能有台阶、不能刮手。
封边条的颜色要和板面一致。同一款白色,不同批次的封边条有色差,我们按批次配对,用完一批再开一批。
封边胶也有保质期。开袋之后 3 个月内用完,过期胶的粘性下降,看着没问题,半年后自己开。
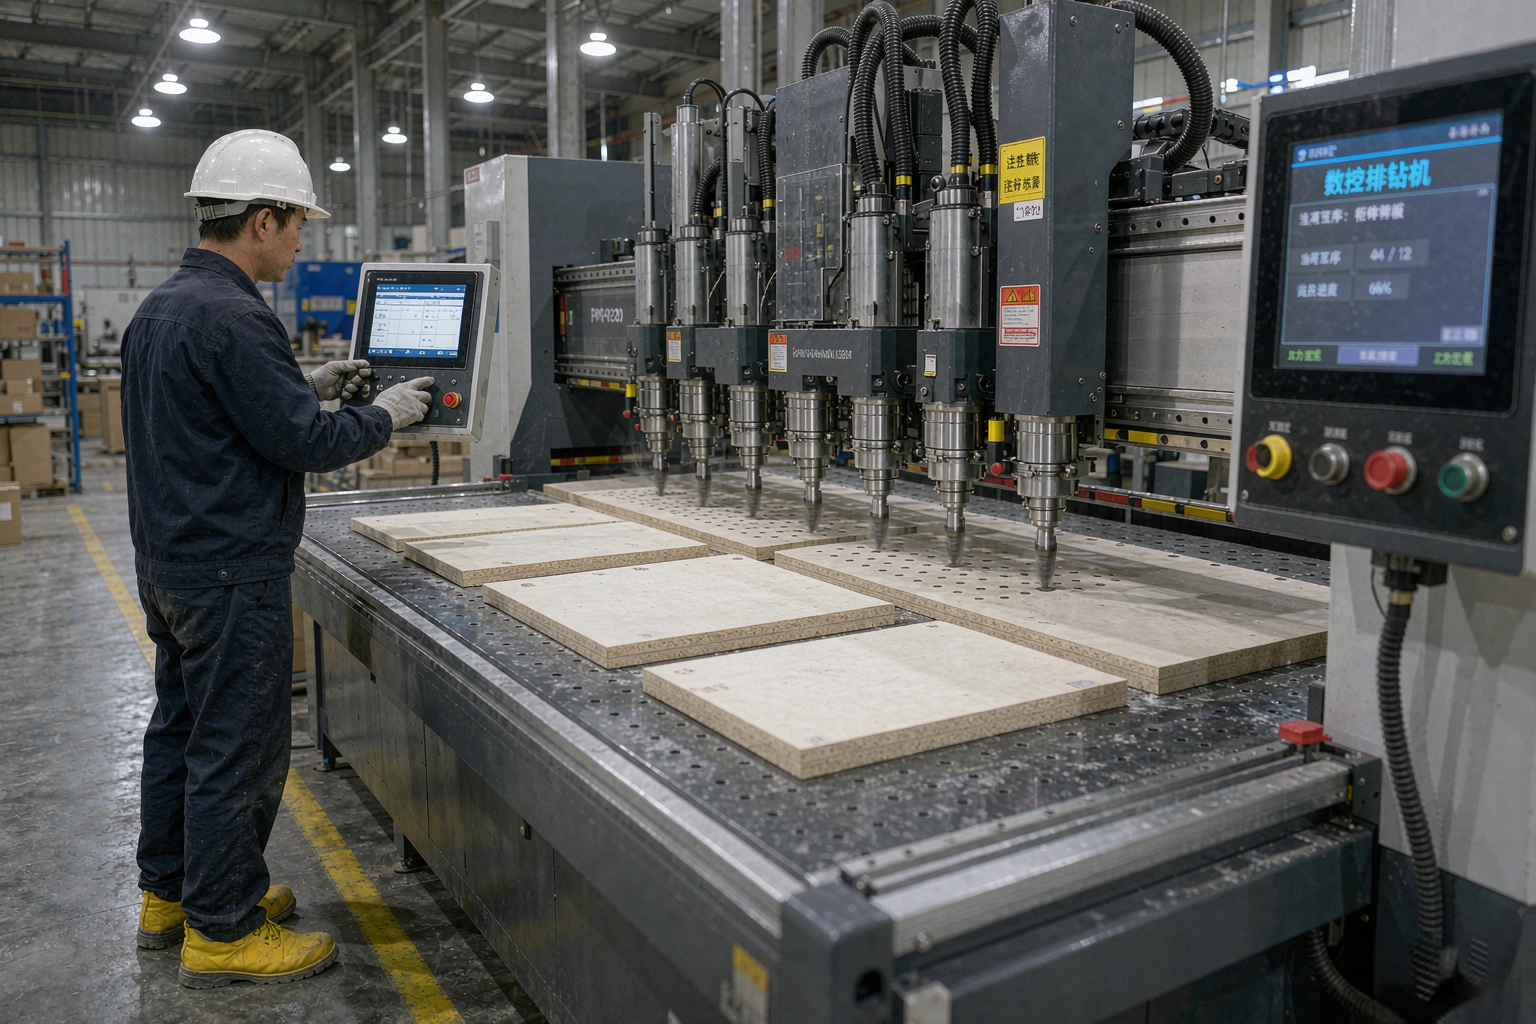
钻孔与试装:孔位错了就废
排钻是精度要求最高的工序。孔位偏差 1 毫米,装上去就是歪的;偏差 2 毫米,孔就对不上,只能报废。
现在的排钻是数控的,程序里输入尺寸,机器自动定位。但程序是人编的,编错一个数,整批都错。所以每批首件必须试装,试装通过才批量打。
孔位出错最常见的原因不是编程,是板材厚度不一致。18 毫米的板换成 17.5 毫米,孔深就差半毫米,螺丝拧进去会顶到面。
试装台上有三样东西:卷尺、直角尺、橡胶锤。装一遍,量对角线,两条对角线差超过 2 毫米,柜体就是扭的。
试装完的件不拆,直接进下一道。拆了再装,孔位会松,这是硬伤。
试装台旁边挂着一块废板,上面钉着各种孔位的实物样本。新工人先看样本,再上手,能少打废几十块板。
11:30-13:00 午饭和午休,车间必须关灯
午饭 40 分钟,食堂两荤两素,8 元一份,厂里补 5 元。
食堂的菜是车间师傅提意见改的。原来偏辣,下午有人胃不舒服,现在固定两个不辣的菜。
午休从 12:10 到 13:00,车间关灯、关一半机器。为什么关灯?因为有人会在车间里躺着睡,灯光太亮睡不着,下午就没精神。
这条规矩是工人自己提的。厂里原来不关灯,下午事故率明显高,后来改了。
午休还有一条:机器必须断电,不是待机。待机的机器突然启动过一次,人还在旁边清理,从那以后一律断电挂牌。
午休时间车间不能抽烟,吸烟区在车间外面,走 30 米。这条执行得很严,抓到一次罚 200 元,因为木屑和胶都是易燃物。
消防这块每月检查一次,灭火器、疏散通道、木屑堆放,三项。检查不合格,整条线停。
13:00-15:00 下午第一波:补件和插单
下午开工先做补件。上午排的正常单继续走,补件插在换型的空档里。
补件单和正常单长得不一样,是黄色的。车间里看到黄单,知道这是售后件,要优先。我们一天平均 6-9 张黄单。
插单的规则早上就定了,下午只是执行。真正麻烦的是「插单太多」——如果一天超过 12 张,正常排产就会被打乱,这时候计划员要重新排序。
补件单的成本比正常单高,单件生产效率只有批量的十分之一。这个账我们算过很多次,还是得做,客户等不起。
15 点前后是第二个效率小高峰。人午休醒来,机器也一直热着,这一个多小时产出能到全天的 20%。
这段时间也是问题集中暴露的时候。上午赶出来的活,下午试装时才发现孔位不对,所以要留出返修的余量。
软体车间:扪皮、打钉、填棉
软体车间和板式车间是两种节奏。板式靠机器,软体靠手。
一张软床的扪皮要 40 分钟。先铺棉,再套皮,从中间往四周拉,用力要匀。拉太紧,皮面会绷出硬褶;拉太松,坐上去会松垮。
扪皮师傅的手上有茧,摸一把皮就知道厚度够不够。这个手感教不会,只能做够数量自己长出来。
打钉用气钉枪,钉距 8-10 厘米。钉歪了会穿透面料,一块皮就废了,一张牛皮成本 800-1500 元,所以新工人前三个月只让练手,不上正式单。
填棉看着简单,其实讲究分层。底层用高密度海绵定型,中层用软棉过渡,表层用丝棉找手感。三层比例不对,坐感差一大截。
软体车间有个习惯:每做完一张床,工人自己坐一下。坐下去的感觉对不对,手比尺子准。
15:00-17:00 质检进场
质检不是最后看一眼,是跟着产线走。
首件检:每批第一件必检,尺寸、孔位、封边、色差,四项。首件不过,整批停。
首件检的记录要留档。三个月后客户投诉同一批货,翻记录就知道当时谁检的、哪个尺寸放过了。
巡检:每小时抽 3 件,重点看封边和表面。巡检记录写在工位卡上,谁检的、几点检的都有。
巡检最容易放过的是内侧面。正面看得仔细,看不见的地方就将就,装到客户家里,一开门就看见。
终检:打包前全检。这一道最严,因为出去了就是售后。终检员手里有一张 18 项的表,从正面看到背面,从里看到外。
我们终检的通过率是 96%-98%。没通过的 2%-4% 里,一半能返修,一半报废。
报废要签字。质检员签、车间主任签,报废原因写清楚,月底汇总看哪个环节问题最多。
17:00-18:00 打包和装车
打包是最后一道,也是最容易被省的一道。
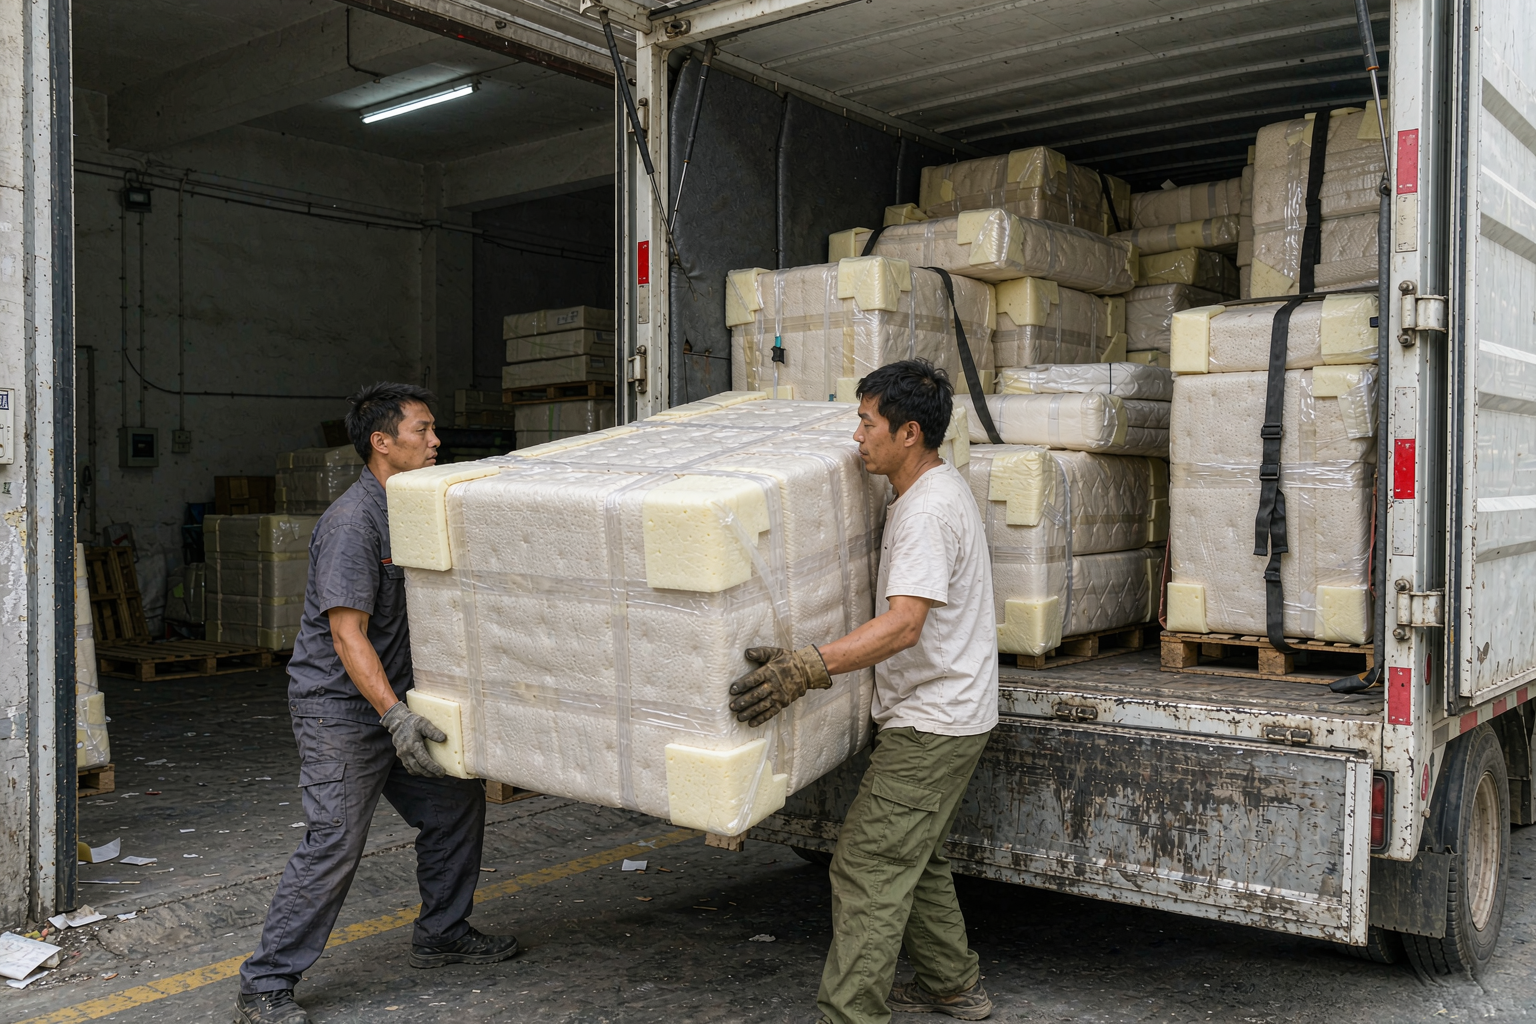
板件先包珍珠棉,再上护角,最后缠膜。护角四个角都要有,很多人省两个角,运输中恰恰是没包的那两个角磕坏。
打包材料一年花掉 30 多万,看着是成本,其实是省钱。包装到位,售后能少一半。
床垫套塑料袋加编织袋,边角加纸护板。卷装的要抽真空,抽完直径能压到 40 厘米,进电梯方便。
装车按送货路线排,先送的后装。这一条司机最在意,装反了要多搬一遍,一车 30 多件,搬一遍就是半小时。
车厢里还要留出缓冲区。最后一排货后面空 30 厘米,刹车时不至于挤在一起,这个细节能减少一半途损。
装完车,车间主任在出门单上签字。签完这一单,一天的活才算交出去。
签完字,车间开始扫地、关机器、断电,一天结束。
第二天 7 点 50 分,同样的十分钟,再来一遍。
18 点前必须发车,晚了赶不上物流的截单时间,货要在仓库多放一天。
装完车拍一张照,车厢里货的样子存档。货到客户手里有磕碰,这张照片就是第一手证据。
18:00-20:00 加班做什么
加班不是常态,但有三种情况必须加。
赶交期。大促前的两周,基本天天加到 20 点,有时候到 21 点。
补件急单。客户床没法睡,这种单当天必须做完发走。
设备保养。每周五下班后保养一次,锯片、导轨、胶锅,两小时。
加班有加班费,1.5 倍,管一顿夜宵。我们不算「自愿加班」,排了班就是排了班,该给的钱一分不少。
周五的保养日不排产,机器停下来做深度维护。这一天看着不产出,其实是在保下周的产出。
一天的时间账:产出和损耗
把一天拆成数字,大概是这样。
| 时段 | 主要工序 | 产出占比 | 常见问题 |
|---|---|---|---|
| 8:00-9:00 | 点检、领料、预热 | 5% | 料没到、机器没热 |
| 9:00-11:30 | 开料、封边、钻孔 | 40% | 尺寸错、封边走偏 |
| 13:00-15:00 | 试装、补件、软体 | 25% | 插单多、孔位对不上 |
| 15:00-17:00 | 质检、返修 | 20% | 色差、表面瑕疵 |
| 17:00-18:00 | 打包、装车 | 10% | 护角漏包、装车顺序错 |
这张表不是理论值,是我们统计了三个月的实际数据。看得出来,上午的两个半小时决定一天的产量。
为什么车间计时不按件
很多厂按件计工资,做得多拿得多。我们不这么算,按工时加质量奖。
按件计的问题很明显:工人会抢速度,封边走快了开胶,孔位打快了偏。返修的成本比多做几件高得多。
我们的算法是:基本工时工资 + 质量奖 + 全勤。质量奖按终检通过率算,通过率 98% 以上拿满,低于 95% 扣一半。
刚总家具(芝诺家具)是深圳的家具源头工厂,主理人刚总有 12 年家具行业经验、4 年直播经验,直播间累计成交超 1 亿。工厂自己管生产,才敢这么算工资,因为返修的成本看得见。
车间里那些看不见的细节
工人一天走多少步?用手机计过,平均 12000-15000 步,开料组最多,能到 18000 步。
车间温度夏天能到 36 度,风扇吹的是热风。我们在每个工位加了移动冷风扇,成本不高,人舒服一点,出错就少一点。
工具都画线摆放,这是 5S 的基本要求。一把卷尺找不到,整条线等 5 分钟,车间的 5S 管理里写过具体做法。
地面每天下班前扫一遍,木屑不能过夜。木屑积多了,一是滑,二是消防检查过不了。
说到底,车间的一天没什么戏剧性。就是把每道工序按顺序做好,把每个数记准。
常见问题
车间一天能做多少件家具?
看品类。软床 40-55 张,床垫 90-120 张,柜类 25-35 件。三条线同时开,具体数字由当天排产决定。
为什么上午的产量最高?
人和机器都在最佳状态。上午 9 点到 11 点半产出占全天 40%,机器已经预热,工人注意力集中,干扰也少。
车间加班多吗?
平时不多,大促前两周会加到晚上 8 点,个别急单到 9 点。加班按 1.5 倍算,管夜宵。
补件真的会插队吗?
会,但有上限。一天超过 12 张黄单就要重新排产,否则正常订单会大面积延期。
车间为什么按工时算工资?
按件计会让人抢速度,封边开胶、孔位打偏,返修成本更高。按工时加质量奖,通过率反而稳定在 96% 以上。
参观工厂能看到这些吗?
能。开放日会走完整条线,从开料到打包,包括质检台和备件库,提前预约就行。
想看车间怎么排产,可以翻工厂排产表长什么样;一张工单怎么落到工位,工单的完整流转里写过;质检员每天查什么,看质检员的工作日常;面料进厂怎么验,面料检验车间里有流程;木材含水率怎么控,实木干燥房那篇讲得细。
车间每天都在开工,欢迎来刚总家具直播间看现场,也可以预约到厂里走一圈。