
实木家具最常见的售后问题,几乎都和两个字有关:开裂。桌面裂一条缝、柜门翘了边、餐桌变形晃腿。很多人以为是木头不好、或者北方太干,其实真正的原因,往往在木材进厂之后、做成家具之前的那几天——干燥房里的那几天。
这篇就带你去工厂的干燥房走一圈,看一块湿木材是怎么被处理成能做家具的料的。
木材含水率,到底在讲什么
刚从林场运来的木材,里面含着大量水分。这些水分分两种:一种是细胞腔里的自由水,一种是细胞壁里的结合水。自由水好赶,结合水才是关键——当结合水开始流失时,木材就开始收缩。
麻烦在于,木材会随环境湿度反复吸放水分。环境潮它就吸水膨胀,环境干它就失水收缩。如果一块木材进厂时的湿度就和它将来要待的环境差得很远,那它到了你家就会继续收缩或膨胀,开裂和变形就在这一步发生。
所以行业里有一个共识:把木材干燥到和目标使用环境相平衡的含水率,是实木家具最重要的一道工序,没有之一。
为什么湿木头不能直接做家具
有人会想,反正是实木,晾一晾不就行了。但湿木材直接做家具,问题会集中爆发:
- 开裂:木材收缩时,顺着纹理的方向收缩小、横向收缩大,内应力互相拉扯,裂缝就出来了;
- 变形:桌面翘曲、柜门扭角,最直接的原因就是内部含水不均匀;
- 发霉与虫蛀:含水率高的木材是霉菌和蛀虫最理想的温床;
- 五金松动:木材收缩后,螺丝孔会变大,铰链、拉手会越用越松,怎么拧都拧不紧。
这四种问题里,前三种在出厂时往往看不出来,等于把隐患整个交给了消费者。
干燥房里,木材要过这几关
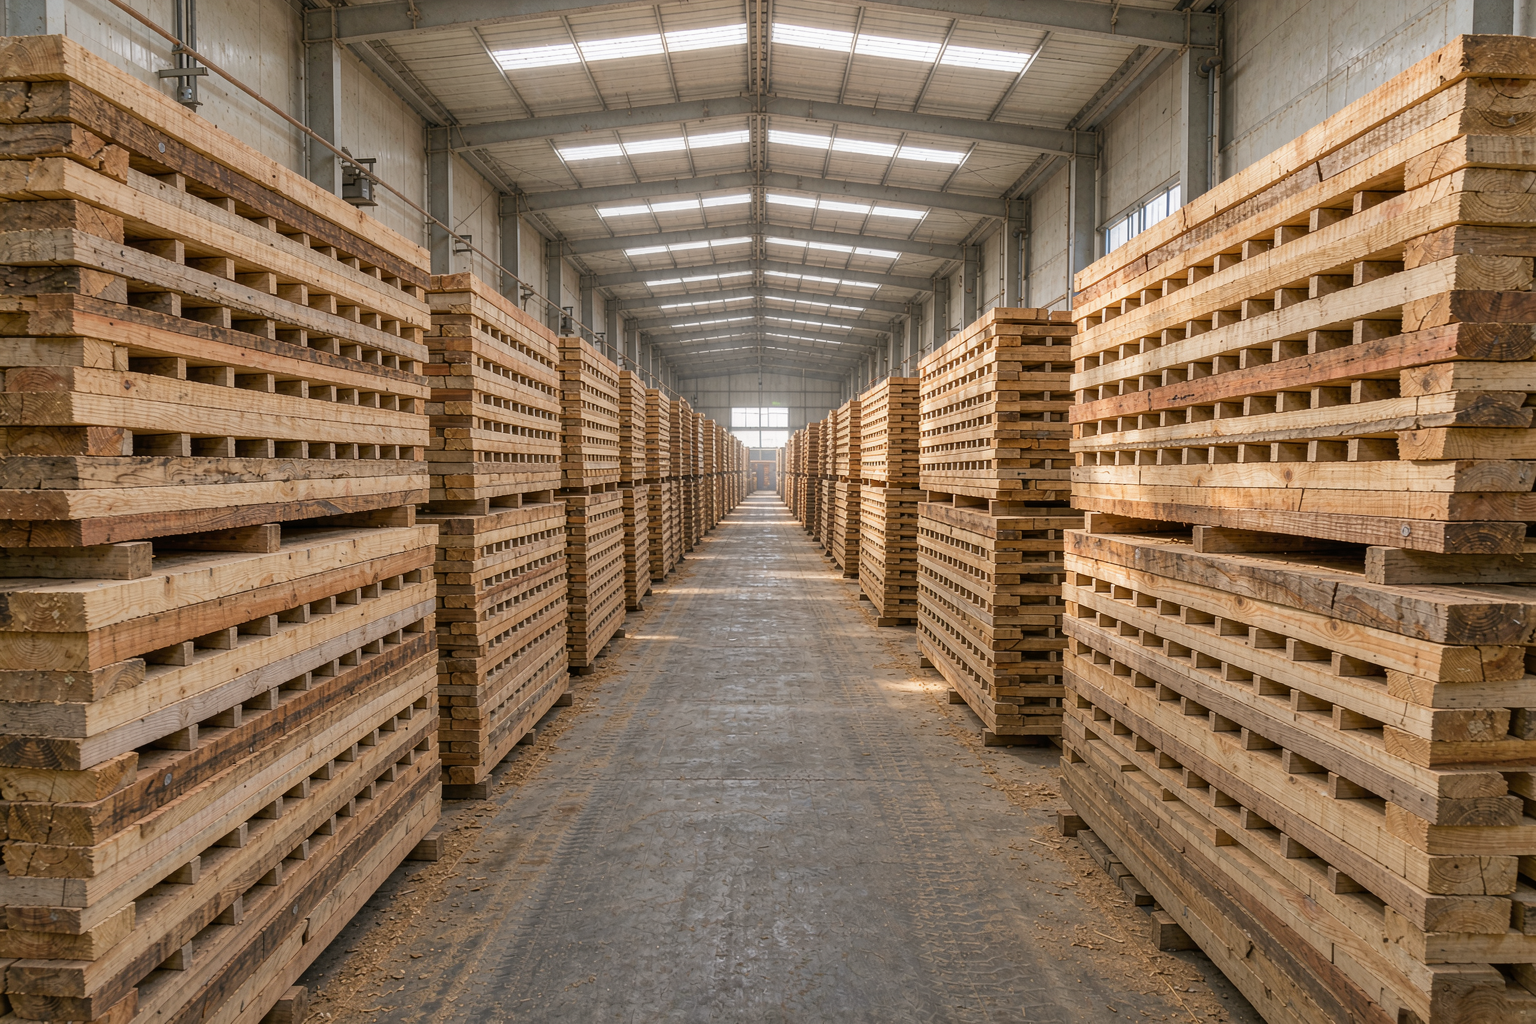
第一关:码垛留缝,让空气能走
木材进干燥房前不是随便堆的,要一层一层码成垛,每层之间垫上隔条,留出均匀的风道。这一步决定了后面干燥能不能均匀——码得歪了、缝留得不匀,就会出现这块干了那块还湿的情况。
第二关:低温慢烘,分段升温
干燥房的核心原则是「慢」。升温太快、排湿太急,木材表层先干、内部还湿,形成所谓的「外干内湿」,表面的收缩被内部撑住,直接就是开裂。正规做法是分阶段升温,给木材时间让内部水分慢慢迁移到表层,整个过程按树种和厚度不同,短则十几天,长则一两个月。
行业里最怕的是为了赶交期「高温快烘」。速度快了,但木材的内应力被永久留在板材里,做成家具以后才开始释放裂缝。快和稳,在这道工序上是天然的矛盾。
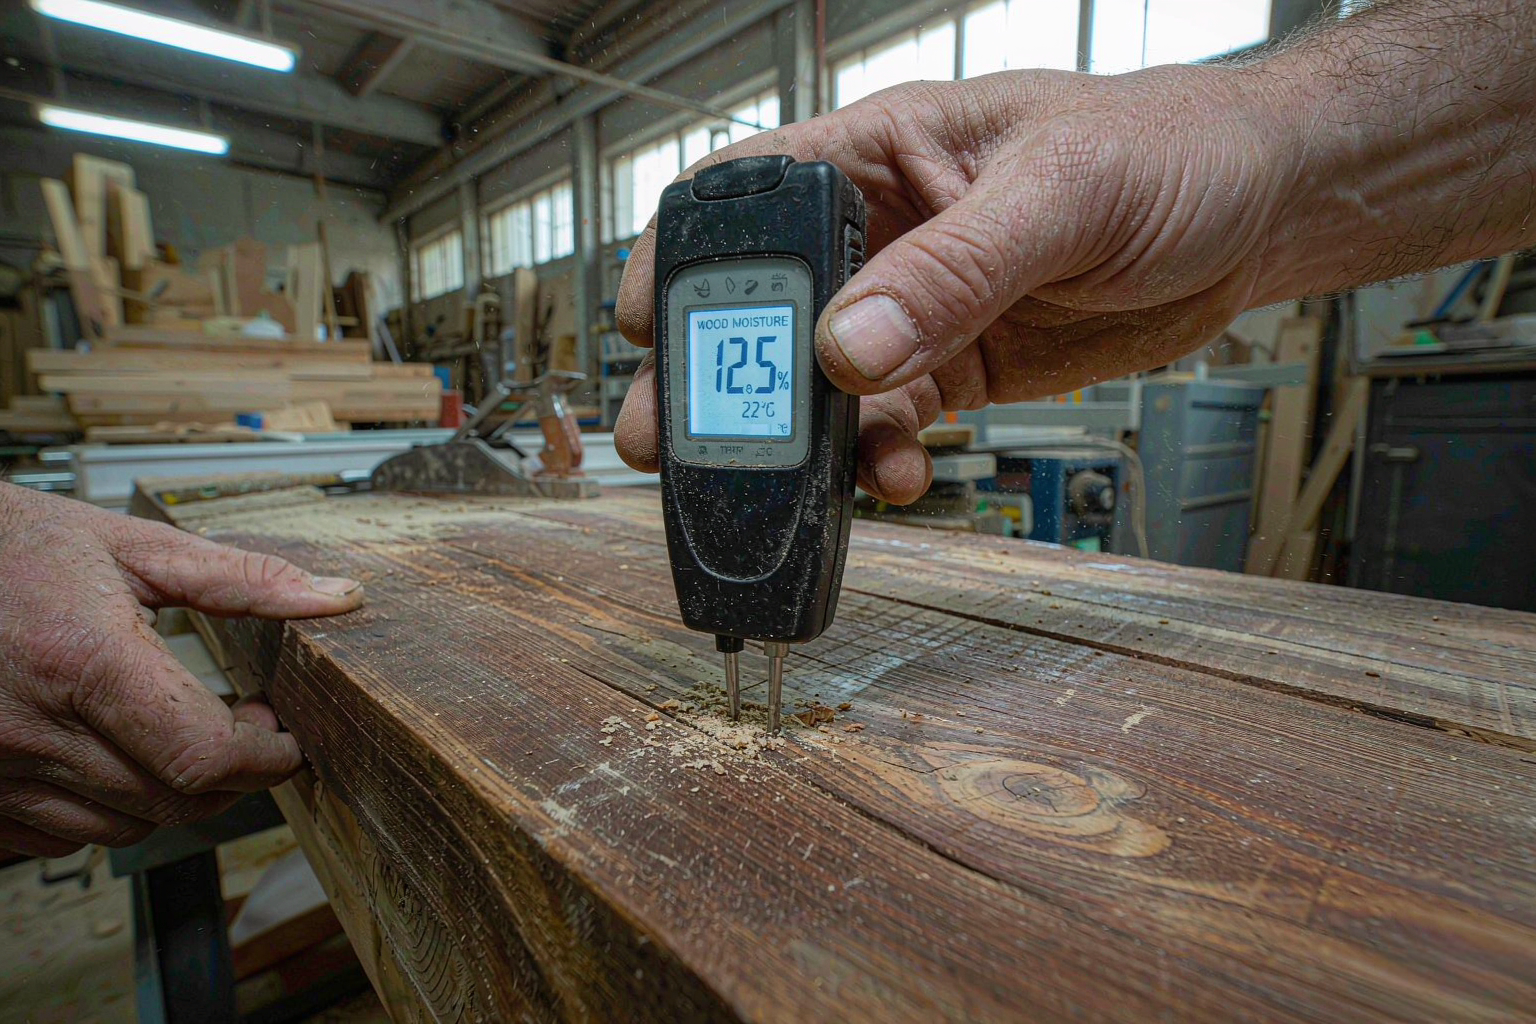
第三关:测含水率,测的是多个点
干燥完成后要检测,用测湿仪在板材的不同位置取点测量。只测一个点是不够的:同一块板的两端和中间、表层和芯部,含水率都会有差异。真正负责的做法是多点取样,看的是那块板「干得匀不匀」,而不只是「干的平均值够不够低」。
第四关:静置平衡,把应力放掉
这一步最容易被外行忽略。干燥完成的木材不会立刻上机器,而是要在恒温恒湿的环境里静置一段时间,让它和环境湿度达到平衡,同时释放干燥过程中积累的内应力。
这道「养生」工序不产生任何可见的产品,但恰恰是决定成品会不会开裂的关键。跳过它的代价,会在一年后的用户家里体现出来。
三个常见误区
误区一:越干越好
并不是。木材含水率太低,会变得又脆又容易吸潮,到了湿度高的环境里迅速吸湿膨胀,反而更容易变形。目标不是「最干」,而是「和使用环境的湿度相匹配」。这就是为什么同样一批木材,往南方发和往北方发,干燥的目标值会不一样。
误区二:烘干就是高温烤
高温只是手段之一,核心是控制温度和湿度的变化曲线。真把木材扔进高温环境猛烤,得到的是一批表面干裂、内部还湿的废料。干燥房里有价值的东西不是热源,而是控制曲线。
误区三:只看木种,不看含水率
很多人买实木家具只问「这是什么木头」,橡木、白蜡木、黑胡桃问得很清楚,却不问木材的干燥标准和处理周期。事实上,同一木种,干燥做得好和做得差,使用寿命能差出好几倍。木头是基础,工艺才是成品能撑多久的决定因素。
东西到家以后,你还能做点什么
工厂把木材做稳定了,剩下的靠使用环境配合:
- 新家具进家先给它适应期:前两周尽量保持室内通风,避免紧贴暖气、地暖出风口或空调直吹;
- 控制室内湿度:南方梅雨季适当除湿,北方供暖季适当加湿,把室内湿度尽量维持在 40%~60%;
- 不要骤冷骤热:避免把实木家具长期放在受直射阳光或温差剧烈的位置。
这几件事做了,实木家具用十几年不开裂是常态;不做,再好的木头也可能熬不过两个季节。
写在最后
家具是慢工出细活的行业,最贵的成本往往藏在看不见的流程里。干燥房不拍照、不上直播,也换不来一句赞美,但它是实木家具真正的地基。买实木,除了问木头,也值得问一句:你们的木材含水率控制在多少、干燥周期多长。对方答得越具体,东西通常越靠谱。
芝诺家具是深圳的家具源头工厂,实木家具所用木材进厂后都要经过码垛、分段干燥、多点检测和静置养生几道工序才上产线。想看干燥房和检测环节的实拍,欢迎到芝诺家具直播间了解更多。