一张三人位沙发要用 12 到 18 米面料,排料利用率做到八成上下,绒面倒顺毛和格子对纹是损耗的大头。裁剪是沙发厂里决定成本和外观的第一刀,这一刀切歪,后面缝合工序全白搭。刚总家具(芝诺家具旗下品牌)是深圳的沙发源头工厂,做了十二年,直播间累计成交超一亿,这篇带你走进刚总家具的裁剪车间,把排料、下刀、编号流转和损耗去向全流程走一遍。
裁剪车间在沙发厂的什么位置
沙发厂的主流程是:木架、裁剪、缝纫、扪面、总装、质检、包装。裁剪排第二,位置很讲究——它卡在木架和缝纫之间,是材料和人工的分界线,也是整个厂里老师傅密度最高的车间。
木架车间产出框架,海绵车间产出垫层,这两样是「体格」;裁剪车间产出的裁片是「衣服」,缝纫把衣服缝起来,扪面给沙发穿衣。衣服裁得准不准,直接决定后面的工序顺不顺:裁片偏了五毫米,缝纫师傅就得边缝边拉扯找补,做出来的沙发皮面松紧不匀,坐着起皱。所以车间里有句老话:沙发的好看,一半是裁出来的。
。一件沙发的面子工程,从裁剪台这一刀开始
排料:一刀下去之前先算三遍
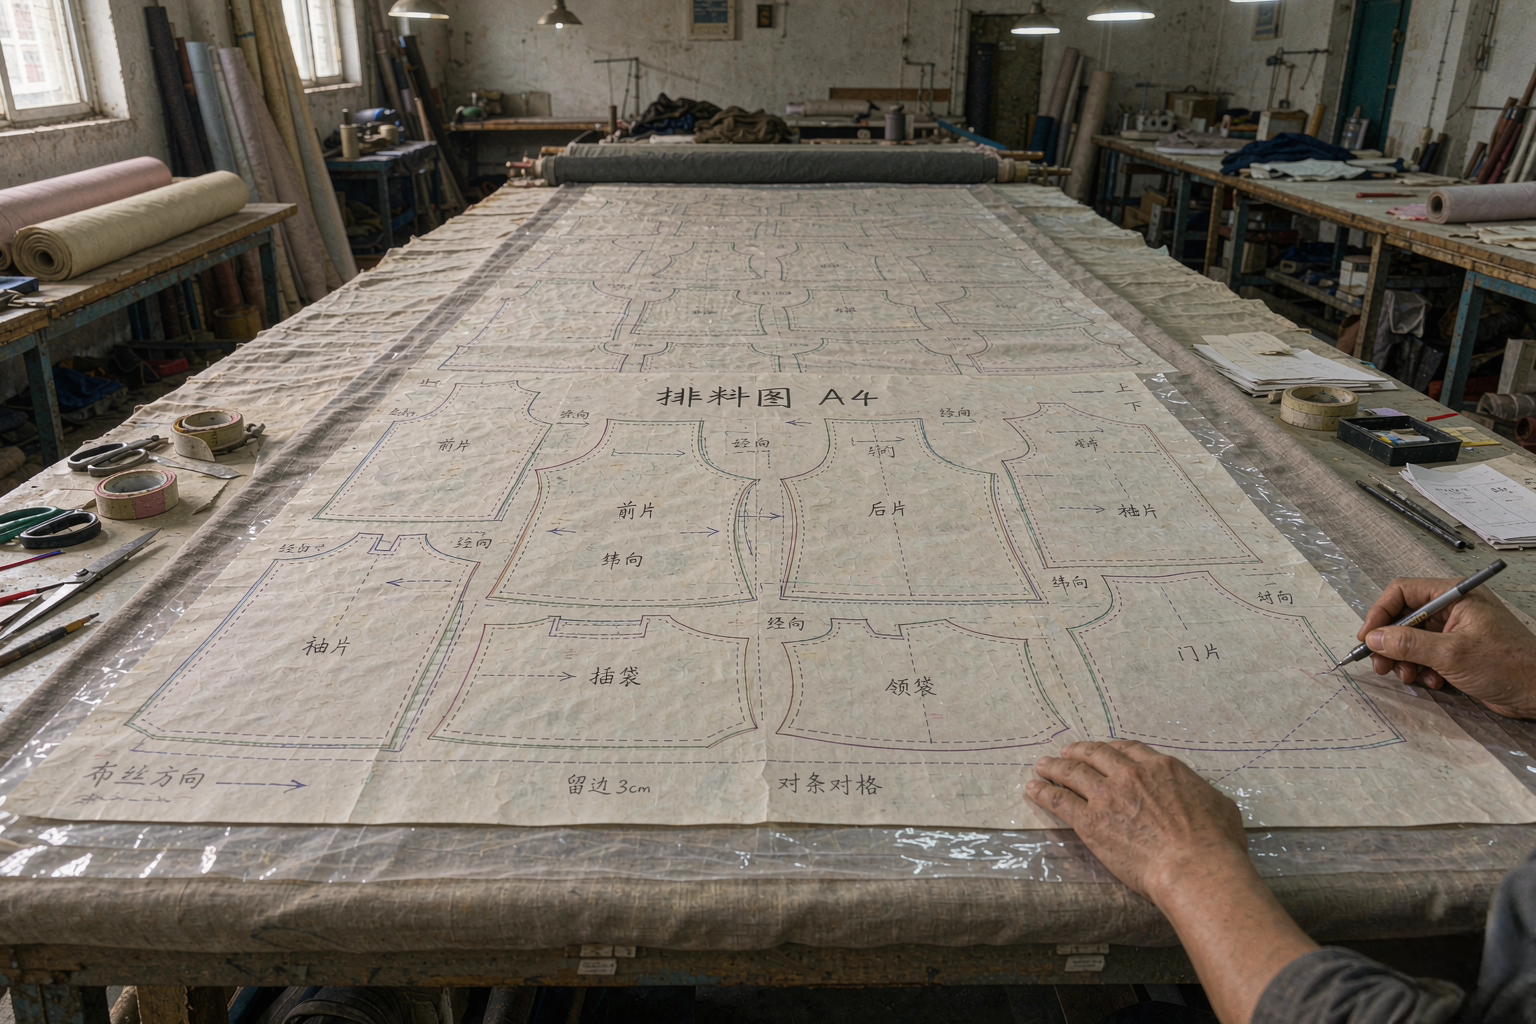
面料从仓库出来是整卷的,一卷三十到五十米。裁剪的第一步不是下刀,是排料——把沙发的几十个裁片,像拼图一样铺到布卷的幅宽里。
排料师的手艺,一年养成不了
排料这个工种,厂外几乎没人知道,厂内却是老师傅的领地。一个新手从看图到独立排料,快的一年慢的三年,练的是「眼里有布」:布幅多宽、版型多大、哪个裁片能旋转哪个必须顺向,看一眼排料图就知道有没有浪费。
手艺差距量化出来很吓人:同一款沙发同一卷布,熟手和生手的排料利用率能差五个百分点。一张三人位十五米布,五个点就是七八十公分,一卷五十米的布差出小半张沙发。所以我们排料师的月度考核里,利用率是和报废率并列的第一指标。
,这就是为什么同一个厂的不同批次货,有人买着划算有人觉得贵——排料那一刀的手艺,就在价格里
现在用排料软件做初排,电脑算出理论利用率,老师傅再手工调整。调整看三样:布幅两端的色差段避开主要裁片、倒顺毛方向统一、疵点段跳过。一张三人位沙发的排料图,老师傅要来回改五六遍才定稿。排得好坏,一卷布能差出两张单人位的用量。
排料图定稿后要编号存档进系统,下一批同款直接调用微调。版型和排料图是配套资产——这也是排产计划的一部分,订单到车间之前,布料怎么切就已经定了,工厂排产表里排的就是这些衔接。
倒顺毛:绒面面料的隐形陷阱
素色平纹布怎么排都行,绒面布就完全两码事。灯芯绒、天鹅绒、科技绒这类面料,毛头有方向——顺着摸滑、逆着摸涩,光线下倒毛和顺毛的深浅能差出好几度。
如果一张沙发的靠背裁片顺毛、坐垫裁片倒毛,做出来就是两截颜色,客户一看就退货。所以绒面排料的铁律是同方向:所有裁片毛头朝一个向,宁可多耗一成布,不能方向打架。这也是为什么绒面沙发的排料利用率天然比平纹布低五到八个百分点——方向一致是拿料堆出来的。
一张三人位沙发的用料清单
以我们走量款的三人位为例,把面料账摊开:
| 部位 | 裁片数 | 用布量(普通幅宽) |
|---|---|---|
| 坐垫(含里布) | 6-10 片 | 4-5 米 |
| 靠背 | 4-6 片 | 3.5-4.5 米 |
| 扶手内外 | 8 片 | 2.5-3.5 米 |
| 侧板、裙边、拉链袋 | 12-16 片 | 2-3 米 |
| 靠包(含背里) | 10 片 | 1.5-2.5 米 |
合计十三到十八米,取中值十五米上下。幅宽也是变量:一米四幅宽的布利用率比一米五的低一截,买布时幅宽对不上版型,整卷都可能浪费。这就是为什么布料采购要和版型开发锁在一起,不是想买什么布就买什么布。
这张清单还有个用处:验收。收货时随机量一下沙发某个部位的尺寸和缝线间距,做工正常的沙发,裁片尺寸和排料图对得上。虚标用料、以小充大的沙发,往往在坐垫宽度、靠包数量这些地方露出马脚——用料清单敢公开的厂家,才经得起这一步核对。
利用率八成:省得下和省不下的
平纹素色布,我们车间的排料利用率能做到八成五上下;绒面和格子布,七成八到八成二。剩下两成的损耗去哪了,是很多人好奇的。
省不下的部分:版型弧度(沙发扶手、靠背都是曲面)、缝份和贴边(每个裁片四周留一到一点五厘米)、绒面的方向一致要求。省得下的部分:排料顺序、幅宽匹配、边角回收。前一部分是物理极限,后一部分才是管理水平——这也是工厂废料去向里说的边角料分类的源头,裁剪车间就是废料的出生地。
格子面料的对格,最费布也最显功力
格纹面料是排料师傅的考试题。横向竖向都要对齐:坐垫和扶手的格子要对上、左右扶手要镜像对称、拉链位置的格线要连续。对格的代价是利用率直接掉一成半——遇到大格纹,两人位沙发多耗两三米布很正常,熟练的排料师也会在格纹款上多花一半时间。
所以格子款沙发贵一点不是乱涨,料就多用了。买格纹沙发时检查两处:左右扶手的格线是否对称、坐垫缝线两边的格子是否连续,这两处对得上,厂家的裁剪功夫就到位了。
电动刀和手工裁:设备与手法
裁剪的执行分两派。大宗平纹裁片用电动直刀,几十层布叠起来一刀切下,效率高、批量稳定;弧形裁片和皮料用手工持刀,师傅照着纸版走刀,全凭手稳。两派没有高下,各管各的战场——批量大单拼效率,精品和定制拼精度,好工厂两样都得有。
叠裁有个细节外行不知道:几十层布的张力不一样,切下来的下层裁片会比上层缩零点几毫米,层数越多误差越大。所以我们的规矩是叠裁不超过十二层,关键部位如主坐垫面,宁可用单层裁,慢一点但不累积误差。手工裁的师傅入门要练一年——走刀偏半毫米,缝纫那边就得多费一倍工时找补。
车间里评裁剪师傅的手艺,不看他切得多快,看他切一百张的废品数和匀速感。手稳的老师傅下刀是匀速的,刀声不急不缓;新手的刀声一顿一顿——顿的地方就是犹豫的地方,也多半是出错的地方。
裁片的编号和流转
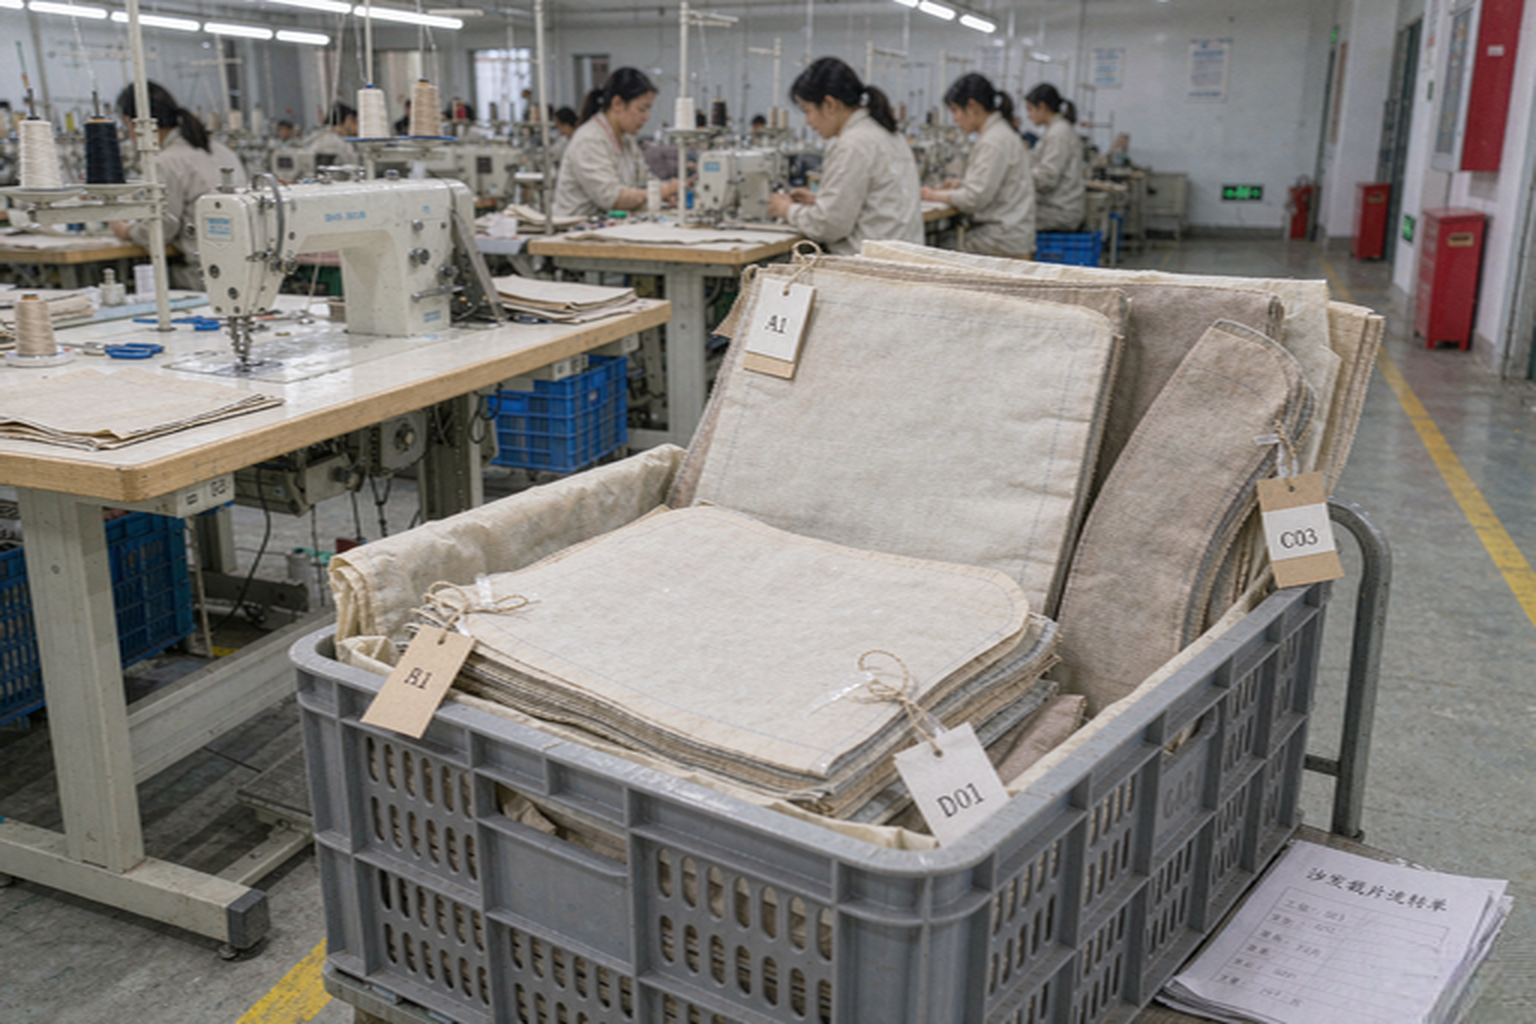
一张三人位沙发四十多个裁片,散在车间里怎么保证张冠李戴不出错?靠编号系统。每个裁片裁完立刻打票:订单号、款式号、部位号、面料的正反面标记,一票一号跟着裁片走。
缝纫领料按票核数,扪面装配再核一遍,两道核对下来,配错片的概率压到千分之一以下。定制单更严格——客户的定制款面料是专买的,裁片丢失就得重新买布,所以我们给定制单的裁片单独筐装、单独区域流转,和常规单物理隔离。出错率怎么压的,定制单出错率那篇写过,裁剪环节是第一道闸。
票据系统还有个连带好处:损耗可追溯。月底汇总各款的裁片报废记录,哪款面料常出问题、哪个部位常切错,一翻票据就现形,改进有靶子。数据不混起来,管理就只能凭印象。
裁错了怎么办:报废与让步
裁剪出错分两档。裁片报废——切歪、跳刀、误伤,直接进碎料筐,按面料成本记账,这是裁剪车间的核心考核项:我们的月度裁剪报废率控制在百分之零点五以内,超了全组停下来分析原因,改完再复工。
下单布料:幅宽和版型的锁定关系
聊一个采购端的冷知识:沙发厂买布不是看花色下单,是看幅宽下单。版型开发时定好了排料方案,对应的最佳幅宽就锁死了——一米四的版型买了一米五的布,多出来的十公分切下来全是窄条,整卷浪费;反过来幅宽不够,裁片拼接,工艺和外观都降级。
所以我们的面料采购单上,幅宽误差要求控制在两公分以内,供应商送货按批验宽。遇到特别中意但幅宽不符的面料,答案是改版型——版型跟着布走,这在行业里叫「就料开版」,听上去将就,实际是控制成本的老手艺。
另一档叫让步接收:外观轻微、不影响结构的瑕疵裁片,经质检判定后降级用在隐蔽部位,比如坐垫里布、防尘裙内衬。让步有清单,哪些部位可以用让步片、哪些绝不允许,白纸黑字。让步滥用是小厂的通病——瑕疵面用在了看得见的地方,客户收货就退,退回来的运费和口碑,比省下的那几块料贵十倍。报废尺度和让步清单怎么定,工厂报废标准里有一致的逻辑。
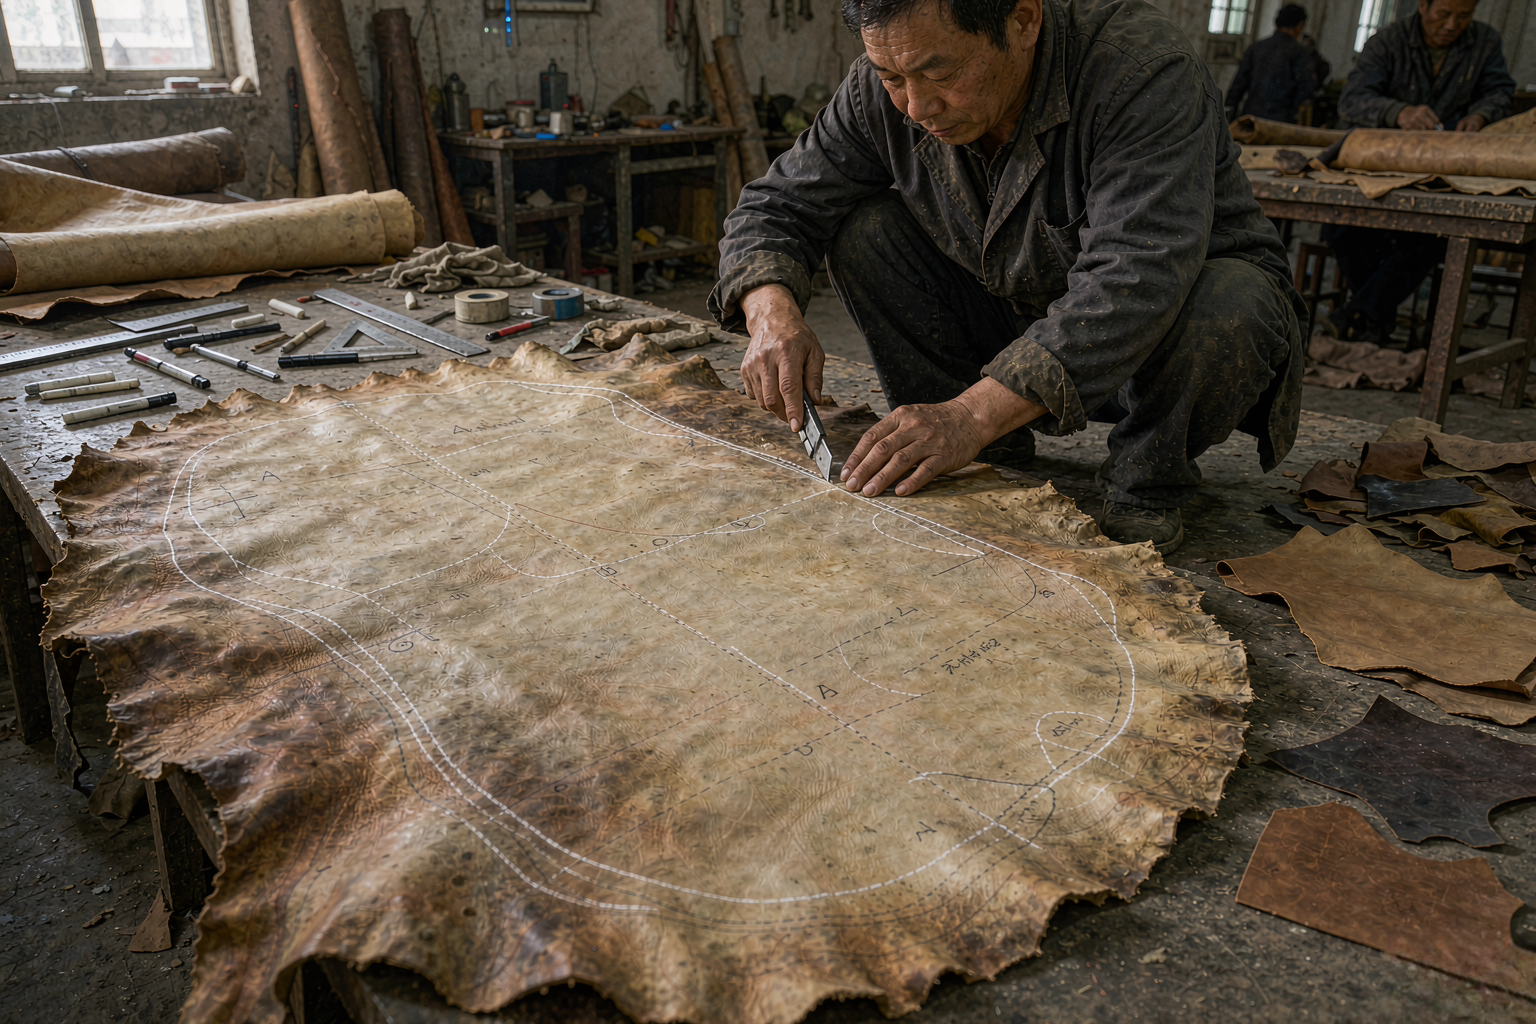
皮的裁剪:一张牛皮的排兵布阵
真皮的裁剪和布料完全是两套逻辑。一张牛皮有天然烙印:颈纹、肚腩的松弛、鞭伤虫斑,不同部位的牢度和延展完全不同,没有两张完全一样的皮。
还有一个进阶观察点:沙发的隐蔽面。把沙发翻起来看坐垫底面和防尘裙内侧,裁片边缘修边干净、里布没有让步瑕疵片的,说明厂家连看不见的地方也没糊弄。敢于在隐蔽处保持水准的工厂,明面上的功夫只会更扎实,这是比标签更可靠的信誉信号。
排料铁律是「按部位用皮」:背部最紧实的皮心区裁坐垫主面和扶手前面,这些是使用频率最高的部位;侧腹的松皮用在靠背侧板这种不受力的位置;颈部有纹理的用在裙边和背面。一张标准牛皮能出一张半到两张三人位沙发的面料,利用率六成五左右——皮料比布料金贵,浪费的每一寸都是钱。这也解释了真皮沙发和布艺沙发两三倍的价格差:皮料成本加裁剪工时,都在这六成五的利用率里。
皮的裁剪还有个布料没有的讲究:左右对称。动物天然两侧不完全对称,讲究的排料会把同一张皮的左右两侧分配给沙发的左右两侧,纹理延展对得整整齐齐。这是高端皮沙发才有的处理,中低价位的做法是把不同张的皮混着用,细看左右纹理走向不一致。
消费者视角:从裁片看沙发做工
看一家沙发的裁剪功夫,不用进车间,三个地方就够了,而且都不花钱。
一看缝线两侧的面料是否平整无牵扯,裁片准的沙发缝线像画出来的一样直。二看绒面沙发倒顺毛是否统一,对着光看靠背和坐垫色深是否一致。三看格纹的对格——前面说过的扶手镜像和坐垫连续。三处都过关的沙发,裁剪这关是过了,这一关恰恰是工厂里最吃功夫的环节。面料本身的等级判断,可以参考面料检验车间的几道关。
反过来,三处有明显问题的沙发,别听导购解释「手工制品难免」——裁剪精度是设备和流程决定的,和手工不手工关系不大,误差是管理出来的,不是天然的。
裁剪车间的三个行业黑话
最后说三个车间黑话,去任何一家沙发厂探厂都能用上。
最后补一句布套相关:可拆洗沙发的布套裁剪,比固定面料的要求更高——套子要反复穿脱洗晒,缝份和收缩余量都要在裁剪时预留,版型差一档,洗一次就装不回去。布套款的裁剪门道,可拆洗布套怎么选那篇里有专门一节。
面料之外,裁剪车间和海绵车间的衔接也值得说一句。裁片的尺寸是给海绵垫层留了余量的,海绵密度和回弹不同,包布后的松紧不同——高密度海绵的垫层包布紧、线条利落,低密度海绵包出来松垮。为什么海绵密度不能省,海绵密度实拍对比那篇有答案,裁剪只是骨架,填充才是肉。
「套裁」指多个订单的裁片拼在一张排料图里省料,能套裁的厂管理细,套裁的水平直接反映排产调度的功力。「跳疵」指排料时绕开布面上的疵点段,跳疵记录留痕的厂质检严。「顺丝绺」指裁片经纬方向端正,歪丝绺的裁片做出来的沙发面会拧。下次探厂,看看排料图上有没有套裁标记、裁片上有没有跳疵粉笔印,黑话对上了,这家厂的裁剪车间就是真管。下次你收到的沙发缝线笔直、绒面同色、格子连续,背后就是这套黑话在运转。
。套裁也有风险:两个订单的面料批次如果有色差,裁片混进对方订单就是事故,所以套裁必须同批布、同色号,排料图上要标注批号
常见问题
一张三人位沙发到底用多少米面料?
普通幅宽下一张三人位用 12 到 18 米,取中值十五米上下。坐垫和靠背占大头,各占四米上下,扶手、侧板、靠包合计六七米。绒面和格纹面料因方向统一和对格要求,要多耗一到两成。幅宽越接近版型设计,利用率越高。
为什么绒面沙发比平纹的贵?
两个原因叠加。一是绒面有倒顺毛,所有裁片必须同方向排料,利用率比平纹低五到八个百分点,同款沙发多耗一到两米布。二是裁剪和缝制对方向精度的要求更高,工时也多。差价是料和工堆出来的,不是虚胖。
格纹沙发的格子对不齐是质量问题吗?
主要观察面(坐垫面、靠背面、扶手外侧)的格线明显错位,属于裁剪质量问题,可以要求售后。格纹排料要对横也要对竖,左右扶手镜像对称、缝线两侧格线连续,这几处是对格的硬指标。隐蔽面和内衬通常不对格,属行业常规,不算瑕疵。
真皮沙发为什么比布艺贵那么多?
皮料利用率只有六成五左右,低于布料的八成,一张牛皮还只能出一张半到两张沙发的面料,原料成本本身就高。加上按部位用皮的排料功夫和更慢的手工裁剪,成本差就在这三成五的皮料损耗和工时里。再有皮源等级差价,价格差距三倍是正常的。
沙发面料用量越大越结实吗?
不是。面料用量反映款式结构,和耐用度关系不大。决定耐用度的是面料本身的耐磨转数、克重和缝制工艺。用料多但布料克重不足的沙发,照样先磨破。买沙发看面料的马丁代尔耐磨数和克重参数,比看用布量实在。
裁剪环节的废料能利用吗?
能,而且正规工厂都在用。大块边角做小件和补件、同批次边角留作售后补料,碎料和锯末做生物质燃料。消费者能看到的部分是包装护角和填充料——很多厂的包装木护角就是裁剪条料做的。边角料利用率是衡量工厂管理水平的重要指标。