
一块实木板从进厂到出厂,实木含水率至少要测三次:进厂验料、开料之后、油漆之前,每次在板上取 3 个点。合格的区间是 8%-12%,南方梅雨季控制在 9%-11%,北方冬季供暖期控制在 7%-9%。超出这个区间,开裂和变形的概率翻倍。
刚总家具(芝诺家具)是深圳的家具源头工厂,主理人刚总有 12 年家具行业经验、4 年直播经验,直播间累计成交超 1 亿。实木家具的售后里,开裂占四成,八成都跟含水率有关,跟木头本身关系不大。
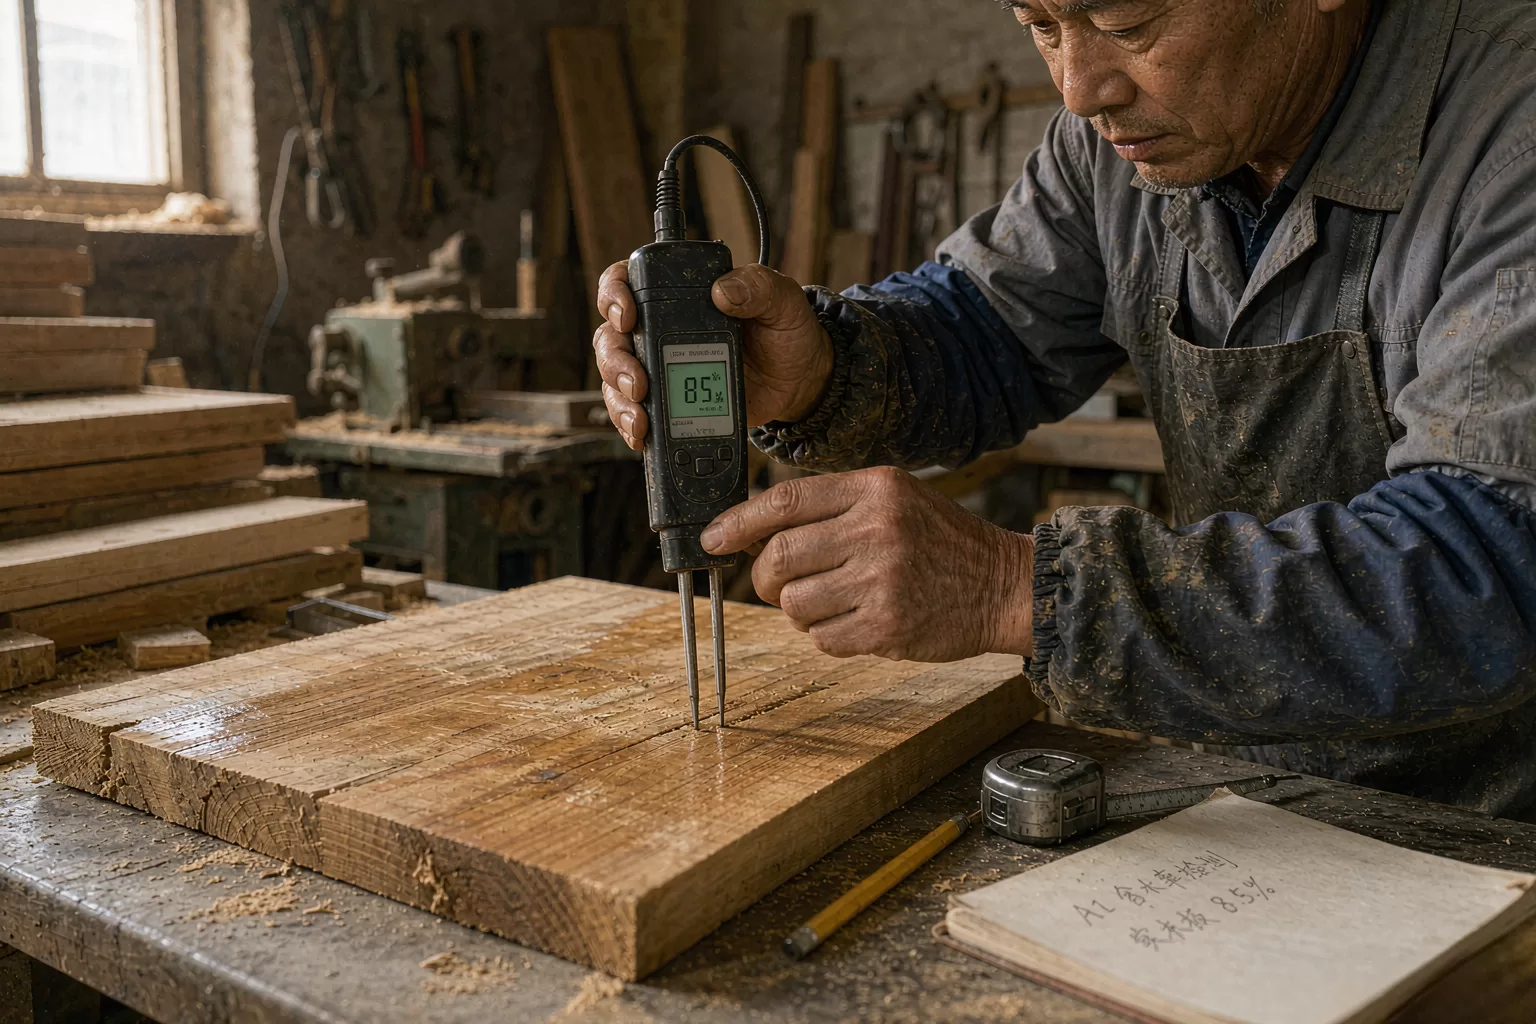
为什么含水率是实木的命门
先给一个换算:含水率的定义是水分重量除以绝干木材重量。一块 10 公斤的湿板,烘干后剩 9 公斤,含水率就是 11.1%,不是 10%。这个基数容易搞错,算出来的数就偏。
木头是吸湿材料。空气湿度变,它就跟着吸或者放水,尺寸跟着变。含水率每变化 1%,弦向尺寸变化约 0.25%,径向约 0.15%。
含水率的变化是按年走的。南方一年有两个高湿期,三四月的回南天和六月的梅雨;北方有一个极干期,十一月到次年三月。家具在这几个节点最容易出问题。
一张 1.8 米的实木餐桌,含水率从 10% 降到 7%,长度缩 1.3 厘米左右。桌面被桌腿固定住,缩不动,就在中间裂开。
所以控制的不是「干」,是「稳定」。木头含水率跟使用环境的平衡含水率接近,它就基本不动。差得远,它就一直动。
合格区间是多少
湿度还会影响手感。含水率 12% 的桌面摸上去偏凉、偏沉,含水率 7% 的摸上去发涩。这种差别外行摸不出来,做了十几年的师傅一摸就知道大概。
不同树种的收缩率差别不小。柚木、菠萝格的稳定性最好,含水率偏 1-2 个点也不容易裂;橡胶木、松木的收缩率大,控制要更严;橡木介于两者之间。
国标给的是 8%-12%,但这是个宽区间,实际要按地区分。
| 地区与季节 | 建议含水率 | 原因 |
|---|---|---|
| 南方(广东、福建) | 10%-12% | 空气湿度常年偏高 |
| 南方梅雨季生产 | 9%-11% | 留出干燥收缩余量 |
| 长江流域 | 9%-11% | 四季湿度变化大 |
| 北方供暖区 | 7%-9% | 冬季室内极干 |
实木和板材的差别在这里最明显。多层板、颗粒板的变形小,含水率范围可以放宽到 6%-14%;实木不行,超过 12% 就等着裂。
我们是深圳的厂,出厂按 10%-11% 控。发往北方的货,会在油漆前多做一次平衡处理,把含水率降到 8%-9%,代价是多等 5-7 天。
三种测法,各有各的用处
烘干法最准,电阻法最快,还有一种电容式的,用得少。
| 方法 | 原理 | 误差 | 耗时 |
|---|---|---|---|
| 烘干法 | 称重、烘干、再称重 | ±0.5% | 8-24 小时 |
| 插针电阻法 | 测电阻换算含水率 | ±1.5% | 即时 |
| 电容感应法 | 测介电常数 | ±2%-3% | 即时 |
车间里还有一种土办法:称重法。取固定尺寸的样块,进厂称一次,放一周再称,重量稳定说明跟环境平衡了。粗糙,但不用仪器也能判断大方向。
仪器价格差得远。插针式电阻仪 300-800 元,好的带树种修正和温度补偿;电容式 200 元左右,只能粗测;烘干箱 2000-5000 元,小厂不一定配。
车间日常用电阻法,仲裁和留样用烘干法。客户投诉含水率的时候,拿烘干法数据说话,电阻仪的读数只能当参考。
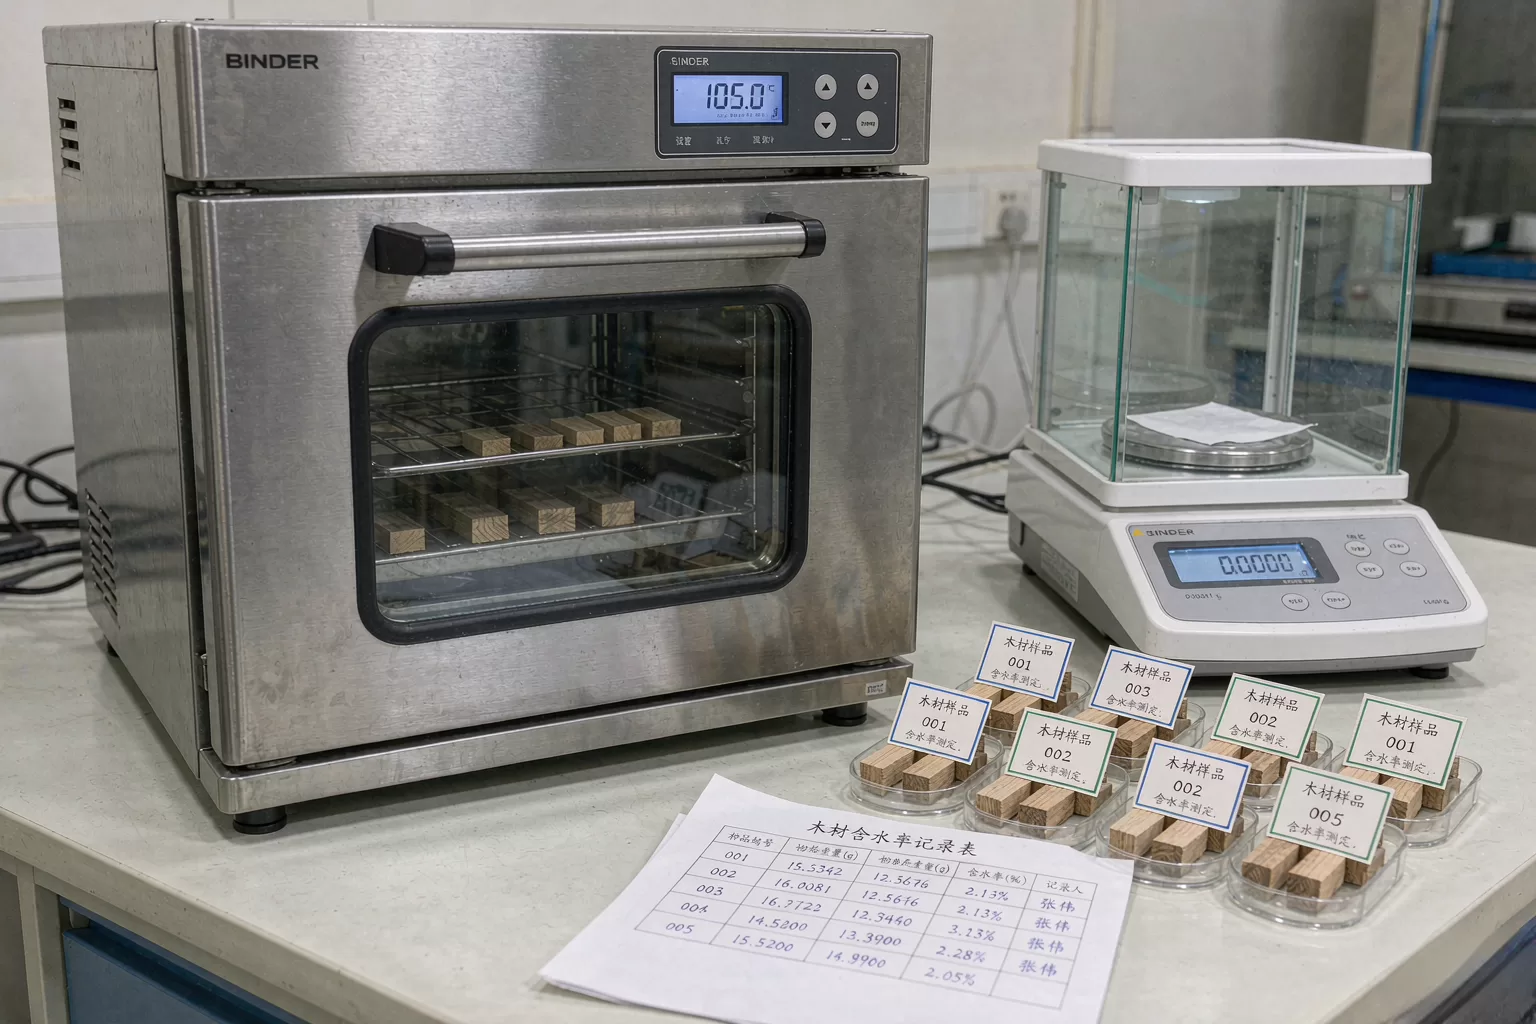
烘干法怎么做
取样位置有讲究。要从板的端头往里 20 厘米处取,端头本身已经失水,测出来偏低;避开节子,节子周围的树脂会影响结果;避开开裂处,那里的水分已经跑掉了。
取一块 2 厘米见方、5 厘米长的小样,避开节子和开裂处。先称湿重,精确到 0.01 克。
放进 103 度正负 2 度的烘箱,烘 8 小时,取出来放干燥器冷却 20 分钟,称重。再烘 2 小时,再称,两次差值小于 0.02 克就算恒重。
含水率等于湿重减干重,除以干重,乘 100%。举个例:湿重 50 克,干重 45 克,含水率 11.1%。
烘干箱里的摆放也有讲究。样块之间留 2 厘米间隙,不要叠放,热风要能绕过去。叠着放,中间的样烘不干,测出来偏高。
这个方法慢,但它是唯一能作为依据的。我们每月抽 5 批做烘干法,跟电阻仪的读数对照,偏差超过 2% 就校仪器。
电阻仪怎么用才准
测不了已上漆的面。漆膜绝缘,插针插不进去,硬插会破坏漆面。油漆前的最后一道检测,必须在打磨完、还没上漆的窗口期做,这个窗口一般只有 1-2 天。
插针要顺着木纹方向插,深度不低于板厚的三分之一。插浅了测的是表面,油漆前的板表面往往比内部干得快,读数偏低 2%-3%。
不同树种要换档。仪器上有树种修正表,橡木、白蜡木、橡胶木的修正系数都不一样。不换档,读数差 1%-2%。
温度也影响。木材温度低于 5 度,电阻法误差明显变大,冬天在没供暖的仓库测,读数会偏高。仪器带温度补偿的能自动修,不带的要手动加。
测哪些点
端头要做封闭处理。料堆放在车间,端头失水最快,一天能掉 1-2 个点。我们的做法是用端封漆封一遍,成本几分钱,效果明显。
一块板取 3 个点:一端、中间、另一端。端头是最容易失水的部位,含水率常比中间低 2%-3%。板宽超过 20 厘米的,中间再横向补一点。
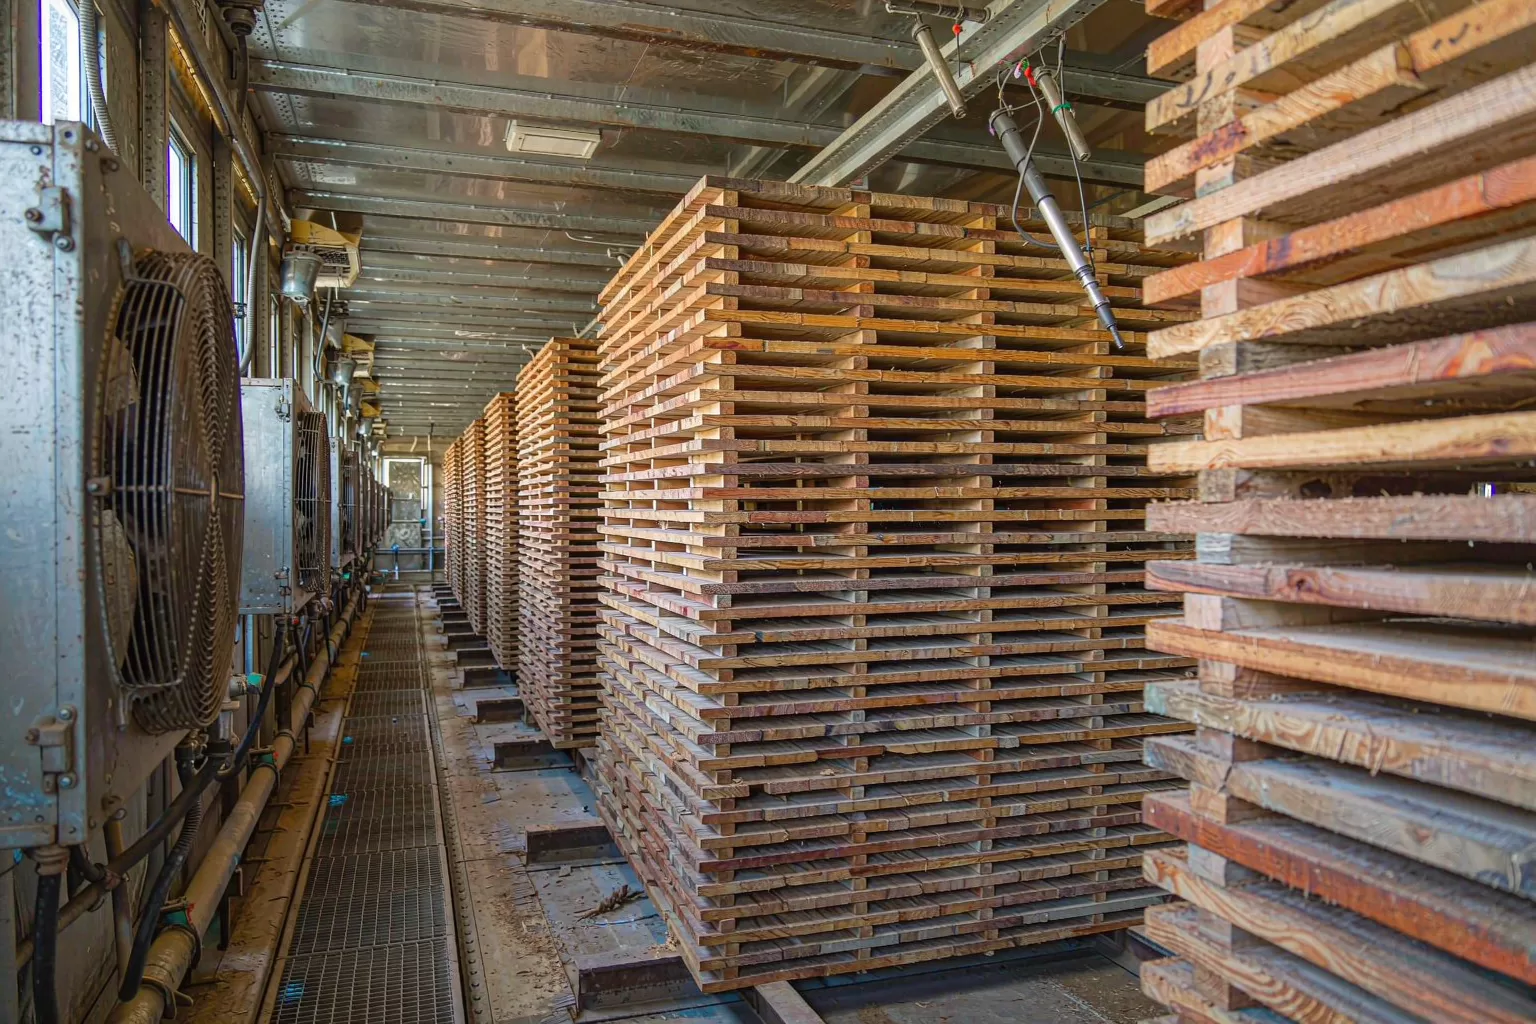
一块板要测几次
我们的规定是三次,三个节点。
- 进厂验料:抽 5% 的板,每板 3 点,判断这批料能不能用
- 开料之后:刨光后 24 小时内测,这时内层水分刚暴露出来
- 油漆之前:这是最后一道关,超标就退回干燥窑
有争议的单子要加测。客户投诉开裂,我们先要照片、要环境湿度,再补测同批次留样。三样对不上,责任就说不清了。
三次之外还有一次抽检,在包装前。这一次不测全部,只测当天有争议的批次。
开料后那一次还有个作用:判断料的内应力。刨开之后板立刻弯,说明干燥时应力没释放干净,这种料做长料会翘。看到这种情况整批降级,改做小件。
为什么开料后要专门测一次?因为板材外层和芯层的含水率不一样。一块 5 厘米厚的板,外层 10%、芯层 14% 是常见的,刨掉 3 毫米之后,读数立刻变化。
含水率不合格会怎样
最常见的是开裂。桌面、柜门板从中间裂开,裂缝顺着木纹走,宽度 1-3 毫米。
第二种是变形。拼板翘曲,柜门关不严,抽屉推拉发涩。变形量超过 2 毫米,肉眼就能看出来。
第三种是榫头松动。木头收缩,榫头变小,榫眼变大,半年后椅子开始晃。
还有一种损失是隐性的:变形让组装线停工。柜门装不上,整条线等着,一天的产能损失比一张板贵得多。
三种问题里,开裂最难修。补了也看得出痕迹,客户基本不接受。所以宁可在窑里多等三天,也不带着超标料进车间。
干燥窑的曲线
干燥不是一次烘到目标值,要按曲线走。升温、保温、排湿、平衡,四个阶段。
升温阶段每小时升 3-5 度,升到 60 度左右;保温阶段维持 8-12 小时,让芯层温度跟上;排湿阶段开风门,把水分带走;平衡阶段降温到 40 度以下再出窑。
窑的容量也要匹配产能。一台 30 立方米的窑,一次装 30 立方米料,按 15 天周期算,一个月出两窑 60 立方米。产能超过这个数,就得排队等料。
窑里装料的方式也影响结果。料之间要留隔条,隔条厚度 2.5 厘米,间距 60 厘米。不留隔条,热风进不去,外层干了芯层还是湿的。
整个周期看树种和厚度。2.5 厘米的橡胶木 7-10 天,5 厘米的橡木 25-30 天。赶工期缩短周期,出来的料就是内湿外干,看着合格,一开料就露馅。
干燥窑的操作记录要留。哪天进窑、哪天出窑、每阶段温湿度多少,写在一张表上。这张表是判断料好坏的依据。
木材干燥的完整流程,实木干燥房的含水率 那篇有更细的记录;不同木材的特性对比,实木床选什么木头好 里有数据。
南北方的差异
同样 11% 的料,发到广州没事,发到北京三个月就裂。原因是使用环境的平衡含水率不一样。
这一点要提前跟客户说。发北方的单子,交期比南方多 5-7 天,不是厂里拖,是料要重新平衡。说不清楚,客户天天催。
广州全年平均湿度 75% 左右,平衡含水率约 14%;北京冬季供暖,室内湿度 30% 以下,平衡含水率只有 6%-7%。
还有一种情况是客户自己带料。这种情况我们会在合同里写明「含水率由客户负责」,因为料不是我们控的,出了问题扯不清。
所以做北方订单,料要提前降。我们的做法是在订单确认后单独安排一批料进平衡窑,把含水率降到 8%-9%,再开料。
这个动作客户看不到,成本是一个月的资金占用和多一道工序。但不做,售后成本更高。
复检与留样
每批料留一块小样,写上批次号、进厂日期、含水率,装在密封袋里,存一年。
留样要密封。普通塑料袋不行,要用带密封条的样品袋,里面再放一包干燥剂。敞着放的样块,一个月就掉 3 个点,测出来没有意义。
留样保存一年足够。家具的开裂问题多数在头一年显现,超过一年再投诉的,多跟使用环境有关。留样占地方不大,一个鞋盒能装 30 块。
留样的作用是追溯。客户投诉开裂,拿出留样一测,就知道出厂时的状态。没有留样,只能凭嘴说。
我们存了三个铁皮柜的样块,按月份排列。有一年台风季湿度异常,靠这批样块查出来是某个供应商的料有问题,后面换了供应商。
车间怎么记录
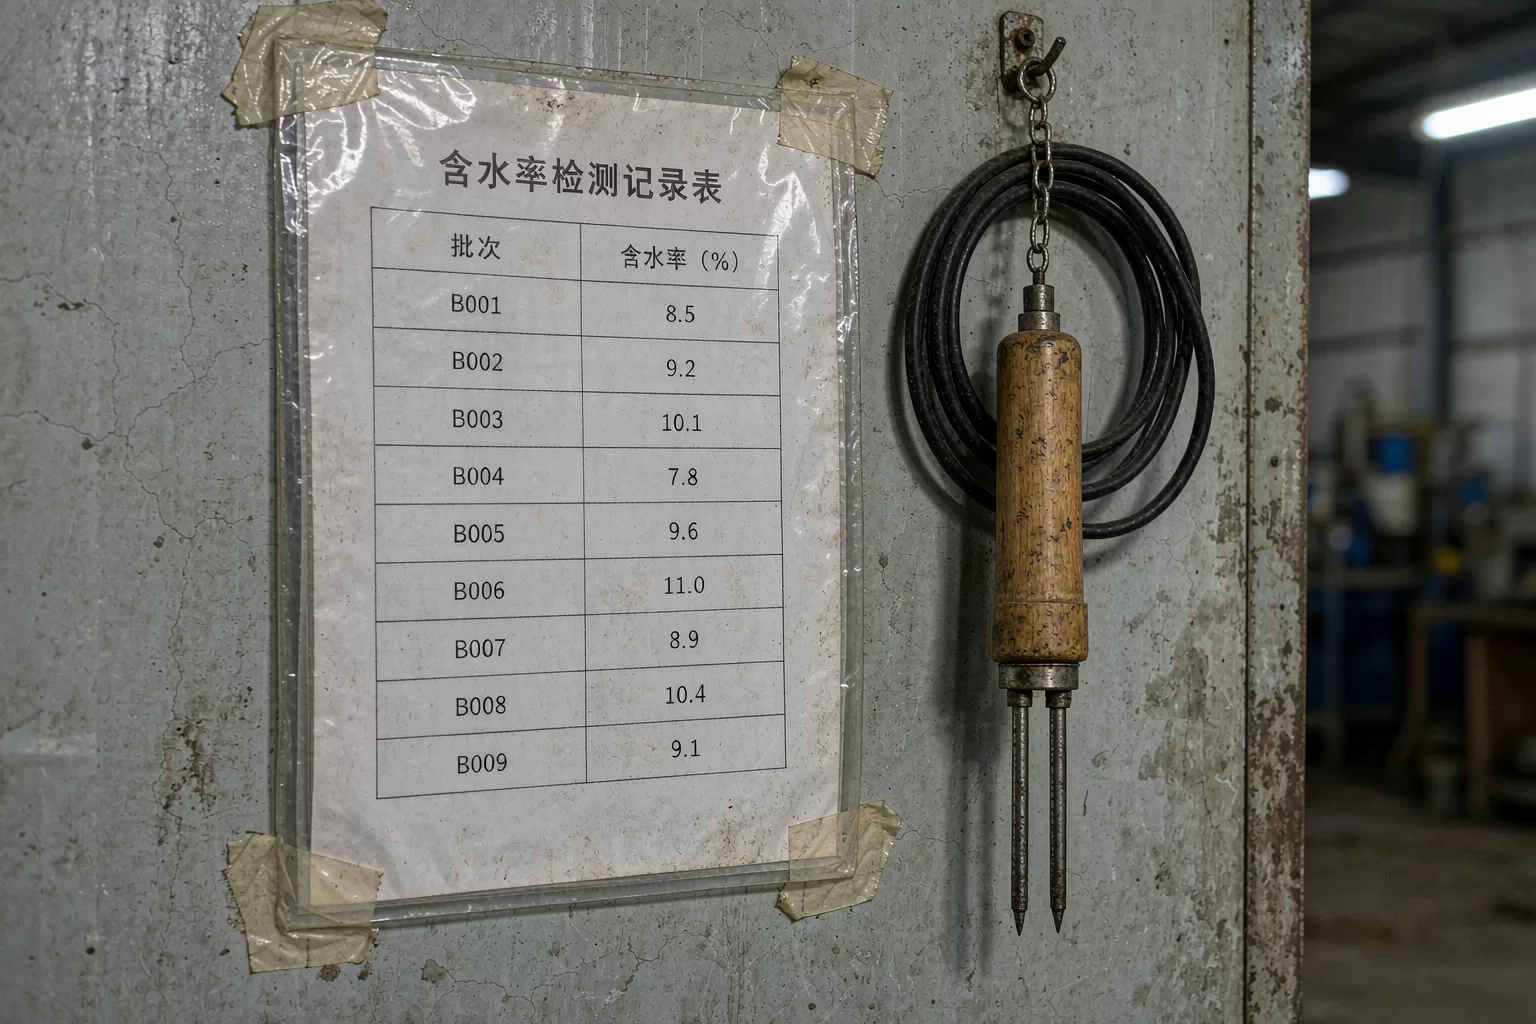
一张纸,四列:批次、测点读数、平均值、判定。判定只有两个结果,合格或者退回。
记录要签字,谁测的谁签。这一条看着形式主义,实际有效——签了字的人,插针会插到位。
现在有些厂用电子记录,扫码录入。我们还在用纸,原因是车间信号不好,手机录入反而慢。工具不重要,天天记才重要。
趋势图还有另一个用处:对比供应商。同一家供应商的料连续两批偏高,就该谈了;谈不动就换。数据摆在桌上,比说「感觉这批料潮」有力得多。
数据每月汇总一次,做成趋势图。含水率的平均值如果连续三个月往上走,说明干燥窑该检修了。
三个误区
第一个是「越干越好」。含水率 5% 的料,榫头会缩,组装时严丝合缝,过两个月全部松动。
第二个是「手摸不潮就行」。手感判断的误差在 5% 以上,摸不出来。
第三个是「测一次就够」。木材内部的水分迁移是持续的,测一次只能代表那一刻。这也是为什么要测三次。
还有一个误区是「含水率只看数字不看树种」。同样 11%,橡木和松木的实际稳定性差得远。数字是门槛,树种的收缩率决定它在门槛内有多稳。
还有一个误区是「油漆能封住水分」。油漆只能减缓水分交换速度,封不住。含水率不达标的板,刷七道漆照样裂。
含水率和漆面的关系
含水率超标,漆也刷不好。木材表面的水分在漆膜下面出不来,会把漆顶起小泡,行内叫起鼓。
起鼓多出现在油漆后的 7-15 天。表面看是一个个小凸点,直径 1-2 毫米,用指甲压有弹性。发现起鼓只能打磨重做,没有补救办法。
还有一种情况是漆膜发白。木材含水率高,漆膜固化时水分蒸发带走热量,局部温度降低,漆膜里的树脂析出,看着像蒙了一层白雾。
所以我们把油漆前的含水率检测当成硬门槛。超标的板退回干燥窑,不往下走。这一条执行了五年,起鼓的返工从每月三四起降到零。
我们厂的实际做法
三道关的判定标准不完全一样。进厂那一关宽一些,8%-13% 都能收,进了车间再烘;油漆前那一关最严,超 0.5 个点就退。
进厂验料由仓管做,电阻仪测 5% 的板,超标整批退回。这一关一年退回的料大概占 3%。
退回的料不是废料。含水率偏高的,重新进窑烘一轮还能用;偏低的不行,只能改做小件或者当辅料。所以进厂那一关宁可严一点。
开料后由班组长测,每批抽 3 块板。油漆前由质检测,全批抽 10%。三道关都过,才进包装。
每月 5 批做烘干法对照,数据存档。这套流程从 2019 年定下来,改过一次——2021 年发现只测进厂和油漆前两道,漏掉了开料后的变化,补了中间那道。
刚总家具的做法是每季度给车间做一次培训,讲怎么看读数、怎么换树种档。新工人上手第一个月,测完要班组长复核一遍。
含水率这件事,说到底是个笨功夫。仪器不贵,几百块一支,难的是每次都测、每次都记。
实木家具的防虫防蛀,实木家具防虫防蛀 那篇讲的是另一条线;板材进厂到成品的流程,木板开料过程 有记录;车间的日常管理,车间 5S 管理 可以对照。
常见问题
实木家具含水率多少算合格?
国标是 8%-12%,实际要按地区分。南方控制在 10%-12%,长江流域 9%-11%,北方供暖区 7%-9%。跟使用环境的平衡含水率越接近越稳定。
一块板要测几次含水率?
至少三次:进厂验料、开料后 24 小时内、油漆之前。每次在板上取 3 个点,两端和中间各一点,板宽超过 20 厘米的横向再补一点。
电阻仪和烘干法差多少?
电阻仪误差 ±1.5%,烘干法 ±0.5%。车间日常用电阻仪,客户投诉或仲裁时用烘干法。两者偏差超过 2% 就该校准仪器。
含水率超标会有什么问题?
开裂、变形、榫头松动三种。含水率每变化 1%,弦向尺寸变化约 0.25%,一张 1.8 米桌面从 10% 降到 7% 会缩 1.3 厘米,缩不动就裂。
北方买的实木家具为什么容易裂?
因为使用环境太干。北方冬季供暖室内湿度常在 30% 以下,平衡含水率只有 6%-7%,而家具出厂时是 10%-11%,差了 4 个点,收缩应力很大。
油漆能防止实木开裂吗?
只能减缓,封不住。油漆降低水分交换速度,但含水率不达标的板材,刷再多道漆照样开裂。控含水率是根本,油漆是辅助。