
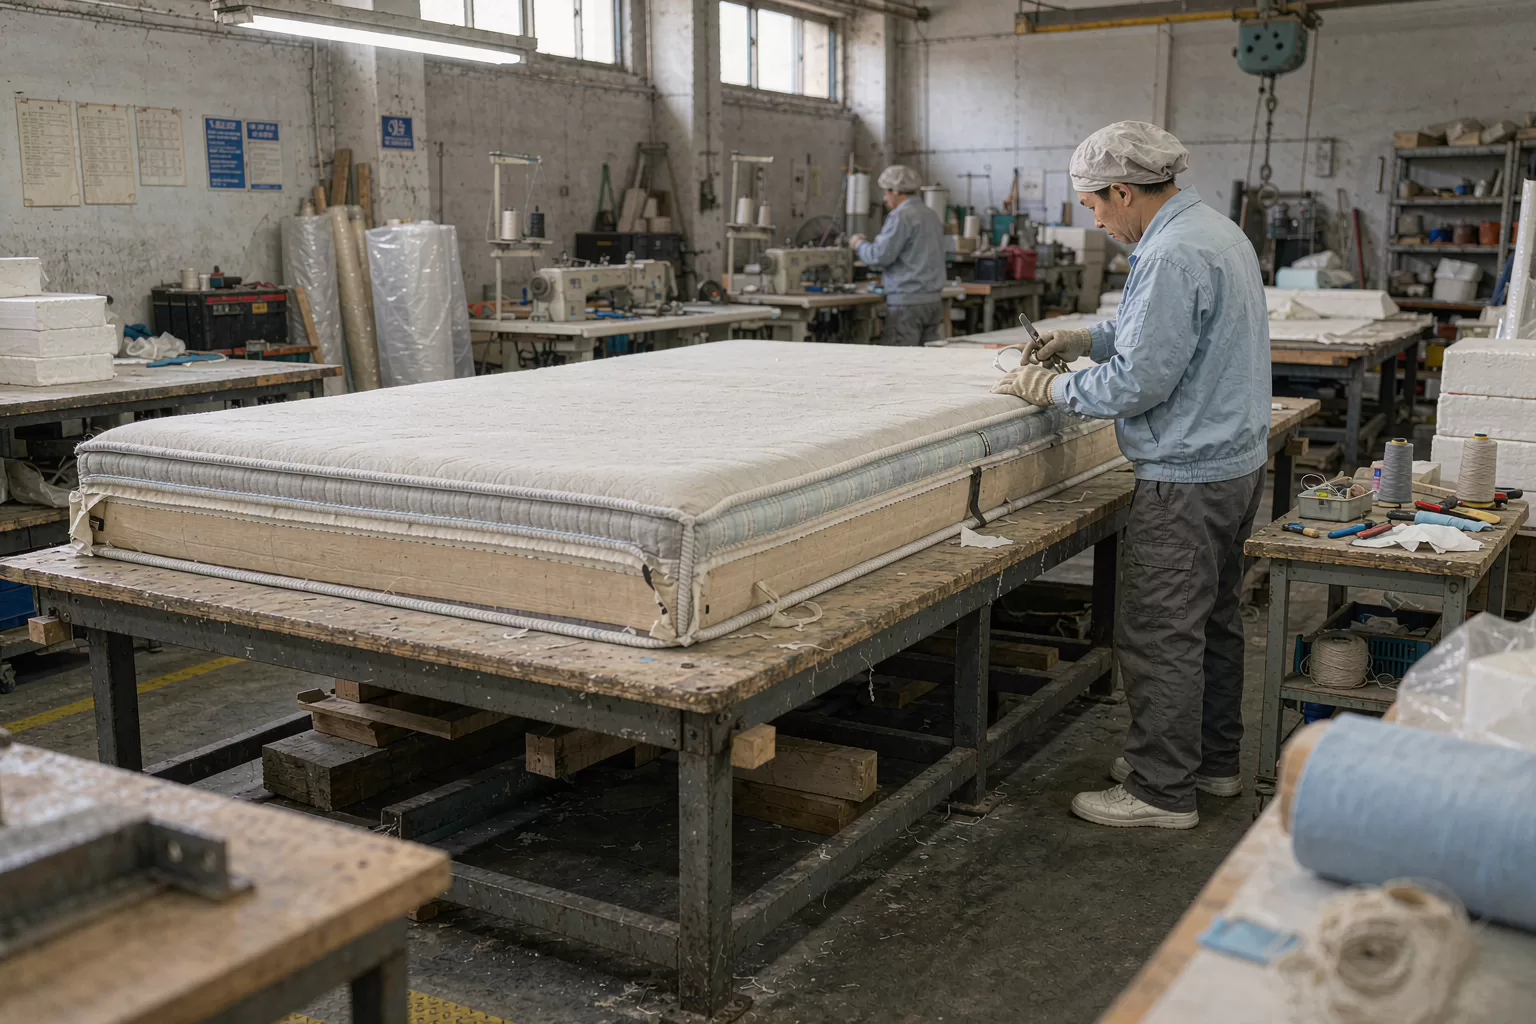
床垫围边这道工序,决定边会不会塌。车间里是四道:钉边框、上围条、锁边、修边,一道偷工,边就软。我们的标准是边框钢丝直径不低于 2.3 毫米、围条张力 25-30 牛、锁边针距 4-5 毫米,坐边测试下沉不超过 15 毫米。
刚总家具(芝诺家具)是深圳的家具源头工厂,主理人刚总有 12 年家具行业经验、4 年直播经验,直播间累计成交超 1 亿。围边这道工序在车间最靠后,也最容易被赶工牺牲,今天把它拆开讲。
先说结论:边塌的三种原因
第一种是边框钢丝太细。1.8 毫米的钢丝,坐上半年就弯,弯了之后边部塌陷 20 毫米以上。
第二种是围条缝得松。围条是把上下两层和弹簧连成一个盒子的那条布,缝松了,边部受力时整层往外鼓。
第三种是边框没做立簧。只有一圈平钢丝,边部承压全靠海绵,海绵压久了不回弹。
还有一种容易忽略:海绵边条的密度不够。同样 4 厘米厚的边条,25D 和 35D 的支撑差一半,而标签上往往不写密度,只写厚度。
三种原因里,第二种最隐蔽。买的时候摸不出来,用三个月才显形。
围边到底在做什么
床垫的结构是三层:面料层、填充层、弹簧层。围边是把这三层的边缘缝合成一个封闭的盒体,让弹簧层不外露、填充层不位移。
围条本身的宽度也有讲究。7 厘米和 10 厘米的围条,10 厘米的受力面积大,坐边时压力分散得更好,成本差 3-5 元一张,很多厂选 7 厘米。
先算一笔成本账。一张 1.8 米床垫的围边材料:边框钢丝 1.6 公斤、围条布 0.9 米、立簧 12 个、线 30 米,加起来不到 40 元。工时 15 分钟,按 30 元算。这一圈的总成本 70 元左右,占整张床垫成本的 5% 上下。
更实际的作用是承重。人坐在床边,全部重量压在 10 厘米宽的边部条带上,这个力要靠边框钢丝、围条和边部海绵共同承担。
围边做得好的床垫,坐边时下沉 10-15 毫米;做得差的,能陷下去 40 毫米,人坐着像滑坡。
车间四道工序,一道不能省
我们的围边工序分四步,每一步有对应的检验点。
| 工序 | 做什么 | 关键指标 |
|---|---|---|
| 一、钉边框 | 钢丝框与弹簧层固定 | 钢丝直径≥2.3 毫米,卡扣每 15 厘米一个 |
| 二、上围条 | 围条布包住边部 | 张力 25-30 牛,不歪斜 |
| 三、锁边 | 缝纫机缝合上下沿 | 针距 4-5 毫米,双线 |
| 四、修边 | 剪线头、整平、检查 | 无跳针、无褶皱、四角对齐 |
每道工序都有对应的工位。钉边框在铁架台,上围条在长条工作台,锁边在缝纫机位,修边在检验台。四个工位排成一条直线,一张床垫从头推到尾,中间不倒手。
工序之间有等待。喷胶之后要等 20-30 分钟让胶初固,才能进下一道。赶货时把等待省掉,围条会在缝合时移位,缝完就歪。
四道工序在一张床垫上花 12-18 分钟。赶货的时候最容易省的是第四道,修边看着不影响使用,但跳针的地方三个月后一定开线。
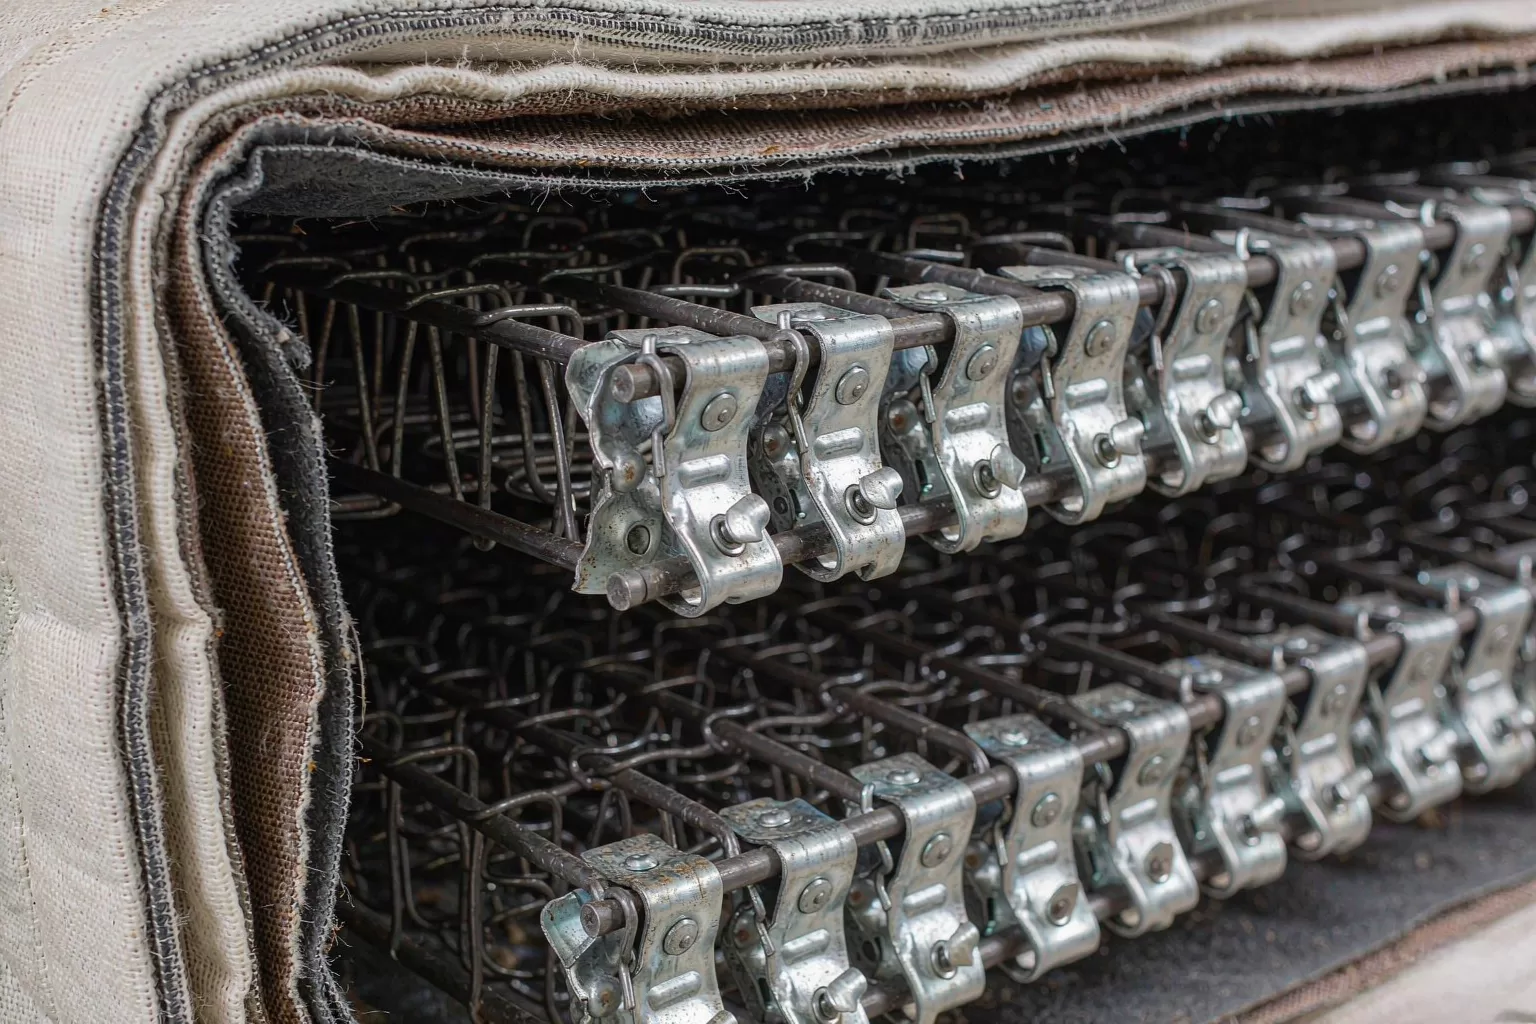
边框钢丝:2.3 毫米是底线
边框钢丝是围边的骨架,一圈围着弹簧层,把边部的力分散到整张床。
直径 2.0 毫米以下的,坐边 3000 次左右就会永久变形;2.3 毫米的能撑到 1 万次以上;2.6 毫米的更硬,但床垫整体会显得板。
钢丝的接头要处理。边框是一圈,两头要接上,接头处用套管压接,压三道。只压一道的,受力时会滑脱,边部立刻散架。
钢丝的材质也有区别。普通碳素弹簧钢丝和经过热处理的钢丝,同样直径,弹性寿命差一倍。便宜的做法是用回收钢丝,表面有锈点,装在里面看不见。
我们的做法是每批钢丝进场抽三根做弯折测试,同一位置反复弯 90 度,超过 8 次不断才算合格。
边框立簧:多一道,边硬一倍
光有一圈平钢丝,边部还是软的。加一圈立起来的边框簧,边部硬度能提升一倍左右。
有个客户问过一句很实在的话:为什么同价位的两张床垫,一张坐边硬一张软。答案往往就在这里,硬的加了立簧,软的没加,外观一模一样。
立簧的做法是沿边框内侧,每隔 15-20 厘米装一个直径 4-5 厘米的小弹簧,下端固定在边框钢丝上,上端顶住填充层。
成本差别不小。一张 1.8 米的床垫,加一圈立簧的材料和工时成本约 40-60 元,售价要贵 150-300 元。
立簧也会失效。立簧上端如果只是顶在填充层上、没有固定,用久了会歪倒,那一小段的支撑就没了。我们的做法是上端用无纺布包一圈再粘,歪倒率低很多。
值不值看使用习惯。常在床边坐的、床边要放东西的、老人起夜要扶床沿的,这项值得加。
为什么有的边会塌
除了钢丝细,还有三个隐形原因。
一是围条布太薄。围条用 80 克的无纺布和用 120 克的,张力一样,但抗疲劳差很多。薄布用一年就松,松了边部就鼓。
二是锁边针距过大。针距 8 毫米以上,受力时线在布上滑,缝口被拉长,整圈围条等于失效。
三是填充层在边部减薄。为了省海绵,边部只填 3 厘米而中间填 8 厘米,坐上去先压到硬钢丝,再往下就是空的。
四是围条没有预缩。布料有缩率,没预缩的围条洗过一次或者受潮之后就紧,紧到把边部往里拉。
为了省海绵,边部只填 3 厘米而中间填 8 厘米,坐上去先压到硬钢丝,再往下就是空的。
喷胶还是缝线
围条和弹簧层的连接,有两种做法:喷胶粘和缝线固定。
喷胶快,一张床垫 2 分钟,成本低。缺点是胶老化后会脆,三五年后围条和弹簧脱开,边部就松。
缝线慢,要多花 5-8 分钟,但线不会老化。缺点是缝线处会形成一条硬边,手感稍差。
拆开看最直接。有客户拿旧床垫来修,剪开围条一看,胶是点状的、布已经和弹簧分开,这种就是典型的只喷胶。缝线的床垫,剪开能看到连续的双线。
我们两种都用:量产款喷胶加缝线双固定,高端款纯缝线。只用喷胶的款,我们不做。
胶的用量也有讲究
每米围条用胶 8-12 克,涂成细条状。挤成一团的,压合时溢出来的胶会渗进海绵,那一块变硬,睡着硌人。
针距、线号与缝纫机
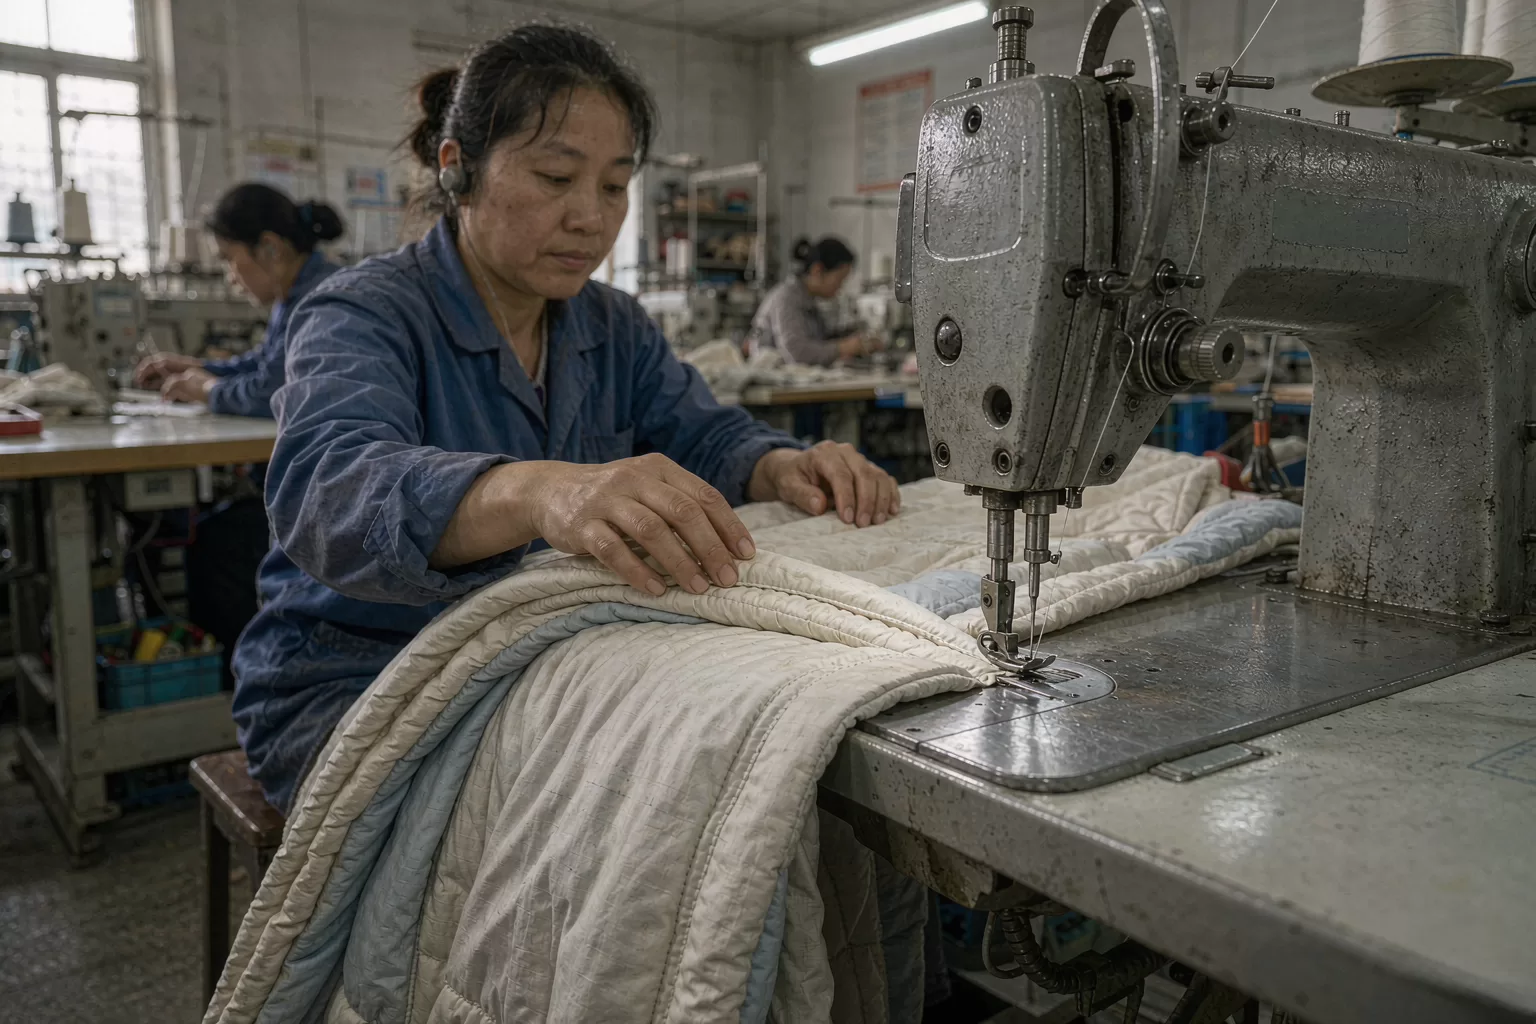
针距 4-5 毫米是常规,太密伤布,太疏不牢。线的规格用 20 号涤纶线,抗拉强度 8 公斤以上。
缝纫机用厚料平缝机或者专用围边机,针杆行程要够长,不然缝到四角厚的地方会断针。
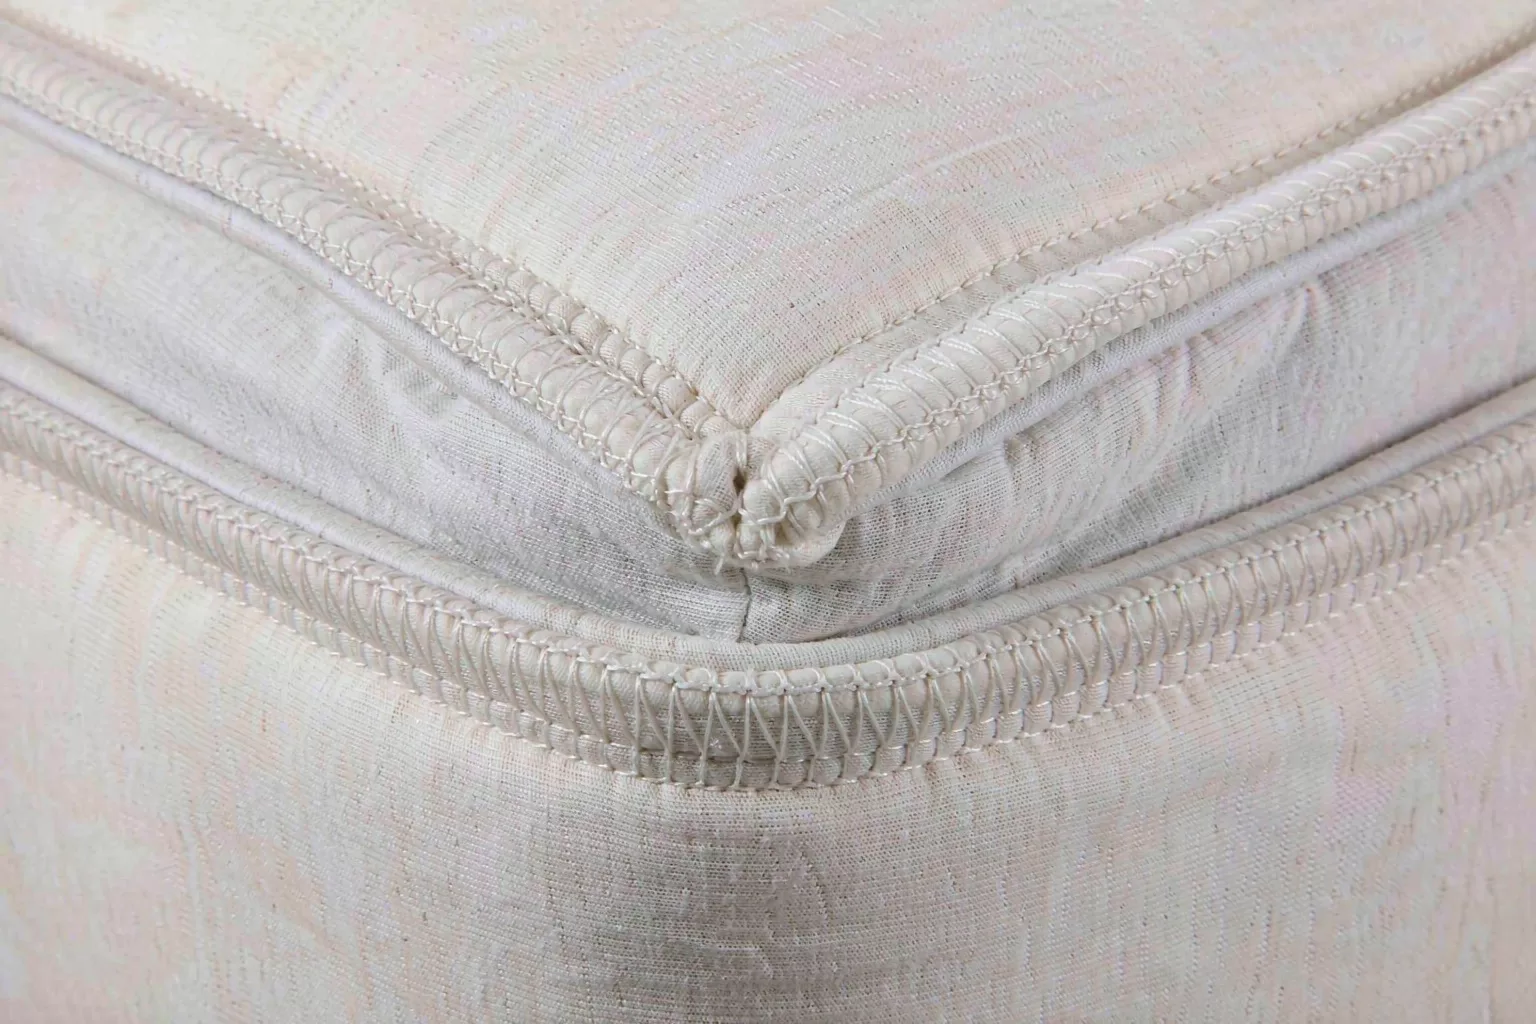
线迹外观也能看出工艺。好的是均匀的直线,差的是忽宽忽窄、有浮线。浮线的地方受力就会抽紧,缝口起皱,那一小段围条等于没缝。
四角是最难缝的位置。三层布加钢丝,厚度翻倍,机针要换成 18 号,转速降到每分钟 1500 转以下。
刚总家具的车间规定,四角必须回针两次,长度不少于 3 厘米。这个动作看着小,是边角开线率从 3% 降到 0.5% 的关键。
我们的车间规定,四角必须回针两次,长度不少于 3 厘米。这个动作看着小,是边角开线率从 3% 降到 0.5% 的关键。
机器围边和手工围边的差别
机器围边的张力均匀,一圈下来误差不超过 2 牛,速度快,一张 4-5 分钟。
手工围边张力靠手感,老师傅能做到接近机器,新手就忽紧忽松。紧的地方布被拉薄,松的地方起皱。
手工围边要培训。我们的新工人先在废料上练 200 个小时,练到一圈张力误差在 3 牛以内才上生产。这个周期比机器调试长得多。
高端床垫的手工围边卖的是「工艺感」,实际强度不一定比机器好。我们两种都做,但会跟客户说清楚:手工不等于更结实。
坐边测试怎么做
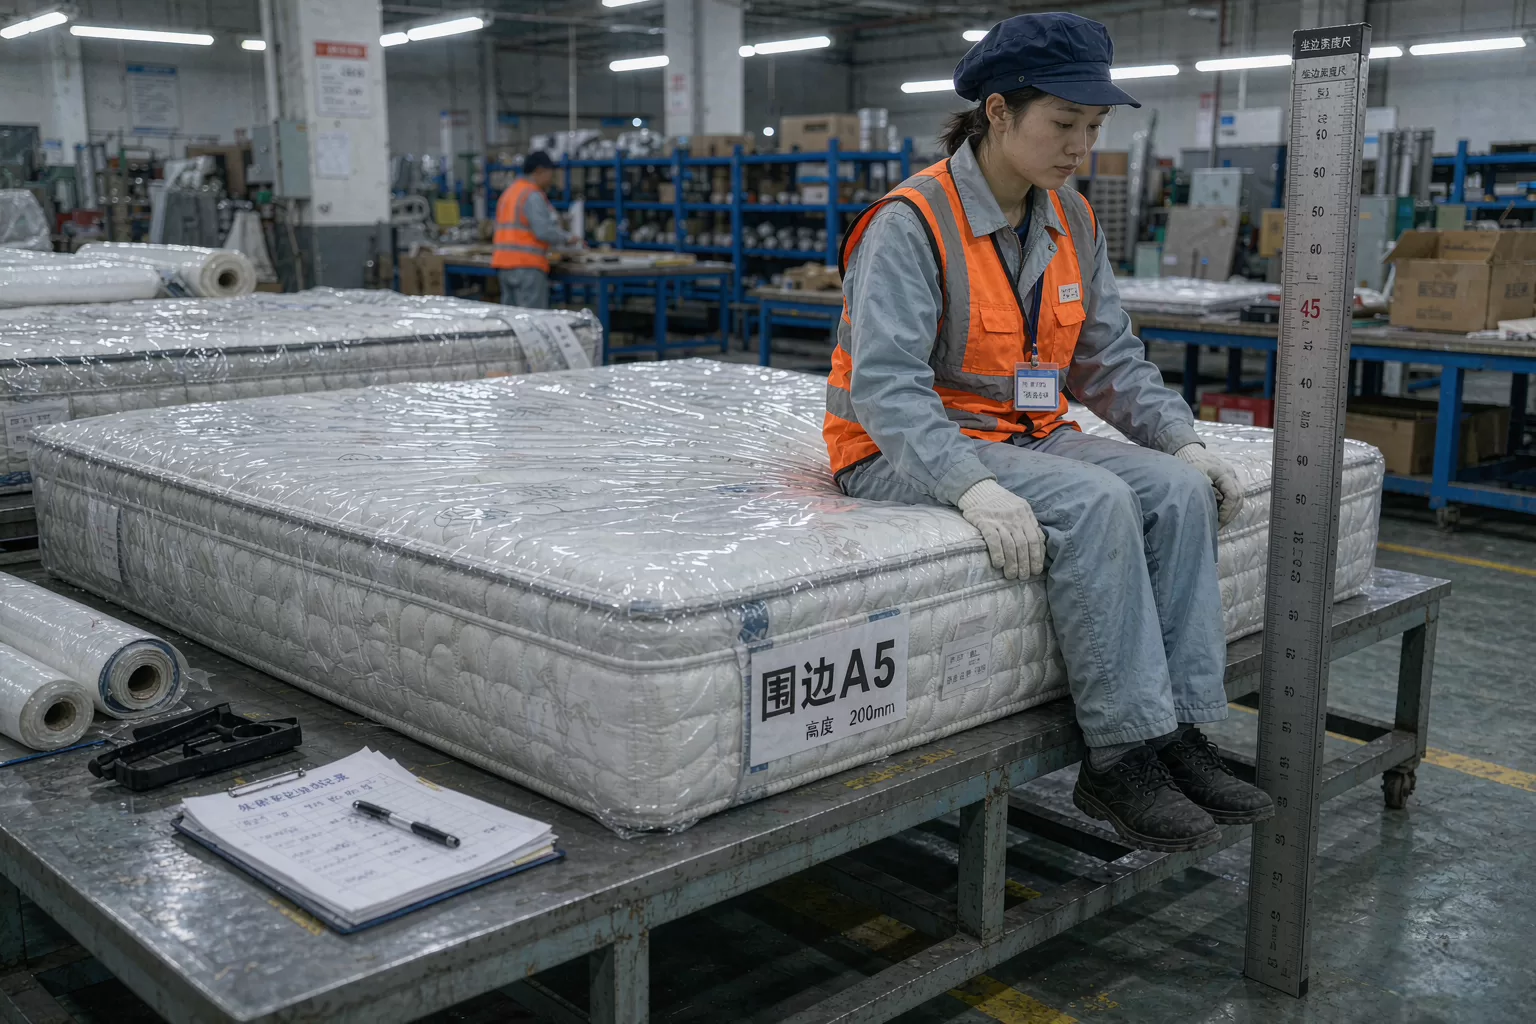
工厂里有个简单测试:把一个 70 公斤的沙袋放在床边 10 厘米处,静置 24 小时,取下来量下沉量。
下沉 10 毫米以内算优秀,10-15 毫米合格,超过 20 毫米判不合格。
还有动态测试:模拟坐下的冲击,用 70 公斤的落锤从 15 厘米高落下,同一位置 5000 次,看边部有没有永久变形。
数据要攒。我们把每批的下沉量记在表上,一年下来能看出趋势:某个批次的数值整体偏高,往往是换了钢丝供应商或者换了新工人。
这套测试我们每批抽一张。抽检比例 5%,一年抽 200 多张,成本不高,但能把工艺波动看出来。
边部加固的四种做法
不同价位用不同方案,效果差得明显。
| 方案 | 做法 | 坐边下沉 |
|---|---|---|
| 只做边框钢丝 | 一圈 2.0 毫米钢丝 | 25-35 毫米 |
| 钢丝加高密度海绵边条 | 边部换 35D 海绵 | 18-25 毫米 |
| 钢丝加边框立簧 | 每 15 厘米一个立簧 | 10-15 毫米 |
| 独立袋装弹簧加围边加固条 | 边部加硬质泡棉条 | 8-12 毫米 |
还有第五种:边部加硬质泡棉围条。这种做法的坐边下沉能到 8 毫米,但边部会硬,喜欢软边的人不接受。取舍看习惯,没有绝对的好坏。
第一档是低价款的常规做法,睡中间没问题,坐边就明显塌。第三、四档才是「坐边不塌」的水平。
边部加固的原理,床垫边缘加固是什么 这篇从使用角度讲过,这里补的是车间怎么做。
运输和使用中的边部损伤
床垫运输要立着放,不能弯折。弯一次,边框钢丝就产生塑性变形,边部从此软一块。
包装也要配套。床垫出厂用PE 膜加纸护角,四角各一个,运输途中磕碰的位置基本都在角上。缺护角的,边角先坏。
上楼的时候抓边角抬,是最常见的错误。正确做法是抓侧面中段,两个人一头一尾平行抬。
使用中还有两个习惯伤边:长期坐在同一个位置,比如床边固定位置换衣服;把床垫当凳子用,孩子在上面蹦。
床垫怎么翻面旋转能延长寿命,看 床垫翻面和旋转的区别,三个月转一次头,边部受力会均匀很多。
边塌了能不能修
轻微的能缓解,严重的修不了。缓解的办法是把床垫调头,让塌的一侧换到脚部,受力小的位置。
边框钢丝弯了就是弯了,从外面没法复位。拆开重做等于重做一张床垫,成本比买新的低不了多少。
修不了还有一条路:加一条独立的边部支撑条。市面上有卖那种硬质泡棉条,塞到床垫和床架之间,能缓解一点下沉。效果有限,属于对付着用。
保修边界要写清楚。我们把「边部下沉 25 毫米」写成硬指标,是因为这个数以内属于材料正常压缩,超过就是结构问题。写清楚,客户和售后都少扯皮。
所以我们的售后政策里,边部塌陷超过 25 毫米、且购买一年内,按质量问题处理,换新。低于 25 毫米的属于正常使用变形,做补偿或者调头建议。
三个误区
第一个是「床垫越硬边越不塌」。硬来自填充层,边部强度来自钢丝和立簧,两回事。硬床垫配细钢丝,边一样塌。
第二个是「独立袋装弹簧边部本来就软」。这是设计问题不是品类问题,加围边加固条就能解决,很多款不做是为了省 60 元。
第四个是「独立袋装弹簧不能加边框」。能加,而且加了更好。袋装弹簧的优势是抗干扰,不是边部支撑,这两件事经常被导购混着说。
第三个是「坐边塌了不影响睡」。边部塌陷会让整张床的支撑面变小,翻身时人会往中间滑,睡眠深度受影响。
围边之后还有两道
围边不是最后一道。后面还有包面和质检,这两道做不好,围边白做。
包面是把面料套上去,用气钉或者缝线固定在围条上。固定的位置离围条边缘 1.5-2 厘米,太靠外会割破布,太靠内受力时会拉脱。
质检要压一遍整床。用滚轮从中间往四边压,听有没有异响、摸有没有硬点。硬点往往是弹簧没对齐或者卡扣没压到位,这种床垫睡三个月就会局部塌。
我们车间质检的最后一项是翻过来看围边一圈。四角对齐、无跳针、无褶皱,三个条件缺一个就返工。这一项看着吹毛求疵,但客户拆开包装第一眼看到的就是这四个角。
选购时怎么问工厂
问四个问题,答得上来的厂家基本靠谱。
- 边框钢丝直径多少?低于 2.2 毫米的可以直接放弃
- 有没有边框立簧?有的话间隔多少厘米
- 围条是喷胶还是缝线,还是两个都做
- 坐边测试的下沉量是多少,有没有抽检记录
线上买怎么办?让客服拍一段坐边视频,人坐在床边,镜头拍侧面,能看出下沉多少。愿意拍的,通常心里有底。
这四个问题里,第四个最能分辨。愿意报数字的,说明有测试;含糊说「我们质量很好」的,多半没测过。床垫的用料清单,可以对照 一张床垫的用料清单 看。
弹簧数量怎么看,床垫弹簧越多越好吗 讲了背后的逻辑;出厂检验的流程,床垫出厂要过几道检 有记录;用久了局部凹陷要不要找售后,床垫局部凹陷正常吗 给了判断标准。
最后一句
围边是床垫上最不显眼的一道工序,客户看不见,导购也不会讲。但它决定了这张床垫三年后的样子。
我们的车间主管有句话:好床垫睡中间,烂床垫睡中间也塌。差别就在这一圈边上。
常见问题
床垫围边是什么?有什么用?
围边是把面料层、填充层、弹簧层的边缘缝合成封闭盒体的工序,作用是固定内部结构、承担坐边时的集中受力。围边做得好,坐边下沉能控制在 15 毫米以内。
床垫边塌了是质量问题吗?
要看下沉量。购买一年内下沉超过 25 毫米,属于质量问题;10-15 毫米是正常使用变形。边框钢丝直径低于 2.2 毫米的床垫,塌边概率明显更高。
边框立簧有必要吗?
常在床边坐、老人起夜扶床沿的家庭有必要。加一圈立簧能让边部硬度提升约一倍,坐边下沉从 20 毫米降到 12 毫米左右,成本差 40-60 元。
围边用胶粘还是缝线好?
缝线更耐久,胶会老化变脆,三五年后围条和弹簧可能脱开。我们量产款用喷胶加缝线双固定,只用胶粘的款不做。
床垫运输会不会把边压塌?
会。床垫必须立着运,弯折一次边框钢丝就产生塑性变形。上楼要抓侧面中段平行抬,抓边角抬是最常见的错误。
坐边测试多少算合格?
70 公斤静压 24 小时,下沉 10-15 毫米算合格,10 毫米以内优秀,超过 20 毫米不合格。这个测试在工厂做,客户买之前可以直接问下沉量。