一块木板变成家具部件,中间要过干燥检测、排版开料、锯切刨压、分拣质检四道关:木材开料的含水率要控制在 8%-12%,排版利用率做到 85% 以上,锯切精度压在 0.2mm 以内,废料率每降一个点都是真金白银。开料是家具品质的起点,料开错了,后面所有工序都在给错误打工。这篇按工序实录整个过程。
起点不是锯台:是选料和含水率检测
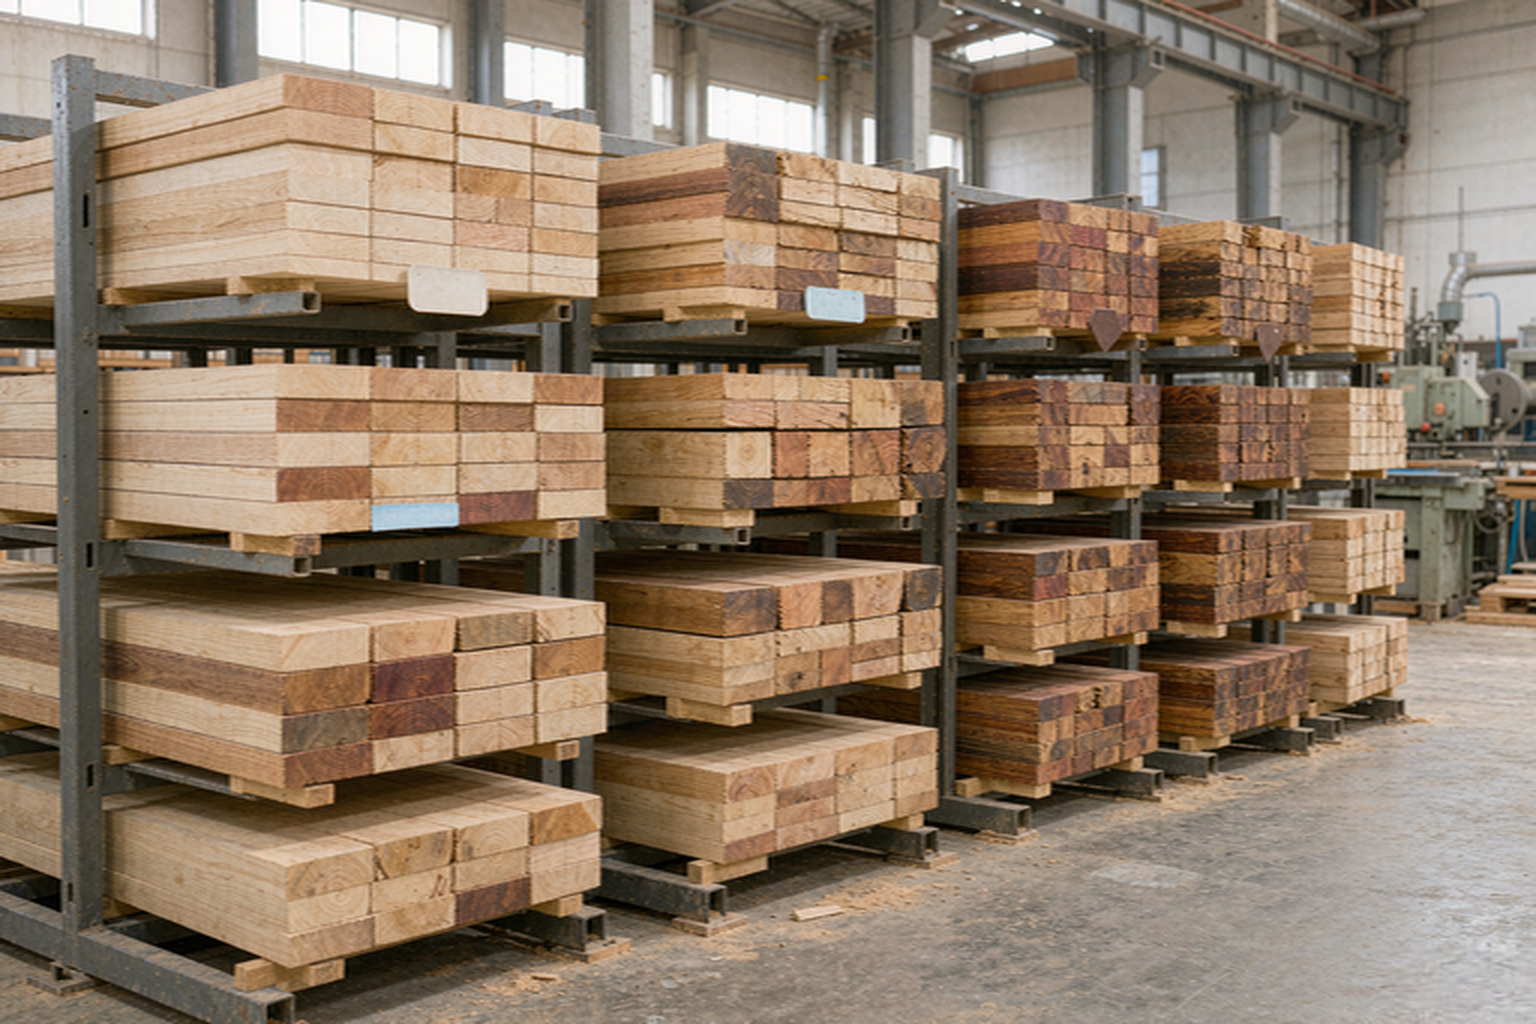
很多人以为开料从锯台开始,其实从选料开始。整料进厂先分等级:A级无节疤无开裂,做外露部件;B级有活节或轻微色差,做内部结构和背板;有明显缺陷的降级使用或直接淘汰。分级的意义是”好钢用在刀刃上”——把 A 级料切成看不见的背板,是把钱扔水里。
选完料先测含水率。含水率探头在不同位置扎五针,8%-12% 达标,超标的进干燥房返工。这一步不能省,含水率不达标的料,做成家具开春准开裂,干燥的原理和标准在实木干燥房与含水率那篇里专门写过。
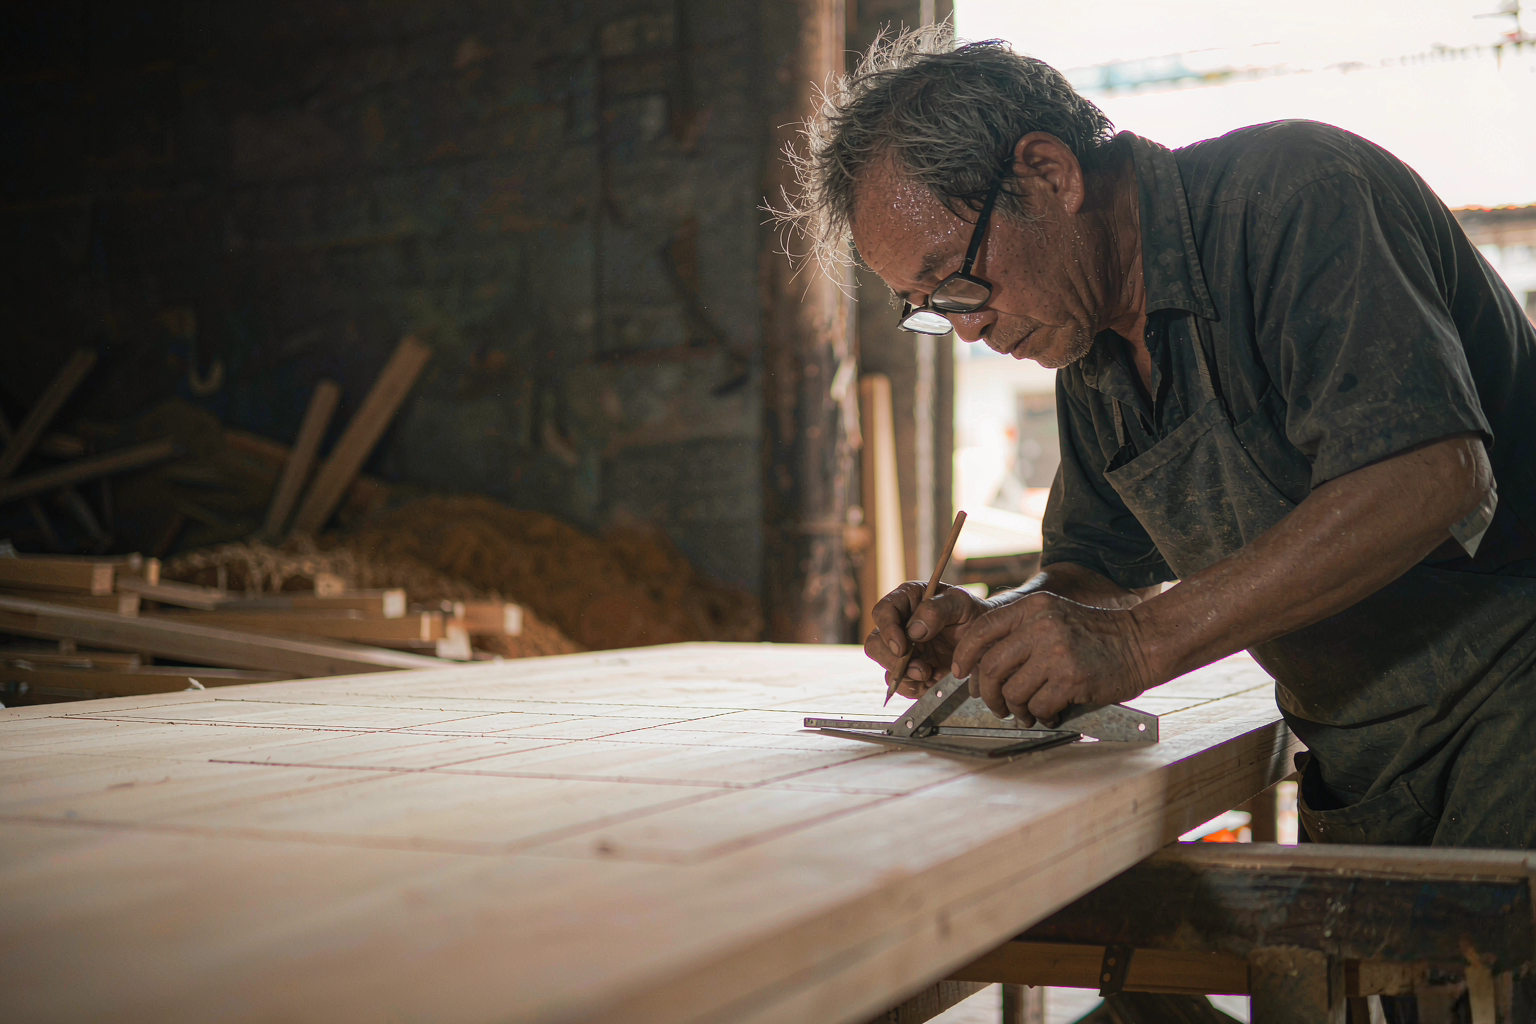
画线排版:一块板的价值在一张图上
排版是开料工序里技术含量最高的一步。同样的料,排得好利用率 88%,排得差 78%——十个点就是一块板里一块板的差价。我们的排版用软件套裁:订单部件清单录入,软件按纹理方向、部件等级、锯缝宽度自动算最优解,人工再按经验微调。
人工微调主要看三件事:纹理方向对不对(桌面、床板的纹理要通长,接反了成品难看);缺陷避让(整料上的节疤活裂,软件识别不到,老师傅一眼就避开了);部件搭配(同一件家具的部件尽量取自同一块料,色差最小)。软件算得快,人算得巧,两者配合才有那张高利用率的开料图。
锯切:精度差 0.2mm,安装差一堵墙
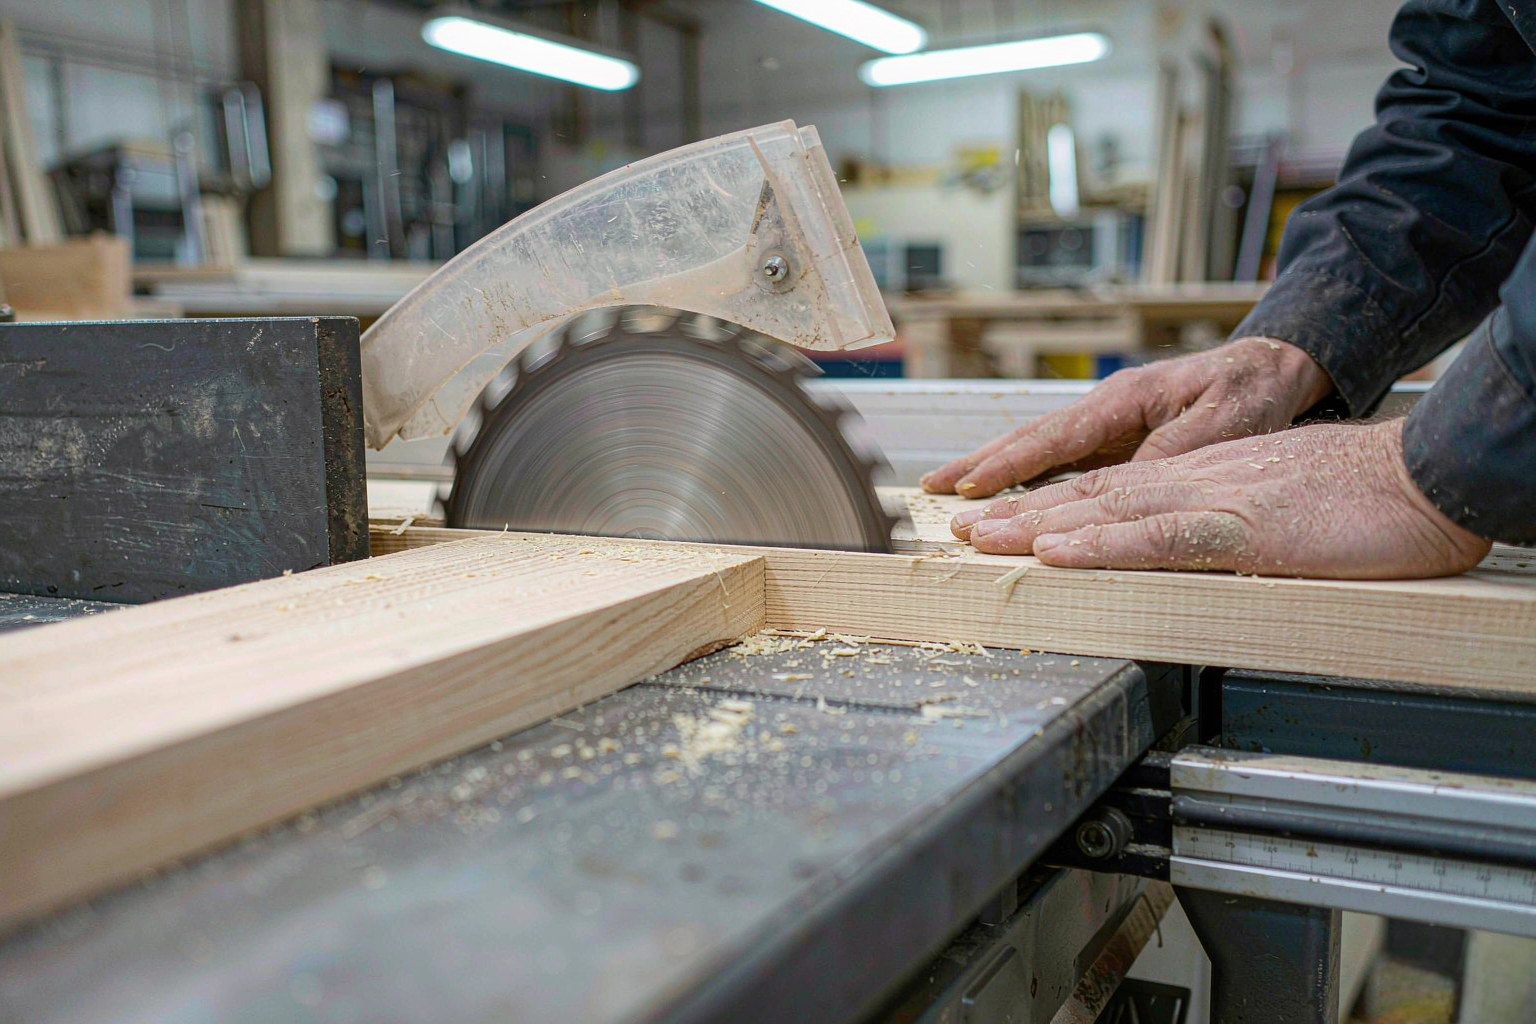
锯切环节的核心指标是精度。推台锯的定位精度控制在 0.2mm 以内,听起来苛刻,实际上这是安装顺畅的前提——柜体侧板和层板差 0.5mm,现场安装要么敲要么缝,客户收到的柜子品质感直接掉一档。
锯切的规范动作有一套:首件必检(每批料第一块切完就量,确认尺寸才批量切);锯缝补偿录入程序(锯片厚度要加进排版,不补这个数整批尺寸全偏);异形件单独走数控。精度是管出来的不是要求的——首件检一次 30 秒,省下的是整批返工的半天。
刨压与砂光:给部件一张好脸
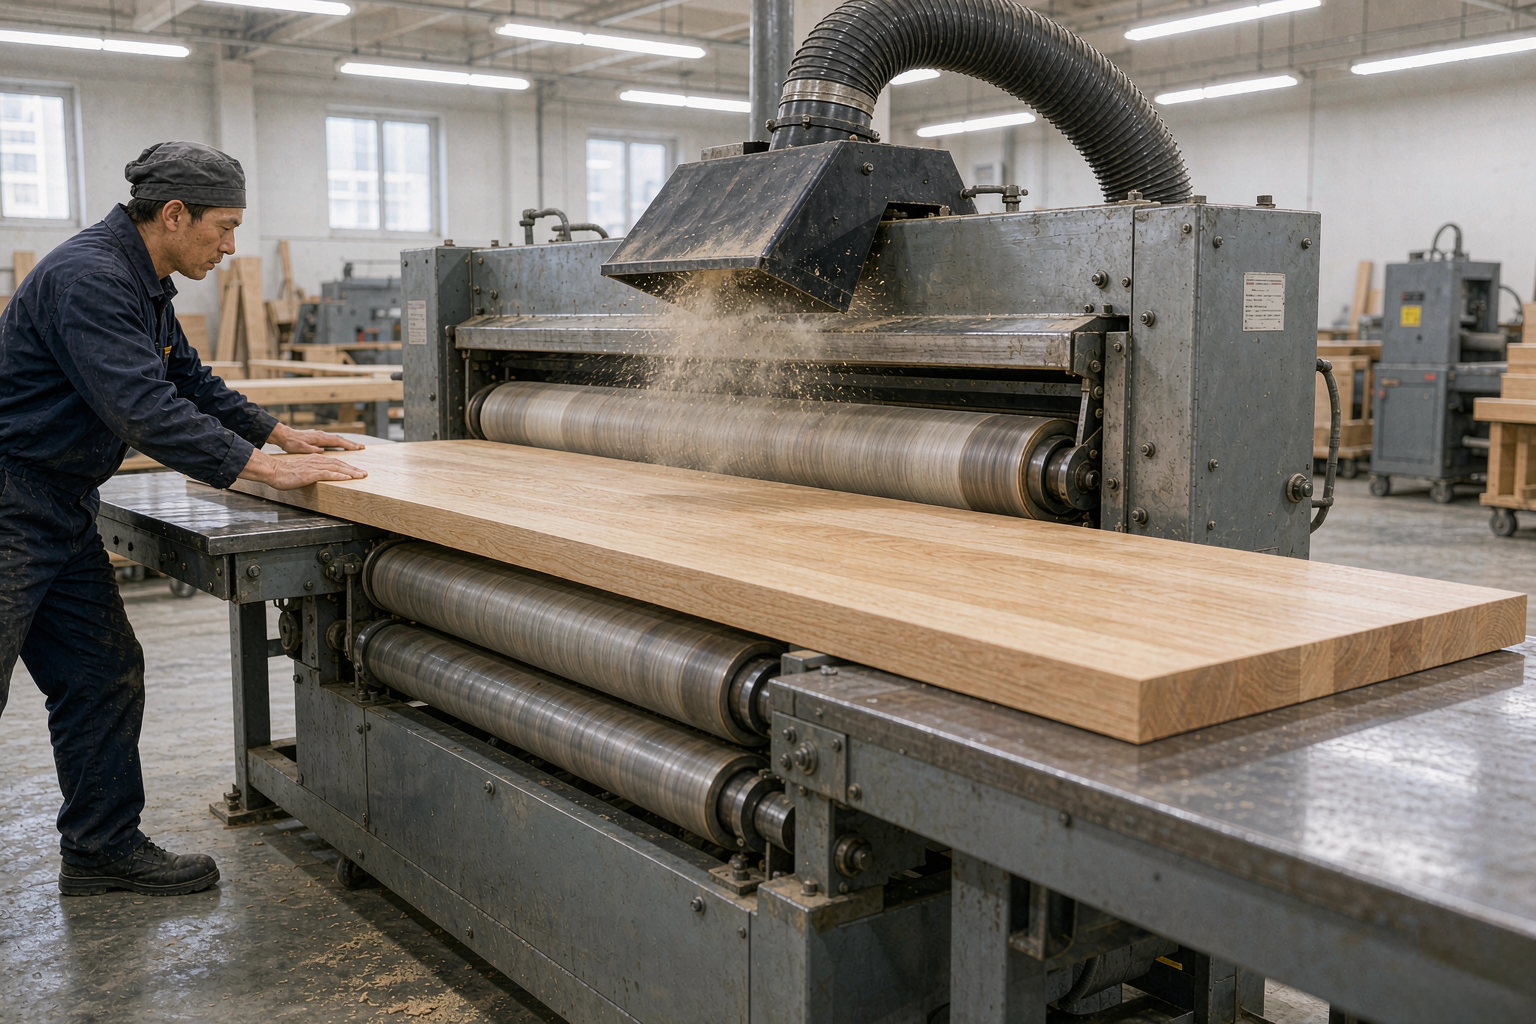
锯切出来的部件是毛料,要过刨压和砂光。刨压定厚定宽,把毛料修成净料,公差同样卡在 0.2mm;砂光从 120 目砂带到 240 目,两遍走完,手感是”摸上去没有存在感”——好砂光的判断标准就这一句,摸得到任何一处刮痕都算不合格。
顺带说一个行内差别的典型位置:封边前的板边处理。板边铣得平直,封边条贴上去严丝合缝;铣得有波纹,封边胶层厚薄不均,用一年准翘边。封边翘不翘,一半的命在开料车间的这一步。
部件分拣:按订单分色分批
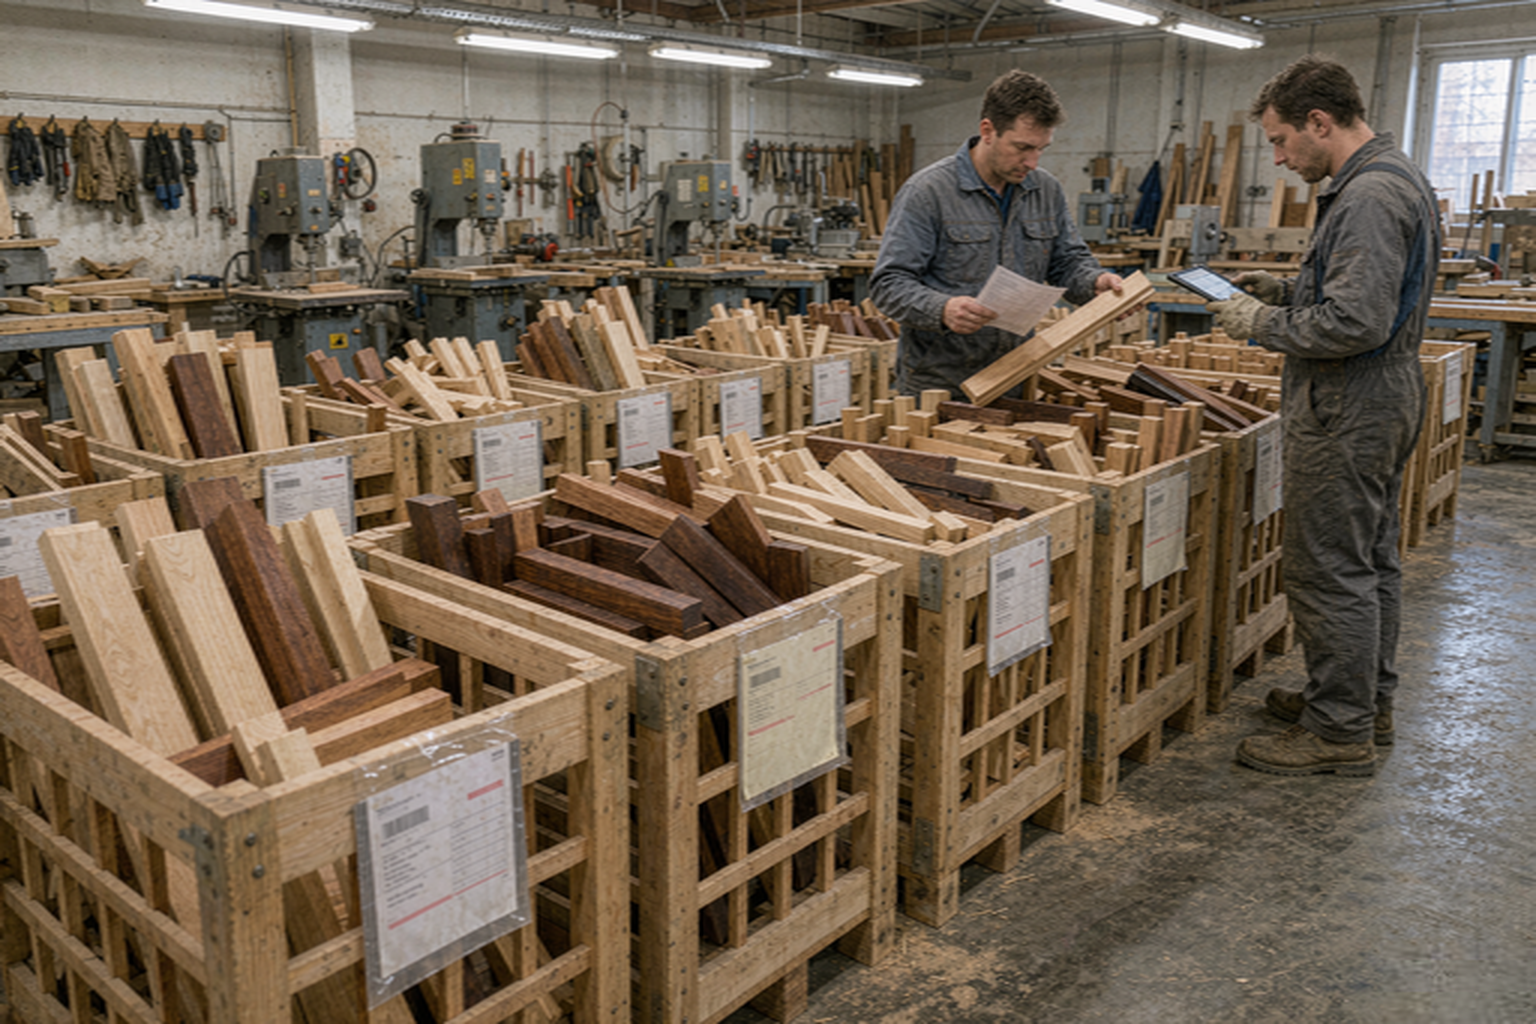
开料完成的部件不是堆一堆就完事,要按订单分拣:同一张床的部件用周转框装在一起,贴部件标签(订单号、部件名、等级),色差相近的部件配成套。实木有色差是天性,但同一件家具的床头板和床侧板色差太扎眼,客户就会觉得是两种木头——分拣这一步就是把天然色差控制在一件家具内部不刺眼的范围。
分拣错件是开料端最常见的质量事故:A 订单的侧板混进 B 订单的框里,安装现场才发现,一来一回耽误两三天。我们的防错靠双重标签加出库扫描,出错率压在了千分之三以下,这套防错思路和定制单出错率怎么压是同一套逻辑。
边角料的去向:废料不是垃圾
一块整料再高利用率也有 12%-15% 的边角料,这些料各有去处:长条料的宽面够尺寸的,改小件(床头柜搁板、抽屉底板);短窄料拼指接板做内部衬料;锯末粉尘进除尘系统集中处理;实在用不了的木料,本地生物质燃料厂回收。开料车间的地面要求班班清——边角料堆在工作台边,既是火灾隐患也是工伤隐患,这个规矩在车间安全培训里也是必考项。
利用率每提一个点、废料每多一路去处,都是成本竞争力的实打实来源,这部分和原料涨价怎么扛里的提效逻辑是一条线。
开料质检:三查合格才放行
开料端的质检设三道查:首查是首件检(尺寸、角度);中查是巡检(每两小时抽五件,量尺寸看切面);末查是分拣时的目视全检(崩边、刀痕、纹理错误)。三查的记录都在点检表上留痕,哪一板出的问题能追到人。
最常见的开料缺陷有三种:崩边(锯片钝了或转速不对)、尺寸偏(锯缝补偿漏录)、纹理反(排版没看方向)。三种缺陷对应三个原因,也对应三个责任人——设备保养、程序录入、排版经验,出问题先找系统原因再找人,这是质检的立场。
实木开料和板材开料:两套逻辑
实木和人造板的开料逻辑差别很大,值得分开讲。实木有纹理和应力,排版必须顺纹切,切割后还要留伸缩余量(面板类部件预留 2-3mm 后期精修),含水率是全程盯防的变量;人造板没方向应力,排版纯粹是几何题,追求利用率最大化,封边精度是关键。两套逻辑对应两个工段,老师傅通常是其中一头的专家,能两头都精的,车间里数得过来。
消费者角度的差别更直观:实木家具的天然属性(纹理、色差、伸缩)都发端于开料,板式家具的平整稳定也是——买家具时问一句开料工艺,比问”是不是实木”更能看出门道,选材对比可以参考实木床选什么木头。
数控和老师傅:各管一段
车间里数控设备和人工开料的关系,不是替代是分工。异形件、批量件走数控——程序一旦调好,精度和效率都是人工比不了的;小批量、补料件、高价值整料的避缺陷排版,老师傅手上的活更快更稳。我们车间的配比是数控吃掉七成的量,老师傅守着三成的高价值决策。
老师傅的价值在哪一句话能说清:软件排的是几何,人排的是这块木头的一辈子。同一块料上的节疤,软件看到的是障碍物,老师傅看到的是”这里切个抽屉前脸,节疤正好在角落里,反而好看”。这种判断没法录入程序,只能靠师带徒传下去,老木工手记里记的就是这类经验。
一块板的开料时间账
量化说一组数:一张标准 2440×1220 的板材,从上料、排版调用、锯切到分拣入库,正常节拍 25-40 分钟;实木整料因为要做应力检查和避缺陷,一件床头的开料周期半天起。效率的瓶颈不在锯切本身,在上下料和周转——所以我们后来把周转框改成和开料台等高,省掉每次弯腰搬抬,单人日处理量提了差不多两成。改善未必都是大投入,一块等高的台面也是改善。
开料单:一块板的信息之旅
开料车间里流转的不只是木头,还有一张开料单。这张单子上写清楚了:这张板属于哪个订单、切成哪几个部件、每个部件的尺寸公差、等级去向、封边要求。部件切完贴上的标签和开料单一一对应,后面封边、打孔、组装、包装每一个环节扫码流转,都从这张单子起头。
开料单的信息密度决定了工厂的信息化水平——还在用粉笔在板上写字的厂,出错率一定比扫码流转的厂高一个量级。我们曾经统计过两种模式的补件率,纸单加手写的时期是千分之七,扫码流转后降到千分之三以下,差出来的部分都是真金白银的返工成本。
锯片的学问:齿数与材料的搭配
锯切质量的一半在锯片。切实木用齿数少的(24-40 齿),齿距大切屑好排,切面不易烧焦;切人造板用齿数多的(60-96 齿),密齿切贴面不出崩边。锯片用钝的信号是切面发黑、有焦痕、噪音变高,出现任一信号就换片。一张锯片磨一次几十块,钝片切崩十张板、返工一个下午,怎么算都是亏。
锯片的保养也有讲究:不同厚度和齿形的片分开存放、定期除胶(松脂和胶垢积在齿槽里影响排屑)、装片时锁紧扭矩达标。设备保养里锯片是最小的件,也是天天摸的件,它的状态直接写在家具切面上。
车间的温度湿度:开料的隐形条件
开料不是恒温恒湿的实验室工艺,但环境条件的影响实实在在。实木车间冬天太干,板材外层失水收缩,切出来的净料过几天缝就变大;夏天太潮,吸湿膨胀,装好的部件过段时间发紧。我们的做法是实木开料区加湿度监测,冬季低于 40% 开加湿,梅雨高于 70% 抽湿,把环境波动压在板子能适应的范围里。
还有一个细节:板材进开料间要先在车间环境里平衡 24 小时,尤其是刚从湿度不同的仓库或运输车上下来的料——热胀冷缩这道物理题,绕不开,只能等。
从开料看一张床的成本结构
以一张 1.8 米实木床为例拆个粗账:床架用材约占物料成本的一半,其中开料环节的利用率波动能让总物料成本浮动 3-5 个点。换句话说,开料排版每优化一次,一张床的成本就能挤出一杯奶茶钱;换算到一年的产量,就是一台新锯床的钱。这也是为什么我们把利用率当月度经营指标盯——它是所有降本动作里见效最直接的一个。
成本往品质的转化也要说:省下来的料钱,一部分进了更厚的板材和更好的五金,自产自销模式的循环就是这样转起来的——降本不为降价,为的是同价位给到更实的料。
开料环节的三个常见误区
最后纠正三个行业里常见的错误认知:
- “利用率越高越好”——错。无上限追利用率会逼着排版把缺陷件用上、纹理切反,省了料砸了品质,我们的红线是缺陷避让优先于利用率;
- “精度差不多就行”——错。0.5mm 的累积误差到安装现场就是敲打和撬缝,客户感知到的”做工一般”,源头多半在开料;
- “开料是熟练工种不用培训”——错。设备在升级、材料在变化,开料工的培训和考核和安全培训并轨走,每季度更新一次操作规程。
开料工的一天:节奏里见功夫
借一天的开料工节奏给这篇收个尾。早上八点开工前,先看当天的开料单和物料齐套情况,缺料的订单提前和仓库碰;八点半批量件上数控线,首件检照例量尺寸;上午的黄金时段留给高价值整料——老师傅上午手最稳,最贵的料排在最清醒的时候切。下午处理补料件和小批量,两小时一次巡检抽五件。收工前半小时,边角料班班清、锯片检查、次日排版图确认。
一天里最体现功力的不是切了多少张板,是避开了多少坑:哪块料的节疤被排在抽屉前脸的角落、哪批料因为含水率临界被退回干燥房、哪单的纹理方向被纠正了一次。这些都没有出现在任何报表里,但都出现在三年后家具的样子里。
一块木板的旅程:串起整个工厂
回过头看,一块木板的开料过程串起了工厂的整条线:选料分级连着采购标准,含水率连着干燥房,排版连着成本,锯切精度连着安装体验,分拣连着交付准确率,废料处理连着安全和环保。客户在展厅摸到的每一条封边、每一道倒角,起点都是开料车间那张排版图。用料端的整体取舍在刚总家具的用料标准里写过,开料是把标准落地的第一步。
最后说两句
一块板开得好不好,消费者看不见,但躺了半年、用了三年,身体会看见。刚总家具(芝诺家具)是深圳的家具源头工厂,主理人刚总有 12 年家具行业经验、4 年直播经验,直播间累计成交超 1 亿——我们把开料间也开进直播间,锯怎么切、料怎么排、利用率怎么算,镜头底下看个明白。刚总家具直播间每晚开播,欢迎来盯一块木板的旅程。
开料数据化管理:一张看板管一个车间
开料间的管理最终落在一张数据看板上:当日排产量、利用率、报废率、补件率、设备稼动率,五个数每天更新。看板的价值不在汇报,在即时纠偏——利用率连续三天往下掉,当天就能查到是哪批料、哪台设备、哪个班组的问题,等到月度报表再发现,损失已经攒了一个月。数据化管理不需要多贵的系统,一块白板加每日例会五分钟起步,先让数字可见,再让数字有用——车间的管理水平,最后都落在这些不起眼的每日数字上。
客户看不见的环节,怎么向客户交代
开料是消费者永远看不到的环节,怎么建立信任?我们的答案是敞开。工厂开放日把开料间列为固定参观点,直播间每周至少一次连麦开料区,客户下单后想看自己那张床的排版图,客服拉群直接发——料好不好、切得正不正,让客户亲眼确认。信任这件事在看不见的环节最值钱,也最考验一个厂敢不敢把自己摊开。
常见问题
木材开料前为什么要测含水率?
含水率决定家具会不会开裂变形,标准区间 8%-12%。含水率超标的料直接开料,成品会随环境干湿收缩开裂,返工成本远高于干燥成本,所以检测必须前置。
开料利用率多少算高水平?
板式开料综合利用率 85% 以上算高水平,顶级排版能到 88%。但利用率要让位于缺陷避让和纹理方向——为省料把缺陷切进部件,省下的是小钱,赔上的是品质。
开料精度对家具有什么影响?
精度直接决定安装体验和使用寿命。锯切误差 0.5mm 以上,柜体安装出现缝隙和错位,封边胶层不均导致翘边。0.2mm 以内的精度是品质家具的开料底线。
实木开料和板材开料有什么区别?
实木要顺纹排版、避缺陷、留伸缩余量,含水率全程管控;板材是几何排版拼利用率,重点在封边精度。两者是两套工段两套工艺,不能混为一谈。
开料的边角料去哪了?
利用排序是:改小件、拼指接板做衬料、生物质燃料回收。边角料的去向数量是工厂成本管理的镜子,班班清的现场规矩还兼顾了消防安全。
买家具时怎么判断开料工艺好坏?
三个观察点:封边平直不翘、柜门缝隙均匀、同件家具纹理和色差协调。这三处都过关,说明开料精度和分拣配对都在水准之上,这家厂的开料环节可以放心。