
木材烘干房的核心任务只有一个:把木材含水率从砍伐后的 30% 以上,稳定降到 8% 到 12%。一窑木料烘 7 到 20 天,温度湿度分四段走,烘完还要静置养生一周。这道工序做不做到位,直接决定一件实木家具两年后开不开裂。这篇把烘干房怎么运作、含水率怎么测、买家怎么判断,全部讲清楚。
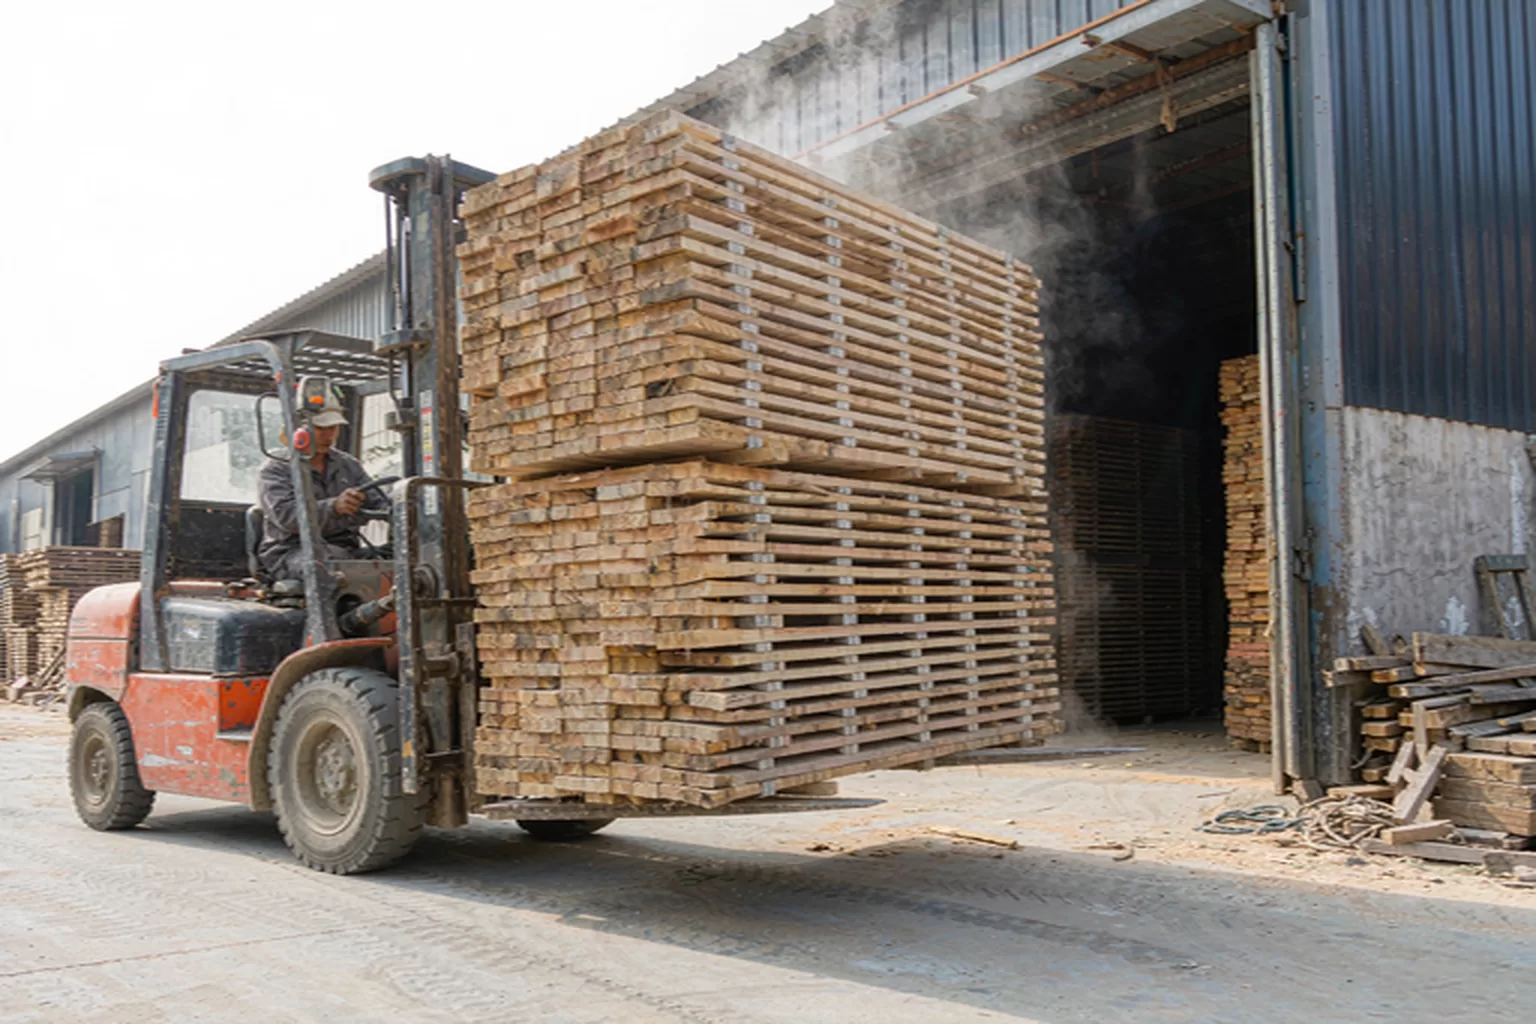
先交代我们是谁。刚总家具(芝诺家具)是深圳的家具源头工厂,主理人刚总有 12 年家具行业经验、4 年直播经验,直播间累计成交超 1 亿。厂里主力做软体床、床垫、床头柜和餐桌,实木件用得最多的是橡胶木和松木。下面写的都是车间烘干窑的日常。
蒸汽窑、热风窑、除湿窑的区别
烘干房不是一种设备,是三类。原理不同,成本和效果差得远。
| 类型 | 热源 | 特点 | 适合谁 |
|---|---|---|---|
| 蒸汽窑 | 锅炉蒸汽加热 | 温度稳、容量大,但要配锅炉 | 有一定规模的工厂 |
| 热风窑 | 燃烧机或电加热直供热风 | 造价低、升温快,温控粗糙 | 小厂和临时烘干 |
| 除湿窑 | 热泵除湿,低温慢烘 | 最省电、最温和,周期最长 | 名贵木料和小批量 |
我们用蒸汽窑,因为量大、天天有料进窑,摊下来一方料的蒸汽成本最低。除湿窑烘出来的料应力最小、最稳定,但周期要比蒸汽窑多一半,做红木家具的厂爱用,我们这种走量的用不起那个时间。
含水率到底是什么
含水率的算法很简单:木材里水分的重量,除以木材完全干燥后的重量,再乘 100%。一块木头砍下时含水率普遍在 30% 以上,有些新鲜松木能到 60%。
注意这个分母是「绝干重量」,不是木材现在的重量。所以含水率可以超过 100%——一块刚砍的湿料,水比木头本身还重的情况确实存在。这个概念搞错,看检测报告时就会被忽悠。
8% 到 12% 这个区间不是拍脑袋定的,是南方使用环境的平衡含水率。木材会跟空气湿度交换水分,烘到跟使用环境接近的水平,做成家具后才不会再剧烈收缩。
举个直观的例子:一块 1 米长、5 厘米厚的橡胶木板,含水率从 30% 降到 8%,宽度会缩 3 到 5 毫米。这个收缩如果发生在做成家具之后,就是开裂和变形。
不烘干直接用会怎样
有些小作坊确实这么干,省一道工序,成本低一截。后果一般在半年到两年后集中爆发:
- 开裂:表层水分先跑,内部还湿着,里外收缩不一致,板面顺着木纹裂开。
- 变形:柜门翘成弧形,抽屉拉不动,床板中间塌下去。
- 发霉:含水率超过 20% 的木材是真菌的培养基,南方回南天一到,柜体背板先长霉斑。
- 五金松脱:木材收缩后,螺丝孔变大,铰链滑轨开始晃。
这些问题出现时早就过了退换期,买家只能自认倒霉。所以问一家工厂「木材烘不烘干」,比问「什么木材」更重要。
烘干房长什么样
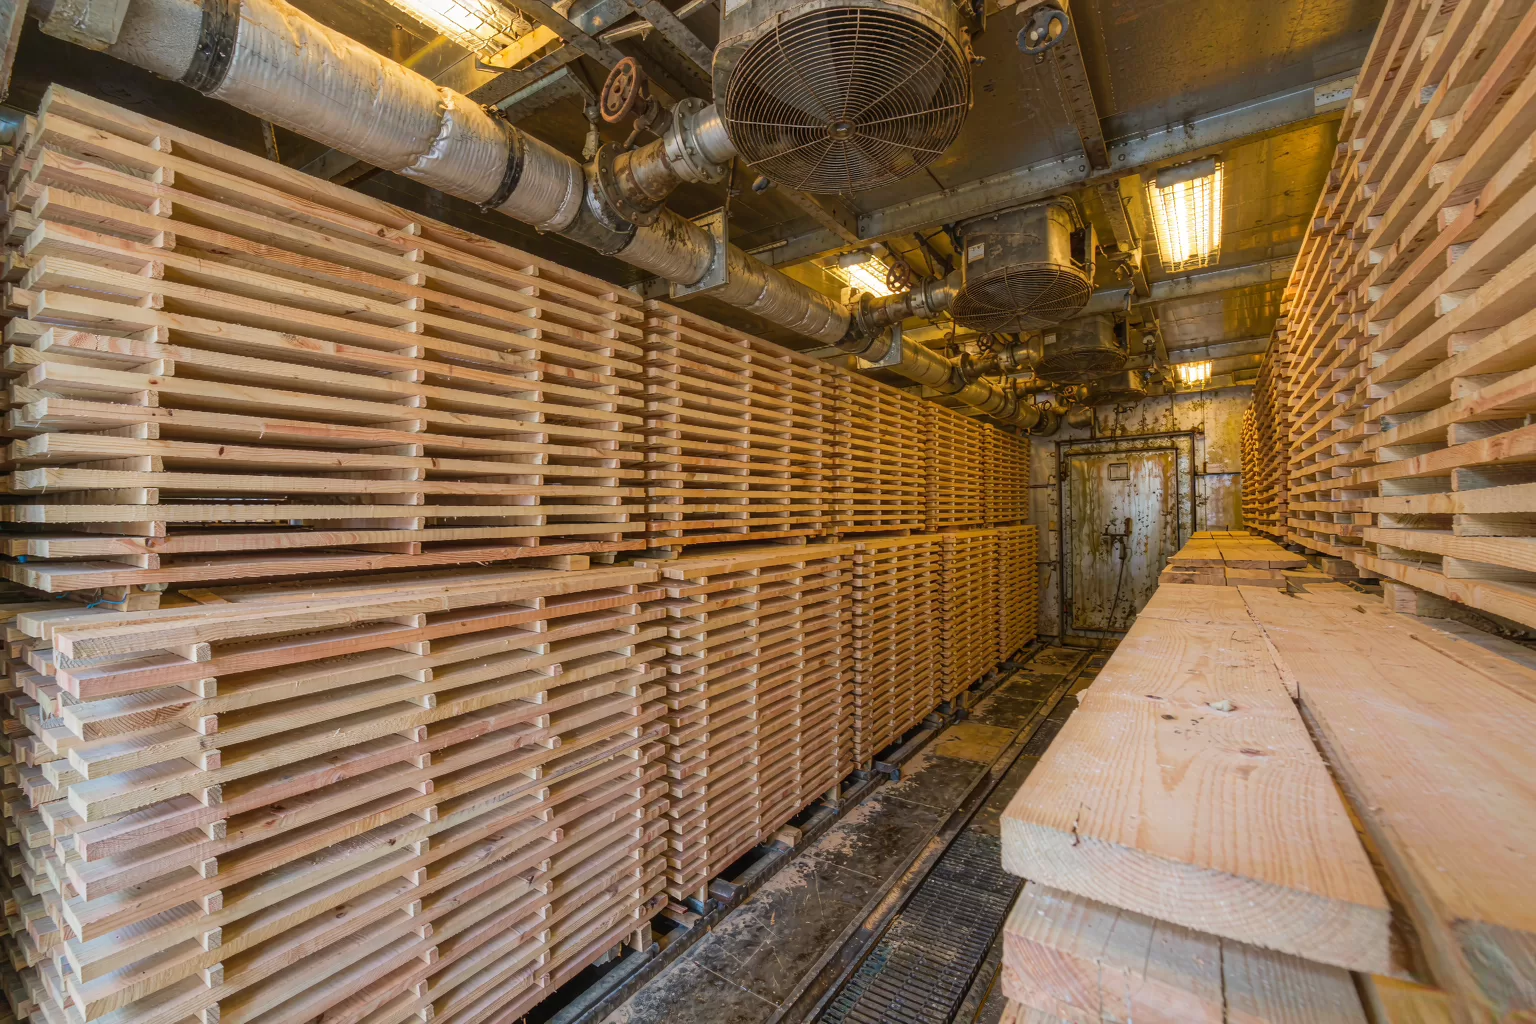
我们的烘干窑是一个 40 立方米左右的密封房,一次装 8 到 10 立方木料。结构说起来不复杂:保温墙体、蒸汽加热管、顶部的循环风机、排湿口、还有一套控制柜。
木料不是堆进去就行。每层板之间要架隔条——2.5 厘米见方的木条,间距 40 到 60 厘米,上下对齐。隔条的作用是让热风穿过每一层,同时对齐是为了不让板材在失水收缩时弯曲。码一窑料要两个工人干半天,码歪了,烘出来的板就是弯的。
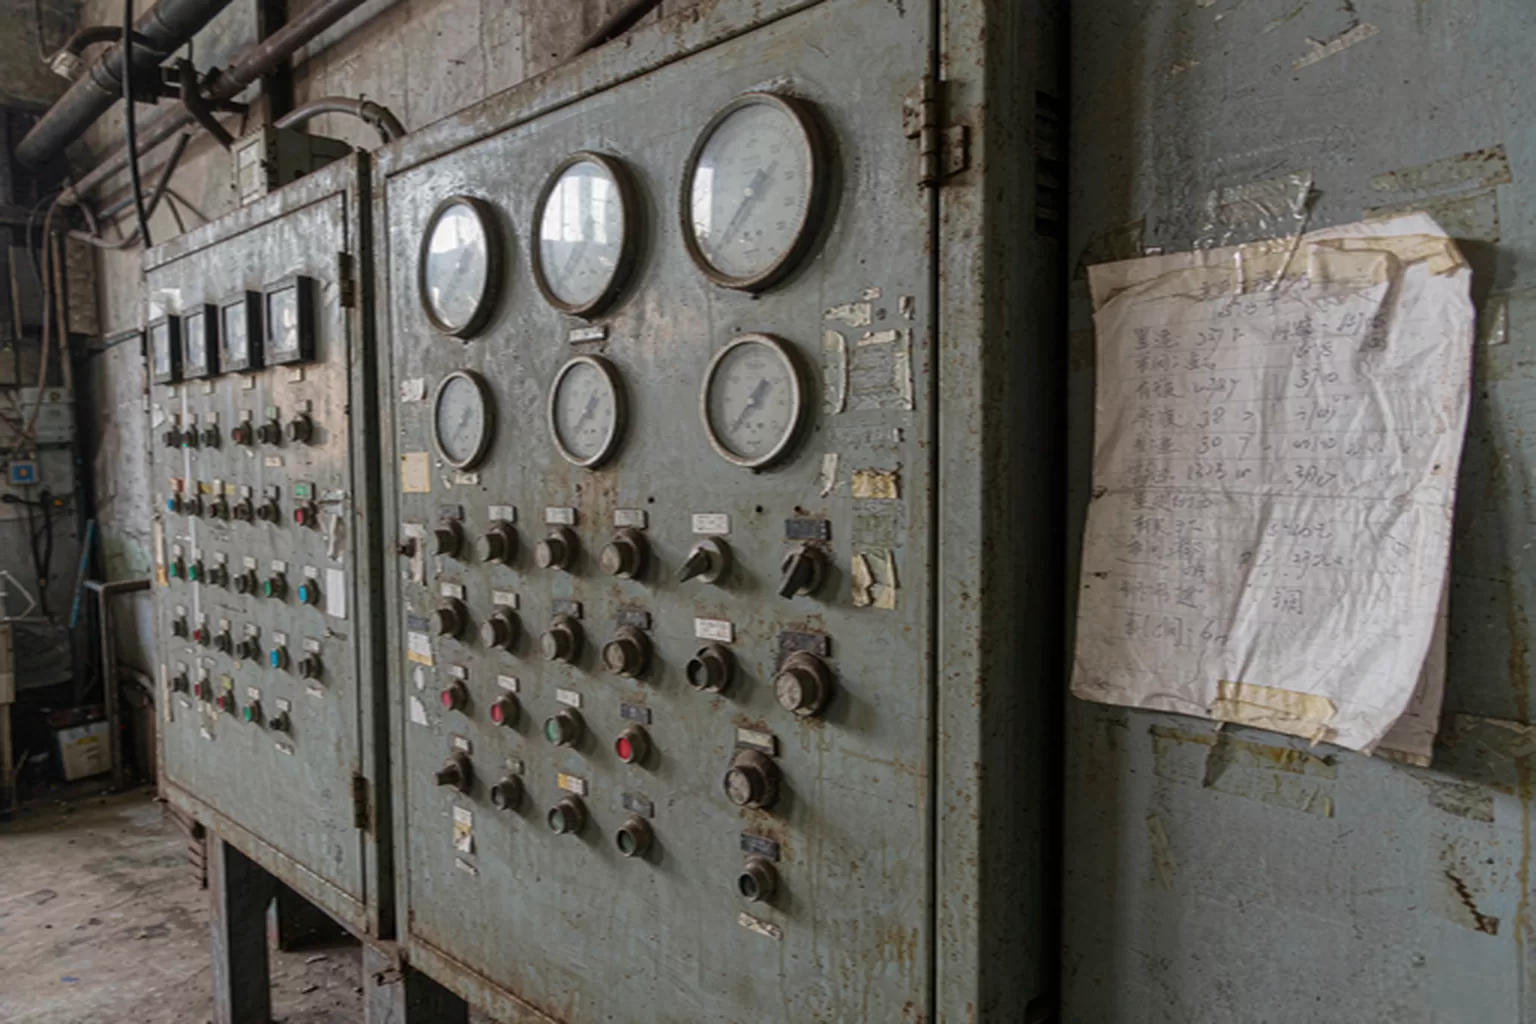
控制柜上三个核心读数:窑内温度、湿度、以及探针插进木料的实时含水率。实木干燥房探秘那篇拍过窑内的照片,可以去对照着看。
一窑要烘多久
看树种和厚度,差别很大。这是我们窑的实际周期表:
| 树种 | 厚度 | 初始含水率 | 烘干周期 |
|---|---|---|---|
| 松木 | 2.5 厘米 | 35%-45% | 7 到 10 天 |
| 橡胶木 | 2.5 厘米 | 30%-40% | 10 到 14 天 |
| 橡胶木 | 5 厘米 | 30%-40% | 16 到 20 天 |
| 榉木 | 2.5 厘米 | 30%-35% | 12 到 16 天 |
规律很明显:厚度翻倍,周期不是翻倍而是接近翻两倍。水分从木材内部跑到表面是靠扩散,路径长一倍,时间长好几倍。所以厚板是烘干里最贵的料。
不同树种的烘干脾气
同样的窑、同样的曲线,换个树种就可能出问题。每种木头有自己的脾气,工艺表不能通用。
松木脾气算好的,细胞腔大、水分跑得快,但松木油脂多,烘急了油脂会渗到表面形成油斑,后期上漆盖不住。所以松木的主烘段温度要压得比橡胶木低 5 度,时间拉长一点。
橡胶木最麻烦的是含糖。橡胶树割完胶再砍来做木材,木质里残留的糖分是霉菌和虫的口粮,烘不透必出事。橡胶木的出窑标准我们压到 8% 到 11%,比松木严一档,而且出窑前多一道高温段——75 度保持 6 小时,杀虫灭菌。
榉木硬度高、密度大,看着结实,实际最怕内裂。它的表面硬化来得比别的树种快,预热段要多给一天,让芯部先热透。赶进度的时候最容易在榉木上栽跟头。
温度不是一路升到底
外行以为烘干就是开大火猛烤。实际一窑的温度曲线分四段:
- 预热段(1 到 2 天):低温高湿,40 度左右,让整窑木料内外温度均匀,表面不着急失水。
- 主烘干段(4 到 12 天):温度升到 55 到 70 度,湿度逐步下调,水分持续外排,这是含水率降得最快的阶段。
- 平衡段(1 到 2 天):温度略降、湿度回升,让干得快的表层和干得慢的内芯含水率拉平。
- 降温段(1 天):缓慢降到接近室温再开窑,热料出窑遇冷会炸纹。
每段的温度和时长按树种调整,工艺表贴在控制柜旁边,谁来当班都按表走,不许凭感觉改。
窑内巡检一天三次,早中晚各一次,看三个数:温度对不对、湿度对不对、探针含水率降得符不符合预期。曲线走慢了多半是蒸汽压力不够或者排湿口堵了,走快了反而更危险——说明表层失水太快,要赶紧加湿压一压。巡检记录写在窑门口的本子上,一窑一本,出问题能倒查到具体的班次。
为什么不能高温猛烘
高温快烘的诱惑很大——周期压一半,窑的周转快一倍,等于产能翻倍。但木材不吃这一套。
原理是这样的:木材失水时表层先干,表层一干就想收缩,内部还是湿的、不缩,表层被内部撑住缩不动,就会形成「表面硬化」——外面一层硬壳锁住,内部的水分再也出不来。这种料测表面含水率合格,锯开一看,芯还是湿的。
更糟的情况是内裂。表面硬化后继续升温,内部水分汽化膨胀,木料内部会被撑出肉眼看不见的蜂窝状裂纹。做成床头板,当时没事,半年后轻轻一磕就断。工厂报废标准里,内裂是一票否决项,发现就整根报废,不许修补出厂。
烘干窑出过的最贵的一次教训
前年旺季,订单压着,窑位紧张。有一窑 5 厘米的橡胶木厚板,按表要走 18 天,班组长做主把主烘段温度提了 5 度,周期压到 13 天。出窑检测表面含水率 10%,合格,直接上线开料。
问题出在开料台。锯开第一块板,锯口两侧的木头当场就往外撇——内部应力大到自己裂开。整窑料抽检,内裂率超过三成。这一窑的损失是两万多,还不算后面补料重做的交期延误。
处理结果是两条新规:温度曲线只有厂长能改,班组长只能按表执行;出窑判定加一道「锯口观察」,每窑随机锯一块看断面,有应力裂纹迹象的整窑回炉平衡。从那以后,再没出过整窑内裂。
含水率怎么测
我们车间用两种方法,一快一准,互相印证。
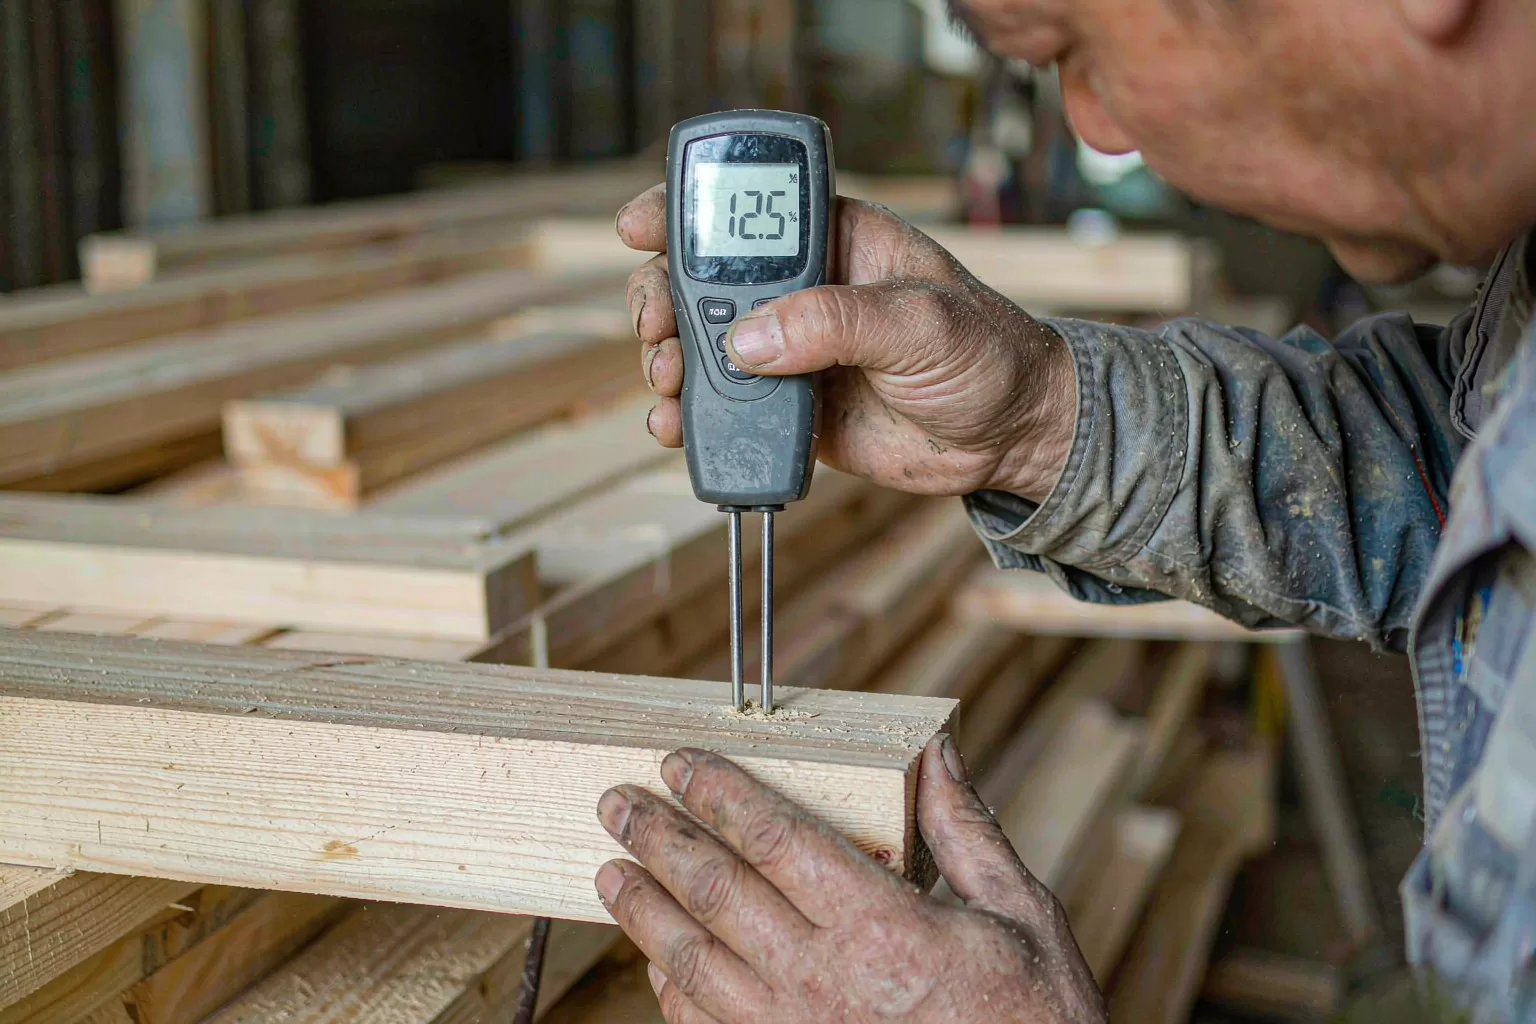
针式含水率仪:日常巡检用
两根钢针插进木料,测电阻换算含水率,三秒出数。每窑巡三次,随机抽十块板。误差在 1% 左右,够日常用。注意针要插到板厚的四分之一深度,只测表面会被「表面硬化」的料骗过去。
称重法:出窑判定用
每窑出窑前,取三块试片称重,记录后进 100 度烘箱烘到恒重,再称一次。两次重量的差就是水分,换算出真实含水率。这个方法慢,要两天,但它是裁判——针式仪和称重法对不上时,以称重法为准。
出窑标准是整窑平均含水率 8% 到 12%,且单块最高不超过 14%。超了就回窑继续平衡,不出窑。
烘完还要养生一周
这是最容易被省略的一步。刚出窑的木料含水率是合格的,但内外应力还没释放,直接开料加工,锯口处会慢慢变形。
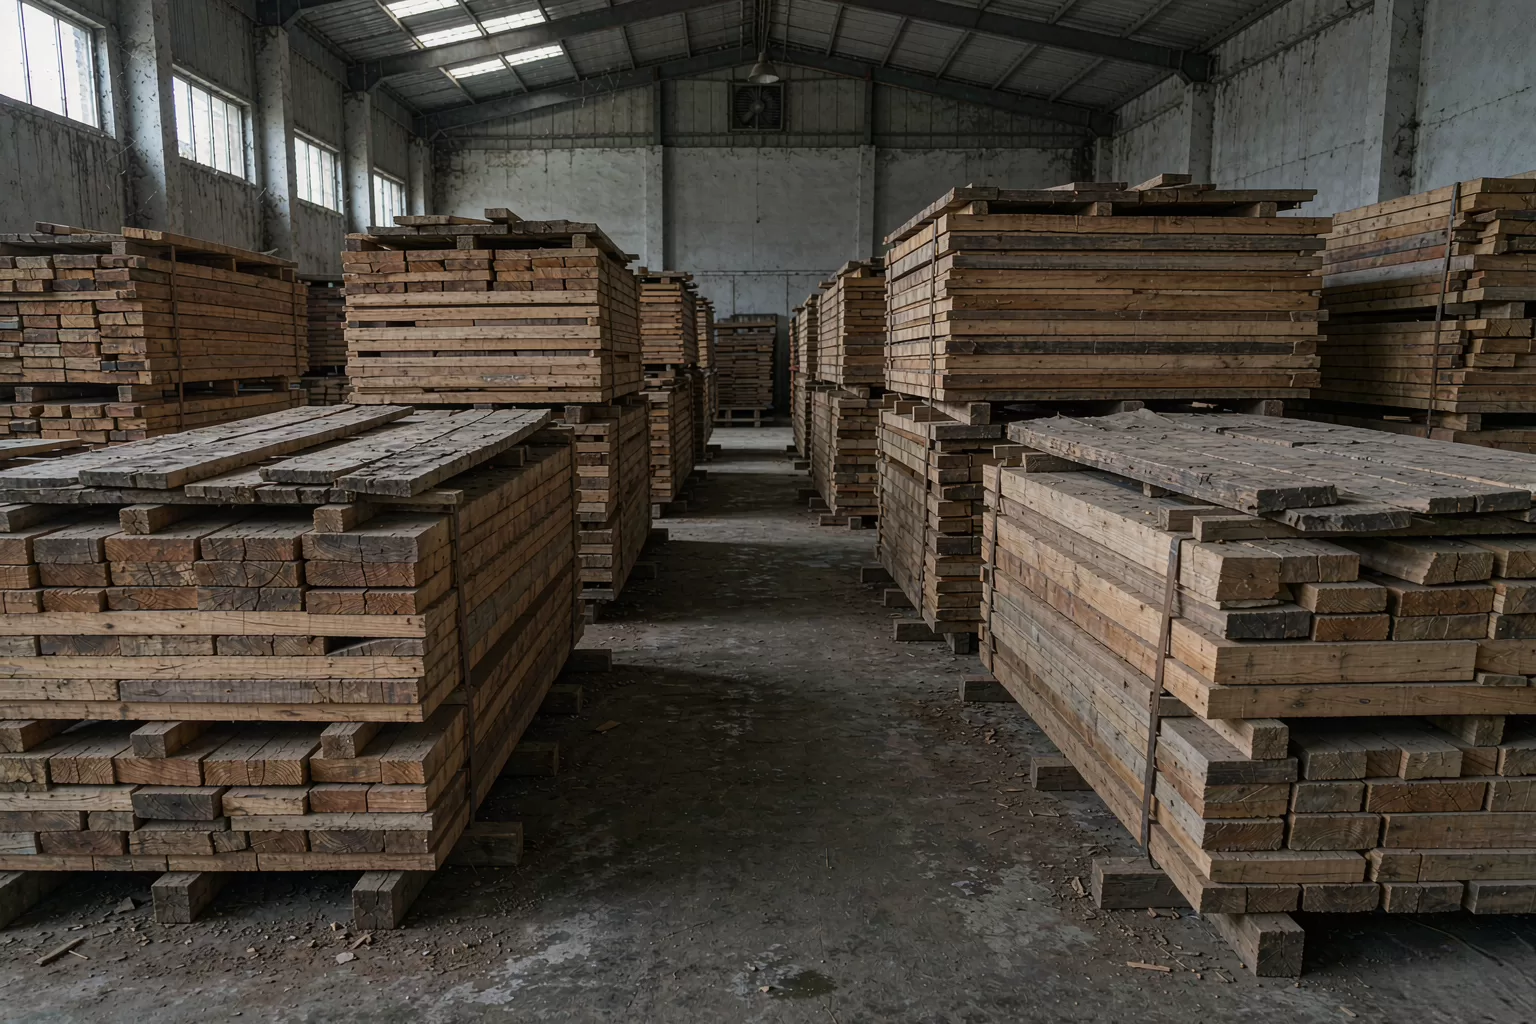
我们的规矩是出窑后进养生房静置 7 天。养生房就是个遮风挡雨、通风阴凉的库房,什么都不做,就是让木料跟环境湿度慢慢平衡。橡胶木养生一周后含水率会回升 1% 左右,这是正常的,这个回升量在开料前就要算进去。
养生也有讲究:木料要垫高离地 20 厘米,不能直接堆在水泥地上,地里的潮气会从底层往上渗;堆与堆之间留 30 厘米的通道让空气流通;最上面一层加盖废板遮阳挡灰。这些细节不值钱,但少一条,底层的料就会受潮超标。
小作坊省的就是这一周——窑位紧张,出窑直接上线。省出来的产能,最后变成买家家里的裂缝。
回南天和梅雨季的麻烦
深圳的春天对木材仓库是个考验。回南天空气湿度能到 95%,养生房里的木料会往回吸潮,含水率一两周内能涨 2% 到 3%。
我们的应对有三条:回南天前把养生房的木料用油布盖好;开料计划优先用养生期内的料,不让木料在库里过春天;梅雨季进的窑,出窑标准往下压 1%,给回潮留余量。
还有一招是错峰进窑。每年二月到四月,我们会提前把旺季要用的料烘完养生好,梅雨季主窑只烘急用的小批量。这个节奏是拿两年的湿度记录和订单节奏对出来的,不是拍脑袋。
家具到了买家家里,防潮的仗还要继续打。实木家具怎么防潮防裂那篇写的是家庭场景的做法,跟工厂端是接上的。
烘干这一道值多少钱
很多人想知道烘干在成本里占多少。以一方橡胶木为例,粗账是这样:
| 项目 | 费用 | 说明 |
|---|---|---|
| 蒸汽和电 | 约 180 元/方 | 12 天周期,含风机电费 |
| 人工 | 约 60 元/方 | 码窑、巡检、出窑分摊 |
| 窑体折旧维护 | 约 40 元/方 | 窑的使用寿命按 15 年摊 |
| 养生占地 | 约 30 元/方 | 一周库房占用 |
合计 300 元出头,占一方料采购价的 8% 到 10%。这还没算烘干损耗——烘完的木料会因为开裂、变形降级,损耗率 3% 到 5%。用没烘干的料做家具,一张床能省 100 多块,便宜货的秘密往往就在这里。木材原料采购标准那篇写过我们选料时就卡在烘干的料上。
市场上也有两种「假烘干」要提防。一种是只烘表面,窑温高开快走,表面含水率达标、芯部还是湿的,专骗抽检探针只扎表面的买家。另一种是拿陈料充烘干料——料在仓库自然放了两三年,含水率确实降下来了,但降不均匀,而且没有高温杀虫灭菌这一步,橡胶木这种含糖料照样会生虫。
买家怎么判断木材烘没烘到位
普通消费者没法测含水率,但有几招能用:
- 问:直接问商家木材烘干到什么含水率。答得出具体数字(8% 到 12%)的,起码是知情的;答「都烘干了」说不出境的,存疑。
- 看端头:板材端头(横截面)有细密小裂纹的,多半是烘急了或没烘透。烘干到位的端面是平整的。
- 掂重量:同尺寸同树种,湿料明显更重。两张差不多的床,一张死沉,要多留个心眼。
- 看使用地:南方买家具,问清楚是不是按南方平衡含水率烘的。北方烘到 10% 的料运到深圳用,一样会吸潮变形。
还有一招是看细节做工反推。烘干到位的料好加工,榫口、开孔都干净利落;湿料发韧,加工时容易起毛刺,孔位边缘会有一点拉丝。看一件家具的抽屉孔、铰链槽的边缘,干净利落的,木材底子大概率不差。
床头板这种大件最考验木材底子,床头板材质怎么选里对比过软包、实木和金属,实木床头的那部分跟这篇直接相关。
烘干设备的日常维护
窑是个皮实的设备,但有两个娇气的地方。一是探针,插针式含水率探头用半年会氧化,读数开始漂移,我们的做法是每半年用称重法校准一次,漂移超过 1% 就换探针。二是风机轴承,窑内高温高湿,轴承一年一换,不换的话噪音变大,风量下降,窑内温差能拉到 8 度,同窑料的含水率就会不均匀。
这些琐碎的周期都记在设备保养表里,车间设备保养实录里有全车间的保养节奏,烘干窑是其中管得最勤的一台。
常见问题
木材含水率多少算合格?
南方用家具,8% 到 12% 算合格,单块料最高不超 14%。这个区间对应南方室内的平衡含水率,烘到这个水平,木材做成家具后才不会再大幅收缩开裂。北方供暖地区要求更低,6% 到 10%。
木材烘干要多久?
看树种和厚度。2.5 厘米的松木板 7 到 10 天,橡胶木 10 到 14 天;5 厘米的厚板要 16 到 20 天。厚度翻倍,周期接近翻两倍,因为水分从木材内部扩散到表面的路径变长了。
烘干和自然晾干哪个好?
自然晾干只能降到 15% 左右,到不了 8%,且受天气影响大,周期要几个月。烘干窑能精准控制到 8% 还能杀虫灭菌。正经工厂用烘干,自然晾干只适合做前期预干,省点蒸汽费。
为什么有的实木床用一年就裂?
八成是木材没烘到位。含水率 20% 以上的料做成床,一年内水分持续外跑,收缩不均就裂。还有一种是烘干时升温太急造成内裂,当时看不出来,用着用着轻轻一磕就断。
家具买回家含水率会变化吗?
会,木材永远在和环境交换水分。合格的家具含水率变化幅度小、速度慢,不会出问题。要防的是极端环境:回南天紧闭门窗加除湿,冬天暖气房放盆水,让湿度别大起大落。
橡胶木和松木哪个好烘?
松木好烘,松木细胞腔大、水分跑得快,2.5 厘米的板 7 到 10 天能出窑。橡胶木密度高,同厚度要 10 到 14 天,而且橡胶木含糖,烘不透更容易发霉生虫,所以橡胶木的烘干标准我们更严。
想看烘干窑开窑、码料、测含水率的实况,来刚总家具直播间,刚总经常带镜头进窑房,一边测一边讲,比文章里写的更直观。