
车间设备保养的核心是三件事:防潮、防锈、防误差。刚总家具的车间把保养拆成日、周、月三级,日保 10 分钟,周保 40 分钟,月保半天,一年下来设备故障停机时间从 26 天压到 7 天。这篇把我们墙上那张表、踩过的三次坑、以及为什么南方车间最怕回南天,一条条讲清楚。
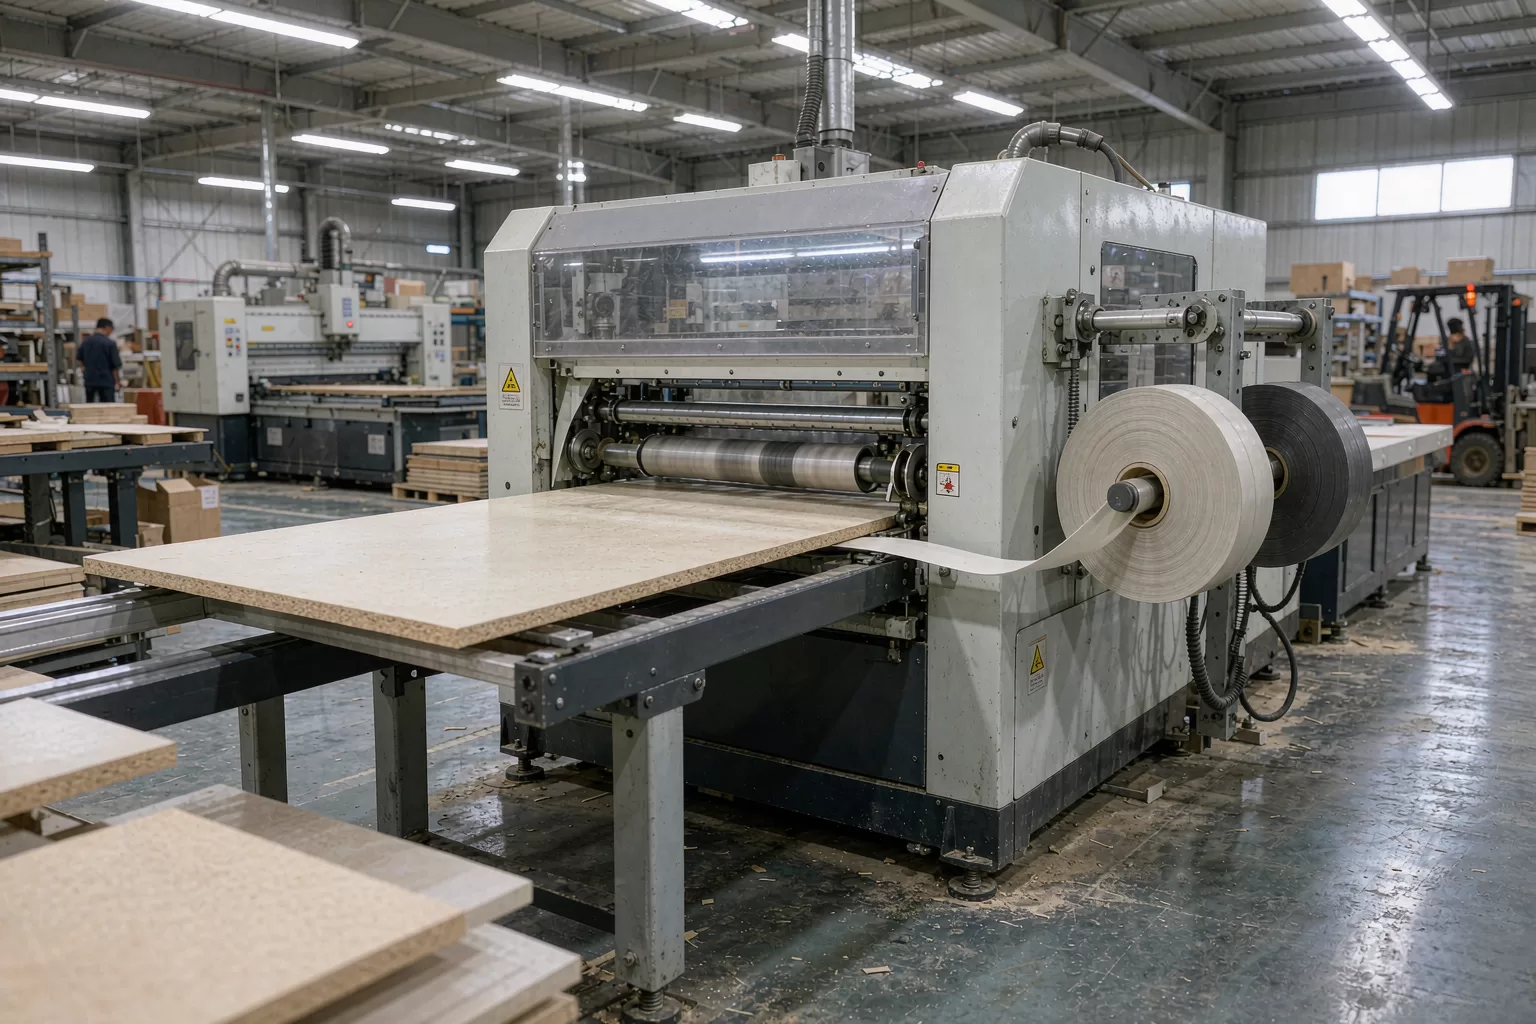
为什么南方车间最怕的不是用坏,是放坏
家具厂的设备大多是铁家伙,铁怕潮。
深圳 3 月到 4 月的回南天,车间地面能渗出水珠,相对湿度 90% 以上。这个湿度下,没做防锈的导轨三天就能看到锈点。
锈点看着不起眼,后果不小。导轨一锈,滑块走不顺,封边机贴出来的边条就会偏,偏 1 到 2 毫米肉眼看不出来,装到柜门上就是一条缝。
我们 2022 年吃过一次亏。一台封边机春节停机 12 天,开工第一天没人检查导轨,直接开干,一批 120 件柜门全部返工。那一次的损失是 1.6 万元,还不算延误的工期。
从那以后,长假后开机前必须做一次「空转检查」,这条写进了车间制度。
日保 10 分钟:开机前和收工后各做什么
日保是操作工自己做的,不用维修工。
开机前四件事:擦导轨、看油位、试急停、空转 30 秒听声音。
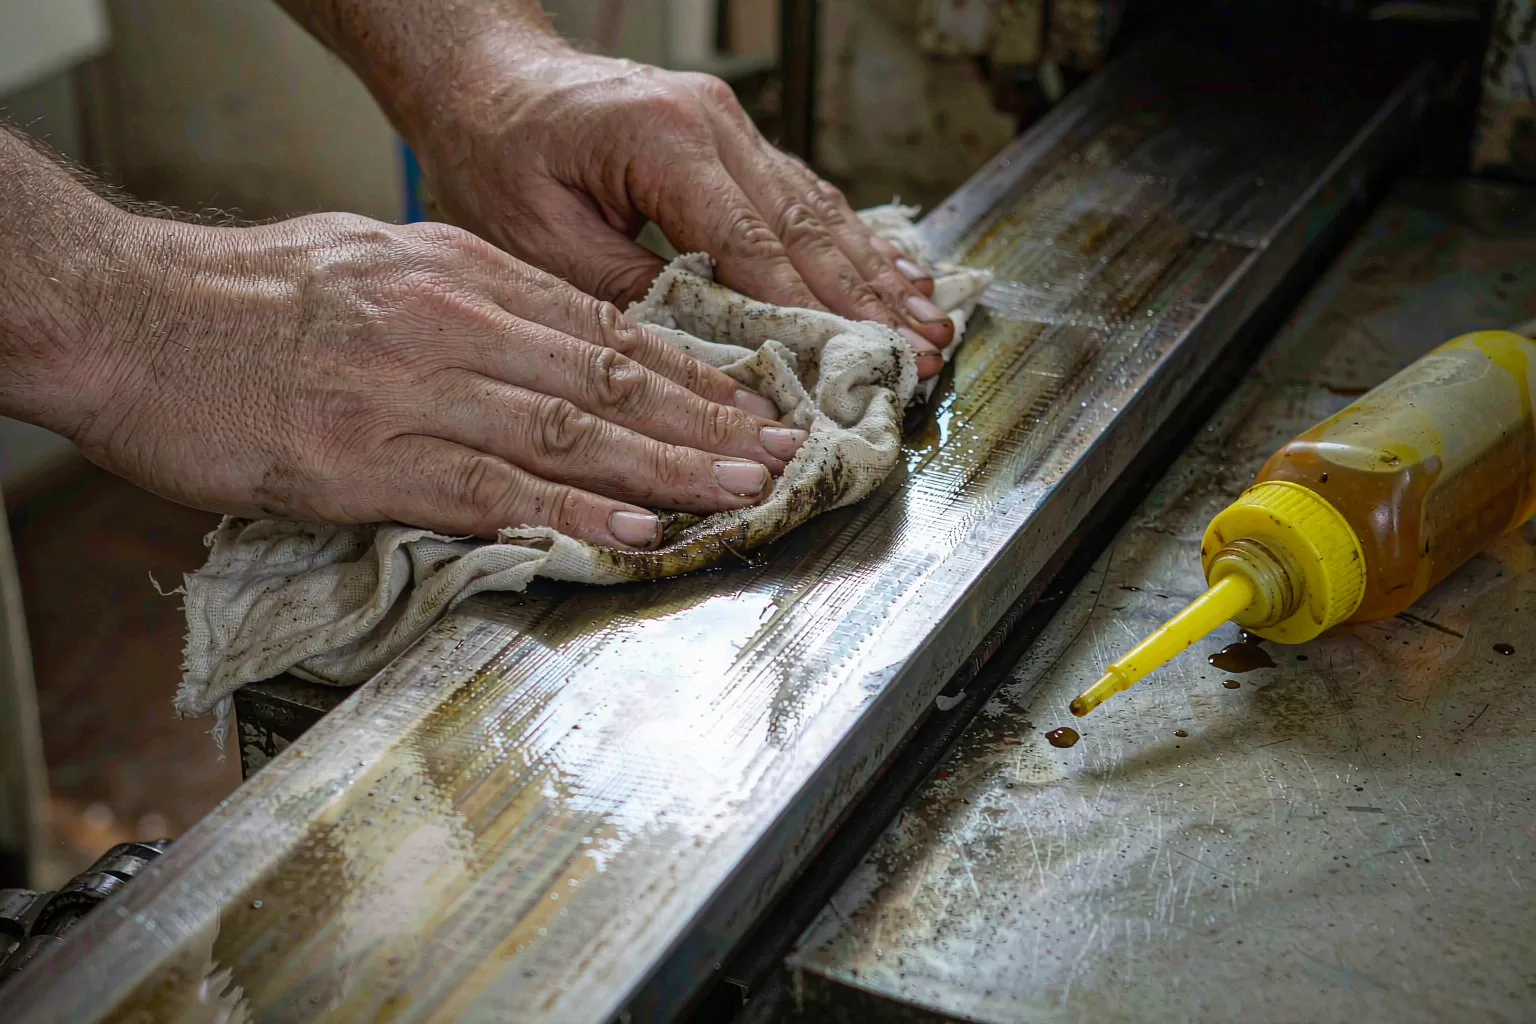
擦导轨用棉布加少量导轨油,顺着一个方向擦,不要来回蹭。来回蹭会把灰尘推进滑块里。
看油位看的是自动注油机的油壶和空压机的油镜。油壶低于三分之一要加,空压机油镜看不到油要停机。
试急停是保命的动作。按下去设备必须立刻断电,反应慢半秒就要报修。
收工后三件事:清台面、吹尘、断电。吹尘用气枪,压力不要超过 0.4 兆帕,太高会把粉尘吹进电控箱。
周保 40 分钟:润滑、紧固、清洁滤芯
周保由班组长带着做,每周五下午停机 40 分钟。
润滑按点位来。一台封边机有 12 个润滑点,导轨 4 个、链条 2 个、气缸 4 个、轴承 2 个。每个点两下黄油,多了会积灰。
紧固看螺丝。设备运转时的震动会让螺丝松,重点看电机底座、刀具法兰、皮带轮这三处。用手拧不动的算合格,能拧动半圈的要加力。
清洁滤芯主要是空压机和吸尘器。空压机滤芯用气枪从内往外吹,吸尘器滤袋拍打清灰,两个都是粉尘大户。
这一套做完,工位上要签字。签字不是形式,去年有一次周保漏了砂光机的轴承,两天后轴承抱死,换一个 380 元,停机四小时。
月保半天:精度校准和电控检查
月保要停机半天,影响产能,但必须做。
| 项目 | 做法 | 合格标准 |
|---|---|---|
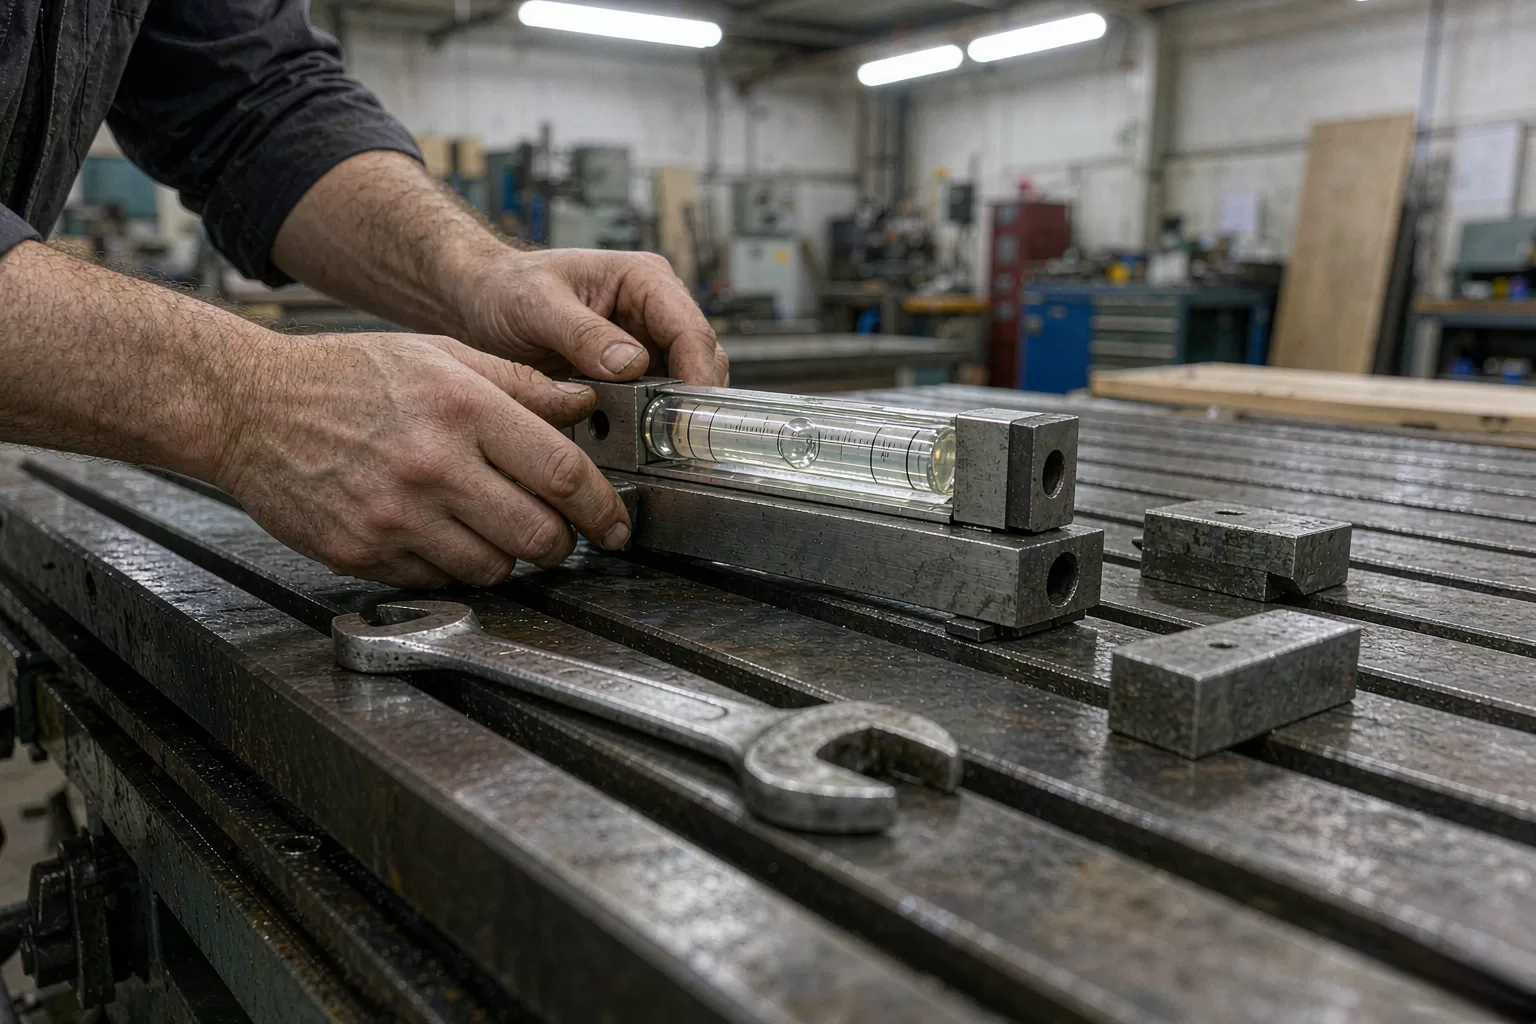
| 台面水平 | 用 0.02 毫米精度的水平仪测四点 | 误差小于 0.1 毫米/米 |
| 刀具磨损 | 测刃口后角,看崩口 | 崩口小于 0.2 毫米 |
| 皮带张力 | 按下皮带中点测下沉量 | 下沉 8-12 毫米 |
| 电控箱 | 开箱除尘、看端子有无发黑 | 无积尘、无氧化 |
| 接地电阻 | 用接地电阻测试仪 | 小于 4 欧姆 |
精度这件事,靠的是定期测,不是靠感觉。同样一台开料机,台面偏 0.3 毫米,切出来的板对角线就差 1 毫米,拼装时柜体会歪。
刀具磨损更直接。封边刀钝了,边条贴不牢,用手一抠就掉。我们的标准是每加工 800 到 1000 米边条换一次刀,不看时间看米数。
防潮:电控箱是第一个要护的地方
车间的潮气,最先伤的是电控箱。
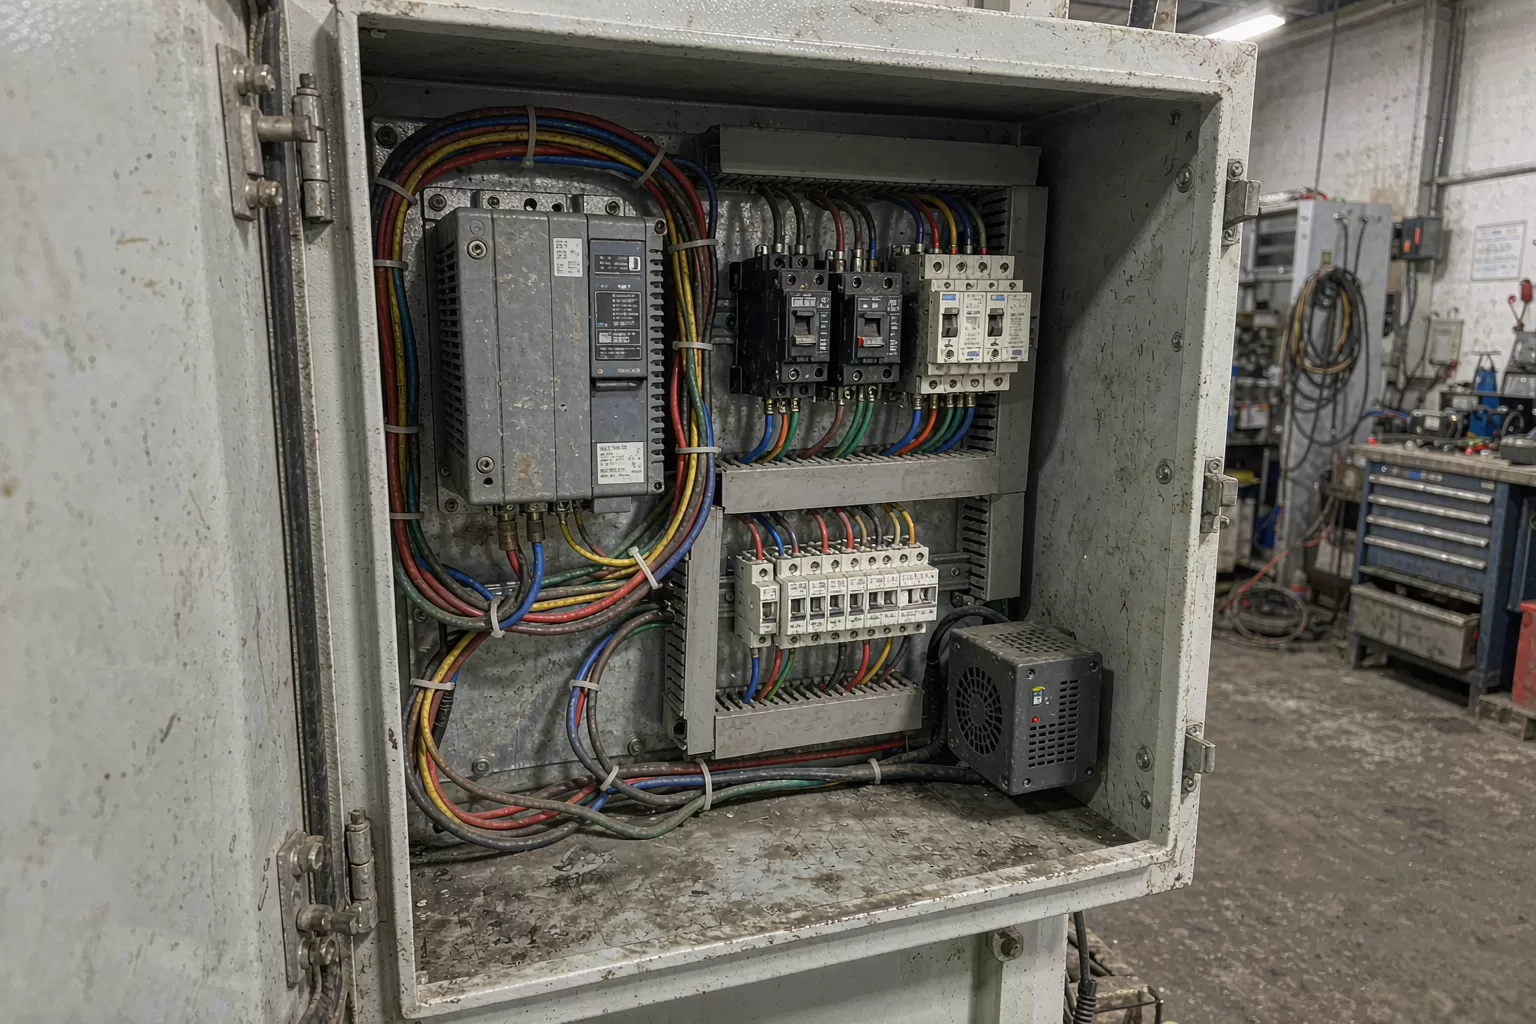
电控箱里有变频器、接触器、端子排,潮气进去会结露,一结露就短路。我们有一台开料机,回南天里一天跳闸三次,拆开箱门一看,端子排上全是水珠。
三个办法解决。第一,电控箱里装加热除湿器,功率 50 到 100 瓦,常年通电,箱内温度比环境高 3 到 5 度,不结露。
第二,箱体密封条每季度检查一次,老化开裂就换。密封条 20 元一根,换一根能省一次停机。
第三,车间配除湿机。300 平方米的车间配两台 90 升的工业除湿机,回南天 24 小时开,能把湿度压在 65% 以下。
这三样加起来不到 2 万元,比一次电路板烧毁便宜。车间环境怎么管,车间 5S 管理怎么做那篇里有完整框架。
防锈:导轨、丝杆、台面三个重点
车间的锈,九成出在三个地方。
导轨是最娇气的。每周擦一次防锈油,长假前涂一层黄油做封存,开工前用棉布擦掉。黄油别涂太厚,厚了会粘粉尘,变成研磨膏。
丝杆比导轨更容易忽略,因为它藏在护罩里。每季度拆护罩检查一次,看有没有干涩和锈迹。
铸铁台面怕水。清洗台面时不要直接泼水,用湿布擦完立刻用干布收干,再薄涂一层防锈油。
有个土办法很有效:在设备旁边放一盒防锈纸,裁成小块垫在夹具下面。成本一盒 60 元,能管一个季度。
防误差:精度是怎么一点点跑掉的
设备的精度不是突然没的,是一点点跑掉的。
第一种是热变形。设备连续跑四小时,主轴温度升高 8 到 12 度,台面会微微拱起,切出来的板尺寸偏 0.1 到 0.2 毫米。所以我们的做法是每四小时停机 15 分钟,让设备回温。
第二种是刀具磨损。前面说过,按米数换刀,不按时间。
第三种是粉尘堆积。导轨上的粉尘会让滑块走偏,肉眼看不出来,切出来的板对角线超差。
第四种是地基沉降。这条最隐蔽,车间地面如果没做硬化,设备脚垫半年会下沉。我们的做法是每半年复测一次水平,垫铁重新调平。
这四种加起来,就是为什么同样的设备,有的厂切出来的板能拼得严丝合缝,有的厂拼出来到处是缝。
三次真实的设备事故
讲三个案例,都是我们自己踩的。
第一次,2021 年,砂光机轴承缺油抱死。原因是周保表上砂光机那一栏被漏了,操作工以为别人做。后来改成每台设备挂牌,做完翻牌,谁做谁签字。
第二次,2022 年,封边机导轨锈导致 120 件柜门返工,前面提过。改动的动作是长假后开机前必须空转检查,班组长签字才能生产。
第三次,2023 年,开料机台面水平跑了 0.4 毫米,一批衣柜侧板尺寸全偏,装了 30 多套才发现。后来加了月保的水平检测,用水平仪测四点,数据记在表上。
三次事故,两次是漏保养,一次是没测精度。共性的问题是「靠人不靠表」。现在的做法是把保养做成表单,做完打勾,月底汇总,漏一项扣绩效。
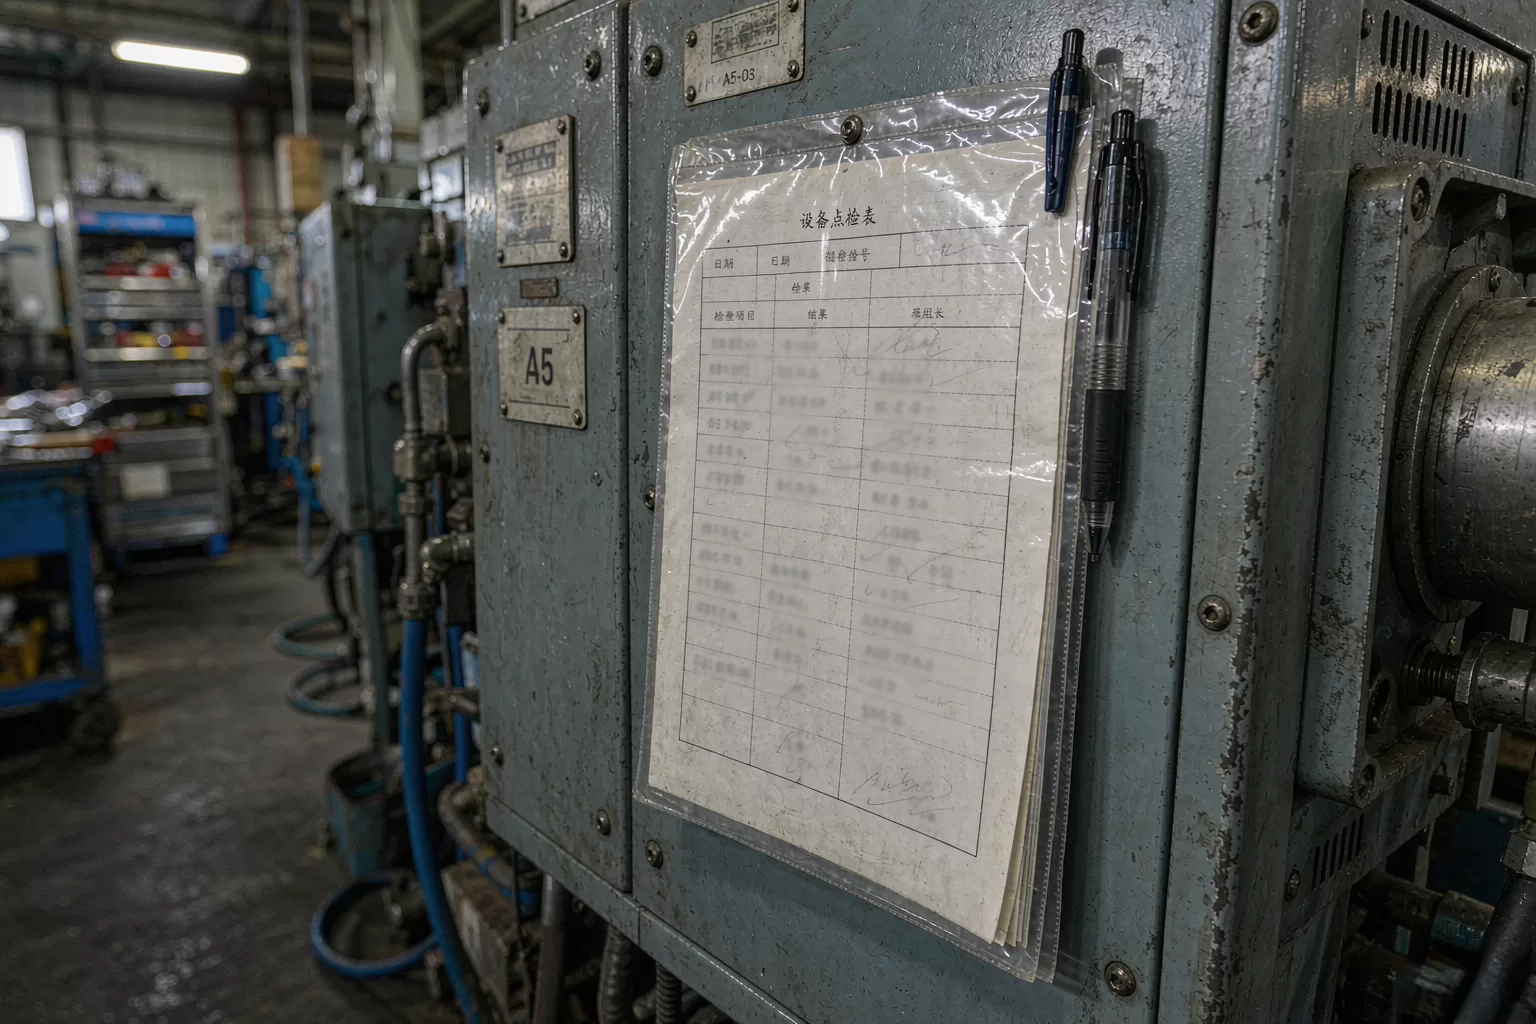
那张贴在墙上的保养表
表格不复杂,按频率分三块。
| 频率 | 项目 | 责任人 | 耗时 |
|---|---|---|---|
| 每日 | 擦导轨、看油位、试急停、空转听声、清台面、吹尘、断电 | 操作工 | 10 分钟 |
| 每周 | 12 点润滑、三处紧固、滤芯清洁 | 班组长 | 40 分钟 |
| 每月 | 水平、刀具、皮带、电控箱、接地 | 维修工 | 半天 |
| 每季 | 丝杆护罩、密封条、防锈纸更换 | 维修工 | 2 小时 |
| 每半年 | 地基水平复测、垫铁调平 | 设备主管 | 1 天 |
这张表贴在每台设备旁边,A4 纸,塑封。做一项划一项,月底拍照归档。归档不是为了应付检查,是为了年底算设备账的时候有据可查,哪台设备修得多、哪台该换,一看就知道。
有人问这么细有没有必要。算一笔账:一台封边机 12 万元,正常用 8 年,保养好能用 12 年,摊下来每年省 2 万元。加上少停机的产能,划算。
设备停机和产能的关系
设备一停,影响的不只是一台机器。
封边机停一天,下游的钻孔、包装全部等料。一条线停一天,产能损失大概 80 到 120 件。
我们的记录是:2021 年全年设备故障停机 26 天,2024 年压到 7 天。同样的人员和设备,产出多了差不多 8%。
这里面的关键不是买了什么新设备,是把保养变成了固定动作。三年前我们连保养表都没有,坏了才修。
坏了才修的成本,是计划保养的三到五倍。这话听着像口号,账算出来是真的:一次非计划停机,除了维修费,还有等料的人工和延期的赔付。
小厂怎么做:没钱也能做的四件事
不是每个厂都买得起工业除湿机。四件事花钱少,效果实在。
第一,给电控箱加一个 40 瓦的灯泡,常年亮着。成本 30 元,箱内温度高 3 度,不结露。
第二,导轨油换成防锈型,比普通导轨油贵 20%,防锈效果好一倍。
第三,长假前给所有裸露金属涂黄油,回来擦掉。一桶黄油 80 元,够涂十台设备。
第四,买一本保养记录本,手写也行。关键是「有人签字」,不是「记得做」。
这四件事加起来不到 500 元,能解决大部分小厂的问题。设备管理这件事,钱不是第一位的,习惯才是。
备件库存:哪些必须常备,哪些可以等
设备坏了等配件,比设备坏了更耽误事。
我们的备件柜分三层。第一层是高频件:封边机的刀、砂光机的轴承、气缸密封圈、急停开关。这些一周内可能用上,必须常备两套。
第二层是中频件:变频器、接触器、皮带、滑块。坏了从本地供应商调,两天能到,备一套就够。
第三层是低频件:主轴电机、控制板、丝杆。这些价格高,坏了再买,但要提前问清供应商的货期。
备件占用资金大概 3 万元,看着是压钱,实际是买时间。一次等配件的停机,损失常常超过备件本身的价值。备件怎么和日常巡检配合,工厂三级巡检怎么做里有分工。
三种设备的脾气不一样
同样是保养,三种主力设备的重点完全不同。
封边机最怕胶。胶锅温度不稳,胶就碳化,粘在涂胶辊上,边条贴不牢。所以封边机的日保重点在清胶锅和看温度,温度波动超过 5 度就要校。
开料机最怕粉尘。导轨和齿条上的粉尘会让定位偏,切出来的板尺寸不稳。这台设备的日保重点是吹尘,而且要卸下护罩吹里面,光吹表面没用。
砂光机最怕轴承。砂带张力大,轴承负荷高,缺油就抱死。周保必须给轴承加脂,加完手动盘车听声音。封边工艺的差别,封边工艺对比那篇里有更细的说明。
三种设备,三种脾气。用同一套保养标准套上去,等于没保养。我们现在给每台设备单独一张日保卡,卡上的项目不一样,签字的人一样。
保养记录怎么用:从表格到决策
表填了不用,等于白填。
我们的用法是三条。第一条,月底统计漏项,漏三次以上的扣绩效,连续两个月漏项的换岗。
第二条,统计故障间隔。同一台设备三个月内坏两次,就要做专项排查,而不是修完就算。
第三条,算维修成本占设备原值的比例。超过 15% 就进更换名单,这条线写进设备台账。
这三条用了两年,最直接的变化是维修从「救火」变成「计划」。以前维修工一天到晚在修,现在有一半时间在做预防。
板材从进厂到开料的过程也有讲究,含水率不稳会让设备负荷变化,板材开料过程那篇讲了这一环。
什么情况下我建议直接换设备
三种情况,修不如换。
第一种,主体结构变形。铸铁台面拱了、机架焊口开裂,修一次几千元,修完精度也回不来。
第二种,电控系统停产。老设备的控制板买不到配件,只能等拆机件,一次停机可能一周。
第三种,能耗高得离谱。十年前的空压机,比现在的永磁变频机多耗 30% 的电,一年多出的电费够买半台新的。
判断标准很简单:一年的维修费超过设备残值的三成,就该换了。这条线我们写在设备台账上。
保养和产品品质的关系
客户看不到车间,但能摸到结果。
封边条贴不牢,是刀具钝了;柜门缝隙不均匀,是台面水平跑了;板材尺寸差 1 毫米,是导轨粉尘多了。这些问题的源头都在设备状态。
我们做质检的时候,会反查设备保养记录。某一批封边返工率高,先看那台封边机最近换刀是什么时候。十次里有七次能对上。
刚总家具(芝诺家具)是深圳的家具源头工厂,主理人刚总有 12 年家具行业经验、4 年直播经验,直播间累计成交超 1 亿。设备保养这件事听着枯燥,但它决定了你收到的那张床,封边是不是齐、柜门是不是对得上。
保养和交付周期的关系
客户催货的时候,很少有人想到设备状态。
我们的排产表上有一列写着设备可用状态。封边机在月保那天只排一半的活,砂光机换轴承那天不排急单。
这个安排看起来是给自己留余地,实际是给交期上保险。设备带病运转,出来的活儿要返工,返工的时间比保养长得多。
有一次赶一批床架,跳过了月保,结果钻孔机定位偏了 0.5 毫米,60 套床架的孔位全部返修,多花三天。从那以后,月保那天不接急单。
排产怎么和设备状态配合,工厂排产表怎么排里有完整的逻辑。
常见问题
家具厂的设备保养主要包括哪些?
主要是防潮、防锈、防误差三块。日保擦导轨看油位,周保润滑紧固清滤芯,月保测精度查电控。刚总家具把保养拆成日周月季半年五级,按表打勾,漏项扣绩效。
为什么南方车间要特别防潮?
回南天车间湿度能到 90% 以上,电控箱结露会短路,导轨三天就出锈点。做法是电控箱装 50 到 100 瓦除湿加热器、密封条每季度检查、车间配工业除湿机把湿度压到 65% 以下。
封边机的刀多久换一次?
按加工米数换,不按时间。每加工 800 到 1000 米边条换一次刀。刀钝了的表现是边条贴不牢、用手能抠掉、边角有毛刺。换刀成本一百多元,不换的代价是整批返工。
设备精度多久校准一次?
月保测一次台面水平,误差控制在 0.1 毫米每米以内;半年复测一次地基水平,重新调平垫铁。连续生产四小时要停机回温 15 分钟,避免主轴热变形导致尺寸偏移。
小厂没有预算怎么做设备保养?
四件事花钱少:电控箱里加 40 瓦灯泡防结露,导轨油换防锈型,长假前给金属涂黄油封存,买本保养记录本让人签字。加起来不到 500 元,关键是养成固定动作。
设备停机对产能影响有多大?
一条线停一天,产能损失 80 到 120 件。刚总家具的记录是故障停机从一年 26 天压到 7 天,产出提升约 8%。非计划停机的成本是计划保养的三到五倍。
想知道我们的车间设备是怎么管的,刚总家具直播间有时候会把镜头推进车间,看得见机器也看得见保养表,有疑问直接在公屏问。