
工厂设备维修还是换新,我们车间的判线有两条:年维修费超过新机价的 15%,或者加工精度掉出公差,任一条踩到就换。上个月刚处理掉一台用了 11 年的裁板锯,导轨磨掉 0.4 毫米,锯出来的板子尺寸差 1.5 毫米,一个月返工 30 多块板,返工成本比换台新机还高。
刚总家具(芝诺家具)是深圳的家具源头工厂,主理人刚总有 12 年家具行业经验、4 年直播经验,直播间累计成交超 1 亿。设备怎么换,直接影响我们报给你的价格。
这篇把车间的账摊开讲。哪类设备值得修、哪类必须换、换的时候怎么算停机损失,都是我们自己踩过的。
先看设备台账:我们车间有什么
刚总家具的车间不大,主力设备二十来台,分三类。
开料类:裁板锯 2 台、数控开料机 1 台。这两类决定尺寸精度,是车间的心脏。
封边和钻孔类:封边机 2 台、多排钻 1 台。封边质量直接决定柜子耐不耐用。
辅助类:空压机、除尘设备、烘干房、喷漆线。这些不直接加工,但停一天全线停。
车间这两年没添大件,靠的是把老设备的账算清楚。哪台该修、哪台该换,一张表就能看出来,不用老板拍脑袋。
设备台账上记四样:购入年份、原值、累计维修费、当前精度。每个月更新一次,谁都能翻。
精度衰减是换机的第一信号
设备不是坏了才不能用的,是慢慢不准了才不能用的。
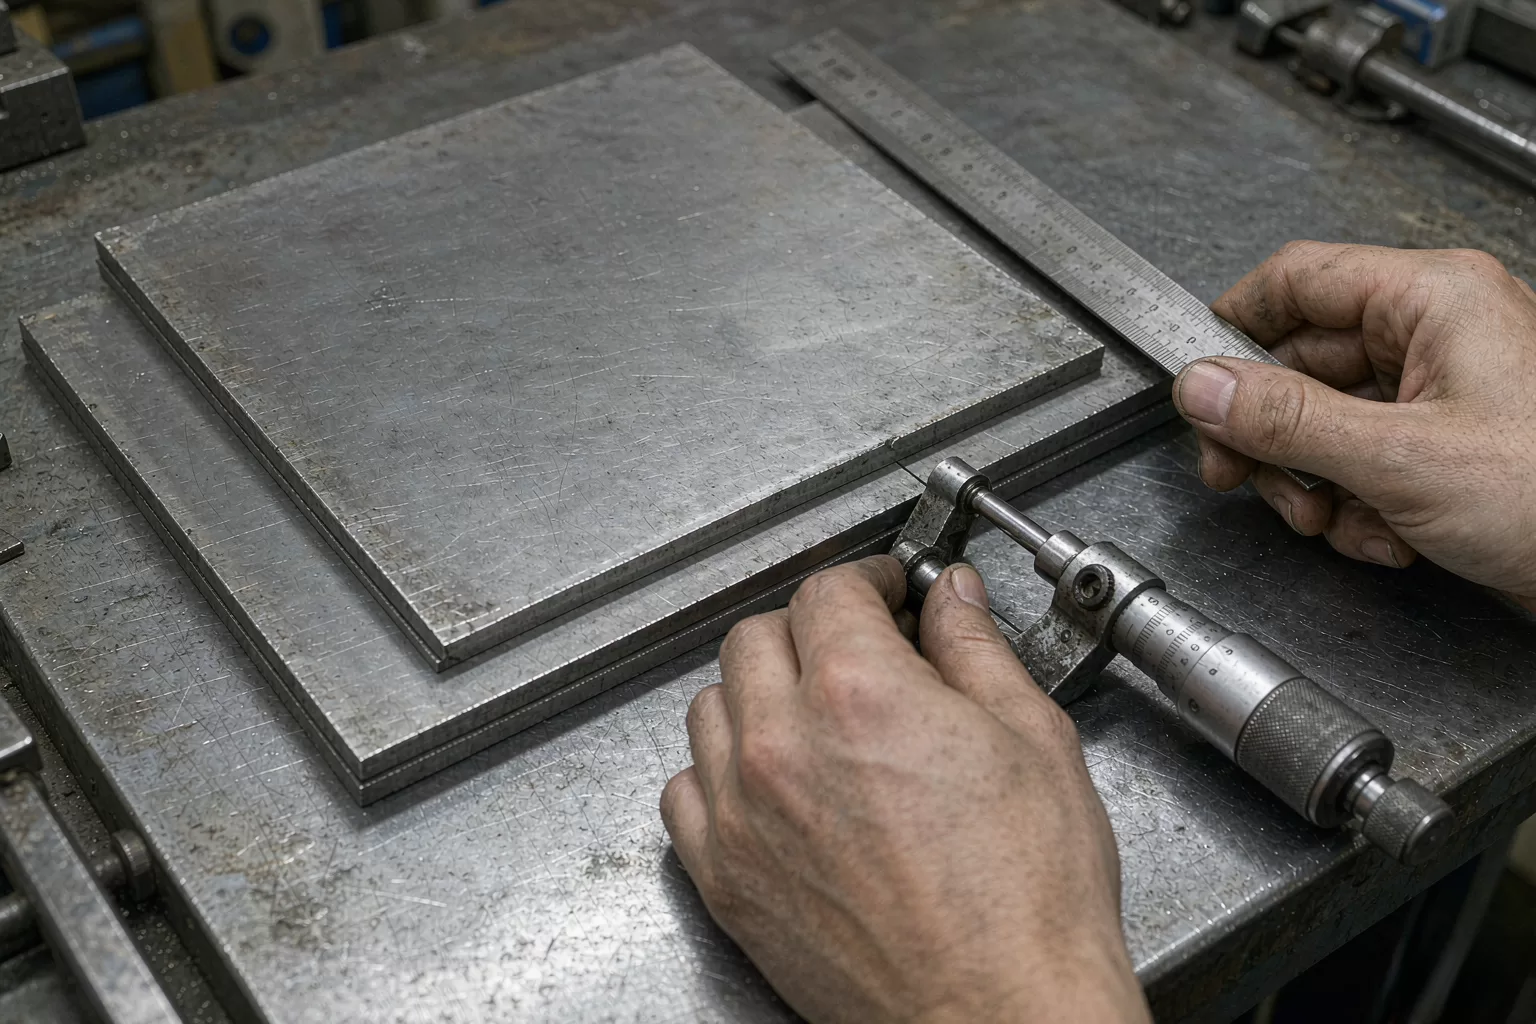
裁板锯的导轨,一年磨损 0.03-0.05 毫米。听着很少,但锯片走 2.4 米的行程,误差会累积到 0.3-0.5 毫米。板子锯出来是斜的,封边就封不严。
我们的公差标准是 ±0.5 毫米。导轨磨损超过这个数,锯出来的板就要靠工人手工修边,一天多花两小时。
精度这件事不是只有设备能看。车间抽检比例怎么定那篇里,我们把抽检当成设备的第二道尺子,抽检不合格率高,先查设备。怎么测?不用专业仪器。拿三块同尺寸的板叠在一起,看边缘错位多少。错位 1 毫米以上,就该修导轨或者换机了。
| 设备 | 关键精度项 | 合格线 | 超差后果 |
|---|---|---|---|
| 裁板锯 | 锯切尺寸误差 | ±0.5 毫米 | 封边不严、拼缝明显 |
| 数控开料机 | 重复定位精度 | ±0.2 毫米 | 孔位偏移、五金装不上 |
| 封边机 | 封边条贴合间隙 | ≤0.2 毫米 | 进水、起边、发霉 |
| 多排钻 | 孔距误差 | ±0.3 毫米 | 层板装不平 |
| 烘干房 | 温度波动 | ±2 摄氏度 | 含水率失控、开裂变形 |
维修费占新机价多少就该换
行业里常用的线是 15%。一年维修费超过新机价的 15%,说明这台机器进入了「以修代换」的阶段,每年都在往里面填钱。
这条线不是死的。订单饱满的时候可以往下压,因为停机损失大,宁可多修两年;订单清淡的时候可以往上提,因为机器闲着,修一修慢慢用不亏。
一台裁板锯新机 4 万元。年维修费到 6000 元,就是这条线。导轨更换 4000-5000 元,主轴 2000 元,一年修两回就超了。
还有一条隐性成本:老设备的配件越来越难买。我们那台 11 年的锯,导轨要定制,等货 20 天。这 20 天怎么办?只能靠另一台机器顶着,产能砍一半。
找通用件的师傅也不好找。会改老设备的老师傅,一个厂里就那么两三个,人一走,那台机器就没人敢碰了。这是很多小厂宁愿换机的原因,不在钱上,在人上。
配件停产是最狠的一刀。设备厂一般保证停产后 5-8 年的配件供应,超过这个年限,只能找通用件改,改一次精度掉一截。
停机损失怎么算
很多人算换机账只算设备钱,不算停机。停机才是大头。
还有一笔账要算:停机时工人干什么。我们车间是计件的,机器停着,人就没活干,工资还得照发,一天五个人 1200 元。这部分通常没人算,但它是真金白银。
裁板锯停一天,下游全停。按我们车间的量,一天少做 40-60 件板件,折成成品大概 8-10 套柜体。按每套毛利 300 元算,一天损失 2400-3000 元。
换新机要停机 3-5 天:拆旧机、进场、调试、试切。这 5 天损失 1.2-1.5 万元。
所以换机的时机很关键。工厂排产表怎么排那篇讲过,我们把设备更换排在订单淡季,宁可等两个月,也不在旺季动线。
去年换开料机就是排在 3 月,那会儿订单最少,停 4 天,损失压到 1 万元以内。
哪些设备修一修还能用十年
结构简单的设备,修比换划算得多。
工作台、晾干架、转运车、货架,这些东西没有精度要求,焊一焊、换块板就能继续用。我们车间有张 2013 年的工作台,台面换了三次,架子还是原来的。
除尘设备和空压机也好修。空压机换轴承、换气阀,一台能用 12-15 年,只要电机不烧。
还有一类常被忽略的:手工工具。气动打钉枪、角磨机、电钻,一把用五年就该换,修一次 80 元,新的 200 元,修不值。这类小件我们按季度一次性换,不单个修。
喷漆线比较特殊。水帘柜、风机这些耐用品可以修,但喷枪要定期换——枪嘴磨损会让漆雾不均匀,一面板喷出来花花的,这个修不了。
哪些设备到了年限必须换
精度型设备,年限到了别硬撑。
数控开料机,设计寿命 8-10 年。超过 10 年,伺服电机和丝杠都会松,重复定位精度从 ±0.2 掉到 ±1.0,孔位一偏,五金件就装不进去。
封边机 8-12 年。胶锅老化会让胶温不稳,封边条粘不牢,南方回南天一潮就起边。这种问题返修率极高,修一次返一次。
烘干房 10-12 年。温控探头漂移 2-3 度,木材含水率就控制不住,出来一批料,开裂率翻倍。木材烘干房和含水率那篇写过这个关系。
一台 11 年裁板锯的处置记录
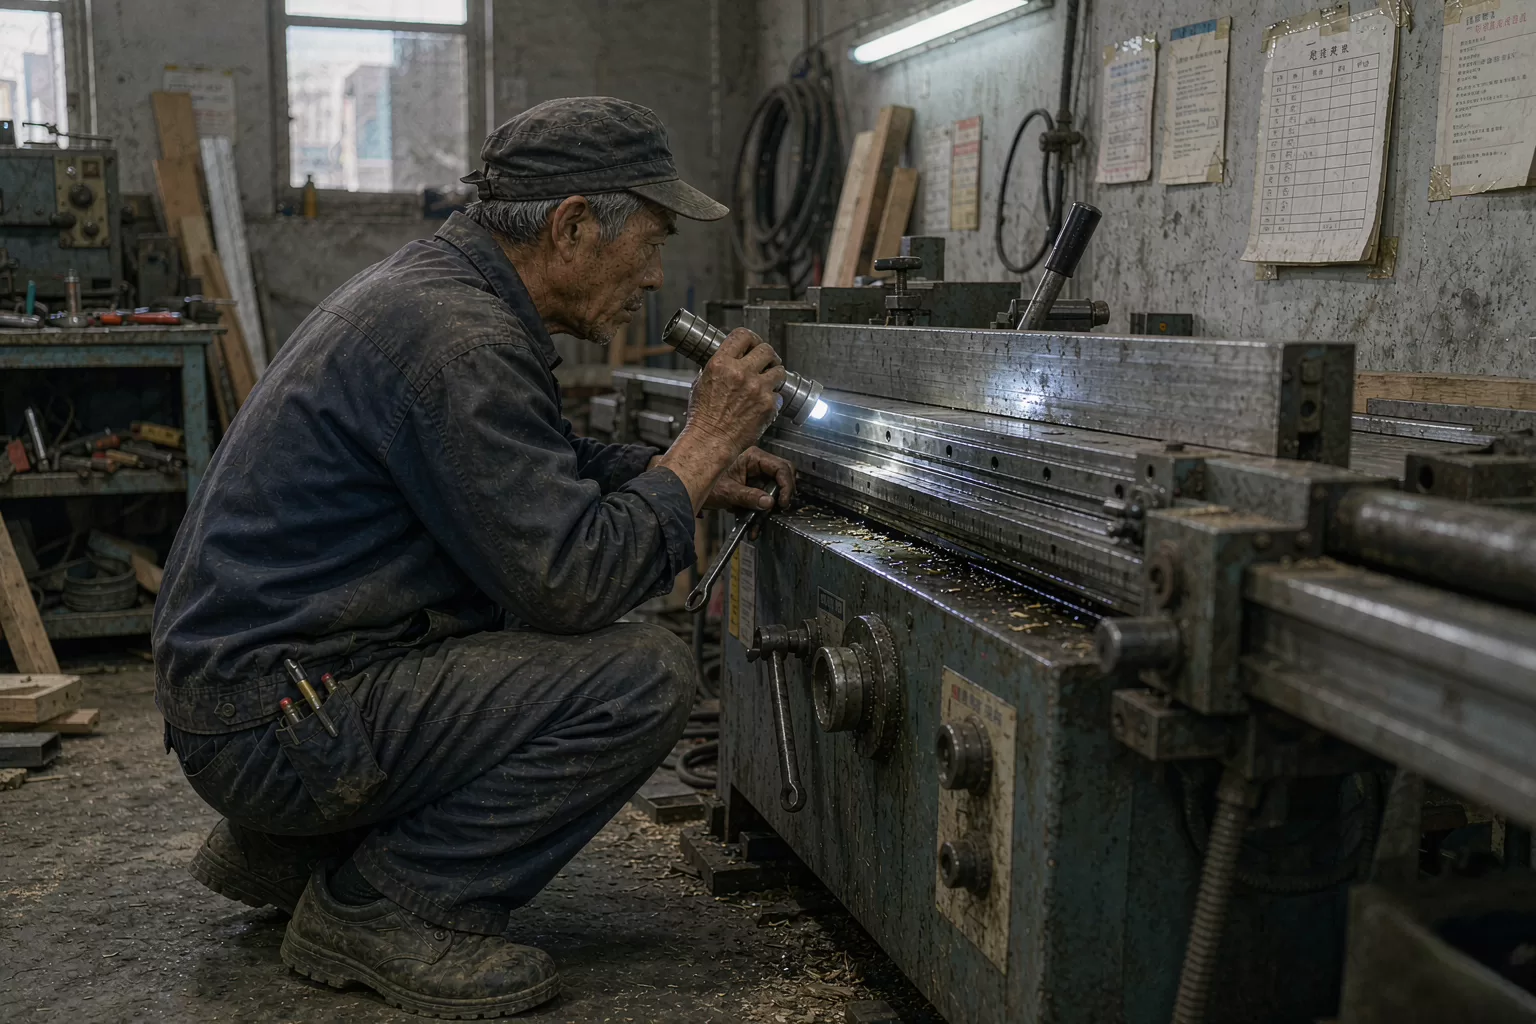
说个具体的。这台锯 2015 年买的,4.2 万元,用到 2026 年。
前 8 年很省心,年维修费 800-1500 元。第 9 年开始,导轨磨损明显,换了一次导轨 4800 元。第 10 年主轴异响,换主轴 2200 元。第 11 年导轨又不行了,再换要 5200 元,还要等 20 天货。
算下来,最后三年维修费 1.2 万元,占新机价的 28%。同期因为精度问题返工的板,一个月 30 多块,一年 360 块,按每块返工成本 25 元算,9000 元。
两项加起来 2.1 万元,够买半台新机了。所以我们换了。
旧机怎么处理:残值和拆件
旧机不是废铁。三条路。
卖二手。精度型设备二手价一般是原值的 10%-20%,这台锯卖了 4500 元。买家是做包装箱的小厂,不需要高精度。
卖二手有个前提:设备得还能开动。开不动的只能按废铁算,差价能有十倍。所以决定换机的那天,别继续用,用到彻底坏了,残值就没了。
拆件。电机、变频器、气缸这些还能用的部件拆下来做备件,一台机器能拆出 3000-5000 元的备件价值。
报废。只剩机架和导轨的,按废铁卖,一吨 2000 元上下,一台锯两吨多,4000 多元。
三条路可以叠加。我们一般是先拆件,再卖机身。这次拆下的变频器,后来给另一台设备做了备用,省了 1800 元。
我们的设备点检怎么做
换不换,靠数据说话,不靠感觉。所以点检表是基础。
每天班前 10 分钟,操作工检查五项:导轨有没有异响、气压够不够、锯片/刀具磨损、防护罩是否到位、急停按钮是否有效。
每周一次精度抽检:切三块标准件,量尺寸,记录偏差。数据进台账,画成曲线,看得见衰减趋势。
点检表要签字,谁查的谁签。这一条不是为了追责,是为了让操作工真的蹲下去看,而不是站在旁边打个勾。
每月一次保养:加润滑油、清除尘管道、紧一遍螺栓。车间设备保养实录里写过细节,防潮防锈比修更重要。
备件库存要不要压
要,但只压高频件。
备件管理和仓库是两套逻辑,五金仓库怎么盘那篇讲过盘点方法,设备备件不走那套,但要单独记一笔。我们的备件柜里常备:锯片 10 片、封边胶 20 公斤、气缸 4 个、接近开关 6 个、皮带 4 条、常用螺栓一箱。总价值 1.5 万元左右。
不常备的:伺服电机、变频器、丝杠。这些坏的概率低,压着占资金,坏了现买,等 3-5 天。
这个比例是试出来的。2019 年我们压过一批伺服电机,两年没用上,最后打折处理,亏了 6000 元。从那以后就只压高频件。
能耗这笔账,老设备最吃亏
空压机用了 10 年,电耗会上升 10%-15%。一台 15 千瓦的空压机,一天跑 10 小时,一年多耗 5000-7000 度电。
按工业电价 0.8 元算,一年 4000-5600 元。三年就是一台新空压机的钱。
除尘设备也吃电。滤芯堵了,风机阻力变大,电机电流上升,耗电增加不说,吸力还下降。三个月清一次滤芯,比换设备省得多。
新空压机是变频的,气压到了自动降速,比定频省 20%-30%。这笔账很多人不算,因为电费是摊在总成本里的,看不见。
我们现在给设备台账加了一栏:月耗电。数字一涨,就该查了。
换新机怎么挑,别只看价格
三条硬标准。
第一,精度指标写进合同。重复定位精度 ±0.2 毫米,验收时用标准件实测,不合格不收。
第二,配件供应年限写清楚。至少保证停产后 8 年供件,这条比价格重要。
还有一条是试机。新机进场先空跑 8 小时,再试切 20 块标准件,量尺寸、看毛边、听声音。这三步走完再签字验收,后面出问题才有依据。
第三,本地有没有服务点。设备坏了,等外地师傅来要三天,本地师傅当天到。上次换设备我们选的就是本地有服务点的那家,贵了 4000 元,值。
折旧怎么算,一条 5 年的直线
设备账目上,我们的算法很简单:原值除以使用年限,年年摊。
裁板锯 4.2 万元,按 10 年折旧,一年 4200 元,一个月 350 元。这个数进了成本,每块板的加工费里都有它一份。
为什么要算折旧?因为它帮你判断「修还是换」的临界点。设备的账面残值到 10% 以下,维修就变成为一台不值钱的机器投钱。
实操上,我们用 5 年作为「主力设备」的心理线。5 年内出问题,修,因为残值还高;5 年后出大问题,先算维修费占原值的比例,超过 15% 就换。
| 设备原值 | 年折旧(10 年) | 维修临界值(15%) | 换机信号 |
|---|---|---|---|
| 4.2 万元(裁板锯) | 4200 元 | 6300 元/年 | 连续两年超线 |
| 8 万元(封边机) | 8000 元 | 1.2 万元/年 | 精度掉出公差 |
| 18 万元(开料机) | 1.8 万元 | 2.7 万元/年 | 重复定位超 ±0.5 毫米 |
这张表每年年初重算一次。账面上的数一变,决策就不用吵了。
一次差点误判的维修
2019 年,封边机封出来的板老是起边。我们第一反应是胶的问题,换了三批胶,还是起。
后来又怀疑板材含水率,把料拿回烘干房复烘,还是起。折腾了两个月,退了两批货。
最后是设备师傅来,量了一下压轮的压力,发现比标准低 0.3 兆帕。压轮弹簧疲劳,压不实,封边条和板之间留着一条肉眼看不见的缝,一潮就进水。
换一对弹簧,600 元,问题解决。
这件事让我们改了流程:封边出问题,先量压力,再查胶,最后查料。顺序反了,钱就白花。
设备故障的表象常常不在设备上。这也是为什么我们坚持做点检表——压力、温度、气压这些数,平时记着,出问题时才有对比。
小厂和大厂的差别在哪
大厂按折旧年限换,到点就换,不管坏没坏。小厂按坏没坏换,能用就撑着。
还有一个区别在备件。大厂自己压一整柜备件,小厂靠供应商送。前者占资金,后者等货,各有各的代价。
两种做法各有道理。大厂产量大,停一天损失几十万,不敢赌;小厂订单不稳,多花几万换设备,现金流就紧。
我们算中间那种。主力设备按精度换,辅助设备按坏没坏换。这条线是 2021 年定的,那年因为一台老封边机,一批柜子封边起边,退了 12 套,赔了 2 万多元。
那次之后我们才明白,设备账不能只算维修费,要算「因为设备不好,赔出去的钱」。
常见问题
工厂设备用多少年该换?
精度型设备 8-10 年,辅助设备 12-15 年。判断依据不是年限本身,是精度是否还达标、年维修费是否超过新机价的 15%。年限只是提醒你开始盯这两项。
维修费占新机多少就不划算了?
超过 15% 就不划算。一台 4 万元的设备,年维修费到 6000 元,说明已经进入频繁维修期,再往里投钱不如换新。算的时候要把停机损失也算进去。
旧设备卖二手能卖多少钱?
原值的 10%-20%。精度型设备残值低,因为买家大多是低精度场景;通用设备残值高一些,能到 25%。拆件卖的部件价值有时比整机高。
小厂有必要做设备台账吗?
有必要。台账不复杂,一张表记四列:购入年份、原值、累计维修费、当前精度。有了这四个数,换不换不用拍脑袋,翻表就能算。
设备精度下降,能不能靠调整工艺弥补?
短期可以,长期不行。精度掉了 0.5 毫米,可以让工人手工修边补回来,但人工成本上去了,而且不稳定。超过 1 毫米,靠手工补不回来,只能换件或换机。
新设备一定要买最贵的吗?
不用,但三条要守住:精度写进合同、配件供应 8 年以上、本地有服务点。这三条守住,中档机和小厂更匹配。贵出来的钱,多半花在自动化和品牌上。
设备坏了急用,临时租一台行不行?
行,但成本高。裁板锯短租一天 300-500 元,一个月就是 1 万多元,比换新机的月折旧贵得多。租只适合应急一两周,长期靠租不划算。
设备这件事,说到底是个算账的活。修一台旧机器省下的钱是看得见的,精度掉了赔出去的钱是看不见的。刚总家具直播间里聊工厂,我们不怕说这些——车间里哪台机器老了、哪批货因为设备返过工,都是真事。想看设备,来厂里,机器转着给你看。