
质检抽样按批量的 10% 抽,最少 3 件、最多 20 件,承重件和五金连接件全检。这是我们的标准,比国标的一般检验水平更严一档。刚总家具(芝诺家具)是深圳的家具源头工厂,主理人刚总有 12 年家具行业经验、4 年直播经验,直播间累计成交超 1 亿,去年抽检拦下的不合格品占 2.3%。
经常有人问,为什么不全检。全检听起来最靠谱,实际做不到——有些项目是破坏性的,检完货就废了;有些项目全检要拆包装,拆完再包,成本翻倍。
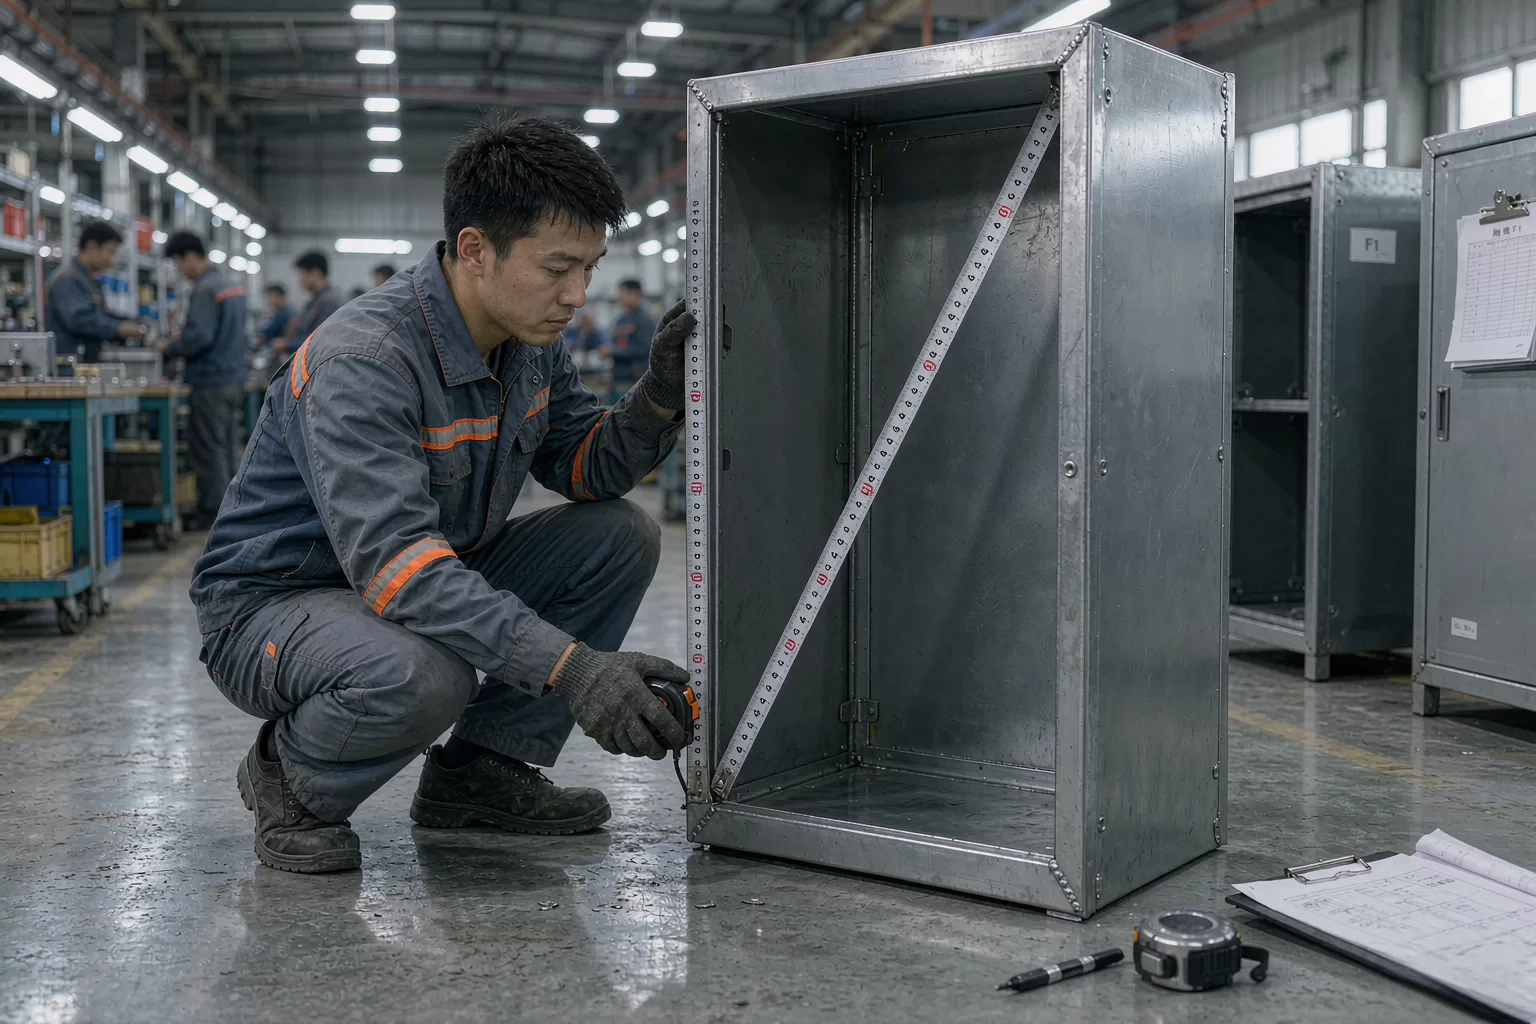
先给数字:批量对应抽样数
我们的抽样表是按批量分档的,不是一刀切。批量越小,抽样比例越高;批量越大,比例越低,但绝对数增加。
这张表贴在每个质检工位的墙上。有人问为什么不干脆统一抽 10 件,因为批量差别太大——10 件的订单抽 10 件是全检,500 件的订单抽 10 件等于没抽。
| 批量(件) | 抽样数 | 比例 | 加严后抽样数 |
|---|---|---|---|
| 1-10 | 3 | 30% 以上 | 全检 |
| 11-50 | 5 | 10%-45% | 8 |
| 51-150 | 10 | 7%-20% | 15 |
| 151-500 | 15 | 3%-10% | 20 |
| 500 以上 | 20 | 4% 以下 | 20 加全检关键件 |
10% 是个经验值,不是拍脑袋。批量 100 件抽 10 件,如果这 10 件里出现 1 件不合格,整批的缺陷率大概率在 5% 以上,这个水平不能放行。
批量 10 件以下反而要全检。小批量多是非标定制,一件一个样,抽样没有统计意义,只能一件件看。
为什么不全检
三个原因:破坏性、成本、效率。床垫的质检流程里也是同样的取舍,床垫的弹簧疲劳测试只能抽样。
破坏性检测。承重测试要把货压到变形,甲醛检测要取样,耐磨测试要磨到露底。这三项只能抽,不能全检。
成本。全检要拆包装,检完重新包装,一套包装材料 45-70 元。100 件货全检,光包装就多花 5000 元。
效率。一件柜体全检 25 分钟,10 件 4 小时,100 件 40 小时。产线等不起。
全检还有个隐性代价:人会疲劳。检到第 50 件,眼睛就花了,漏检率反而上升。抽样检 10 件,注意力集中,检出率更高。
抽什么:五个维度
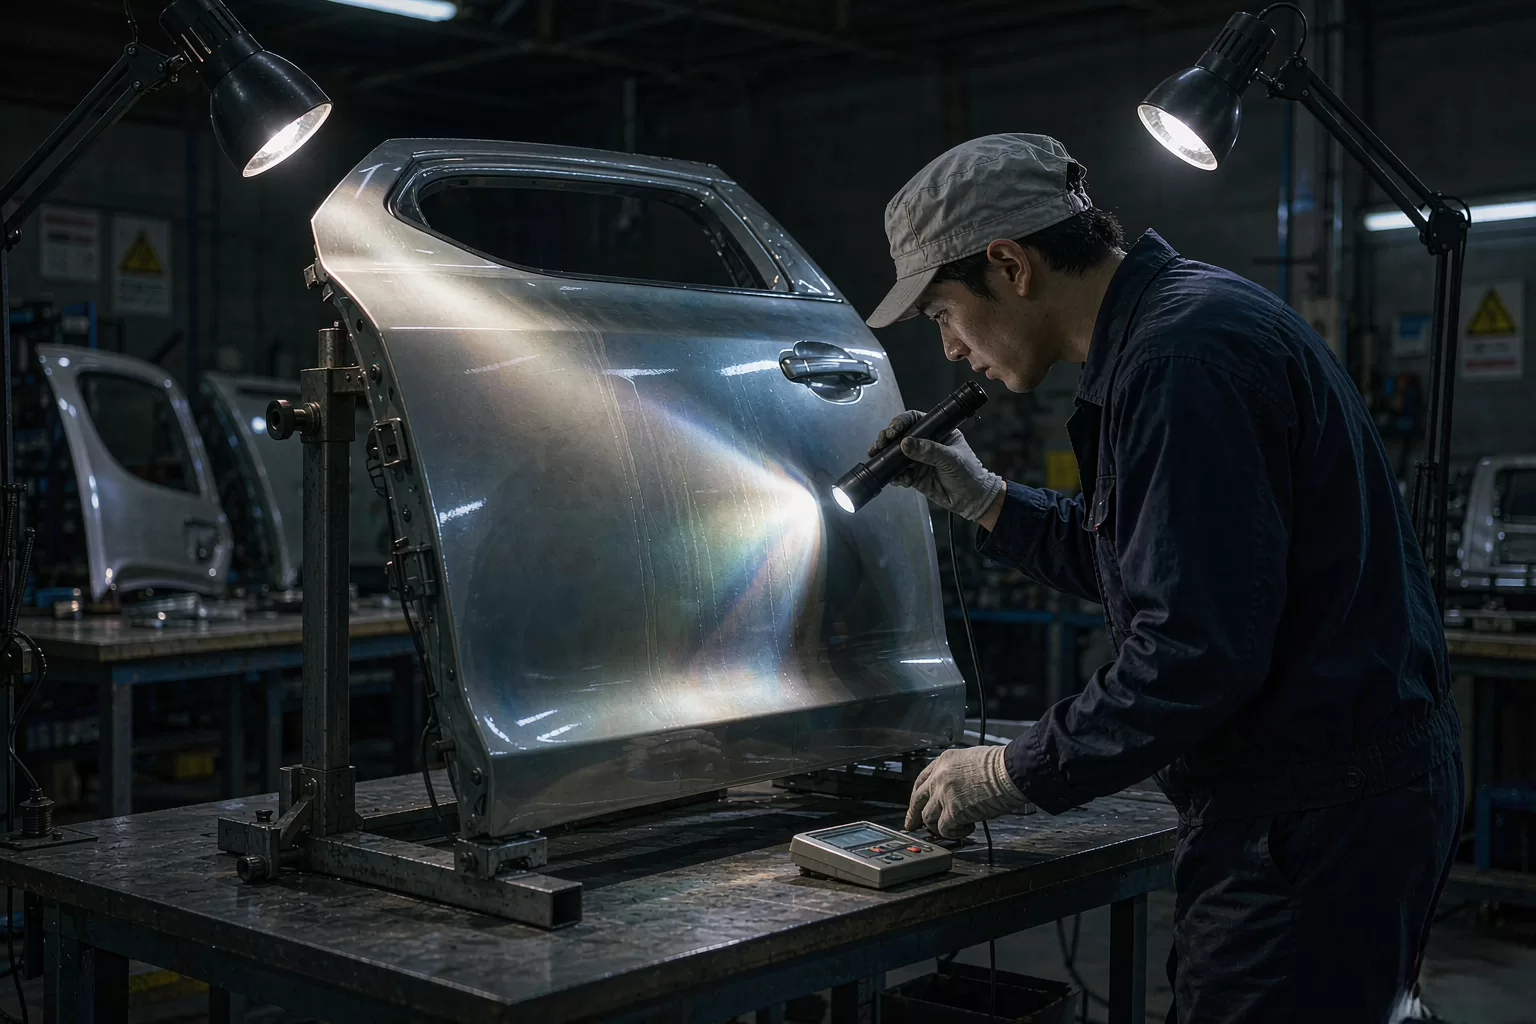
外观。色差、划伤、封边、油漆流挂。在自然光和射灯下各看一遍,两个光线下都过关才算合格。
尺寸。外形尺寸、孔位、对角线。对角线误差超过 2 毫米,柜门就装不严。
结构。承重、稳定性、五金装配。柜体加压 50 公斤不变形,抽屉拉 5 万次不脱轨。
功能。开门关门、抽屉推拉、层板调节、锁具。每一项实际操作三遍。
包装。护角、珍珠棉、纸箱强度、标签。包装不合格,运输破损率直接翻倍。
五个维度里,外观和尺寸每件都看,结构和功能抽检,包装首件看加末件看。
面料和板材的抽检要单独说。面料的色差在卷与卷之间,同一卷内几乎一致,所以要按卷抽,面料从卷料到裁片的流程决定了抽检点在裁片前,裁完就看不出来了。
包装的抽检有个简单办法:抽 3 件做跌落测试,60 厘米高度,六面各一次。箱体不开裂、内件不移位就算过。这一项我们每批都做。
判定标准:允许几件不合格
我们用的是「零容忍加一次加严」。抽 10 件,出现 1 件严重缺陷(影响使用或安全),整批退回全检;出现 2 件以上轻微缺陷(不影响使用的划痕、色差),整批加严抽检翻倍。
这个标准比常见的抽样方案严。常见的做法是按接收质量限判定,抽 10 件允许 1 件不合格就放行。我们不放,因为家具是大件,一件不合格的售后成本是 200-500 元,远超返工成本。
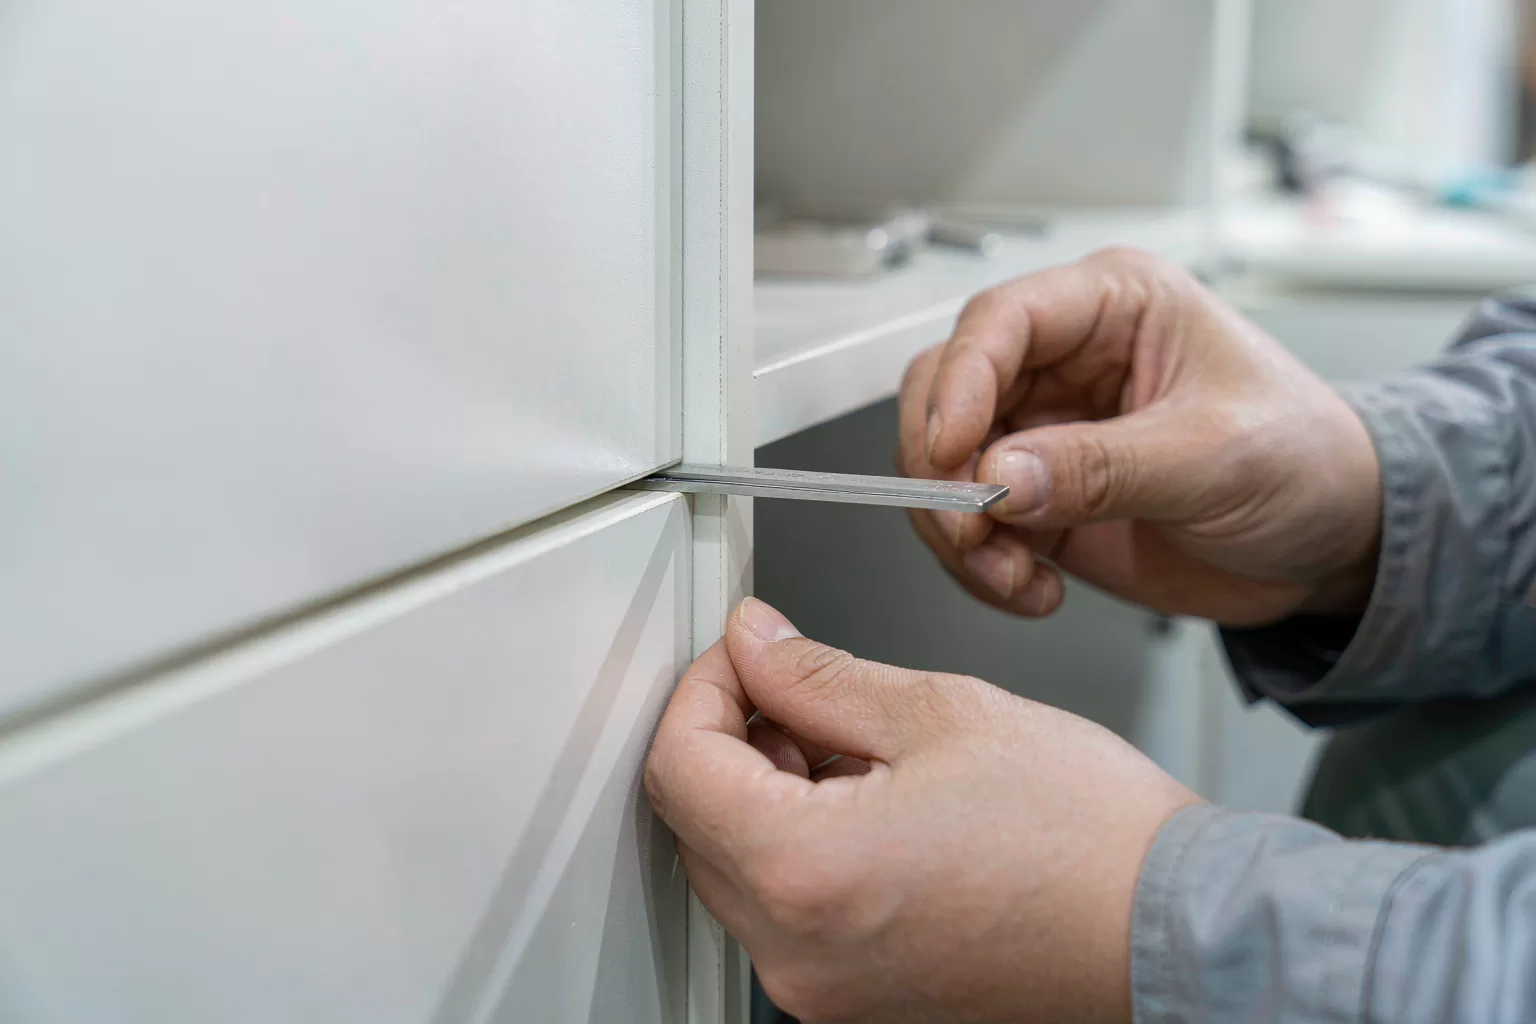
严重缺陷的定义写得很细:结构松动、五金装反、门缝超过 3 毫米、抽屉卡滞、有尖锐边角、异味刺鼻。这六条任意一条出现,就是严重缺陷。
轻微缺陷也列了清单:色差半个色阶以内、划痕 2 厘米以内且不在可视面、封边轻微溢胶、标签贴歪。这类不影响使用,可以降级或者返修。
关键件全检:哪几样不能抽
承重件、连接件、安全件,这三类全检。
承重件。床架的中撑、层板的托、柜体的吊码。这几样出问题,货会塌。
连接件。三合一连接件、铰链、滑轨。装错一个,整件返工。
安全件。防倾倒装置、儿童床护栏、玻璃层板的钢化标识。这些涉及人身安全,不允许有概率。
全检不等于每件都做破坏性测试。承重件的全检是「看装配到位、扭矩达标」,用扭矩扳手抽 20% 复核,其余目视加手感。
破坏性检测:多久做一次
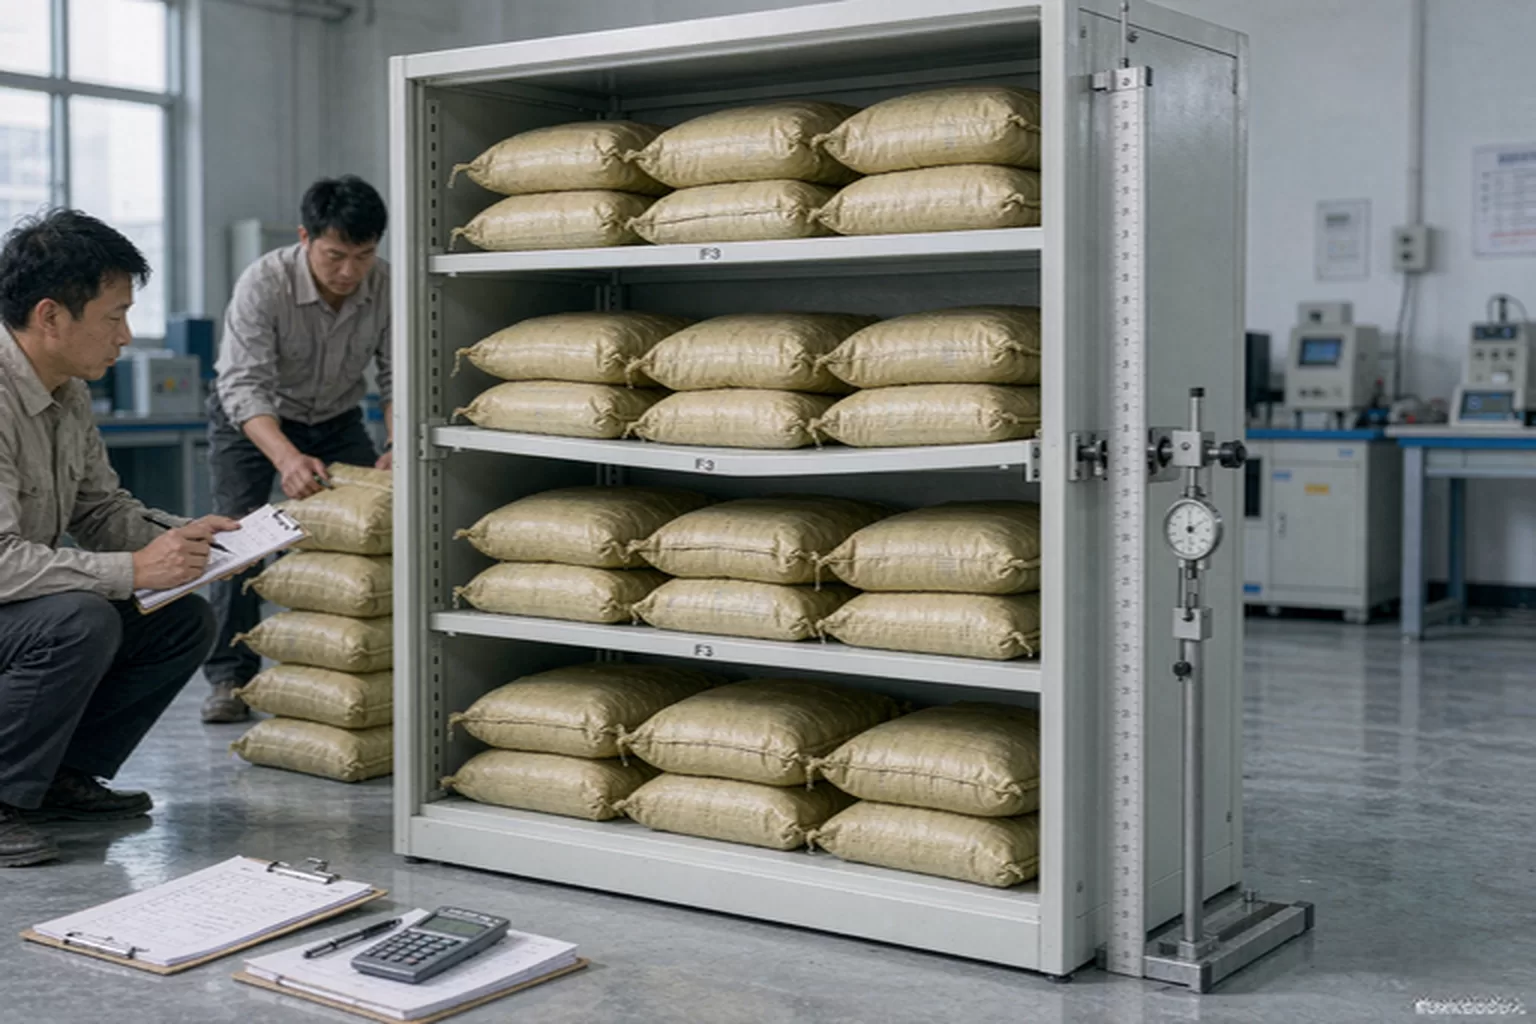
承重测试每批抽 1 件。柜体加压 50 公斤,静置 24 小时,测变形量。变形超过 3 毫米判不合格。
甲醛检测每季度一次,送第三方实验室,按板材批次取样。我们用的是 ENF 级板材,实测值在 0.02-0.03 毫克每立方米。
耐磨测试每半年一次,取面料样片,用耐磨仪磨 3 万转,看起球和破损。科技布的合格线是 3 万转不起球。
五金寿命测试每年一次,铰链开合 5 万次、滑轨推拉 5 万次。这个测试要跑一周,机器不停。
这些数据我们都留档,客户要看可以提供。不是每个客户都会看,但留着,说明我们敢被查。
抽检不合格,怎么处理
分三级:返修、全检、判废。
返修。轻微缺陷,能修到合格标准。返修后重新抽检,抽检数翻倍。
全检。严重缺陷出现 1 件,整批 100% 检查。全检由质检组全员上,产线配合。
判废。修不好的、修的成本超过重做的,判废。判废要开单,要有人签字。
还有一条容易漏:不合格的原因要回溯到工序。是设备、来料还是人,查清楚才关闭。不查原因只返修,下批还会出。
返修也有讲究。能修的修,但修过的件要单独标记,下一道工序重点看。偷工减料的常见手法里有一种就是「修完当新的发」,我们不允许。
我们有个规矩:同一原因连续两批出现,停线整改,不停线不许继续生产。这条规矩用过三次,每次停半天到一天。
首件确认、巡检、抽检,三件事不一样
首件确认。每批第一件,班组长加质检一起看,签字后批量生产。作用是拦住批量错。
巡检。生产过程中每 2 小时看一次,每次看 3-5 件。作用是拦住过程中的漂移,比如设备慢慢偏、胶温慢慢降。
抽检。做完之后按比例抽,判定整批是否放行。作用是最后一道闸。
三件事的关系可以用一句话说清:首件管开头,巡检管过程,抽检管结果。三级巡检的分工写得更细,班组长、质检、厂长的三级各看什么。
三件事缺一不可。只有抽检没有首件,批量错会做满一整批才被发现;只有首件没有巡检,中途漂移查不出来。
我们的质检组 4 个人,2 个负责首件和巡检,2 个负责抽检和记录。这个配置对应日产 1200 件,人均 300 件。
抽检记录表上写什么
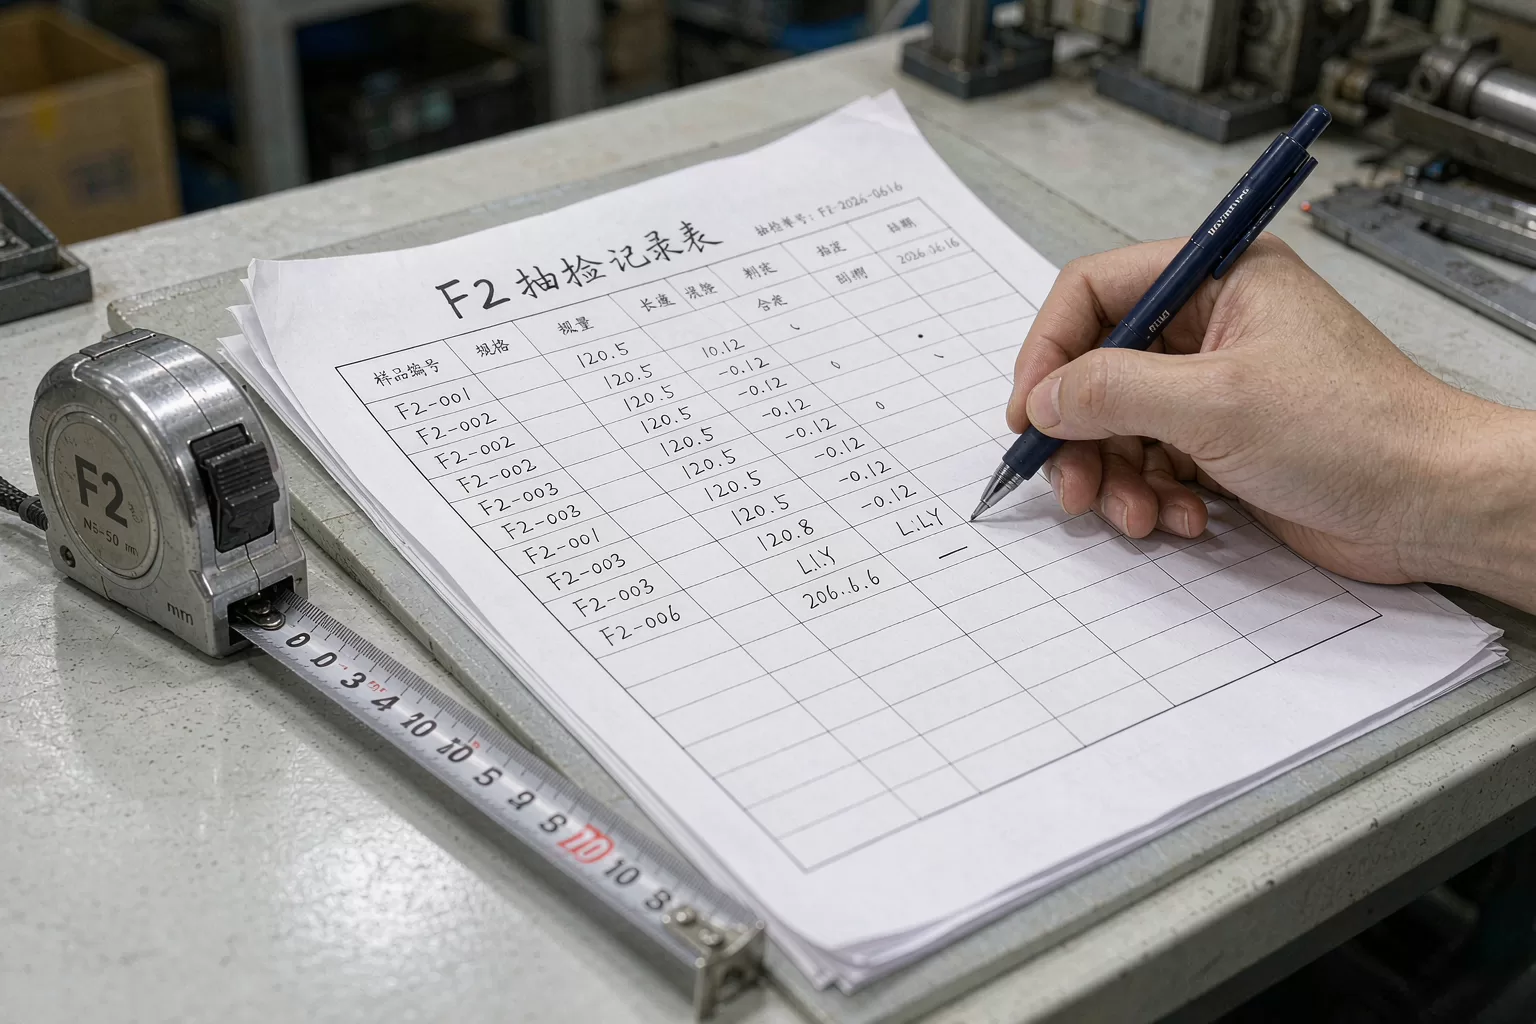
一张 A4 表,横向 12 列:批次号、产品型号、批量、抽样数、外观、尺寸、结构、功能、包装、判定、检验员、日期。
每列不是打勾,是写具体结果。外观栏写「3 件合格,1 件左门板有 1.5 厘米划痕」,尺寸栏写「对角线误差 1.2 毫米」。写具体才能追溯。
质检工具就三样:卷尺、塞尺、扭矩扳手。卷尺量尺寸,塞尺量门缝,扭矩扳手量五金装配。三样加起来不到 300 元,比任何检测设备都常用。
表格留存两年。客户投诉时,能查到当时抽的是哪几件、谁检的、什么结果。这一条在纠纷处理里很有用。
包装环节的记录单独一张表。包装线的检查项比很多人想的多:箱体强度、护角位置、内件固定、标签内容,一项不对就要重包。
记录还有一个用途:算检出率。每个月统计「抽检发现的不合格数除以抽样总数」,这个数字稳定在 2%-3% 说明抽检有效;低于 1% 要么质量真好,要么抽检在走过场。
一次真实的抽检记录
今年 5 月,一批 60 件床头柜,抽 6 件。第 2 件发现抽屉面板与柜体色差半个色阶,第 5 件发现右下角封边有 3 毫米翘起。
按标准,色差算轻微缺陷,封边翘起算严重缺陷(会进水、会扩大)。1 件严重缺陷,整批退回全检。
60 件全检的结果:色差 8 件,封边翘 5 件。色差的 8 件换面板,封边翘的 5 件重新压边。总工时 22 小时,材料损失 900 元,交期延后 2 天。
根因查出来两个:色差是饰面板混批,封边是封边机压轮压力不足。两个问题都在当周解决,混批问题加了批次分区,压轮问题加了每班点检。
如果当时抽 6 件只发现色差没发现封边,这批货就发出去了。5 件封边翘的床头柜,到客户手里,半年内会有 3 件返修。抽检的价值就在这里——用 6 件的样本,挡住 5 件的售后。
抽检的盲区
抽检不能保证 100%。批量 500 件抽 20 件,样本占比 4%,如果缺陷率是 2%,抽不到的概率有三成。
所以抽检只能作为最后一道闸,不能作为唯一的质量手段。真正决定质量的是工序控制——首件、巡检、设备点检、来料检验。
抽检的另一个盲区是「批次内的不均匀」。同一批货,早班做的和晚班做的可能不一样;同一批板材,靠边的和中间的可能不一样。抽样要跨时段、跨位置,不能全从一个托盘里拿。
还有一个盲区是「隐性缺陷」。甲醛超标、五金内部裂纹、板材内应力,这些外观看不出来,抽检也查不到,只能靠来料检验和实验室测试。
我们的做法是把抽检当成「体检」,不是「诊断」。体检能发现明显问题,发现不了所有问题。要少生病,还是得靠日常。
客户验收和我们抽检的差别
客户验收是全检,一件件看。他们的标准往往比我们松,但关注点不同——他们看的是「能不能用、好不好看」,我们看的是「结构、尺寸、寿命」。
所以经常出现这种情况:我们判合格的货,客户挑出问题;我们判返工的货,客户说没事。
处理办法是提前对齐标准。发货前把抽检记录发给客户,注明「本批抽检 10 件,2 件有轻微划痕已返修」。让客户知道我们检了什么、检的结果,验收时的预期就一致了。
客户验收时挑出的问题,我们会分类记录。属于我们标准的,改进;属于客户特殊要求的,下次提前问清。这个记录半年复盘一次,能看出客户真正在意什么。
出口订单的客户更认流程。他们会要求看抽检方案、接收质量限、判定规则,甚至会算我们的抽样是否符合他们国家的标准。这类客户不看你车间多干净,看你的文件多完整。
这一条看着是流程,实际是信任。床垫出厂的检验流程那篇写过类似做法,把标准摊开,纠纷少一半。
来料检验和出厂检验,抽法不一样
来料检验按「批次加供应商等级」抽。A 级供应商抽 5%,B 级抽 10%,C 级抽 20% 或者全检。新供应商前三个月一律按 C 级。
出厂检验按「批量加缺陷等级」抽,就是前面那张表。两套标准分开,因为风险不同:来料错了会影响整批生产,出厂错了只影响这一批交付。
来料抽检的重点是「一致性」。同一批板材的厚度公差、同一卷面料的色差、同一箱五金的规格,这三样最容易出问题。
出厂抽检的重点是「装配结果」。孔位对不对、门缝匀不匀、抽屉顺不顺,这些是来料看不出来的,只有装完才知道。
抽样比例能不能省:算一笔账
有人算过,抽检是成本。质检 4 个人,一年工资 30 万,加上设备和场地,40 万左右。按年产 30 万件算,每件摊 1.3 元。
省掉抽检能省 40 万。但售后成本会涨多少?我们的售后率是 2.3%,如果抽检放松到形同虚设,行业经验是涨到 6%-8%。
按 6% 算,一年多出 1.1 万件售后。每件售后成本平均 260 元(补件、返修、物流、人工),合计 286 万。省 40 万,赔 286 万。
这笔账不用算太细,方向很清楚。抽检不是成本,是保险。
第三方验货和我们自检的区别
第三方验货是按订单抽,客户委托,费用 800-1500 元一次。它的标准是客户给的,检完出一份报告。
我们自检是按批抽,天天做,标准是自己的加客户的。两者的区别在「频次」和「立场」。
第三方一年来几次,看的是那几批货;我们天天在车间,看的是所有货。第三方代表客户,我们代表自己——但我们的货要卖出去,所以自检的标准通常比第三方更细。
有个细节:第三方验货喜欢看「文件」。抽检记录、来料报告、设备点检表,有文件就加分。我们的经验是文件要真,不能为了验货临时补。补的文件一眼能看出来,反而扣分。
常见问题
质检抽样比例一般是多少?
常见是批量的 5%-10%。我们的标准是 10%,最少 3 件、最多 20 件;批量 10 件以下全检,关键件全检。比例高于行业常见水平。
为什么小批量要全检?
小批量多是非标定制,一件一个样,抽样没有统计意义。而且小批量总件数少,全检的成本可控,漏一件的售后成本反而更高。
抽检发现 1 件不合格就要全检吗?
看缺陷等级。严重缺陷(结构、安全、功能)出现 1 件就整批全检;轻微缺陷(划痕、色差)出现 2 件以上才加严抽检,不直接全检。
抽检能保证没有次品吗?
不能。批量 500 件抽 20 件,缺陷率 2% 时有约三成概率抽不到。抽检是最后一道闸,真正的质量靠工序控制。
家具的破坏性检测做什么?
三项:承重(加压 50 公斤静置 24 小时)、甲醛(第三方实验室按批次取样)、五金寿命(铰链开合 5 万次)。承重每批抽 1 件,其余按季度或年度做。
抽检记录客户能看吗?
能。我们的抽检记录留存两年,客户要可以调。发货前也会把当批的抽检结果发过去,写清抽了几件、发现什么问题、怎么处理。
抽检不合格的货去哪了?
三条路:返修到合格、降级处理(明确标注)、判废。降级的货不会混在新品里发,判废的开单统计,报废率控制在 0.3% 以内。
想看我们的抽检记录表长什么样,来刚总家具直播间,我们每月会拿几张讲一讲这批货检出了什么。