
废品率怎么算?正确口径是按工序分开算:某工序报废件数除以该工序投产件数,再按金额加权汇总。我们 2025 年全年综合报废率 2.8%,返修率 5.1%,两个数分开记,不混成一个「合格率 92%」糊弄人。
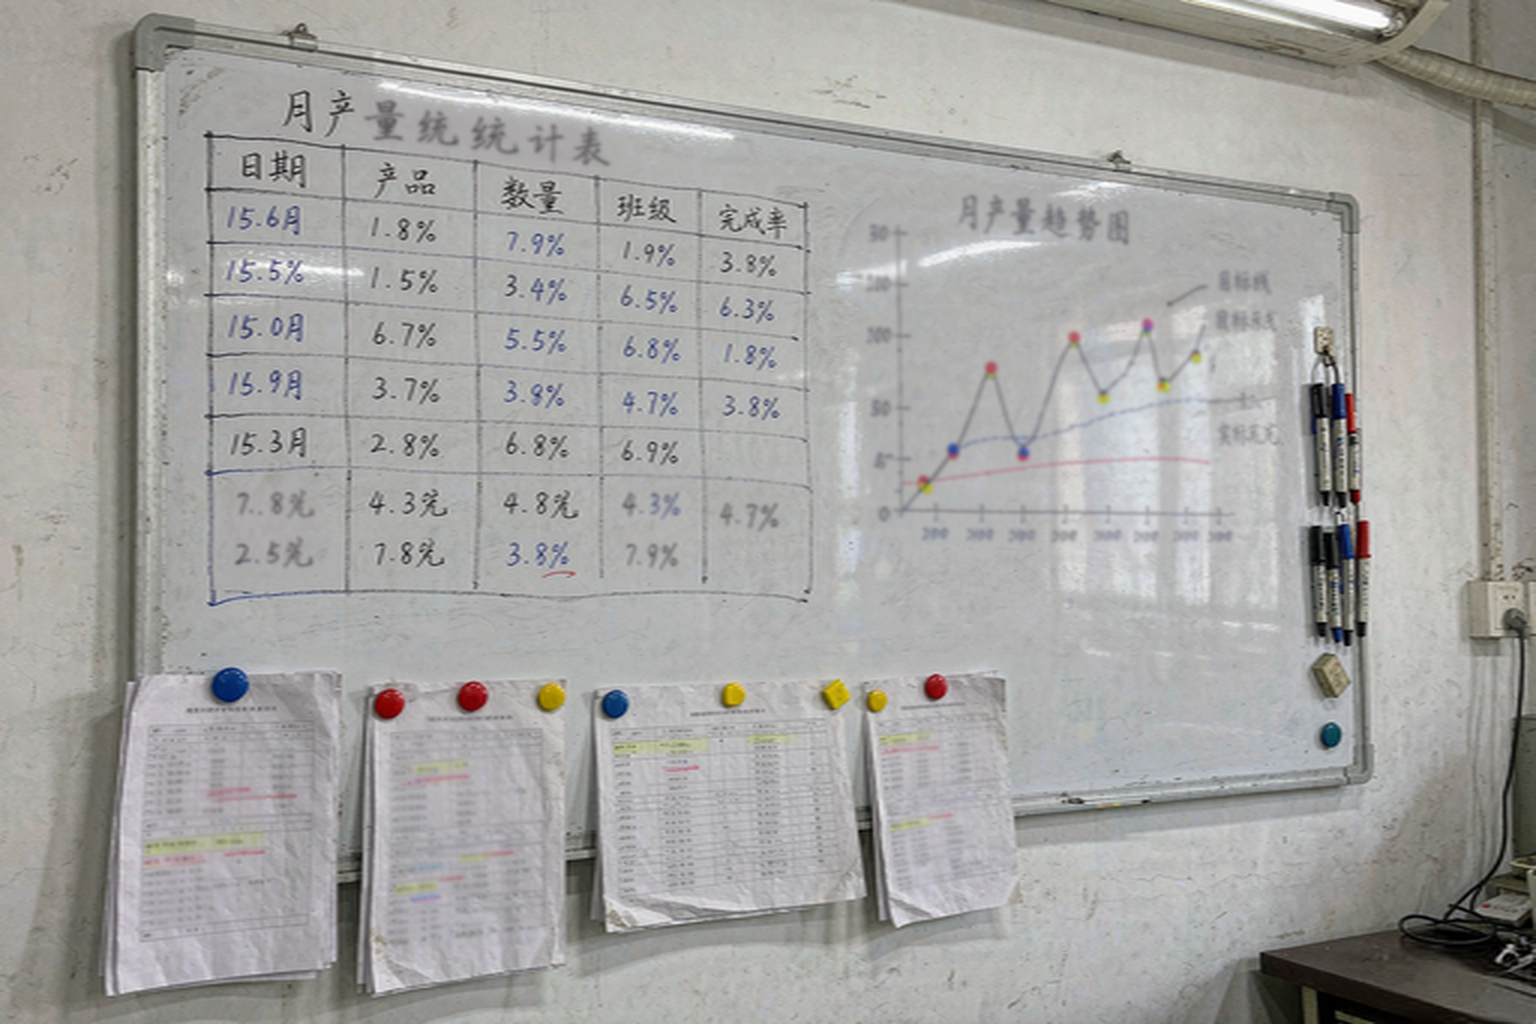
刚总家具(芝诺家具)是深圳的家具源头工厂,主理人刚总有 12 年家具行业经验、4 年直播经验,直播间累计成交超 1 亿。这些数字我们每月复盘一次,会议室白板上写得清清楚楚,谁来都能看——因为它们直接决定你买到的家具要等多久、会不会被换料。
先说结论:两个数必须分开,报废不是返修
很多工厂只报一个「合格率」,把报废和返修混在一起。这两件事的成本差得远:报废是把料扔了,返修是花工时救回来。混着算,等于把管理问题藏起来。
我们的报表里固定四栏:投产件数、报废件数、返修件数、报废金额。前两栏算报废率,第三栏算返修率,第四栏是钱。开会先看金额,再看比率——比率好看但金额涨了,说明做的是便宜件,问题更麻烦。
为什么一个废品率算不清:三道工序的废不是一回事
家具厂的「废」有三种形态,混在一起算就失真。开料废的是板材,按平方米算;打磨废的是工时和表面,按件算;包装废的多是纸箱和护角,按套算。
举个真实的例子:一块 1.2 米乘 2.4 米的板材,开料时锯偏 3 毫米,这块板不一定全废,可能降级做成床头柜侧板。这种「降级使用」既不算报废也不算合格,得单独记一栏。不记这一栏,报废率会虚低。
我们的三种口径和各自用途
同一批货,能算出三个不同的废品率,用途完全不同:
| 口径 | 算法 | 用来看什么 | 我们 2025 年的值 |
|---|---|---|---|
| 件数报废率 | 报废件数 ÷ 投产件数 | 工序稳定性,班组考核 | 2.8% |
| 金额报废率 | 报废件材料成本 ÷ 投产材料成本 | 真金白银的损失 | 3.4% |
| 工序报废率 | 单工序报废 ÷ 该工序投产 | 找问题出在哪一段 | 打磨 0.9%,封边 0.7% |
金额报废率比件数报废率高 0.6 个百分点,因为废掉的多是贵的件——门板、台面、大板。便宜的小件废了不心疼,也就没人上报。这就是为什么只看件数会低估损失。
打磨线报废率最高:0.9% 是怎么来的
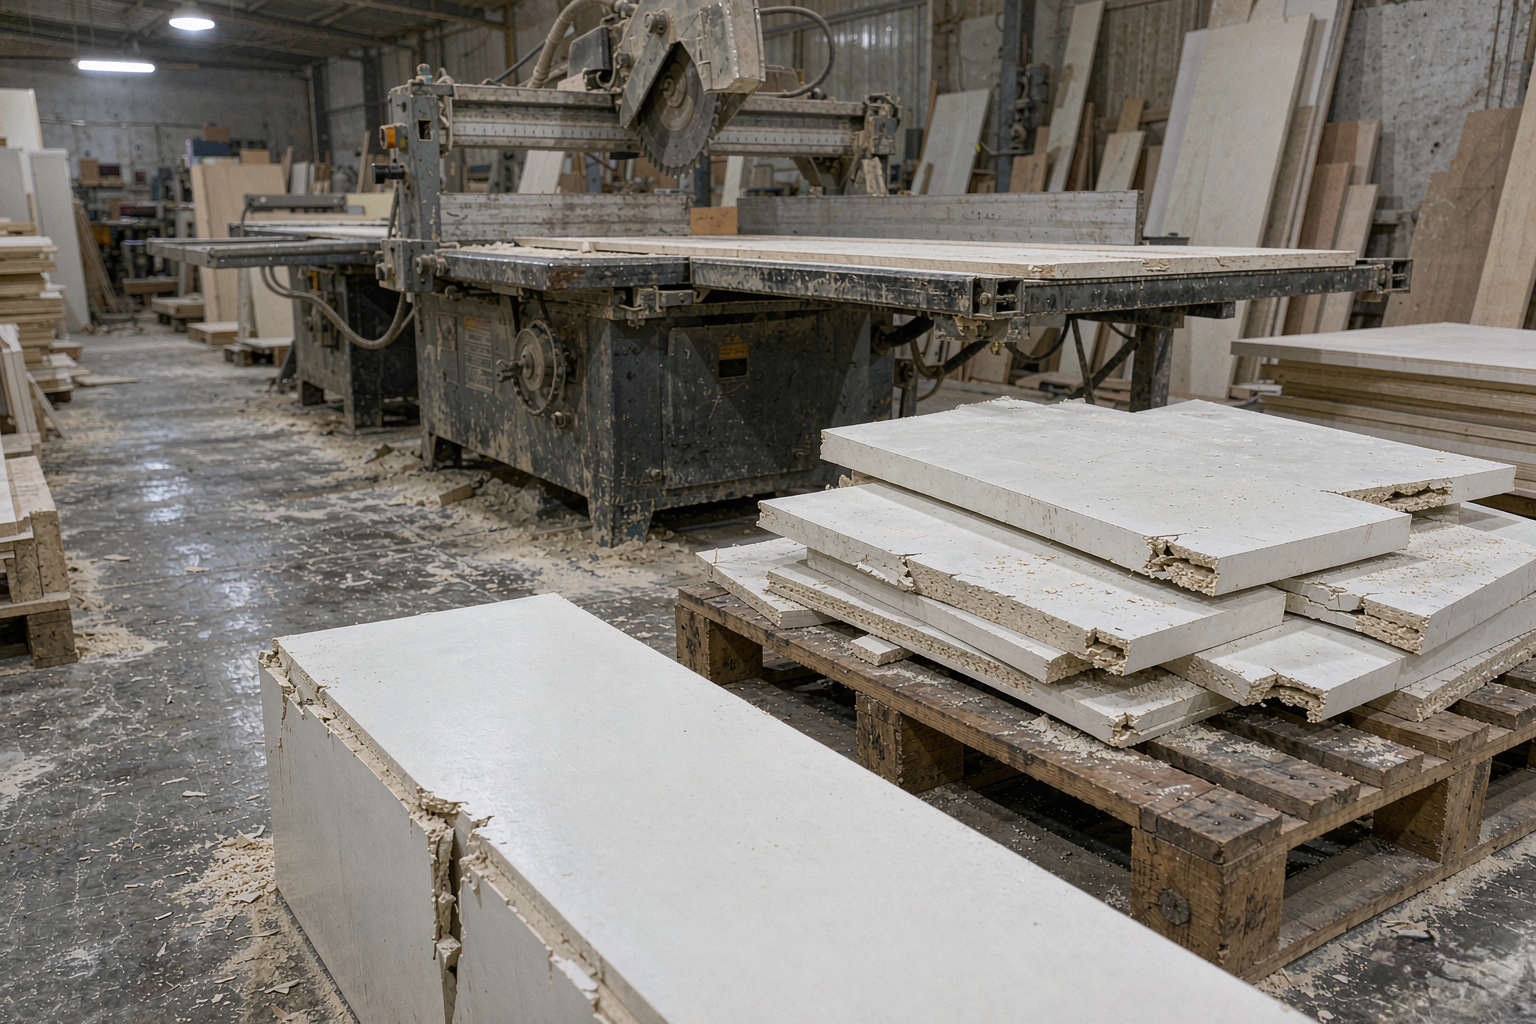
打磨线的报废不是「磨坏了」,多是「磨穿了」。板材表面贴的木皮只有 0.3 到 0.5 毫米,砂纸在同一个位置多蹭两下,木皮就见底,露出里面的基材,颜色完全不同,只能报废。
新手最容易出的就是这个错。我们的做法是打磨工位限速:手持砂光机装限位环,压下去最多磨掉 0.2 毫米,靠手感控制不住的地方用工具兜。这一条把打磨报废从 2022 年的 1.6% 压到了 0.9%。
另外一半来自来料。板材本身有鼓包、暗裂,磨到那一层才暴露,算在打磨头上其实冤枉。所以复盘时我们把这类单独标成「来料隐性缺陷」,跟着找供应商,不罚车间。
来料不合格算谁的:和供应商的账怎么算
废品里有三成左右不是车间做坏的,是来料本来就有问题:板材鼓包、封边条厚度不均、海绵密度不够。这块要单独摘出来,不然车间背锅,问题永远不解决。
我们的做法是把来料异常按批次记录,同一供应商三个月内出现两次同类问题就降级,四次就换。索赔按实际损失算,包括材料费和工时费,不含利润。有供应商嫌算得太细,我们的回答是:不算细,下次还会犯。
2024 年因为一批板材含水率超标,整批退回,损失和索赔怎么谈的,写在一次原料退货:为什么整批退回里。挑供应商的三条硬标准,在我们的供应商怎么选里写过。
封边崩边:一次真实的追查过程
去年 9 月,封边工序连着三天崩边,报废 47 块侧板,金额一万二。当天下午就停了那条线查原因。
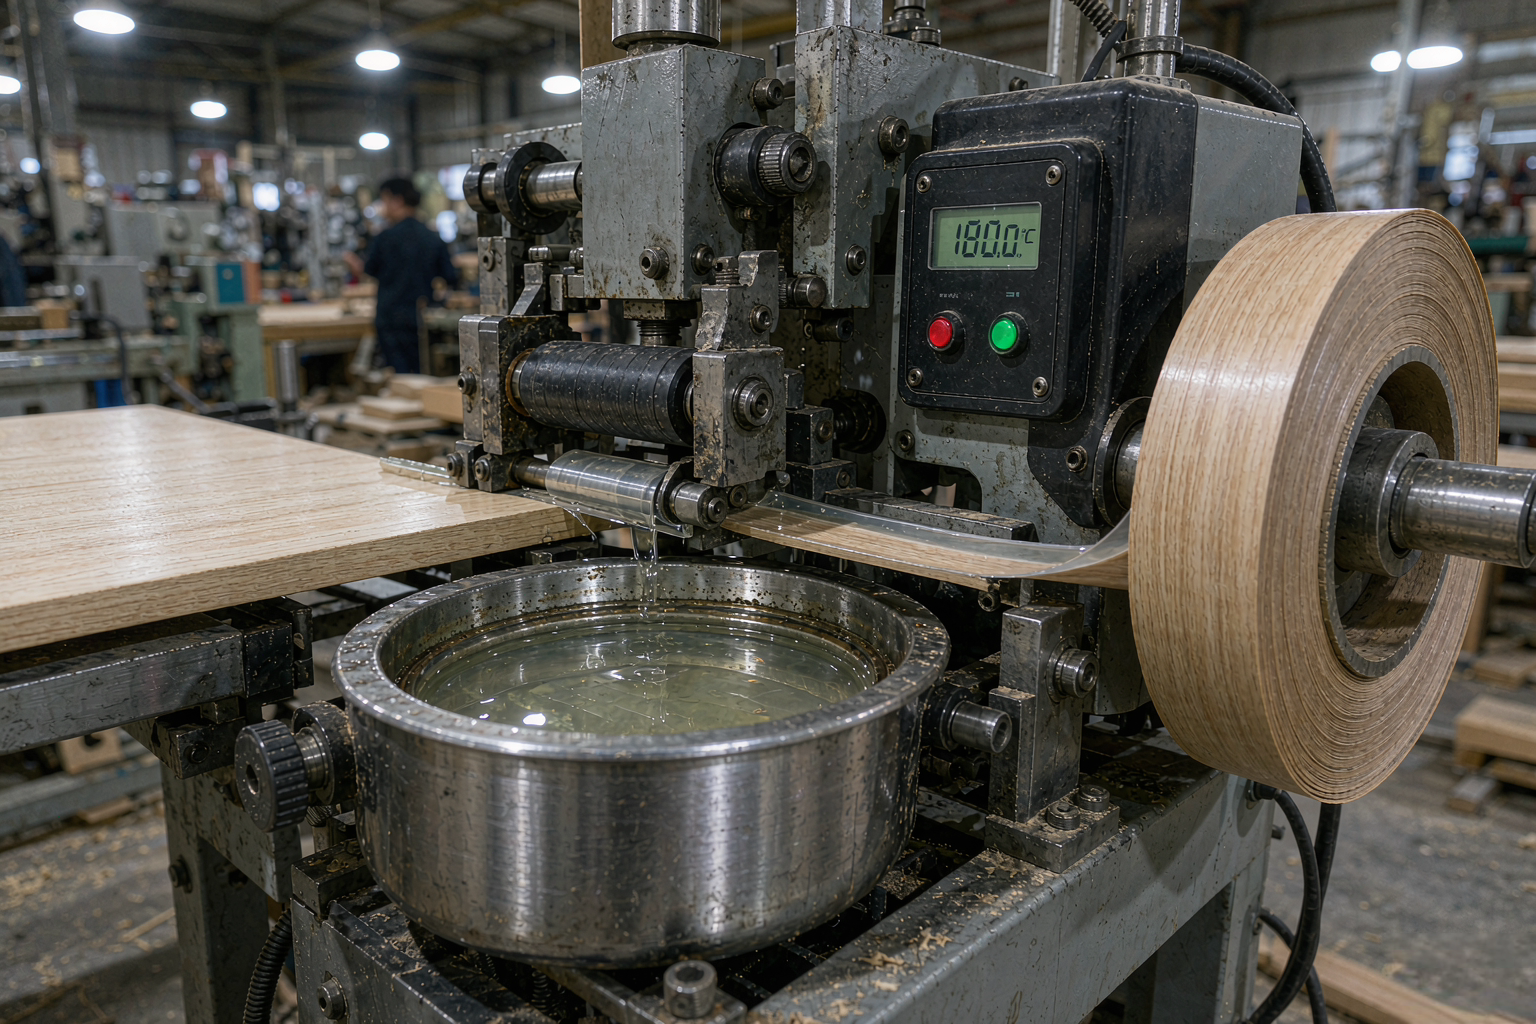
先查胶:胶锅温度从 190 度掉到 172 度,热熔胶流动性不够,压合时粘不牢。再查刀:修边刀用了四个月没换,刃口有微小缺口,修边时把封边条拉裂。两个原因叠在一起,单看哪一个都不至于崩这么多。
处理是三件事:胶锅加装温度报警,低于 185 度自动停机;修边刀改成按加工米数换,不按天数换;崩边的 47 块板降级做内部样品柜,不流入订单。这套追查方法后来固化成一张表,叫「异常三问」:什么时间开始的、哪个参数变了、上一批有没有。
返修算不算废品:我们的规矩
返修不算废品,但必须单独统计,因为返修的成本藏在工时里。一块门板补漆,材料几块钱,工时四十分钟,两次返修就等于白做一件。
我们的线是:同一件返修两次以上,直接判报废。听着浪费,实际是止损——反复救的件,表面和结构都受过折腾,出厂后出问题的概率高。这一条刚执行时有师傅反对,说还能救,救了三个月,售后数据出来就没人说了。
返修件还有一个规矩:必须标记。背面贴黄标,写明返修原因和次数,随货走。客户如果收到黄标件,一眼就知道这件被返修过,我们认为这比藏起来有诚意。
月度复盘看哪四张表
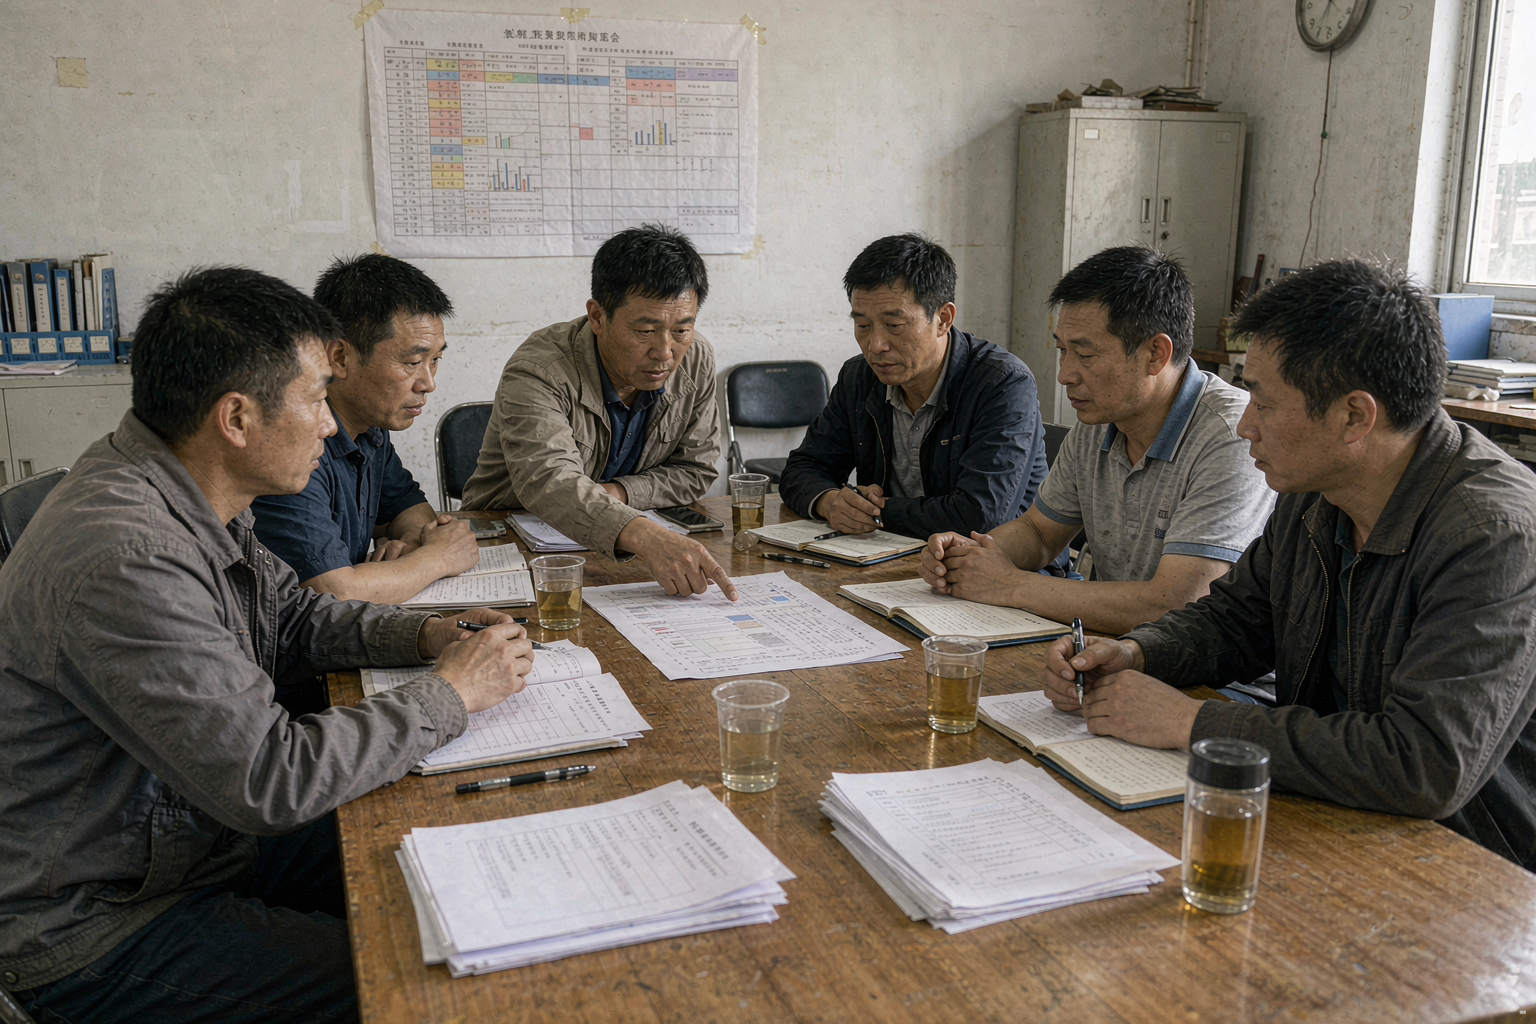
每月 5 号上午复盘上个月,桌上固定四张表,缺一张就延期开:
- 工序报废明细表:按工序、按班组、按原因分类,看趋势不看单点
- 返修工时表:谁返修、返修什么、用了几小时,折算成本
- 来料异常表:供应商、批次、问题描述、索赔结果
- 售后倒推表:客户投诉的问题,往回追到哪道工序
第四张表最容易被忽略,也最有用。售后说「客户反映抽屉滑轨有异响」,往回追能追到组装时的螺丝扭矩不够。这类问题在厂内检测不出来,只有客户用出来才知道。
计件还是计时,会直接改变废品率
计件工资的厂,废品率通常比计时的高,原因不复杂:赶数量的时候,人不会为了 3 毫米的偏差停下来重新调机。这一点我们踩过。
2021 年试过纯计件,当月产量涨了 18%,废品率从 2.6% 涨到 4.3%,算下来的钱反而少挣了。后来改成「计时为主、计件为参考」,报废率和奖金挂钩,产量按班组整体算,不按个人算——一个人冲量,全组返工,组里自己会管。
这套工资结构怎么定的,写在车间计件还是计时里,里面有一张不同模式下报废率的对比。
复盘会 45 分钟怎么开
开会不超过 45 分钟,人到齐就按四步走,不铺开讨论:
- 10 分钟:念数字,只看环比和绝对值,不做解释
- 15 分钟:挑出金额最大的三个问题,每个问题不超过 5 分钟
- 10 分钟:定责任人和完成时间,写进下月跟踪表
- 10 分钟:上月未闭环的事项过一遍,没做完的说原因
规矩是:会上不做技术讨论,技术问题会后到机器边上说。开会讨论工艺,十次有九次变成各说各的,还占着二十个人的时间。
废品率和交期的关系:省料不等于省钱
客户最关心交期,而废品率直接吃交期。一个订单 100 件,报废 3 件,补做要重新排产,最快也要多等三到五天;如果废的是需要单独开料的大件,等一周都正常。
我们在报价时会留 3% 的备品量给大单,就是为了对冲这个。备品不进客户账单,多出来的退回仓库做样品。有客户问为什么不能一件不多做,答案是:这条线上每天都有废品,一件不多做,等于把风险全压在交期上。
反过来,为了压废品率而放松标准,代价更大。把有轻微砂痕的件放行,厂内报废率立刻降到 2%,售后投诉率会翻倍——那笔账算起来更贵,退货运费加翻新,一件就是三四百。
我们算过一笔对比:一件门板报废,损失材料约 90 元;同一件门板带瑕疵出厂被退回,运费加翻新加二次包装约 380 元,还不算客户不再复购的隐性损失。差了四倍多,方向其实不用犹豫。
抽检还是全检:我们选了哪一种
全检听起来最稳妥,实际上做不到。家具的很多项目是破坏性检测,比如封边拉拔、板材握钉力,检完件就废了。所以只能抽检,问题是怎么抽。
我们的规则是按工序分:开料首件必检,之后每 20 件抽 1 件;封边每小时抽 3 件做拉拔;打磨每批次抽 5% 目视加手摸;组装全检外观和五金扭矩。成品出库前再整体看一遍,重点看色差和磕碰。
抽检漏掉的问题,最后都会变成返修或报废。所以抽检记录必须写清时间、批次、检验人,出了问题能追到是哪一抽漏的。量具怎么校准、卡尺多久校一次,写在车间里的一把尺里——量具不准,抽检等于没做。
哪些降废品的做法我们不干
有三种做法在行业里常见,我们明确不做:
- 把废品拆件回收再用。拆下来的五金变形、板材有钉孔,再用就是埋雷
- 报废件降级卖给下游渠道。价格是回了一点,但同款货在市场上出现两个品质,砸的是自己的口碑
- 把废品率指标压给班组按件扣钱。扣钱的结果是瞒报,数据立刻失真
我们用的是反向激励:班组报废率低于 2% 有奖,连续三个月达标再奖一次。奖金不多,一个月几百块,但数据是真的。
降级使用:最容易被藏起来的一档
一件柜体侧板边角有轻微崩缺,做正品不够,做抽屉底板正好。这就是降级使用——没报废,但也没按原计划用。这一档最容易在统计里消失,因为它待在两个数字中间。
我们强制单独立项,叫「降级件」,要填原用途、降级后用途、损失差额。2025 年降级件占投产件数的 1.9%,折算损失约四万一。这四万一如果不单独列,看报废率是看不出来的。
降级件怎么判、判完怎么走流程,和报废件的处理是一套,写在车间的不良品怎么处理里。核心是一句话:不合格的件必须有去向,不能既不入库也不报废地悬着。
客户能从废品率里看出什么
下单前问三个问题,基本能判断一家厂的管理水平:
| 可以问的问题 | 靠谱的回答 | 要警惕的回答 |
|---|---|---|
| 你们报废率多少?怎么算的 | 说得出分工序口径和具体数字 | 「我们基本没废品」 |
| 报废件怎么处理 | 拆解分类、材料回收 | 「便宜处理给熟人」 |
| 返修件会不会混进订单 | 有标记、随货说明 | 「看不出来,你放心」 |
「基本没废品」这句话最值得警惕。家具是离散制造,开料、封边、打磨、组装、包装五道工序,每道都有损耗,说零报废的厂,要么在说谎,要么根本没统计。
数据怎么记:纸质单加系统双轨
我们没上全套智能系统,用的是纸质异常单加表格统计的双轨。车间发现报废件,班组长填一张单,写上工序、件号、原因、数量,下班前交到质检台,第二天由统计员录进表格。
为什么不直接上系统?因为车间手上是木屑和胶,扫码枪用两天就糊住镜头。纸质单反而稳定,成本也低。
双轨的代价是有人工录入的差错,所以我们每月随机抽 30 张单核对,差错率超过 3% 就回头查录入流程。去年查到过一次,是一个统计员把「降级使用」都记成了报废,导致当月报废率虚高 0.8 个百分点。
纸质单还有个好处:写的时候必须写原因,写不出原因的报废单会被打回。数据一旦带上原因,复盘才有话说;只有数量没有原因的报表,看三个月也看不出问题在哪。这套单子我们留了三年,装满了七个文件盒。
报废件最后去哪了
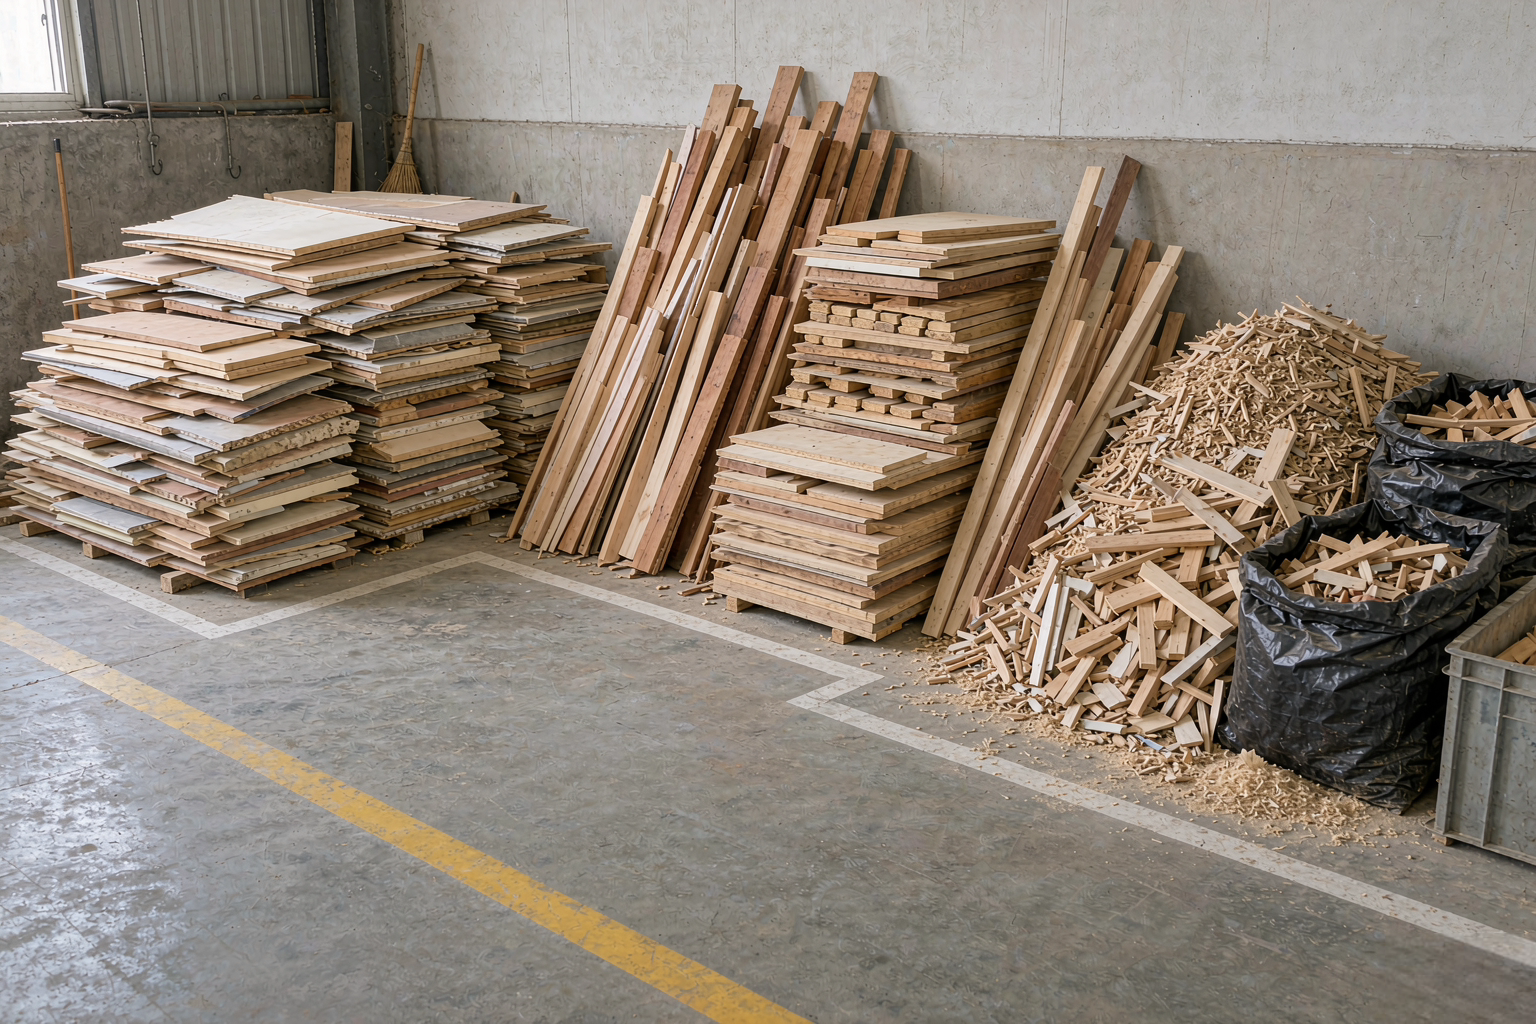
报废不等于扔掉。板材类的废件按尺寸分三档:大于 30 厘米的切小做抽屉底板、层板托;10 到 30 厘米的做包装填充和垫块;更碎的送生物质颗粒厂,一吨能卖三百多块。
五金和金属件走废品回收,一个月两三百公斤。面料类的边角料给附近的布艺作坊做抱枕内胆,不收钱,只要求他们自己来拉。
这笔残值收入一年下来大概两万多,抵不上报废损失,但至少不浪费。更重要的是让车间养成分类习惯——废料混一堆,说明现场管理是松的。分类这道坎过了,报废单上的原因也写得准了。
报废率和车间现场的关系
有个现象很明显:现场乱的月份,报废率一定往上走。工具找不到、料堆混放、半成品和成品挤在一起,这些都会变成磕碰和混料。
我们车间画了地标线,工具上墙,料按批次分区。这套做法是抄的 5S,执行了三年,报废率的波动幅度从正负 1.2 个百分点收窄到 0.5 个百分点。现场管理没法直接降废品,但它能让数据稳定,稳定才谈得上改进。
常见问题
工厂的废品率一般多少算正常?
板式家具厂的综合报废率通常在 2% 到 5% 之间,2% 以下算管理得好,5% 以上说明工序或来料有明显问题。软体家具因为面料裁剪损耗大,报废率会高一些,3% 到 6% 都算正常区间。
废品率和返修率是一回事吗?
不是一回事,必须分开统计。废品率是报废件数除以投产件数,料已经不能用了;返修率是返修件数除以投产件数,件还能救回来。返修的成本藏在工时里,一件补漆门板材料几块钱,工时却要四十分钟。
为什么不同厂报的废品率差那么多?
大多差在口径上,不是差在水平上。有的厂只算最终报废,不算降级使用;有的厂把返修也算合格;有的只统计大件不统计小件。比较两家厂的数字之前,先问清算法,否则比的是口径不是能力。
废品率高会不会影响我的交期?
会,而且影响直接。一个 100 件的订单报废 3 件,补做要重新排产,通常多等 3 到 5 天;如果废的是需要单独开料的大件,等一周也常见。我们给大单留 3% 备品量,就是为对冲这个风险。
报废的家具会不会流到市场上低价卖?
正规厂不会整件流出,因为同款货出现两个品质会砸自己口碑。我们是拆解分类处理:大块板材改做抽屉底板,碎料送颗粒厂,五金走回收。客户如果碰到「工厂尾单、有瑕疵便宜卖」,要多留个心眼。
怎么判断一家厂的报废数据是真的?
看它敢不敢给分工序的数。只报一个总数的,多半是汇总时抹平过。能说清打磨 0.9%、封边 0.7%、组装 0.4% 这种颗粒度的,通常是真的在统计,因为编不出这么细的结构。
这些数字每月在厂里的白板上更新,来参观的客户可以自己看。想省事的,来刚总家具直播间问,我一般会直接把上个月的复盘表摊在镜头前——数字不好看的时候也照摊。