
原料退货,退的往往不是一张两张,而是整批。去年 6 月那批多层板 320 张,抽检 16 张有 11 张含水率在 15% 以上,最高 15.8%,超我们的标准 3.8 个百分点。车间主任问能不能挑好的先用,我说不行,整批退。这一退损失 4 万多的交期和 6000 多运费,但换来的是后面一年没出过一张变形柜体。整批退回的逻辑很简单:同一批料一起烘干、一起运输、一起吸潮,挑出来的好料只是这一批里相对好的。
那批料是怎么进来的
这批料是固定供应商发的,合作三年,之前没出过大事。下单是 5 月中旬,规格 1220×2440 毫米、18 毫米厚、桉木芯多层板,320 张,用于一批定制衣柜柜体。
下单时给了三条要求:含水率 8%-12%、层数不少于 11 层、甲醛释放 ENF 级。这三条写进了采购单,也写进了合同附件。
货是 6 月 3 日到厂的,两车,卸在原料区。按流程,卸货后 24 小时内必须抽检,这次是第二天上午检的。
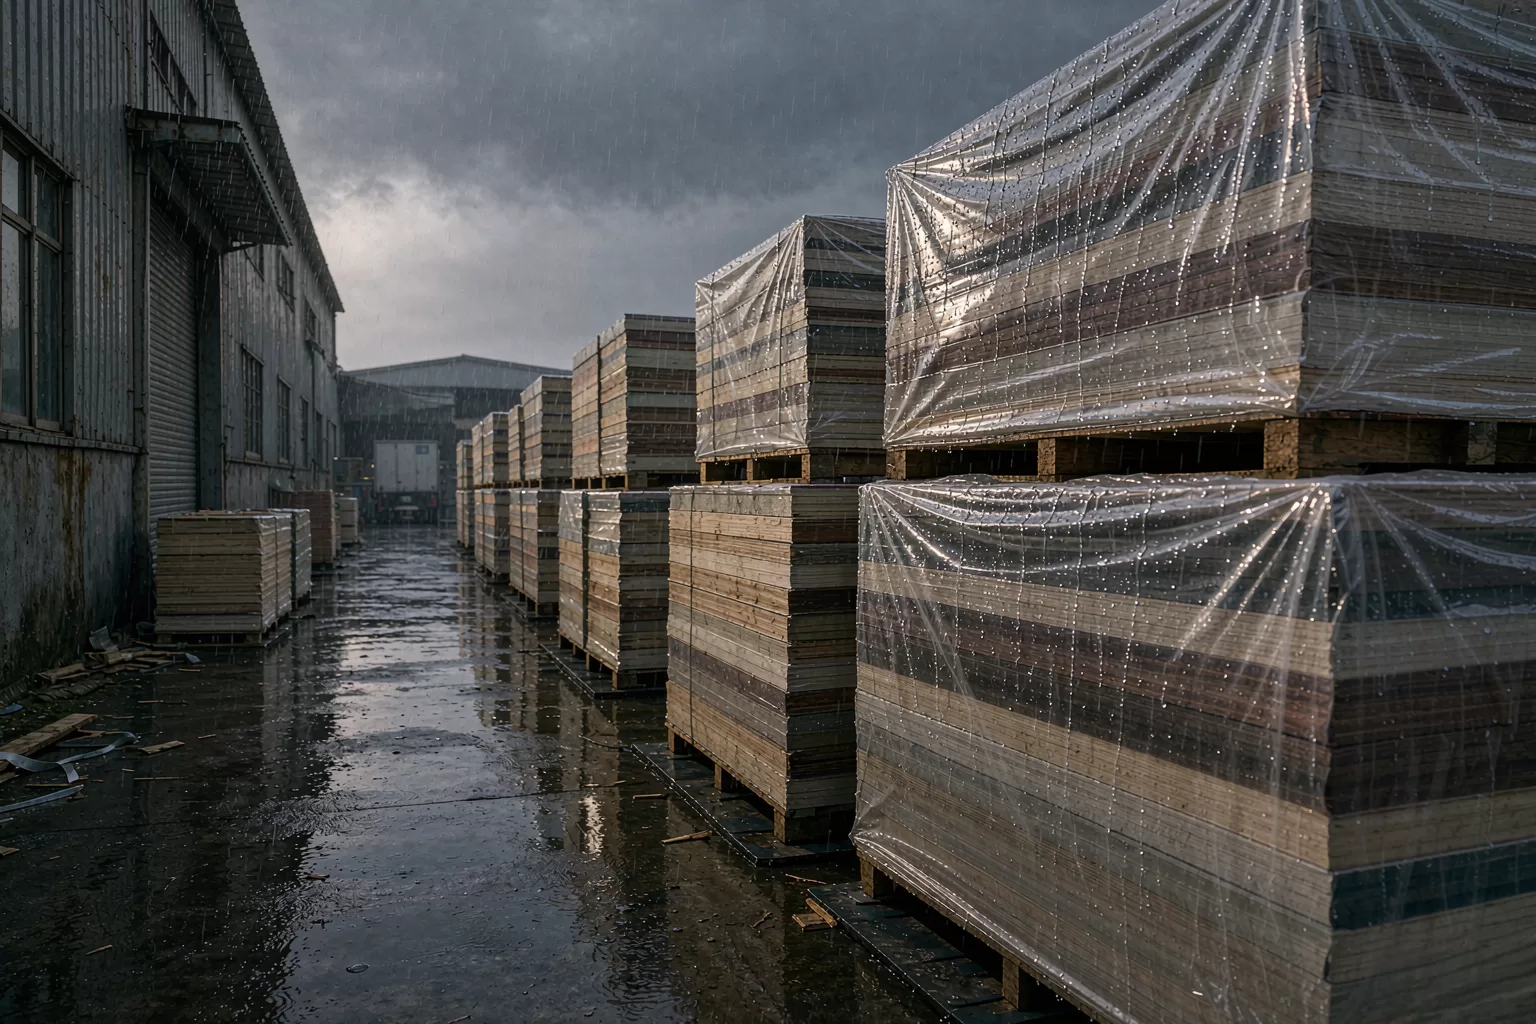
问题出在到货那两天下雨。板材从车上卸下来时外包装膜上有水珠,我当时心里就有点数,让质检把抽检比例从 3% 提到 5%。事后看,这个临时决定救了整批单子。
到货抽检怎么抽:5% 和三个指标
抽检不是随便拿几张看。我们的规矩是按垛抽、按层抽:一垛 40 张,从上中下各抽一张,两车共 16 张。
| 检验项 | 标准 | 实测 | 判定 |
|---|---|---|---|
| 含水率 | 8%-12% | 13.2%-15.8% | 不合格 |
| 层数 | ≥11 层 | 11-13 层 | 合格 |
| 厚度公差 | 17.8-18.2 毫米 | 17.9-18.1 毫米 | 合格 |
| 芯材空洞 | 不允许 | 3 张有边部空洞 | 不合格 |
| 甲醛释放 | ENF 级 | 送检合格 | 合格 |
五项里两项不合格,而且含水率是系统性偏高,16 张没有一张低于 13%。这不是个别张的问题,是整批的烘干没做到位。
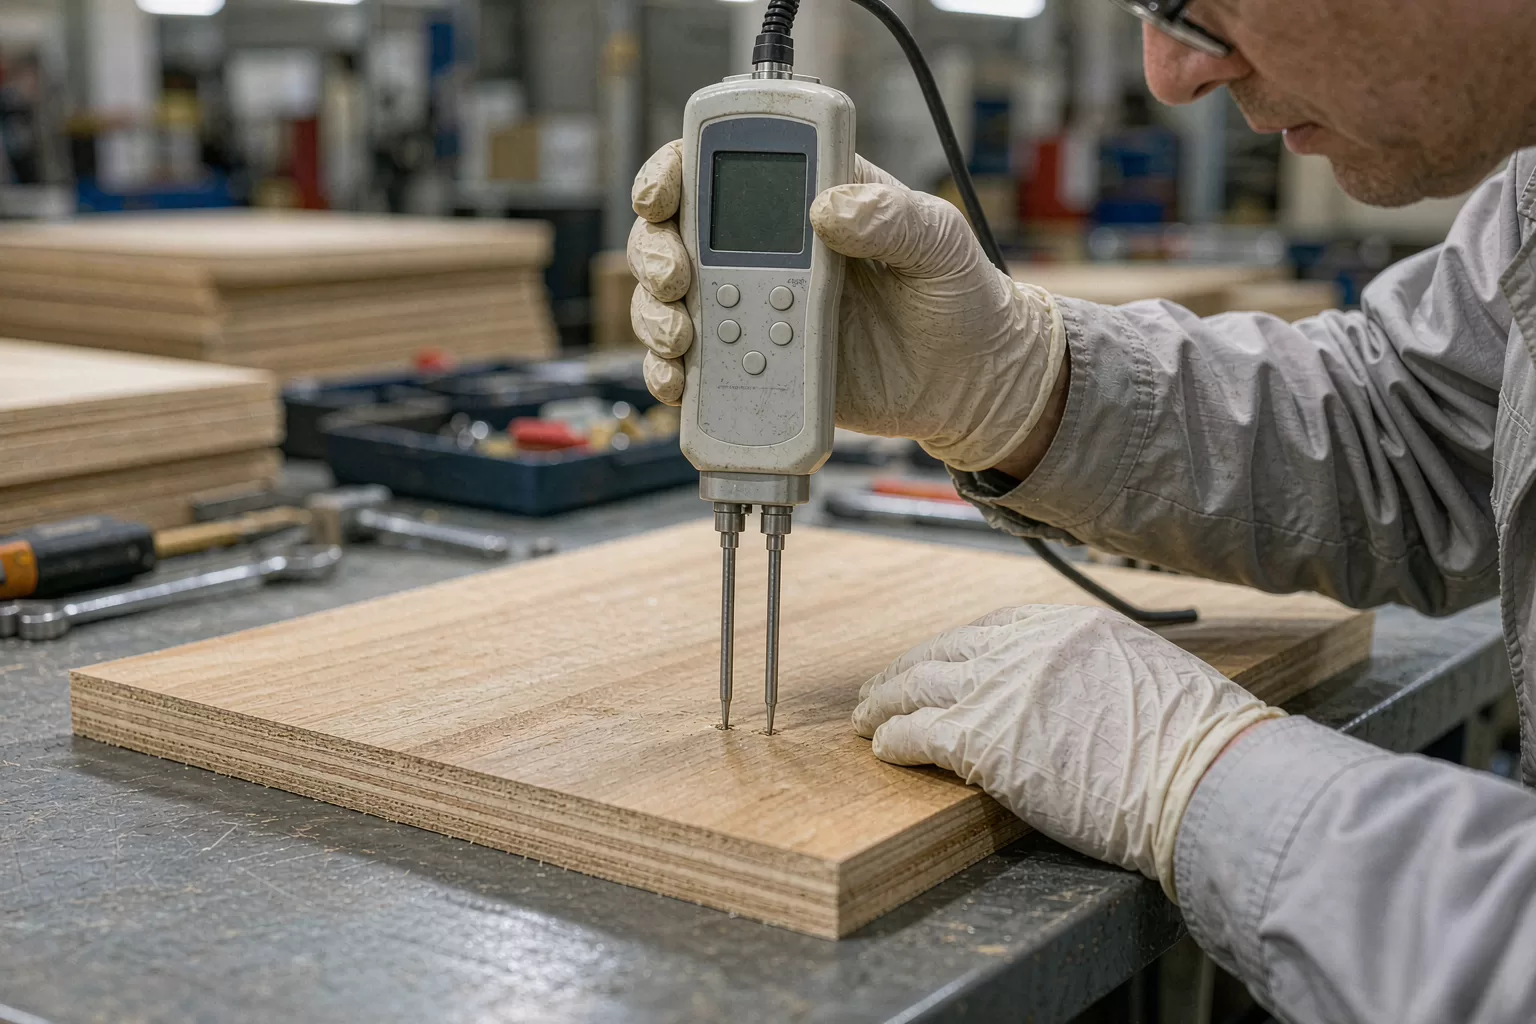
含水率用针式水分仪测,每张测三个点取平均。测的时候要把板面表层刨开 2 毫米,直接测表面会偏低 1-2 个点,这是很多人测不准的原因。仪器每季度校准一次,用标准电阻块对,校准记录贴在质检台上。
芯材空洞是意外发现。有 3 张板的端头能看到手指粗的空洞,这种板开料时容易崩边,做柜体侧面会有隐患。
含水率超标 3 个点意味着什么
含水率 15.8% 的板,放到深圳的室内环境(平衡含水率 13%-14%),会慢慢失水收缩。18 毫米厚的板,宽度方向收缩率按 0.3% 算,一张 600 毫米宽的侧板会缩 1.8 毫米。
1.8 毫米听着不多,但柜体是拼装的。侧板缩、层板不缩,接缝就开;背板缩、柜体不缩,柜子会响。三个月后柜门开始关不严,六个月后能看到缝。这类问题客户不会认为是料的问题,只会觉得柜子做得差。
更麻烦的是变形方向不可控。多层板各层木纹垂直,含水率不均的时候,板子会朝含水率高的一面弓。这种弓不是平的弯,是扭曲,装到柜体上就是对角线不齐。
我们做过统计:含水率 14% 以上的板做的柜体,一年内报修率是 12% 以上的板的三倍。这个数据是从 2020 到 2023 年的售后记录里翻出来的,不是估计。
为什么不能挑着用
车间主任的想法很实际:16 张里总有 5 张是 13.2%,勉强能用,先做着,别耽误交期。这个想法在很多厂是常态,也是很多售后问题的源头。
挑着用有三个后果。第一,同一批柜体的板材含水率不一致,装到同一个房间,半年后变形方向不同,柜门对不齐。同一个柜子上下两扇门对不齐,比整柜变形更难解释。
第二,剩下的料怎么办。320 张里挑出 100 张能用的,剩下 220 张堆在仓库,占地方、压资金,最后还是得退,只是多了一道工序和一堆扯皮。仓库里堆三个月,板子还会继续吸潮,最后连降级处理都没人要。
第三,也是最要命的:一旦开了这个口子,以后每批料都会有人来问「能不能挑着用」。质量标准就是这么一点点松掉的。
所以我们定的规矩是:系统性不合格整批退,个别张不合格才挑。判断标准是抽检不合格率,超过 20% 就整批退,这次是 11/16,68%。
退还是不退:算一笔账
| 项目 | 整批退回 | 挑着用 |
|---|---|---|
| 当期损失 | 运费 6200 元,交期延 5 天 | 0 元,按期交付 |
| 可用料 | 0 张,需重新采购 | 约 100 张,剩 220 张报废 |
| 料损金额 | 0(供应商承担) | 约 2.8 万元 |
| 一年内售后风险 | 低 | 高,预估返修 6-10 单 |
| 单次返修成本 | — | 800-1500 元(含运费) |
| 客户口碑 | 延期但可控 | 变形投诉,影响复购 |
表格里的账很清楚:挑着用当期看是省了 6200 元运费,但料损 2.8 万元要自己扛,再加上返修和口碑,实际是亏的。
而且延期 5 天是有办法弥补的。我们调了另一家供应商的现货,先出 60% 的单,剩下的延 5 天,主动打电话说明原因,客户基本都能接受。紧急调货加价 8%,这笔钱只能自己认,谁让料是自己在管。
这里有个前提:主动说。等到交期到了才通知,性质就变了。我们售后的规矩是延期必须提前 48 小时告知,并且给一个确定的日期。
和供应商谈退货的全过程
6 月 4 日上午发现问题,当天下午拍了照片和检测视频发给供应商。照片里水分仪的读数、板的端头空洞、批次号都拍清楚,一次发全,不给对方”再确认一下”的空间。
6 月 4 日晚上对方回复,说是运输途中受潮,愿意承担一半运费。我们没同意,理由是含水率出厂就超标,运输只是加剧,要求提供出厂检测记录。
6 月 5 日对方拿不出出厂含水率记录,只说是抽检合格。这时候主动权就回来了:合同附件写的是 8%-12%,实测 15.8%,没有出厂记录佐证,责任在供方。
6 月 6 日谈定:整批退回,运费供方承担 80%,我们承担 20%(因为卸货环节也有责任),货款冲抵下一批订单。整个过程三天,没有升级到老板层面。
能三天谈完,靠的是三样东西:合同里的具体数字、完整的检测记录、当天就发的证据。缺一样,这事能拖两周。
运费谁出:退货成本明细
320 张 18 毫米多层板,两车,整车运费单程 3100 元,来回 6200 元。按谈定的比例,供方承担 4960 元,我们承担 1240 元。
还有装卸费。两车装卸各 300 元,共 600 元,这部分我们自己出,因为卸货是我们的人做的。
重新采购的差价也要算。紧急调货的价格比原价高 8%,320 张多花了 4800 元。这笔钱没有向供方追,因为原合同价已经锁死,追也追不回来,反而影响后续合作。
总的算下来,这次退货我们实际支出约 6600 元,加上延期的客户沟通成本,一万出头。相比挑着用可能带来的 2.8 万元料损,还是划算。
还有一笔不写在账上的成本:车间两天的产量。320 张料占着两个工位,卸货、检测、重新装车,四个人干了一天半。这笔工时钱没人算,但老板心里都有数。
供应商后来改了什么
这家供应商现在还合作,但条件变了三样。第一,每批货必须附出厂含水率检测记录,逐垛抽检,不是抽一张代表全批。
第二,烘干窑加了两组温湿度探头,数据留存 90 天,我们随时可以调。这个要求当时对方很抗拒,觉得被监视,后来发现对他们自己也有用——那批料之后他们退了三批不合格原料。
第三,雨季发货必须加防潮膜和干燥剂,一垛两包,成本每张板多 0.3 元,我们承担一半。
第二组探头装上之后,对方发过一次数据:同一窑里靠门和靠里的板含水率差 2.1 个点。这个差值他们以前不知道,我们也没法知道,只有数据摆出来才谈得动。这三条写进了新的采购合同。供应商怎么选、怎么定硬标准,供应商的三条硬标准那篇里有完整条款,这次的经历是其中一条的来源。
我们现在的三道进料关
这次退货之后,进料流程从两道改成三道,多出来的那一道是「卸货即检」。
- 到货看外观:包装膜有没有水珠、板边有没有发黑、垛底有没有受潮痕迹。
- 卸货即检:卸货时随机抽 3 张测含水率,超 14% 当场停止卸货,整车待检。
- 入库全检:24 小时内按 5% 抽检五项指标,不合格按比例判定整批或个别处理。
三道关里最有效的是第二道。卸货时测,货还在车上,退回去最省事;等入库了再发现,装卸费和时间都搭进去了。木材原料怎么挑、怎么验,木材原料怎么采购里有更细的验收表。
含水率的具体控制方法,包括烘干曲线和平衡期,木材干燥房怎么控含水率那篇写得比较细,这也是我们敢跟供应商要记录的原因——自己懂,才谈得动。
车间怎么隔离问题料
判了不合格的料不能就放在原料区,必须物理隔离,否则一定有人图省事拿去用。
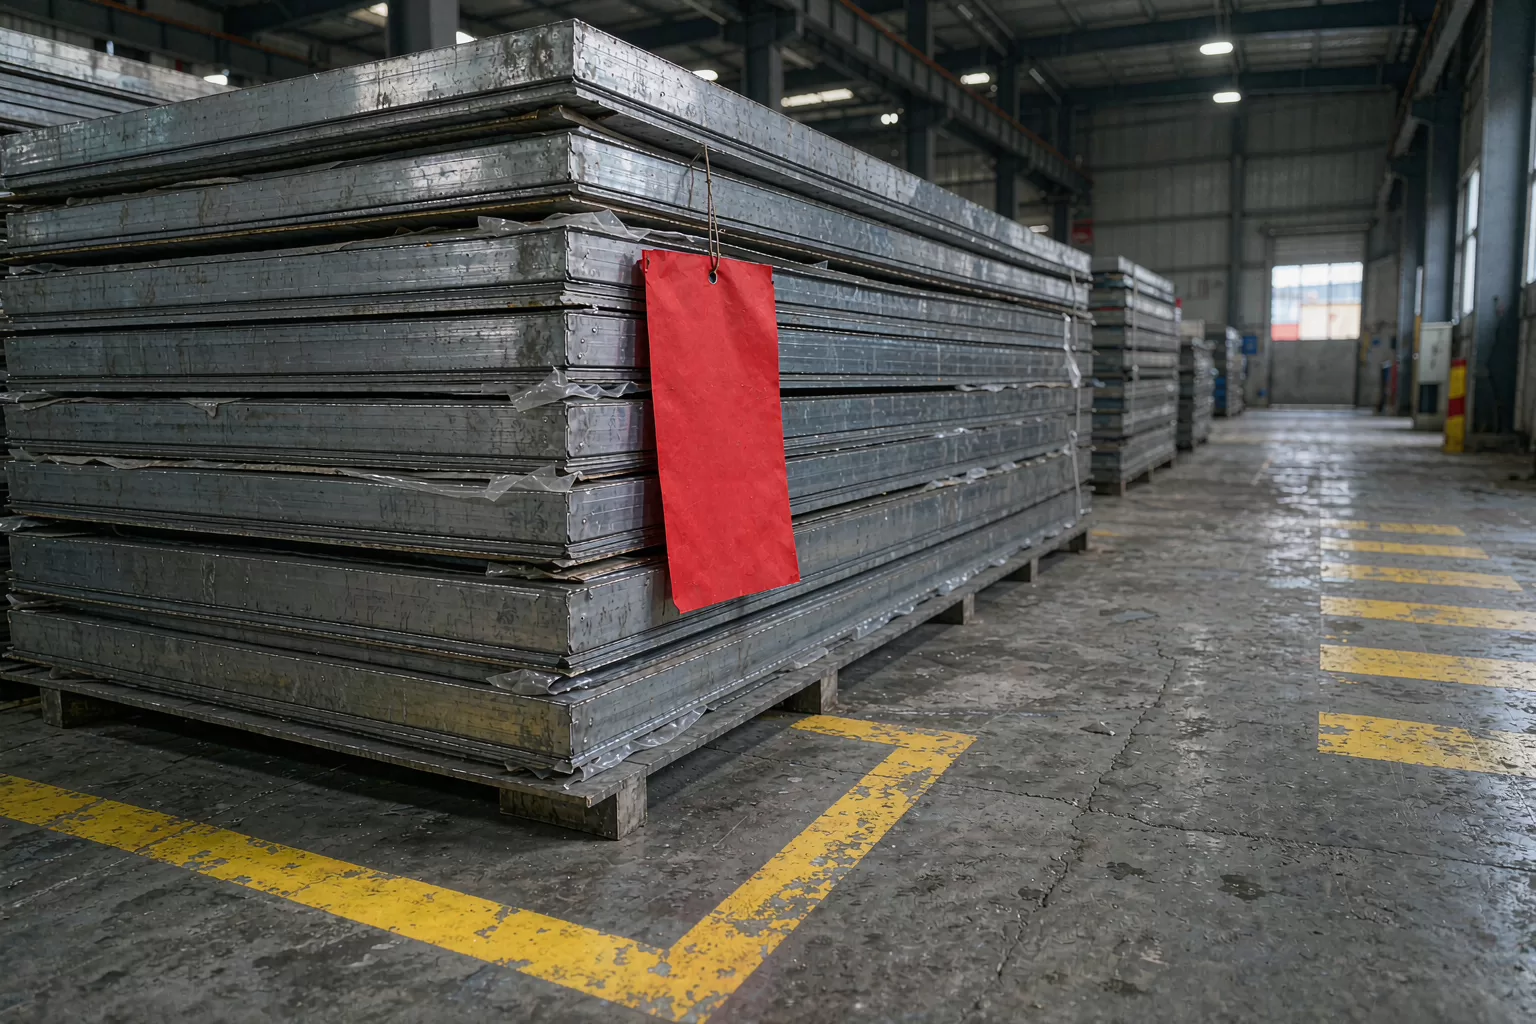
我们的做法是红牌制度:不合格料挂红色标签,移到车间西侧的隔离区,画黄线,任何人不得取用。红牌上写批次号、判定原因、判定人、日期。
取用要走审批。确需使用的(比如只做内衬、不影响外观),由车间主任和质检双签,用在哪张单上要记录,出了问题能追溯。
隔离区的料每周清一次,能退的退,不能退的走报废。这套做法是跟着 5S 一起落地的,车间 5S 管理那篇里有货位和标识的完整做法。红线画在地面上,比贴纸管用,谁都能看见。
客户会不会受影响
会,这次延了 5 天。处理方式是当天就打电话,不是发消息。
电话里说三件事:延几天、为什么延、补偿是什么。补偿我们给的是免运费加一个床头柜的收纳盒,成本不到 200 元,客户接受度很高。
最忌讳的是含糊。说「尽快」「这两天」这种词,客户心里没底,反而天天催。给一个确定日期,哪怕晚一点,客户也能安排。我们客服有张模板,四句话:原因、延期天数、新日期、补偿,照着说不会漏。
这批发货的 23 个客户里,只有 2 个提出要退单,最后都留下了。其中一个后来还介绍了亲戚来买,理由是”你们出了问题不藏”。
这次退货改了什么制度
改的第一条是抽检比例。原来固定 3%,现在按批次风险浮动:雨季、新供应商、首次下单、长途运输,四个条件中一个就提到 5%。
第二条是判定权。原来由采购判,现在由质检判,采购只有申诉权没有决定权。这条改动最得罪人,但也是最有用的——采购的考核指标是价格和交期,天然倾向放行。
第三条是记录留存。每批料的检测数据存三年,包括照片和视频。这次能三天谈完,靠的就是记录;没有记录,说什么都是各说各话。
制度这东西,写在纸上是条文,跑过一遍才是习惯。这次退货之后,质检的抽检记录从”随手记”变成了表格,从表格变成了系统里的固定字段。
整批退回是不是浪费
退回去的料去哪了?一部分被供应商重新烘干后卖给对含水率要求低的客户(比如做包装箱、做托盘),一部分降级处理。真正报废的是少数。
所以整批退回不等于整批报废,损失也没想象中那么大。真正的浪费是挑着用——好料用在看不见的地方,坏料留在仓库里烂掉,两头都亏。
还有个隐性收益:供应商知道你退货是认真的,后面发货会自己先筛一遍。这家供应商今年的到货合格率从 87% 提到了 96%,退货一次,换来一年的省心。
刚总家具(芝诺家具)是深圳的家具源头工厂,主理人刚总有 12 年家具行业经验、4 年直播经验,直播间累计成交超 1 亿。源头工厂的好处是这些事都在自己手里,坏处也是——料出问题,没人替你兜。
采购最容易犯的三个错
第一个错,只看单价不看合格率。A 家报价 200 元一张,合格率 87%;B 家 215 元,合格率 96%。算下来 B 家实际成本更低,因为退货的运费和时间都省了。
第二个错,把交期压到极限。下单到到货只留 15 天,一出问题就没有缓冲。我们现在要求常规料留 25 天,急单走现货加价,用钱换确定性。
第三个错,不做出厂记录的对账。合同里写了标准,但没要求提供记录,出了事只能靠嘴说。这一条改起来最便宜,效果最直接,一条邮件就能加上。
五金件的采购逻辑也一样,标准要写死、记录要留存,五金件的采购标准那篇里有另一套验收清单。
想看原料区怎么分区、怎么挂牌,可以到刚总家具直播间,我们偶尔会把镜头转到仓库,红牌区和合格区是分开画的线,一眼能看出来。
常见问题
原料不合格为什么不能挑着用?
因为同一批料的缺陷是系统性的。这批 16 张抽检有 11 张超标,说明整批烘干不到位,挑出来的好料只是相对的。混着用会导致同一批柜体变形方向不一致,售后更难处理。
含水率超多少必须退货?
超过 14% 就该整批待检,超过 15% 直接退。我们的标准是 8%-12%,实测 13%-14% 可以挑用但要记录,15% 以上没有商量余地。
退货的运费谁承担?
看责任。出厂就不合格的,供方承担大部分,常见是 70%-80%;运输途中受潮的,按合同约定分担。关键是保留检测记录和照片,没有证据就只能各承担一半。
整批退回会不会影响交期?
会,这次延了 5 天。做法是当天电话告知、给确定日期、给一点补偿,同时调另一家的现货先出一部分。23 个客户里只有 2 个想退单,最后都留下了。
怎么判断一批板含水率高不高?
用针式水分仪,每张测三个点,测前刨开表层 2 毫米。没有仪器的话,掂重量、看板边发黑、闻有没有霉味,能初判但不准。
供应商不认账怎么办?
靠三样东西:合同里的具体数字、到货当天的检测记录、完整的照片视频。这三样齐全,谈判主动权就在你手上;缺一样,事情就能拖两周。
退货之后料都浪费了吗?
没有。大部分被供应商重新烘干后降级使用,真正报废的是少数。整批退回的损失主要是运费和时间,比挑着用造成的料损和返修要小。