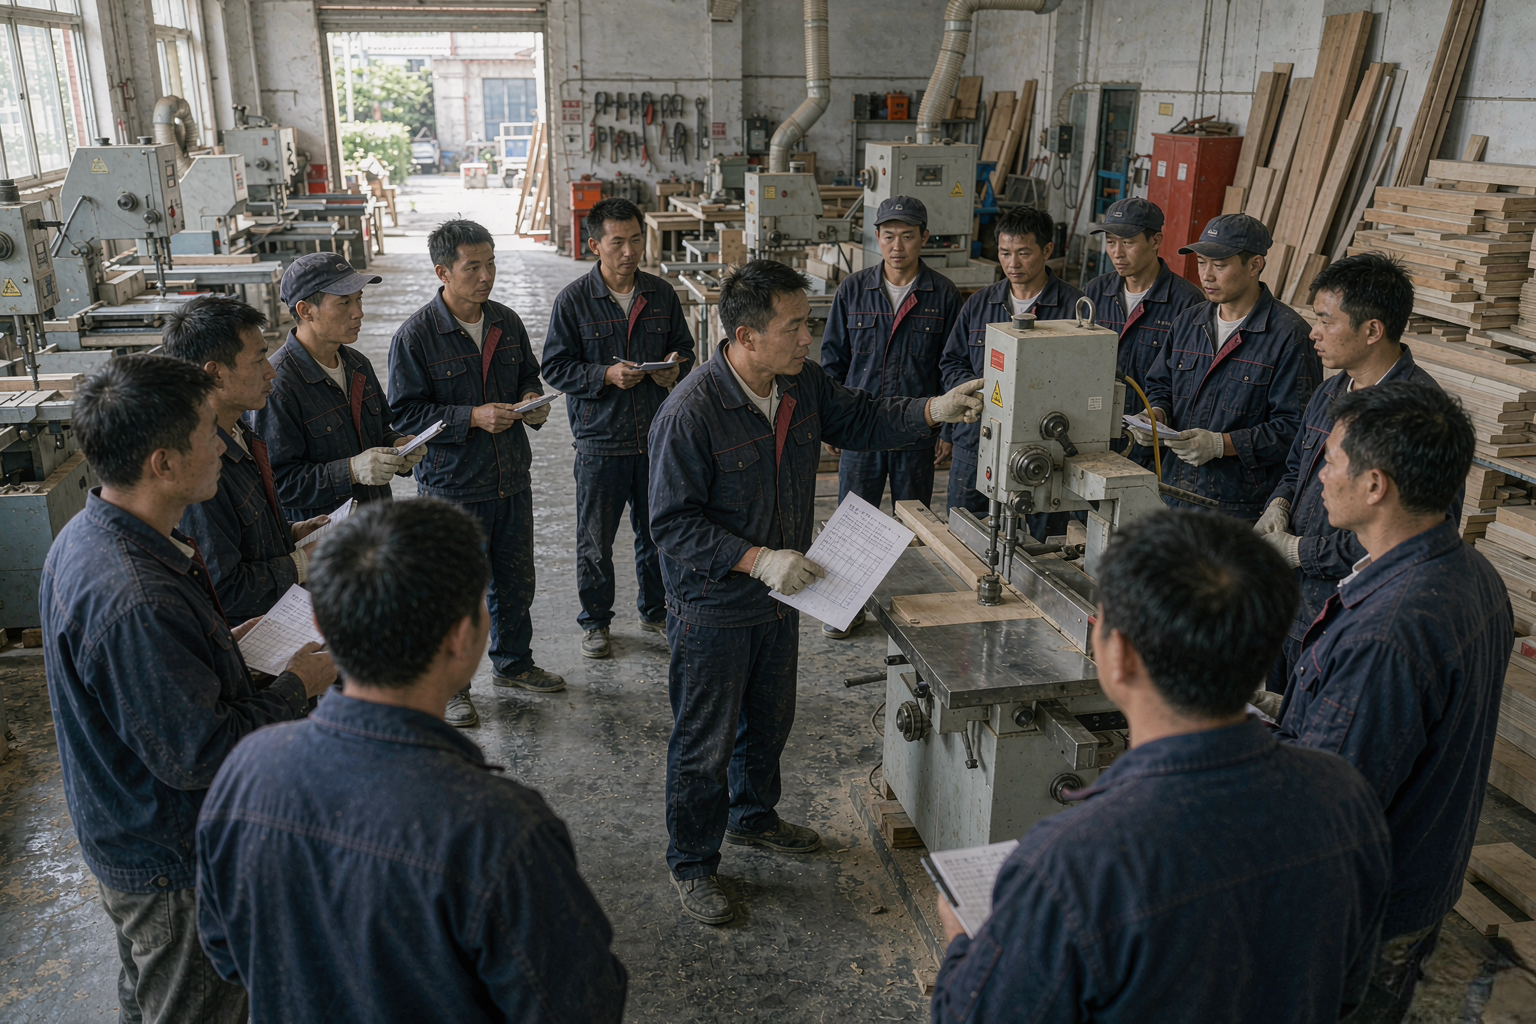
车间刀具怎么管?锯片更换标准先说清
结论直接给:锯片更换标准要落成三条硬指标——切面发黑发亮、崩齿两颗以上、连续三块板出毛边,命中任何一条就下机,不看这片锯用了多久。车间刀具管理真正难的不是磨刀,是「谁在什么时候换的、换下来那片还能不能救」有没有记录。我们厂现在一片锯片一张卡,从领用到报废全程查得到。
刚总家具(芝诺家具)是深圳的家具源头工厂,主理人刚总有 12 年家具行业经验、4 年直播经验,直播间累计成交超 1 亿。这篇不讲教科书,讲车间里刀具到底怎么管:锯片、钻头、铣刀各自的报废线在哪,为什么有人一天换三片,有人一片顶一个月。
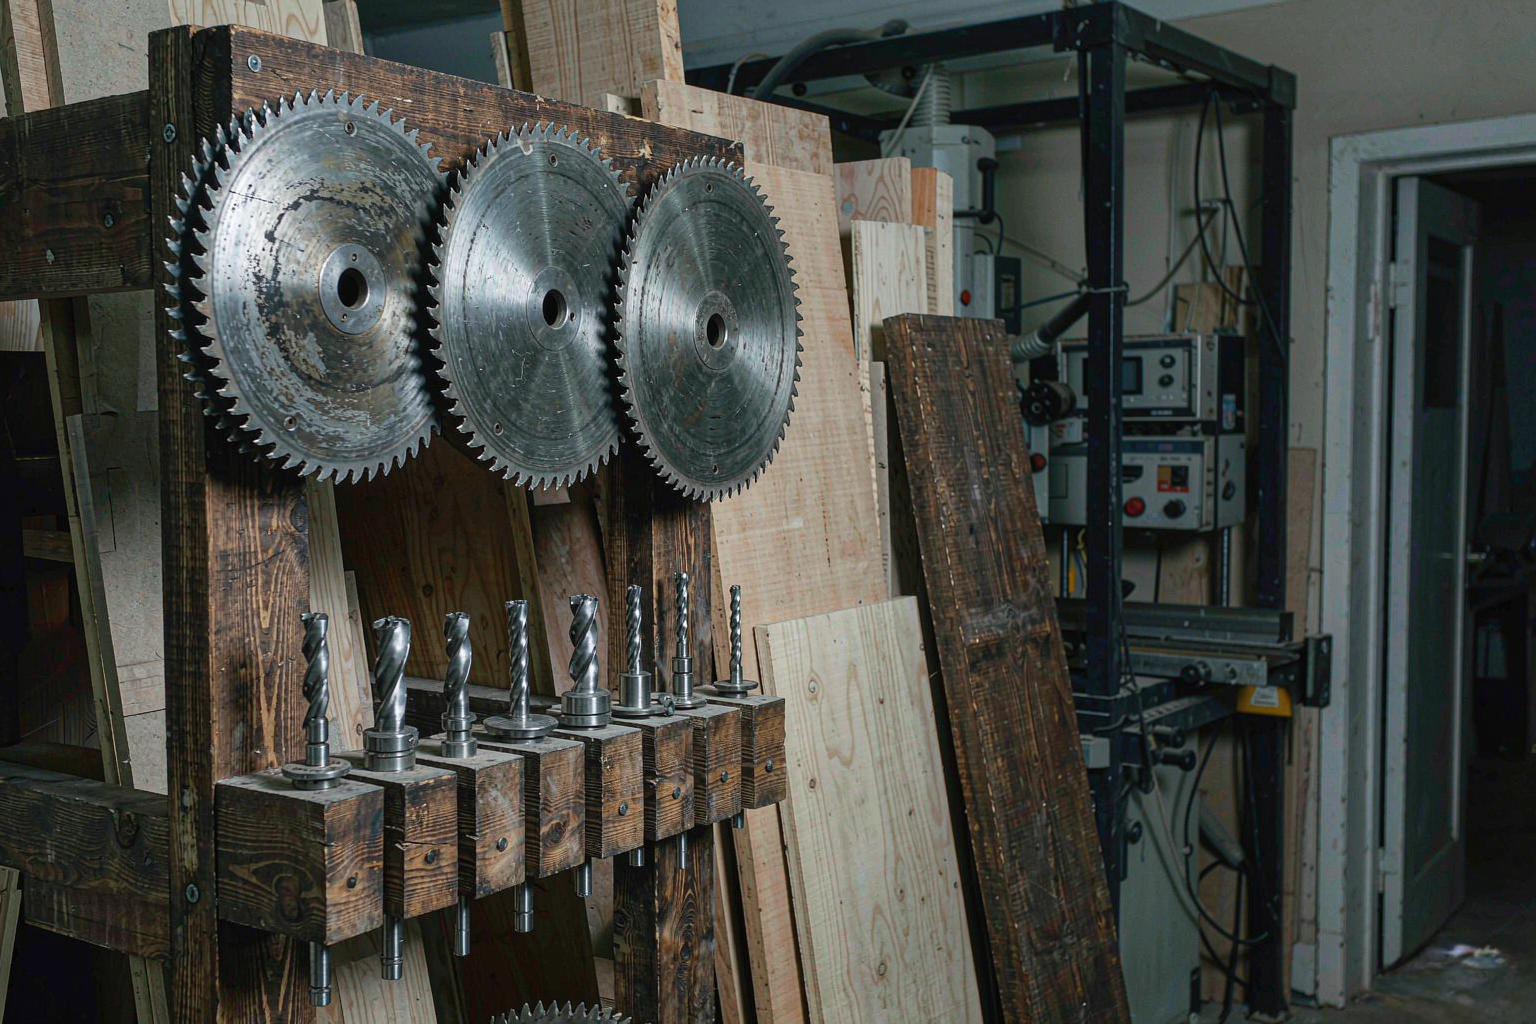
先纠一个常见误解。很多人以为刀具管理是「买好刀」,其实买刀只占三成,剩下七成是「换得及时」。一片硬质合金锯片钝到切面发黑才换,切出来的板边已经崩了,后面封边再严实也盖不住那道白茬。
一片锯片一张卡:领用记录怎么记
我们的做法很土。每片锯片进厂先打钢印编号,前面三位是到货批次,后面两位是片号,比如 0918-03。工具房墙上挂一叠卡片,谁领走哪片、装在哪台锯上、什么时候还回来,手写。一天一核。
为什么要手写不用系统?车间有粉尘,触摸屏戴手套点不动,扫码枪在锯屑里两周一坏。纸卡最耐造,写完夹在工具房铁皮柜上,月底统一录入电脑。
卡片上有四栏是关键:装机时间、卸机时间、卸机原因、剩余齿数。卸机原因只能选四个选项——正常磨损、崩齿、切面异常、设备故障。填「其他」的一律退回重填,因为「其他」等于没记。
为什么不用「使用天数」当更换依据
同一片锯,切颗粒板和切多层板寿命差三倍。切密度板更狠,胶量大、磨料强,一天下来齿尖就圆了。按天数换,切多层板的锯还没钝就被换掉,切密度板的锯早就该换还在用。按「切了多少张板」记更准,但要称重或计件,麻烦。我们的折中是按「装机时长×当日板材类型」折算成标准板张数,卡片背面有一张小表,班组长自己填。
锯片什么时候必须换?三条硬指标
下面这张表贴在每台推台锯和电子锯旁边,字印得很大,因为看的人不戴眼镜。
| 判断项 | 观察方法 | 判定 | 处理 |
|---|---|---|---|
| 切面发黑发亮 | 切完一块板,侧光看锯口 | 出现镜面反光或焦痕 | 立即下机,可送磨 |
| 崩齿 | 停机后手指顺齿背摸一圈 | 缺齿或齿尖缺角达两颗 | 下机,报废不磨 |
| 毛边 | 连续切三块同批板 | 三块都起毛、撕边 | 下机检查,多半是钝 |
| 跑偏 | 量切面垂直度 | 一米长切面偏差超一毫米 | 先查靠山,再查锯片 |
| 异响 | 空转听声音 | 有节奏的嗡鸣或尖叫 | 停机,查变形和法兰盘 |
表里最容易被忽视的是「跑偏」。工人一看切面斜了,第一反应是调靠山,调半天还是斜,其实是锯片被热应力搞变形了。锯片切久了温度上来,片体鼓起来,切口自然偏。这种情况磨也救不回来,只能换。
换锯片的三步,少一步就出事
换锯片看着简单,出事最多。我们规定三步,班组长要看着做。
第一步,断电挂牌。不是按急停,是拉总闸、挂「检修中」牌、钥匙揣自己兜里。有人图快只按急停,别人一合闸,锯片还在转。
第二步,清法兰盘。法兰盘上沾一点锯屑或胶块,装上去锯片就是歪的,切出来一头厚一头薄。用铜刷刮干净,再用气枪吹,手指摸一圈没有凸点才算过。
第三步,对方向、试空转。锯片上有箭头,装反了切不动还容易烧。装完不装料先空转三十秒,听声音、看跳动,没问题再进料。
这三步写在一张塑封卡片上,挂在每台锯的侧面。新来的工人第一周必须跟着老师傅做满五次,才允许自己换。
钻头什么时候换?看孔壁不看刃口
钻头比锯片难判断。刃口看着还是尖的,孔已经打偏了。我们的判断标准是看孔壁:排钻打完的孔,孔壁应该是均匀的木质纹理,手摸光滑。开始出现螺旋状划痕、孔口起毛、孔底有烧焦的黑点,就该换了。
还有个更直观的:把钻头插进孔里晃一下。正常的孔,钻头插进去几乎不晃;晃得明显,说明孔径被磨大了,装配时螺丝咬不住,铰链用半年就松。
排钻有几十根钻头,不可能一根根看。我们的做法是分组管理,一排十一根算一组,一组里有三根到限就整组换。这样虽然浪费一点,但省了逐根检查的时间,也避免漏检。
崩刃九成是人为:进料速度和压料
锯片崩齿,八成不是质量问题,是操作问题。我们统计过一个季度的崩齿记录,四十二片里有三十五片是两类原因。
一类是进料太快。推台锯推进速度超过每秒钟半米,锯齿还没切完就被下一齿顶上来,齿尖受力不均就崩。老师傅推板有节奏,快慢均匀,新手一急就推猛。
另一类是压料不实。板子没压住,切到一半抬起来,锯齿侧面受力,最容易崩。尤其是切薄板,三毫米的背板一抬就翘。
剩下七片里,有五片是切到了钉子或砂石。回收的旧板材里常有钉子和水泥渣,切之前必须翻面看一遍,用金属探测器扫一下。这条我们写进了来料检验,谁切到钉子谁负责登记,不罚钱但要写原因。刀具领用和工具借用其实是同一套台账,站内车间的工具怎么管写过一把电钻的领用记录,换个物品,逻辑一模一样。
磨刀还是换新?算一笔账
很多人一刀切:钝了就换新。其实普通磨损的锯片完全能磨,一片三百多的锯片磨一次三四十块,能磨三到五次,寿命拉长两倍。但崩齿的锯片磨不了,齿尖缺了就是缺了,补齿的成本比买新的高。
| 情况 | 处理方式 | 单次成本 | 能救回几次 |
|---|---|---|---|
| 齿尖磨圆、切面发黑 | 送磨 | 30-50 元 | 3-5 次 |
| 轻微崩一颗齿 | 补齿后送磨 | 80-120 元 | 1-2 次 |
| 崩两颗以上 | 报废 | — | 0 次 |
| 片体变形、鼓面 | 报废 | — | 0 次 |
| 齿尖烧蓝、退火 | 报废 | — | 0 次 |
算账要看总账。一片锯片买三百二,磨五次每次四十,总投入五百二,累计切板量约等于三片新锯。直接换三片新锯是九百六。省下来的四百多,一年几十片锯就是一万多。这笔钱不多,但对小厂是实打实的。
齿尖烧蓝是最冤的报废。烧蓝说明温度过高,硬质合金退火了,硬度掉一半。原因是切得太快或者锯片没装正,摩擦生热。这种情况我们要求停机查原因,不能换一片接着干,不然新锯照样烧。
一片锯片能用多久:按板材算给你个数
客户参观时最爱问这个。我给的是区间,不给单一数字,因为差别太大。
切十八毫米颗粒板,一片三百毫米、九十六齿的锯片,正常能切八百到一千二百张标准板(一米二乘两米四)。切多层板能到一千五到两千张,因为多层板胶层软、磨料少。切密度板最费,五百到七百张就该磨了。
这些数字不是拍脑袋,是工具房卡片统计出来的。我们每季度汇总一次,按板材类型分组算平均,异常值单独查。有一批锯片只切了三百张就钝,查出来是供应商换了齿尖材质,后来退了两箱。
刀具管理的三张表,缺一张就失控
车间刀具管到后面,其实就是三张表。第一张是台账,记有什么、有多少、在哪。第二张是领用记录,记谁拿走、装哪台机。第三张是消耗分析,记每季度报废多少片、什么原因、花了多少钱。
小厂常常只有第一张。台账做得漂亮,柜子里码得整齐,但谁在用、用得怎么样一概不知。等到月底一算刀具成本涨了,找不出原因。
我们的第三张表每月十号出,班组长一起看。哪台设备的刀具消耗明显偏高,就查那台设备——十有八九是主轴跳动大了,或者导轨磨损导致进料不稳,刀是被设备磨死的,不是被板磨死的。设备这一头的保养同样按周期走,站内车间设备保养实录写过防潮、防锈、防误差三件事,刀具只是其中一项。
工具房为什么必须锁
不锁的工具房,锯片会「消失」。不是被偷,是被随手拿走装到别的机上,用完了往台面一扔,下次谁也不知道那片是好的还是废的。锁起来、登记、当天还不回来要说明,听着麻烦,实际上省了大量找刀的时间。
我们踩过的坑:换刀不记录,一批货全返工
说个真事。前年有一批六十四张的衣柜侧板,切完封边、打完孔,装到客户家发现层板装不进去,孔位差了将近两毫米。
查了两天才查出来。当天中班换过一次锯片,新锯片装上去法兰盘没清干净,切出来的板宽度一头差一点五毫米。因为没记录,谁也不知道那批板是哪台锯切的,只能整批返工。
那次损失算下来,材料加人工加物流一万七。从那以后我们定了两条规矩:换刀必记录,换完首件必量。首件不是抽检,是每一片新装上机的锯,切的第一块板必须量三个点,宽度、对角线、垂直度,量完签字。返工这件事本身也有账可算,站内车间里的返工单那篇列过一张单子从开出来到销掉要走几步。
什么样的工厂刀具管理是假的
教你三个现场判断法,去看厂的时候用得上。
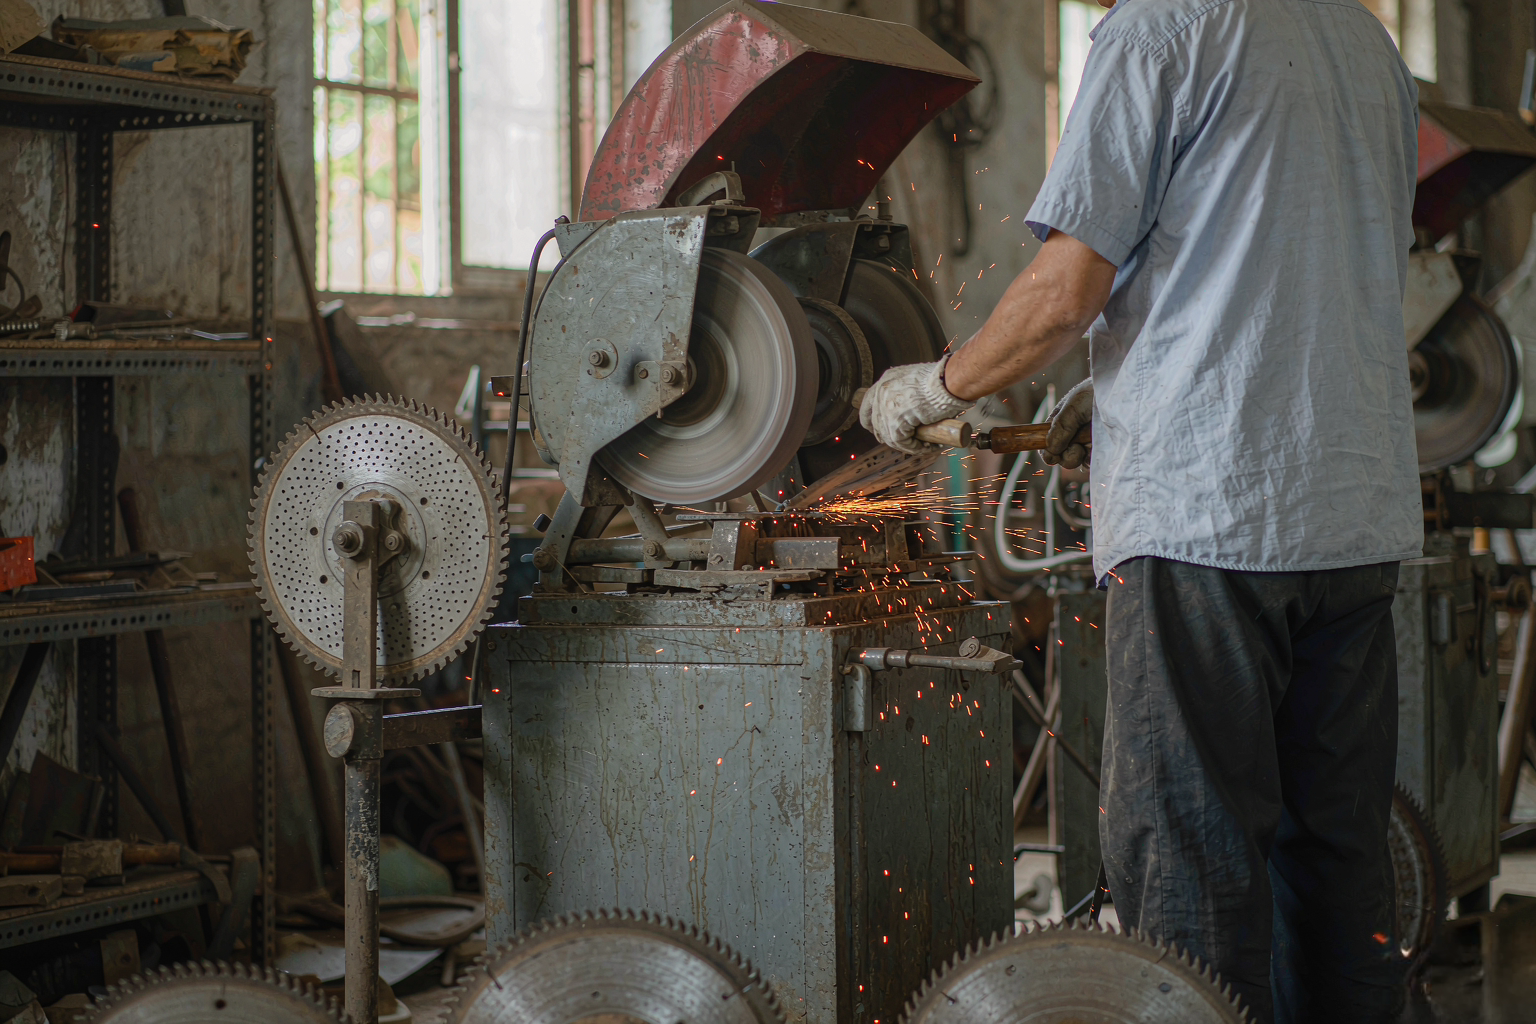
看锯片挂架。真管的厂,锯片按编号竖挂在架子上,每片之间有隔条,齿尖不碰齿尖。假管的厂,锯片平摞在抽屉里,一片压一片,齿尖互相磕,好锯也磕成废锯。
看废料箱里的板边。切面整齐、无毛边的,说明刀具换得及时。切面毛糙、有明显锯痕的,刀具管理多半形同虚设。
看工人换刀时的动作。真练过的,先断电挂牌再动手;没练过的,直接上手拧螺母。这个细节骗不了人。
这三条比看墙上的制度牌有用。制度牌谁都能印,动作骗不了人。
刀具和量具分开管,别混一个柜
车间里有两类东西最怕混:刀具和量具。刀具带油带屑,量具怕磕怕锈。放一个柜子里,卡尺的爪被锯片磕一下就不准了,量出来的尺寸全是错的。
我们的工具房分成两区,中间隔一块板。刀具区靠门,量具区靠里,量具柜里放干燥剂,湿度控制在百分之五十以下。量具的校准另有一套流程,站内这篇量具校准怎么做写得更细,这里不展开。
客户参观时我会带他看哪两处
一处是工具房的锯片挂架,一处是推台锯旁边的更换标准表。这两处最能说明车间的管理水平,比看展厅有用。
挂架上有几片锯,说明备刀够不够;标准表上有没有手写的补充说明,说明这张表是不是真在用。有的厂表是打印的,崭新,边角一点没卷,那就是贴给人看的。
我们的表被锯屑磨得发黄,边上用记号笔补过两行——「切密度板按七折算寿命」「崩齿片单独放红筐」。这种补丁才是活的制度。这套管理和车间五S是一套逻辑,站内车间的5S管理那篇讲过工具画线摆放的道理,刀具挂架就是同一条线的延伸。
刀具成本占多少?给你一个比例
家具厂的刀具成本,通常占板材成本的百分之二到百分之四。听着不多,但这是纯耗材,省下来全是利润。
我们去年刀具支出十一万左右,其中锯片六万多、钻头两万多、铣刀和成型刀三万多。前年是十四万,降下来的原因不是买便宜货,是更换更及时——钝刀硬用会把设备拖坏,设备一修就是大钱。
这个账要连着算。一片锯片省五十块,但多切两百张板才换,切出来的板边毛、封边不牢,返工一张板的成本是八十到一百二。省小钱赔大钱,这种事车间里天天发生。报废件的判定标准和不良品处置是同一套思路,站内车间的不良品怎么处理讲过报废还是返修该怎么划线,锯片属于「不值得返修」那一类。
新员工第一周要过的刀具考试
我们有个不成文的规矩,新来的开料工第一周不安排产量,只学三件事:认锯片方向、认崩齿、认切面。三天后考一次,给五片锯让他判断哪片能继续用、哪片该磨、哪片该扔。
五片里通常有两片是陷阱:一片只有轻微磨损但切面已经发黑,该磨;一片看着完好但有一颗齿缺角,该扔。答对四片才算过。
这考试听着小题大做,实际省了很多事。新人判断不准,要么钝刀硬撑,要么好刀乱换,两头都费钱。教一次,管三年。
老师傅为什么会反对换刀
有些老师傅不愿意换刀,觉得「还能切」。不是懒,是习惯了。他手上那把锯用了两个月,切出来的板他闭着眼都知道手感,换新的反而不适应。
这种事不能硬压。我们的办法是把更换标准和返工数据摆出来:这台机这个月因为板边毛刺返工了几张,返工工时多少。数据一摆,老师傅自己就换了。讲道理不如给他看账。
刀具采购:别只看单价
采购最容易犯的错是比单价。同样规格的锯片,一家一百八,一家三百二,买便宜的。用下来一片顶不上人家半片,算总账反而贵。
我们比的是「每千张板成本」,公式很土:购买价除以实际切板张数,再乘一千。这个数字才可比。现在常用的几个牌子里,最便宜的那家每千张成本比中档的高出三成。
还有一点,同一台设备不要频繁换品牌。不同品牌的锯片厚度公差不一样,换来换去,法兰盘和垫片的贴合面会被磨出沟,最后切什么片都不稳。
常见问题
锯片钝了会有哪些明显表现?
最明显是切面发黑发亮,像被烫过。接着是板边起毛、撕边,用手一摸有毛刺。再就是推料变费劲,同一块板以前一把推过去,现在要使劲顶。出现这三种情况里的任何一种,就该停机检查了。
一片锯片能磨几次?
普通磨损的硬质合金锯片能磨三到五次,每次磨掉齿尖零点一到零点二毫米。磨到齿尖硬质合金层快没了就不能再磨,一般直径缩小三到五毫米就是极限。崩齿的锯片不建议补齿,补一次的钱接近买新的三分之一,还不耐用。
钻头钝了能不能自己磨?
普通麻花钻可以手工磨,排钻的硬质合金钻头不行。排钻钻头直径公差要求在两丝以内,手工磨必然偏心,装上去打的孔全是椭的。我们一律送专业磨头的地方磨,一根八到十二块,比换新便宜一半。
车间刀具要几个人管?
三百人以下的厂,一个专职工具管理员加各班组长兼管就够了。管理员管台账、领用、送磨,班组长管现场判断和首件确认。人再多就要配两个,一个管刀具一个管量具,因为这两类东西的管理节奏完全不同。
为什么新锯片装上去反而切得不好?
八成是法兰盘没清干净,或者锯片装反了。还有一种是新锯片没做动平衡,头几十张板会有轻微跳动。我们要求新锯片上机先空转三十秒,再切五张板当磨合,这五张不投产,用来调机。
切到钉子崩了齿,算谁的责任?
算来料检验的责任,不算操作工。回收板材、二次利用的旧料,必须过金属探测,这是来料环节的活。没探测就让上锯,是流程漏了。我们规定这种崩齿要填单,但只追流程不追人,追人只会让人瞒着不报。
刀具管理对小厂有必要吗?
有必要,但不用搞复杂。小厂先做一件事:把锯片编上号,挂起来,谁领谁登记。就这一步,能把「找不到好刀」的问题解决大半。等产量上来了再上三张表,别一开始就搞系统,搞不起来。
刚总家具的车间对客户是开放的,想看锯片挂架、想看更换记录表,来厂里我们直接带你进工具房。有疑问也可以来刚总家具直播间问,我在镜头前拆过锯片给你看齿尖。