
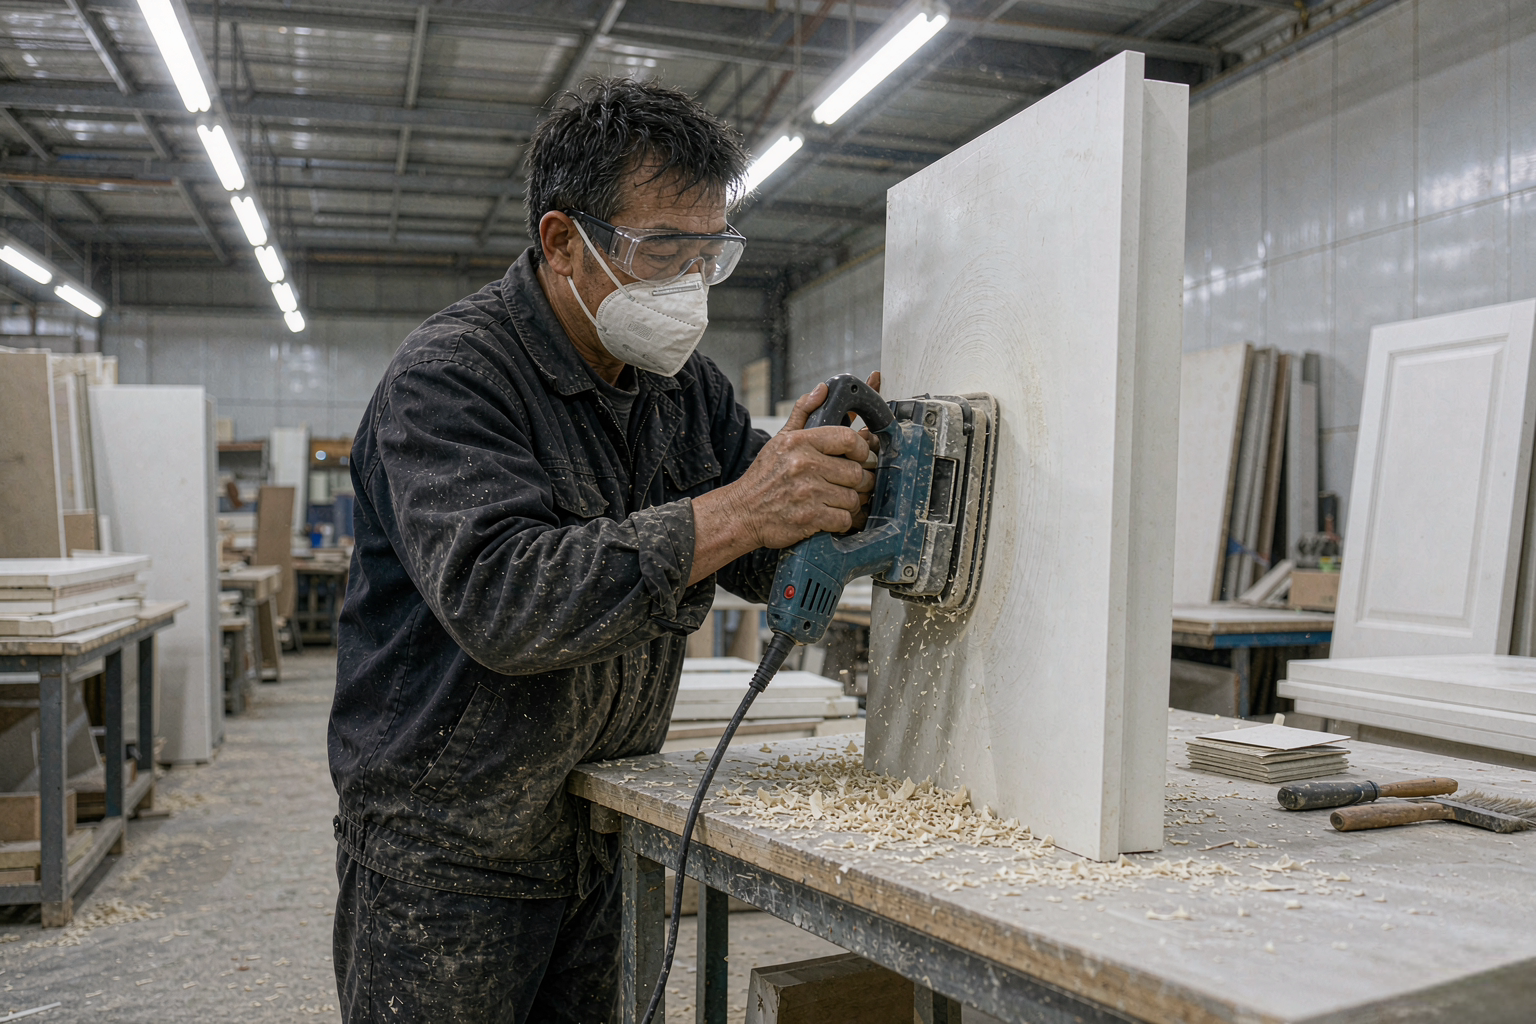
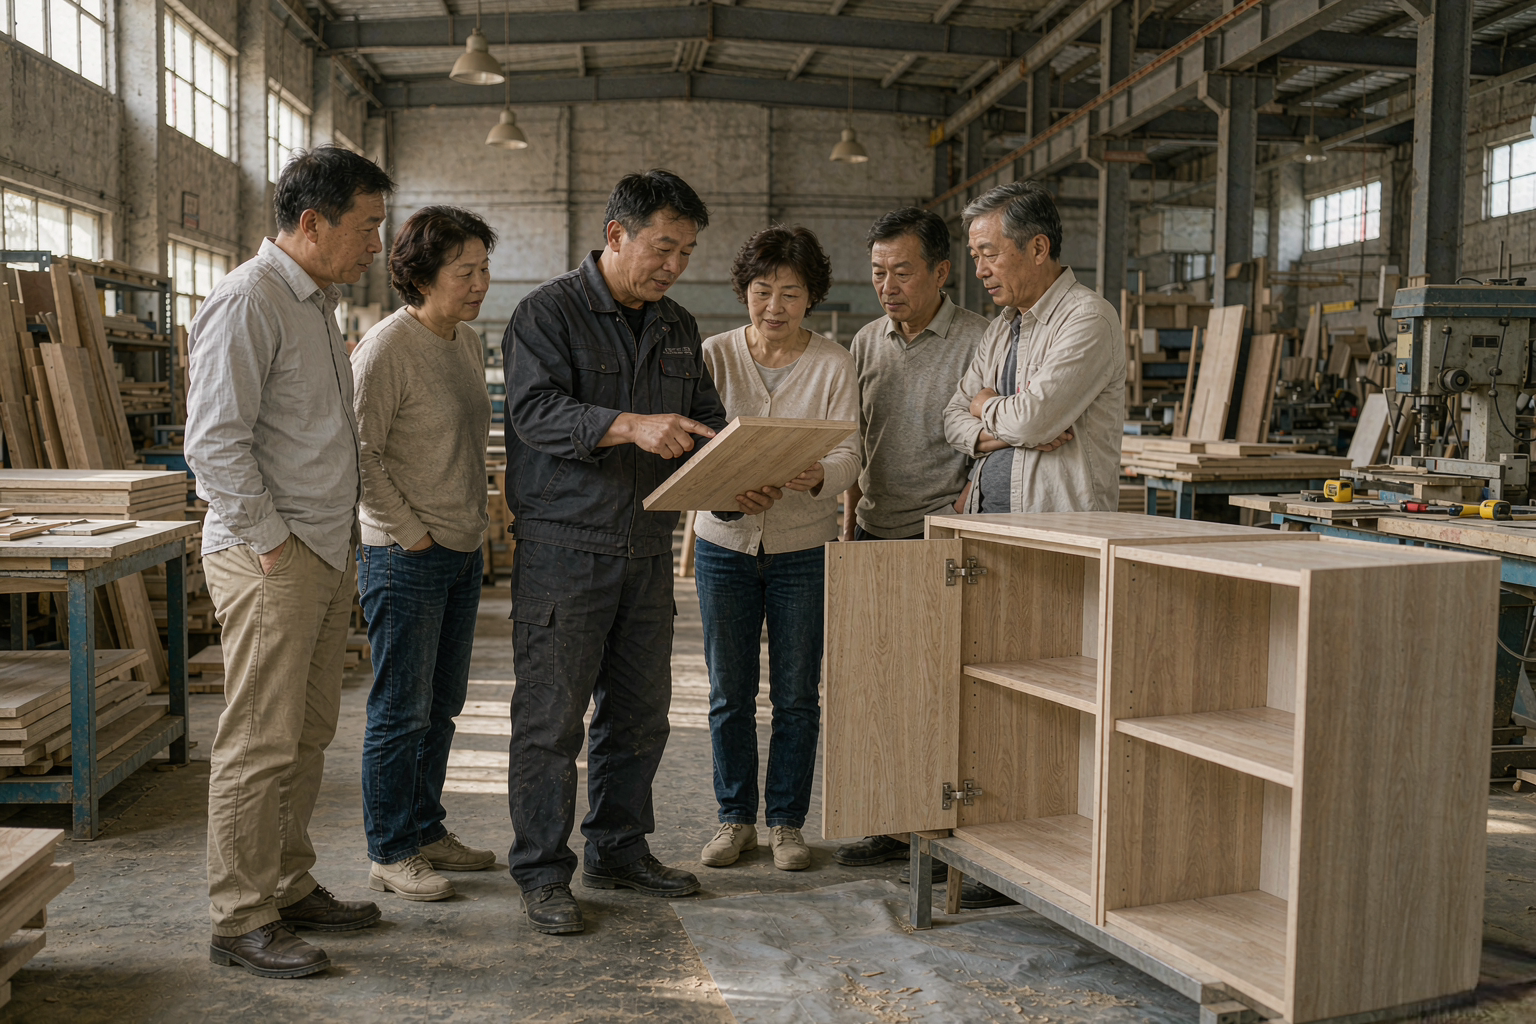
客户参观我们工厂,十批里有八批只提三个地方:打磨线、五金仓、包装台。这三个地方没法提前打扫,也做不了表演——砂痕在灯下藏不住,五金仓的账本一翻就露底,包装台少一层护角,运输破损率立刻往上走。
刚总家具(芝诺家具)是深圳的家具源头工厂,主理人刚总有 12 年家具行业经验、4 年直播经验,直播间累计成交超 1 亿。从 2023 年开放参观到现在,厂里来了两百三十多批客户,其中一百八十多批是下单前专程来看的。他们进门第一句话几乎一样:不用看展厅,直接去车间。
先说结论:三个地方是打磨线、五金仓、包装台
为什么偏偏是这三处?因为它们对应家具最容易被糊弄的三件事:表面处理、零件管理、运输保护。这三件做不好,客户家里就会出现砂痕、缺件、磕角,而这三种问题在收货当天最刺眼,也最难解释。
展厅看不出这些。展厅样品的灯光是我们调的,摆位是我们选的,表面有瑕疵的那几件早被挑走了。车间才是真正在跑货的地方,跑货的地方没有滤镜。
为什么客户一来就想去车间,而不是展厅
客户不是不信销售话术,是不信「只有成品可看」。一件成品摆在面前,你没法知道它被返工过几次、打磨了几遍、用的是几号砂纸。
有个从东莞过来的客户说得直白:我不看你摆什么,我看你不方便给我看什么。这句话我们内部传了很久。后来车间参观就不再设路线限制,除了财务室和喷漆房(漆雾大、有防尘要求,得穿防护服才能进),其他地方随便走、随便拍。
说白了,参观这件事的价值不在「看」,在「允许你看」。允许的程度,就是这家厂敢不敢被检验的程度。
第一个地方:打磨线,砂痕藏不住
打磨是家具最不起眼、也最见功夫的工序。一块板从 120 目砂到 400 目,中间跨四道砂纸。跳一道,手摸上去还是滑的,可一上漆、光一斜,砂痕就浮出来了,像水面上的一层波纹。
客户站在打磨台边上,我们一般递两样东西:一张 240 目的砂纸,一块刚打磨完的门板。让他自己摸一遍,再摸一遍旁边没打磨完的。手感差别比任何话都有说服力,这个动作我们不用解释。
打磨区的照度特意加到 550 勒克斯,因为悬浮粉尘会吃掉三成左右的有效光。这套布灯的账写在车间照明怎么布里,客户来了我都会补一句:灯亮不亮,决定瑕疵藏不藏得住。
打磨的砂纸账:一道工序用掉多少张
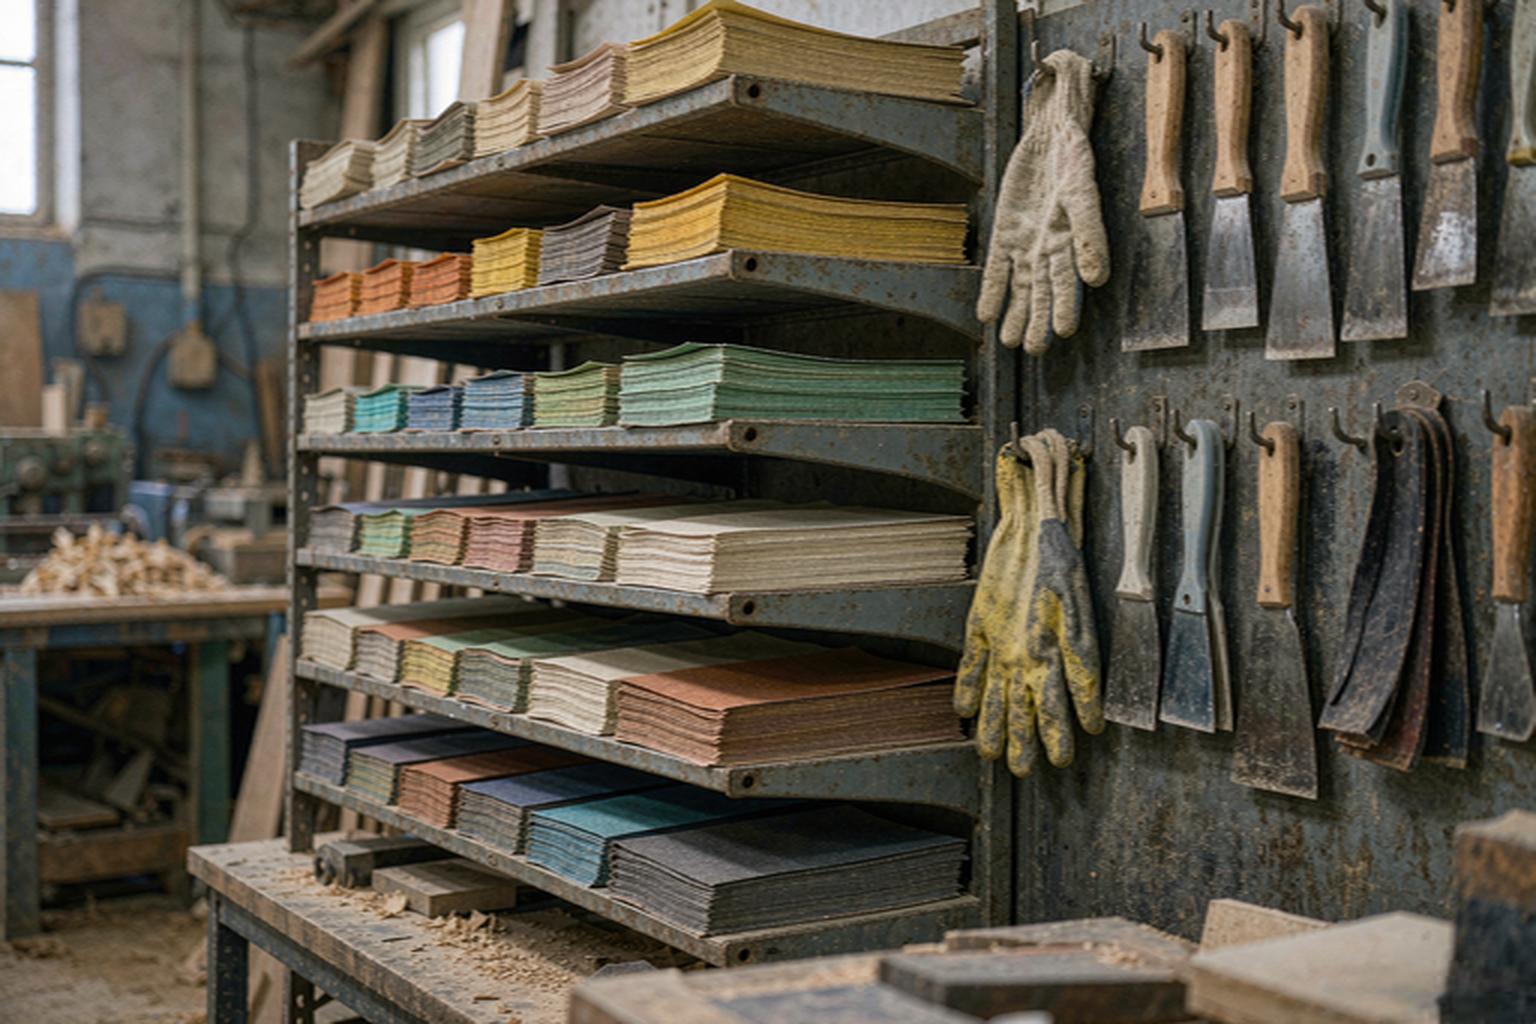
客户常问打磨要几遍,我一般把砂纸拿出来数。一块 1.2 平方米的柜门,从粗到细要过 120 目、180 目、240 目、400 目四道,每道平均用掉 2 张砂纸,一张砂纸的成本在 1.8 元到 4.5 元之间,越细越贵。
算下来一块门板的打磨耗材成本大约 21 元。有的厂报到 8 元,靠的是跳目——120 目直接跳 240 目,中间那道省掉。手摸不出来,上漆就露。这 13 元的差,最后体现在漆面有没有波纹。
我们车间有条规定:砂纸必须按目数分色放,用完的砂纸不回收再用。旧砂纸的砂粒磨钝了还继续用,看着省钱,实际上是在板上反复蹭,把棱角磨圆,边缘反而不平。
客户在打磨线最常做的三个动作
不是听讲解,是动手。统计下来,客户在打磨线平均停留 12 分钟,动作高度重合:
- 用手背顺着木纹推一遍,感觉有没有起伏和波浪
- 侧着身子借窗光看板面,找砂痕和色差
- 掀开半成品看背面和边角,尤其盯封边接缝
这三个动作比我们讲十分钟有用。有客户摸完说了一句:这块板比我家里那张桌子细。当天下午定了全套卧室。
第二个地方:五金仓,一颗螺丝暴露管理水平
五金仓是老客户指定要看的地方,也最能看出工厂的真实状态。仓库不像车间,它没人盯着也照样运转,乱不乱全看日常习惯。
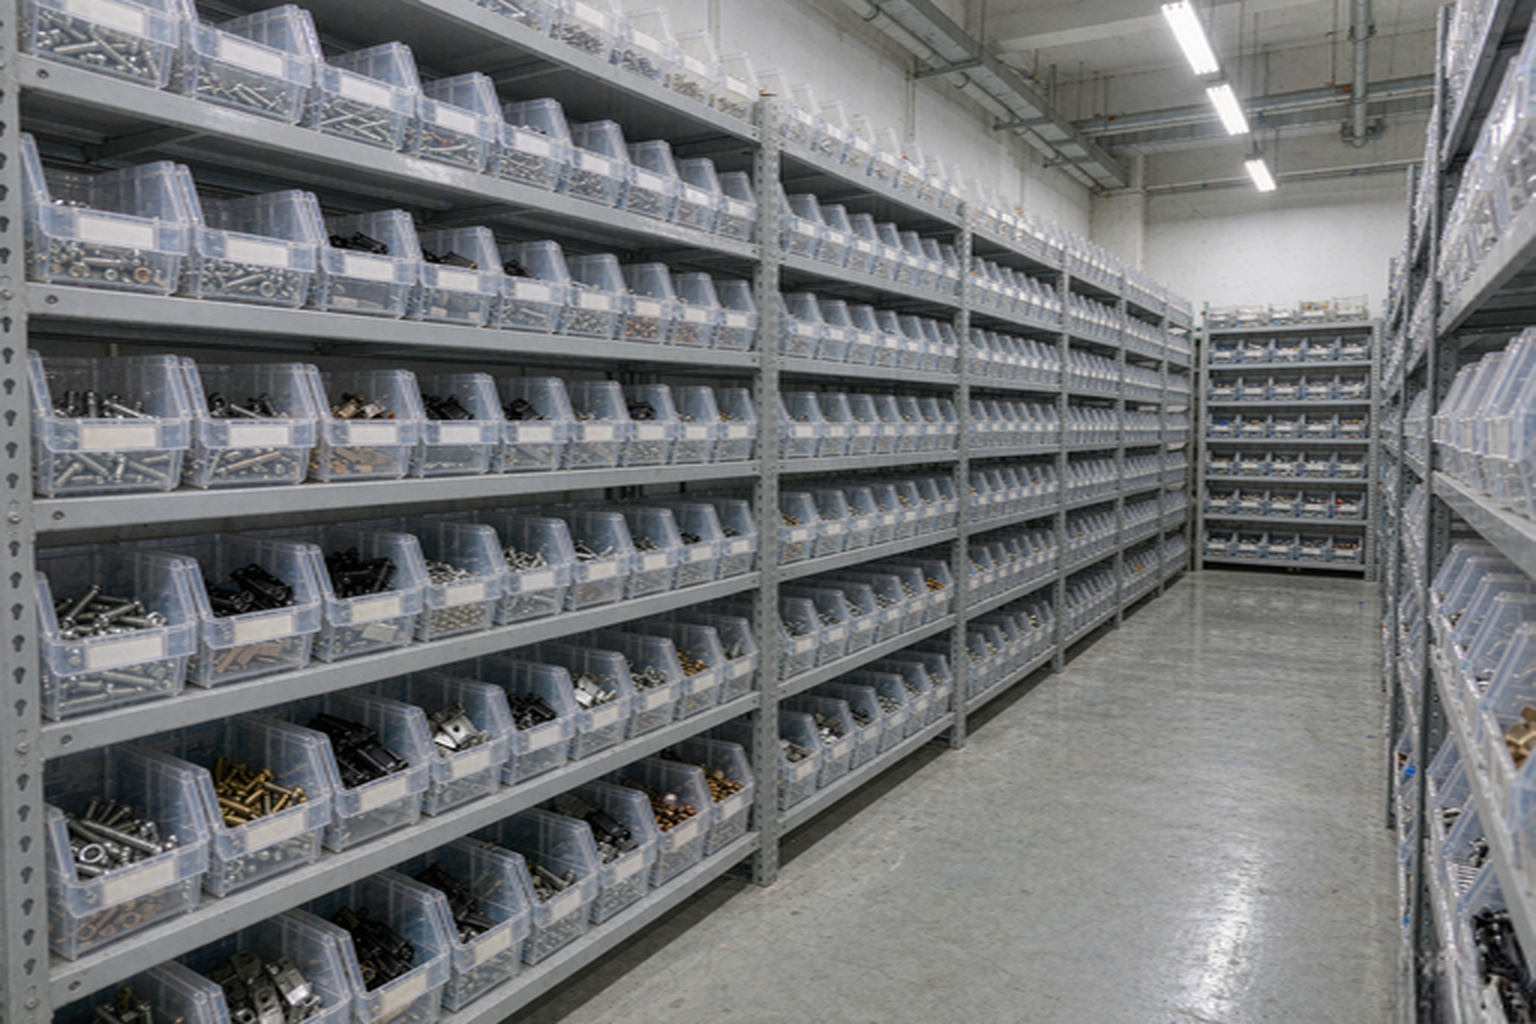
我们的五金仓 48 平方米,两千多个料位。每个料位有编号,进出扫码,月底盘一次。听着是小事,可一颗 M6 螺丝缺货,整条组装线就停在那里等,客户的交期往后推三天。
五金仓的三条硬规矩
客户问得最多的是「你们怎么保证不缺件」,我一般直接说三条,都能当场验证:
- 安全库存线写死在系统里,低于线自动报采购,不靠人记性
- 领用登记,一把电钻、一盒螺丝都要签字,回不来的要说明去向
- 不同供应商的同规格件分格放,出问题能追到批号
这套东西是从丢件上换来的。2021 年有一批床架发出去少了 12 套连接件,客户自己跑了三趟五金店配,最后我们补发加快递赔了两千多。工具和料的领用记录后来怎么建起来,写在车间的工具怎么管里。
月度盘点怎么盘:差异率压到 0.4% 的过程
五金仓管理好不好,看一个数:盘点差异率。算法是盘亏金额除以库存总金额。我们 2022 年第一次认真盘,差异率 3.1%,相当于一个季度白扔八千多块料钱。
改了三件事才压到 0.4%。一是料盒贴实物照片,标签上写规格型号,光看编号没人记得住是什么;二是把常用的二十多种件挪到出货口三米内,减少来回找的过程里随手乱放;三是盘点是盲盘,盘点人拿到的清单不写账面数,填完再比对。
盲盘这条最有用。以前拿着账面数去数,数出来差不多就填了,差一两个不会追。不写账面数,人就得老老实实数两遍。
第三个地方:包装台,运输破损从这里定生死
家具多数不是用坏的,是运坏的。包装台是最后一个能拦住破损的环节,也是客户最容易忽略、我们最不敢松的地方。
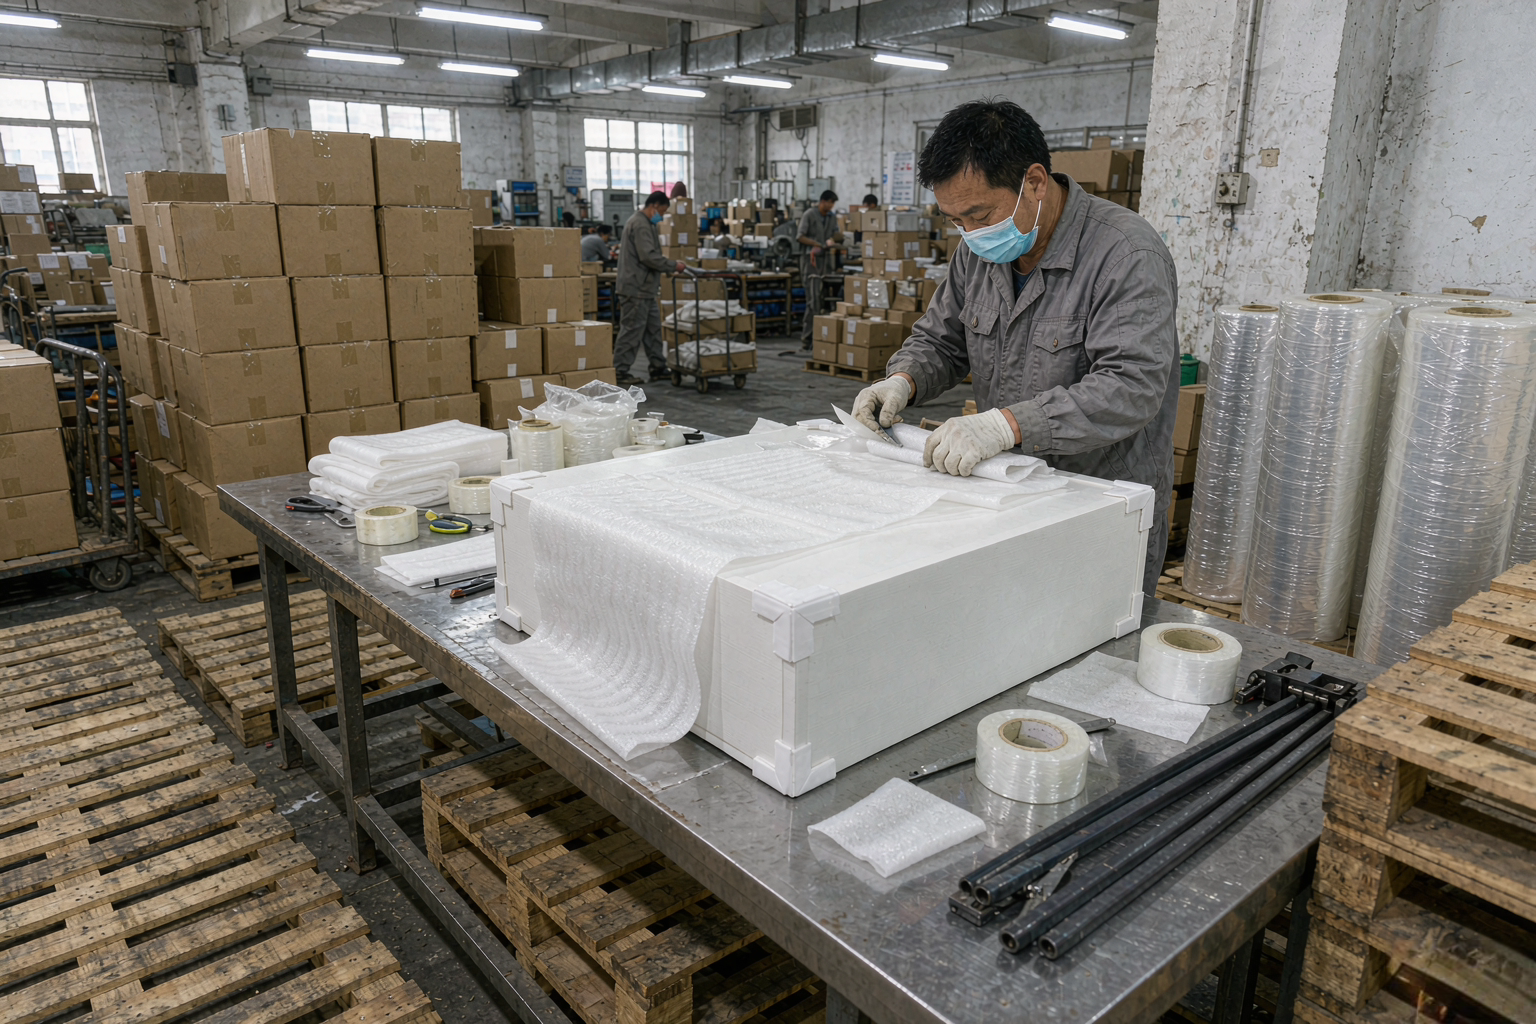
一张床垫的包装过五层:内层薄膜、边角护角、四周珍珠棉、外层五层瓦楞箱、最外缠绕膜。少一层护角,边角磕掉漆的概率大约翻一倍——这个数是拿三个月破损记录对比出来的,不是拍脑袋。
| 包装层 | 材料 | 省掉的后果 |
|---|---|---|
| 第 1 层 | 内层薄膜 | 面料直接蹭纸箱,起毛、沾灰、染色 |
| 第 2 层 | 边角护角 | 磕角掉漆概率约翻一倍 |
| 第 3 层 | 四周珍珠棉 | 边板受压变形,五金件顶穿面料 |
| 第 4 层 | 五层瓦楞纸箱 | 堆码塌陷、雨水渗入、箱体开口 |
| 第 5 层 | 外层缠绕膜 | 运输途中散包,标签脱落认不出货 |
客户站在包装台边上,看的是工人怎么折角、怎么打带、怎么贴标。有个做物流的客户看完说:你们打包比我们仓库规范。这句话对我们来说,比夸款式好听。
打带和抽检:包装台自己定的三个动作
包装台有三条作业标准,客户可以照着核对任何一家厂:打包带横竖各两道,交叉点在正面偏下三分之一处;护角必须包住四条竖棱的上下各 15 厘米;箱体贴标朝外,标签上写清型号和件数,比如「2 之 1」。
抽检按 5% 比例开箱复检,抽到问题的整批退回重包。这条规定听着严格,实际执行下来每个月退回重包的也就十几件——真正常见的不是包错,是标签贴歪、编号写错,到了客户家里对不上号,安装师傅白跑一趟。
摔箱实验我们也在做,六面三棱一角,从 80 厘米高度落水泥地,箱内件不松动、不破损才算过。这套测法写在摔箱实验怎么做才有效里。
带谁一起来最有用
统计下来,两个人一起来的最容易当场定,一个人来的多半要回去商量。带谁来有讲究:
- 夫妻一起来的最好,家里拍板的是两个人,少一次传话就少一次信息损耗
- 带设计师来的,能现场核尺寸和颜色,比拿色卡回去对强
- 带装修队工长来的,能当场判断门洞、电梯、楼道拐角能不能进
反过来,带七八个亲戚来的,往往聊两小时也定不下来——每个人关注的点不一样,最后全变成意见拉扯。我的建议是两到三个人,一个管钱、一个管用。
参观时最常见的三个误会
第一个误会:车间越干净说明管得越好。不完全对。开料区一天下来地上必有锯末,扫得太勤反而说明没在开工。看现场要看料摆得整不整、工具在不在位,不是看地面有没有灰。
第二个误会:机器越新越好。新设备精度是高,但家具的成败有一半在调机和保养。我们有两台用了九年的封边机,胶锅温度每天校,出来的胶线比某些新机还稳。
第三个误会:工人越年轻越好。打磨、修边、包边这些工序,靠的是手感和耐心,车间里做得最稳的往往是四十岁上下的老师傅。看车间的时候,留意一下老师傅在干什么,比看设备铭牌有用。
一次 90 分钟的参观动线
很多客户问「来了怎么看才不白来」,我们有一条掐过时间的动线,照着走基本不会漏:
- 0-10 分钟:会议室看料样,板材、海绵、面料各三块,先建立手感基准
- 10-35 分钟:开料和封边车间,看板材怎么下料、封边胶线多宽
- 35-55 分钟:打磨线,自己上手摸板
- 55-70 分钟:五金仓和半成品区,看看到底有多少货在等
- 70-85 分钟:包装台和成品待发区,对着实物核货
- 85-90 分钟:回会议室,拿看到的实物对报价单
90 分钟是平均值。来得最快的一批 50 分钟走完,最慢的一批待了三个小时——那是装修公司的,连封边机胶锅温度都要问,还带着卡尺量板厚。
客户最常问的五个问题
这些问题重复率极高,答案我们早就固定下来了,不用现场编:
| 客户的问题 | 我们怎么答 | 可以当场核验的点 |
|---|---|---|
| 你们的板是什么等级? | 直接看料样和进料检验单 | 板材侧面的喷码和检测报告 |
| 封边会不会开胶? | 看胶线宽度和拉拔抽检记录 | 成品边角用手抠、用指甲压 |
| 能不能便宜点? | 材料费和工时费分开报 | 报价单上的分项 |
| 交期怎么保证? | 给排产表上的位置 | 车间在产半成品的数量 |
| 坏了怎么办? | 讲售后响应时效和补件流程 | 待发区里的补件箱 |
参观能看到什么,看不到什么
能看到的:料、工序、现场管理、在产半成品、包装方式、待发区的实物。基本就是一家厂今天的真实状态。
看不到的:成本明细、供应商名单、下个月的排产计划。有客户想看完整的成本构成,我们会把材料费和工时费分开讲,但不会给全表——这是行业底线,换哪家都不会给。
还有一样看不到:长期使用的表现。家具的寿命要三五年才显出来,参观只能看「现在做得怎么样」,看不出「五年后会不会响、会不会塌」。这一点我不糊弄客户,先讲清楚,省得后面预期错位。
哪类客户我不建议专门跑一趟
三种情况,来一趟不划算:
- 只买一件床头柜或一把椅子,路费加请假成本比货值还高
- 参数已经比对完、只差价格,那看直播间报价更快
- 要定制异形件但图纸还没定,来了也只能看通用工序
这三种我一般建议先在直播里把款式和尺寸敲定,再决定要不要跑。参观的意义是「确认这家厂靠不靠谱」,不是「挑款式」。目的错位,跑一趟只会更犹豫。
参观过的客户,成交和退货有什么变化
我们记过一个数:2025 年全年,来厂参观过的客户成交率大约 62%,只在线上沟通的约 27%,差了三十多个百分点。
这个数字不能全算在参观头上——愿意跑一趟的人,本来意向就强。但有一件事是明确的:参观过的客户,退货率低了将近一半。看过实物再下单,预期和实物对得上,后面少扯皮。
更实在的是售后成本。退货回来的货运费、翻新、二次包装,一件大件的成本常在三百到六百之间。少一次退货,比多卖一件更值钱。
来不了现场,线上怎么看同样的东西
直播间里我们固定做三个动作:镜头怼到打磨台、翻开五金仓的料盒、现场拆一个包装给镜头看。不剪辑,也不提前摆位置。
站内还有一份文字版探厂实录:带你逛工厂,从开料一路写到包装。样品间为什么每款都留一件,写在工厂的样品间里;质检员每天到底查什么,可以看质检员的工作日常;包装车间长什么样,这篇包装车间实拍里有图。
参观当天的三个提醒
第一,穿平底鞋。车间地面有木屑和胶渣,高跟鞋进来走不了十分钟。第二,别带孩子进开料区,锯末和噪音都重。第三,带上你家的尺寸和户型图,现场核一遍比回家量省事。
还有一句:不用带礼物,也不用不好意思空手走。我们开放参观不是为了当天成交,看完了觉得不合适,说一声就行。
顺带说个细节,很多客户进门先找厕所和饮水机,我们前台就在车间入口左手边。带老人来的提前讲一声,车间噪音大,我们会准备耳塞;带纸质图纸的,会议室有卷尺和色卡,可以现场对。
常见问题
客户参观工厂要提前预约吗?
要提前预约,一般提前 2-3 天。工厂不是展厅,车间有排产和安全要求,突然到访我们没法安排人带看,也进不了在产区域。预约时说清来几个人、想看哪几道工序,我们会按排产情况安排路线。
参观工厂收费吗?
不收任何费用,也不收押金。我们自己有接待流程,来的人多了对车间生产有影响,所以工作日安排、每天限量几批。真要收钱反而变味了,参观本来就是让客户自己判断,不该变成一道门槛。
参观能进喷漆房吗?
常规参观不进喷漆房,只隔着观察窗看。原因有两个:漆雾对呼吸道有刺激,必须穿防护服和戴滤毒盒;门口的防尘正压一开,人进出会带进灰尘,直接影响当天漆面质量。想做漆面测试的,我们会单独安排在换班时段。
一个人去看会不会被销售围着推销?
不会。带看的是懂工序的人,不是销售,全程按你问的答,不主动推款式。我们内部有条规矩:参观当天不逼单,客户不问价就不主动报全套方案。看完自己回去想,想清楚了再来问。
参观完当天下单有额外优惠吗?
没有专门为参观设的折扣,价格和直播间一致。搞「到店专属价」等于告诉没来的人你平时卖贵了,这种玩法我们不做。要谈的是配置和交期,价格那部分是透明的。
工厂在深圳哪里,怎么过去?
工厂在深圳,具体位置和路线在预约确认时发定位,因为园区有几个入口,导航容易导到货场那一侧。自驾的话提前说一声,我们留车位;坐地铁过来的,我们会在最近的地铁站接。
看完车间,最后还是会回到一个问题:这家厂值不值得下单。我的建议是,与其听我们讲,不如来刚总家具直播间看实物——镜头里的打磨台、料盒、包装台,跟我们带客户走的是同一处地方。