
床垫面料从一卷布到一块裁片,要过验布、摊布、排版、裁剪、配片五道工序,一台自动裁床一天能裁 800-1200 米,手工台 300 米就到顶了。面料是床垫的「脸面和皮肤」,裁剪这一环决定了套面服帖不服帖。刚总家具(芝诺家具)是深圳的家具源头工厂,主理人刚总有 12 年家具行业经验、4 年直播经验,直播间累计成交超 1 亿,这篇带你走一遍我们的裁剪车间。
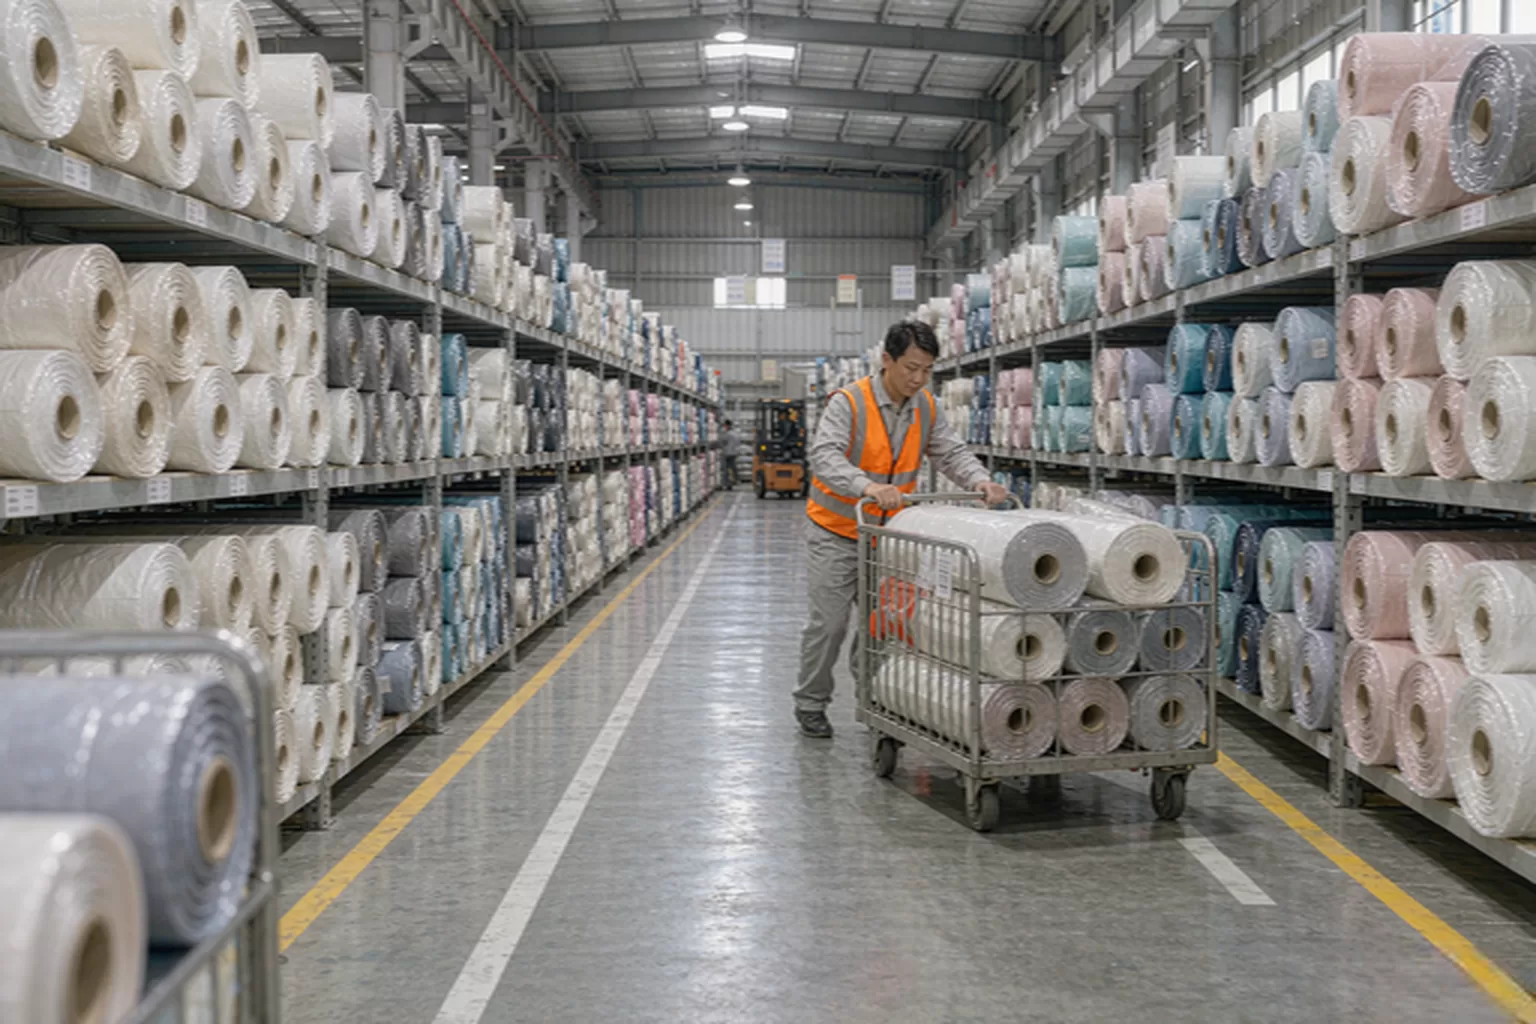
先认识:床垫面料跟衣服面料不一样
床垫面料多数是纬编针织布,克重 180 到 350 克每平方米,特点是弹性大、能跟着垫层起伏包覆。它和沙发布、窗帘布最大的差别是「受力方式」:床垫面套要整张套上去再封边,四个方向都被拉伸,所以纬编针织的弹力一致性直接决定套面会不会歪。
一卷面料标准 50 米长、2 到 2.3 米幅宽,进厂时按批次挂检验标签。面料的种类差异,床垫面料怎么选那篇写过针织、提花、3D 网布的对比,这篇聚焦它在车间里的旅程。
第一道:验布,一天拦下多少问题布
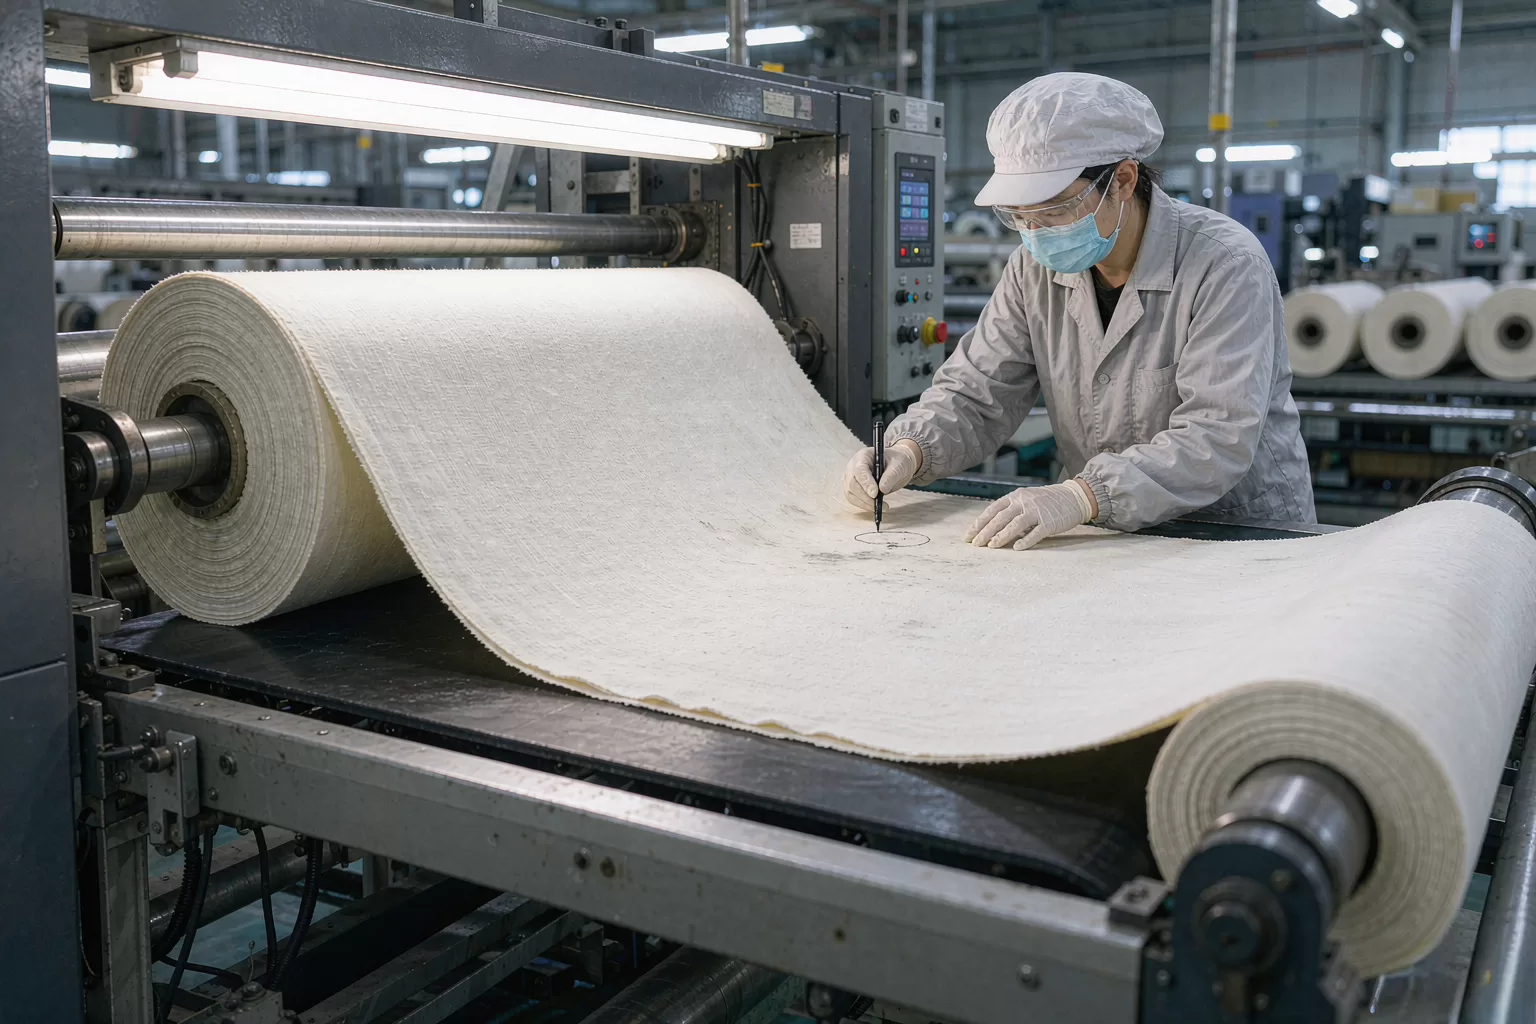
卷料上机前先进验布机,布面匀速展开,灯箱打光,验布工眼睛贴着过一遍。看什么:断纱、破洞、印染色差、纬斜(纹路歪了)、油污点。标准按码分,10 米内三个以上明显疵点的整卷退供应商。
验布看起来枯燥,其实是面料成本的第一道闸。一卷 50 米的提花面料两千多块,流到裁床上才发现问题,裁都裁了,退都没法退。我们车间验布的退回率长期在 3% 上下,旺季赶货时会窜到 5%,供应商最怕我们的验布报告,这张纸比什么话都硬。
第二道:摊布,铺得平不平决定裁得准不准
验过的布上自动摊布机。机器夹着布卷来回走,一层一层铺在裁床台面上,一次摊 20 到 40 层,层与层之间张力必须一致。摊歪一毫米,裁出来的裁片每层都歪一毫米,四十层就是肉眼可见的斜片。
摊布环节最讲究「松紧」:拉太紧,裁完松开布片回缩变形;太松,层间打褶裁刀切不透。老师傅调张力凭手感也凭数据,我们车间每个批次的张力参数都记在工单上,同款布第二次上机直接调参数,不用再试。
第三道:排版,一块布能出几套面套
排版就是把一套面套的所有裁片在布幅上拼到最省。面套裁片包括顶面、底面、四条围边、商标位,形状大多是长条矩形,排版难度不大但拼法有讲究:先排大件再塞小件,条纹布还要对格对条,两片围边的条纹要接得上。
普通提花布利用率能做到 88%-92%,对格对条的面料掉到 80% 以下——条纹面料贵不只是进价贵,损耗也大。排版软件自动排一遍,老师傅再手工抠一轮,抠出来的每一厘米都是利润。这就是为什么同款床垫换了面料,价格能差两三百。
第四道:裁剪,自动裁床和手工台的差别
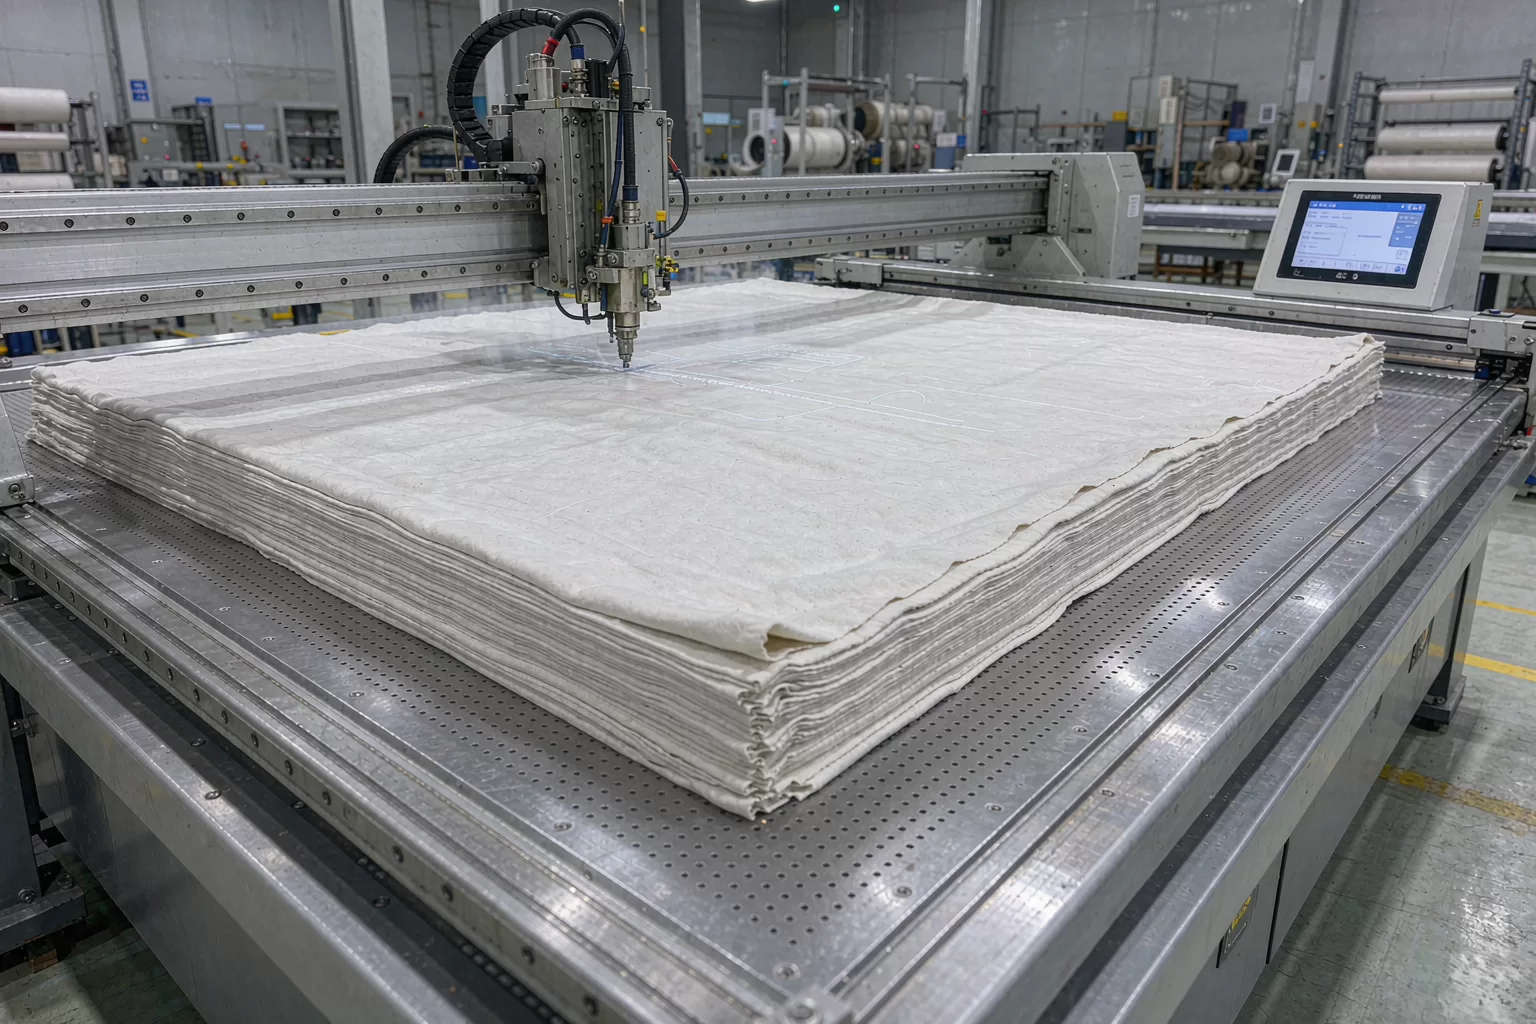
裁剪是车间的核心工位。我们两条线并行:
- 自动裁床:电脑控制刀头沿排版图走刀,一次切穿 30 层,精度正负 1 毫米,一天两班裁 800 到 1200 米布。批量订单全走这条线。
- 手工裁台:电剪刀加样板,师傅按线走,一天 300 米封顶。打样、小单、返修件走这条线。
跟海绵车间的分工逻辑一样:量产靠机器保一致,零活靠师傅保灵活。裁完的裁片打号分包,一套面套一个袋,配着围边条和拉链明细,流转到缝纫组。床垫面套从裁片到成品怎么缝,工艺细节和沙发裁剪车间实录那篇讲的大同小异,两个车间共用一套管理逻辑。
为什么裁片边缘要打剪口
细心的读者会发现裁片边缘有小缺口,这叫剪口,是缝纫时的对位标记:围边和顶面缝合的位置靠剪口对齐,差一个剪口,四角就扭。自动裁床的剪口是刀头顺手打的,位置分毫不差;手工裁的剪口靠师傅点剪,偶尔有老手也会漏,缝纫组发现漏剪口的裁片要退回补,这道内部返工每天几单,都在工单上有记录。
第五道:配片与核数,一套都不能错
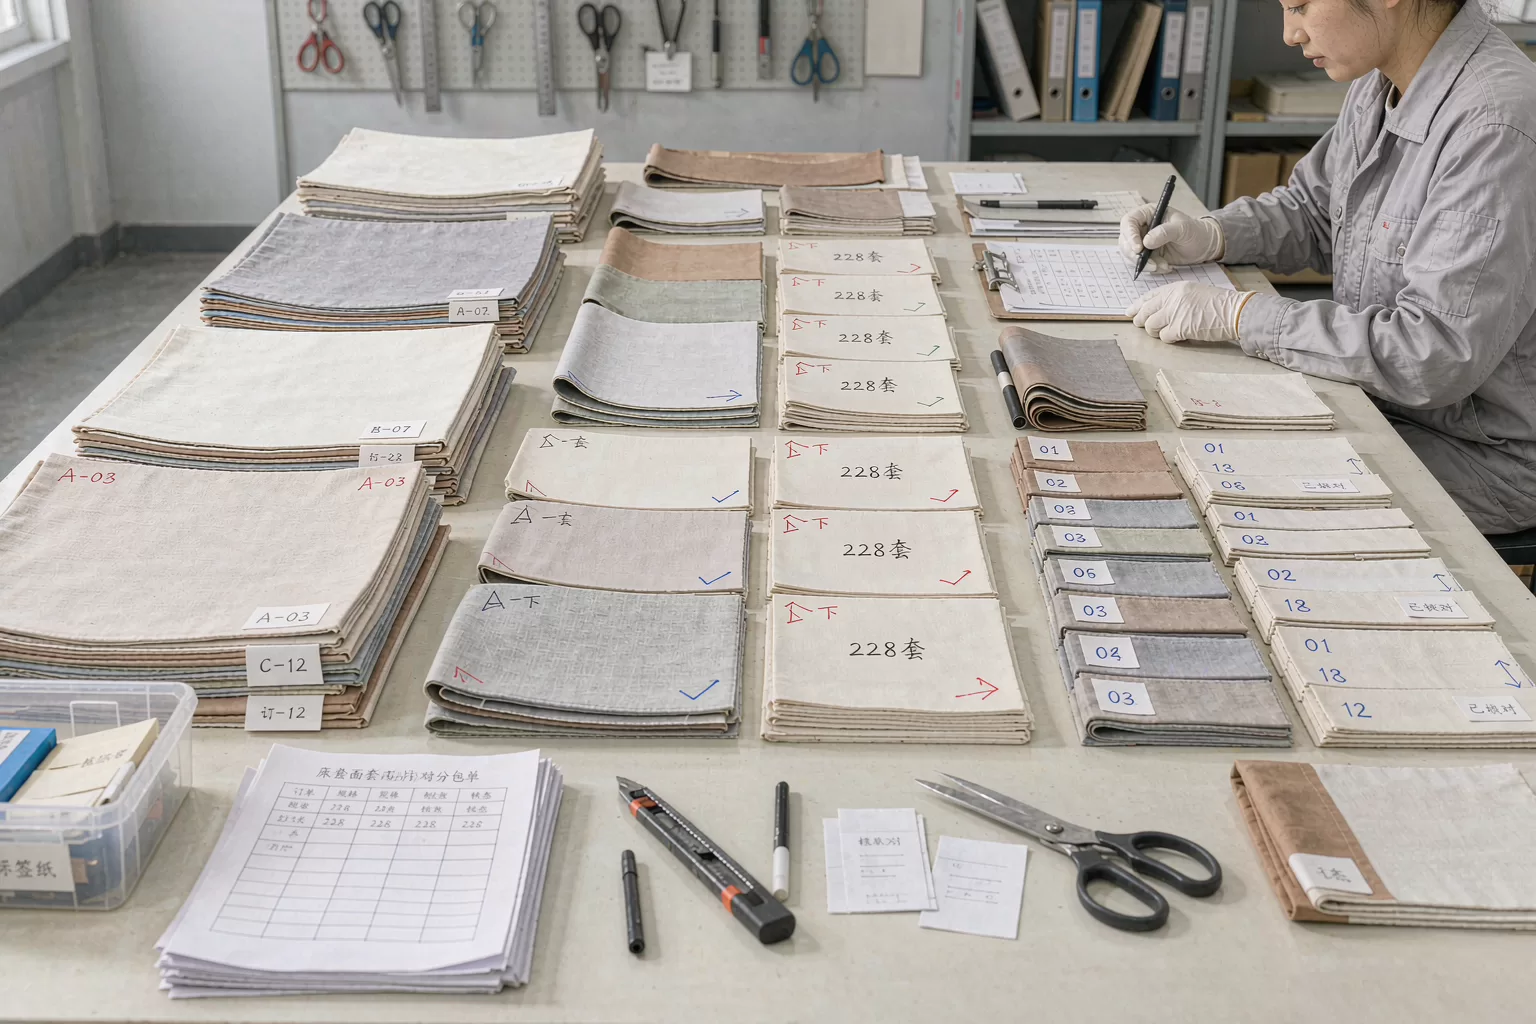
裁片进配片区,按面套清单配齐:顶面一片、底面一片、围边四条、拉链两条、商标标、洗水标。核数员按套点数打包,出错率要求千分之三以下。别小看这一步,少一条围边,缝纫组干到一半才发现,返工加等待,一张床垫的工期就拖半天。
我们吃过亏:有一年旺季漏配了一批商标位,三十张垫子缝完才发现少标,整批拆线补标。从那以后配片区加了双人复核,报错率降到万分之几。
一天 800 米是什么概念
算笔账就明白自动裁床的产能。一张 1.8 米床的面套用料约 4.5 到 5.5 米布,800 米裁完对应 150 套上下;我们床垫线一天产能 120 到 150 张,正好一比一咬合。也就是说裁床是全厂产能的天花板,它慢一天,全线停一天,所以裁床的保养维护等级是最高的,每周停机半天保养,备件常驻仓库。
旺季爆单怎么办?裁床加班到两班倒,手工裁台全部顶上打杂件,实在不行外发裁片给同行加工——但外发件必须附我们的排版图和验收标准,回来 100% 复尺,这一条不能让。
面料的损耗都去哪了
一块布从 50 米到成套面套,损耗有三块:排版边角料 8%-15%,剪口和缝份 3%-5%,疵点剔废 2%-3%。边角料不是垃圾,大块的给沙发厂做内衬垫,碎的打包卖给再生棉厂做填充基料,我们厂里的边角料每月两吨上下,流向都有台账。
有同行拿「零浪费」当卖点,实话说是做不到的,能说到 90% 利用率已经是排版软件加老师傅的上限。宣传数字听听就好,看车间实拍才有意义。
面料克重:藏在参数里的成本
裁剪车间一眼就能看出一家床垫厂的用料档位,看克重表就行。面套克重 200 克以下是走量款,300 克以上是中高端;提花刺绣每加一档,裁剪损耗同步上涨。消费者翻详情页基本不写克重,可以直接问客服「面套克重多少」,答得出来的工厂用料是明白账,答不出来的自己琢磨。
克重高不只是「厚实」,针织面料的克重和弹性是一对矛盾:克重上去弹力略降,所以高克重面套的排版和缝制精度要求更高,这也是高克重款更贵的原因之一。
从裁片到套面:面料最后的旅程
裁片配齐后进缝纫组,四条围边先接成环,再和顶底面缝合,翻面套上垫芯,最后走封边机锁边。套面服帖的关键一半在裁剪精度,一半在缝纫张力,两边都稳,面套平整得像熨过。套好的垫子进质检,面套对格对条、缝线密度、四角圆度都在检查项里,过检才进包装线。包装线上要过几道检查,车间包装线实录那篇写过,床垫出厂前的最后关卡都在那里。
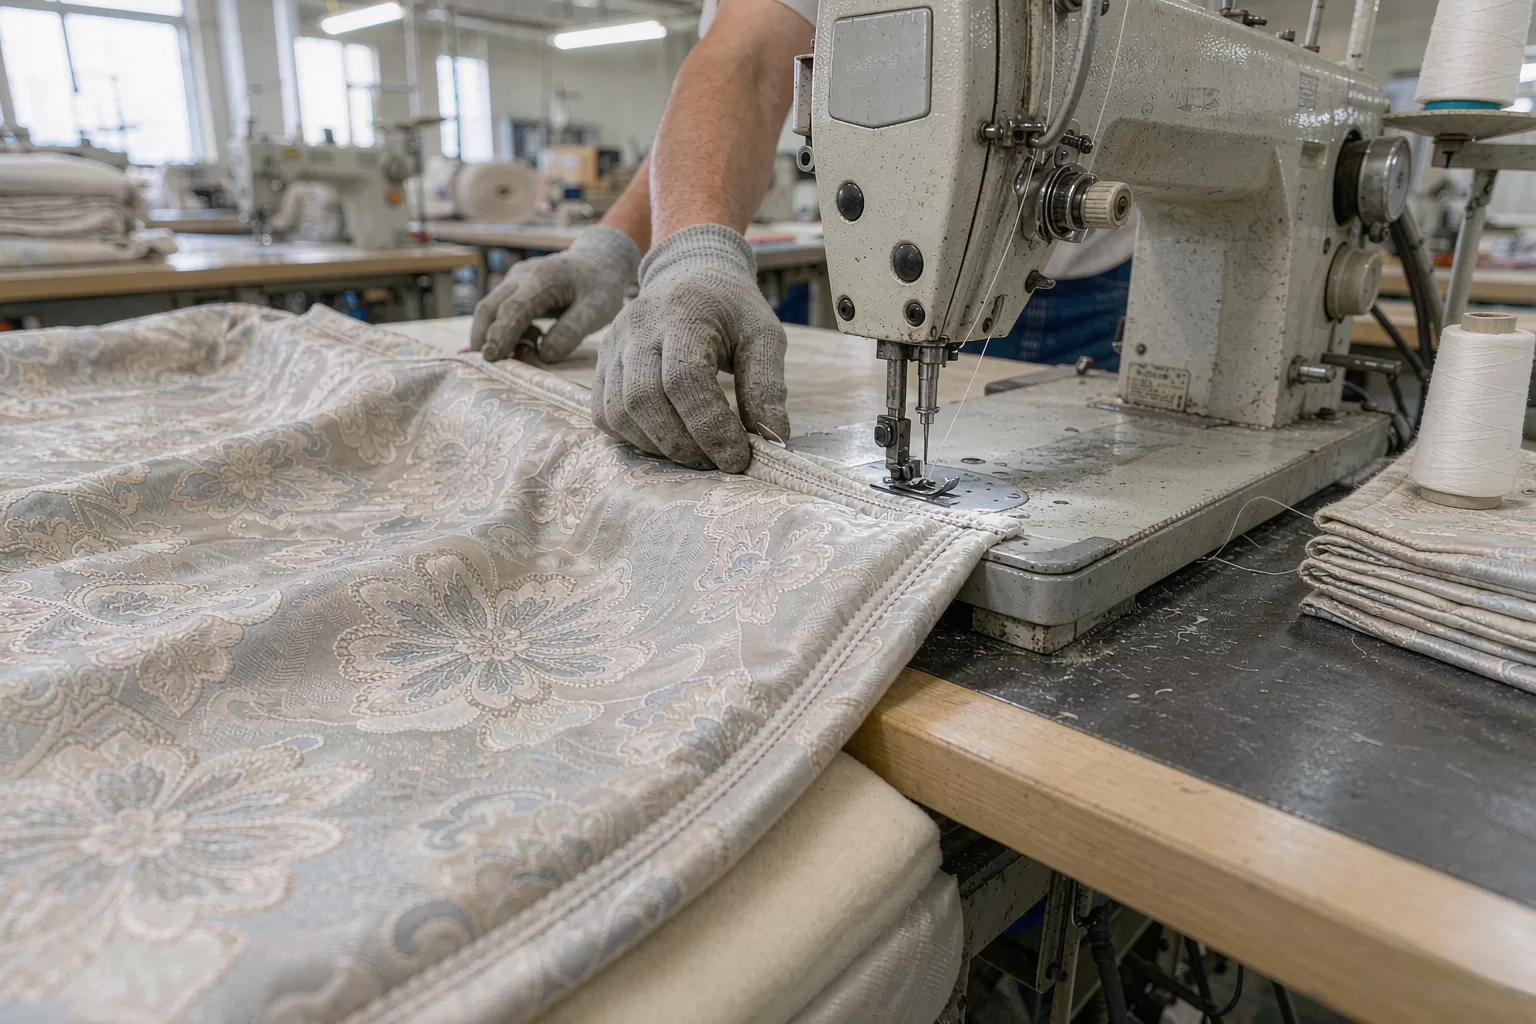
针织和提花在同一台裁床上表现差在哪
同一天裁针织和提花的师傅,手感完全两回事。针织面料弹性大,摊布时不能拉,一拉整层布回缩,裁片全变小一号,所以针织的摊布层数压在二十层以内,靠布的自重摊平;提花基本不弹,能摊到四十层,但花回对位费眼睛,对条对花的裁片报废率比素色高四到六个百分点。3D 网布又是另一路,料硬、立得住,裁床走刀要放慢两成,不然切边起毛。一台裁床切换三种面料,换刀、调速、重排版,前后要四十分钟,这就是为什么排产时尽量把同种面料凑在一批。
裁剪车间抽检:每批查什么、抽多少
裁完不是直接流走,车间有固定抽检动作:
- 首件全检:每版前五套逐件卡尺量,对不上图纸整版停机;
- 中途抽检:每小时抽一套量关键尺寸,超差就回溯最近一小时;
- 花回抽检:提花料每十套抽一套对花,错花一票否决;
- 终检配包:打包前核对裁片数量与料单,一套不多一套不少。
四个动作看着繁琐,但都是拿返工换来的规矩。面套的问题八成出在裁剪,上游把关一分,下游缝纫和质检就省十分。
一套面套的成本拆解:面料占多少
以一张 1.8 米床垫的常规针织面套为例:用料约 4.2 米,300 克档针织布按行业价折下来,面料成本大概占整套面套的六成,辅料(围边条、拉链、标牌)占一成,裁剪与缝制人工占三成。克重每上一档(比如 300 克换 380 克提花),面料成本翻着涨,零售价却不一定同步涨——这里就是看一家工厂诚不诚实的地方:真用料的,克重敢写进详情页;糊弄的,只讲花型不讲克重。刚总家具是深圳的家具源头工厂,面套面料直接对接织厂定织,中间省掉的两道贸易环节,就是把克重做扎实出来的空间,直播间里我们随时把克重牌怼到镜头前念。
面套只是床垫的一层皮,垫芯那边的关卡更多,一张床垫要过多少道质检那篇把全流程数了一遍,跟这篇对着看就完整了。布料进厂前的检验细节,面料检验车间:一匹布要过几道关写得比这篇更前置。
裁片的存放:切完不等于万事大吉
裁片有保质期,这话听着玄乎,其实是物理问题。针织裁片切完后会慢慢回缩,头四个小时缩得最快,二十四小时后基本稳定,所以车间规矩是裁完静置半天才能进缝纫,急单也要压到四小时以上,不然缝出来的面套尺寸对不上垫芯,返工比等半天贵得多。存放也有讲究:裁片袋要平放,摞高不超过十五套,压久了下面的裁片出印子;提花裁片怕光,靠窗的架子上的料会褪色,今年夏天有一批奶白色提花在窗边放了三天,色差肉眼可见,整批降级做了展示品。车间里的每条规矩背后都有一笔学费。
旺季和淡季:裁剪车间的两个节奏
一年两个节奏。旺季(九十十一三个月加上年底冲量)裁床三班倒,日均裁量翻到一千五百米,工人两班轮换,摊布和裁剪之间不允许积压,布卷在裁床边排队超过两小时就要报警调度;淡季则集中做库存款和小单,正好用来保养设备、培训新人、试新面料版型。刚总家具的车间在淡季有个固定动作:把当季所有客诉面套收集回来拆开复盘,量裁片尺寸和图纸的偏差,把偏差规律写进下一季的公差标准里。这套动作没什么技术含量,但一年一年做下来,裁剪的废品率从百分之七压到了百分之四以内,省下来的都是真金白银。
旺季下单的客户还有个实用提醒:订单排产有先后,面料备货情况直接决定工期,问清楚「这款面料的常备库存有几卷」,比问「多久能发货」更有参考价值。卧室里除了床垫,窗帘面料的选择同样影响观感,卧室配色灵感那篇可以搭配着看。
裁剪师傅的一天:机器再快也快不过人盯人
自动裁床的操作工不是按个按钮就完事。早上七点半到岗,第一件事是对照当天的排产单领布卷,核对批号和检验标签;上机前先把真空布台吸附区清理一遍,碎布屑卡在气孔里,吸附力不均,切到一半布会走位。裁剪过程中要盯三个表:气压表、真空度表、刀程计数,任何一个飘了立即停机。一天下来,一个操作工要经手八到十二个版单,弯腰上布下布一百多次,腰上的护具是标配。我们车间干得最久的裁剪师傅今年五十岁,他常挂嘴边的一句话是:机器切得再准,布没铺平,一切都是零。这句话后来被写进了新员工培训的第一页。
再补一个很多人问的:面料能不能自己买布来定制面套?理论上行,实操里不建议。外面买的布没有经过工厂的验布环节,色差、纬斜、克重虚标三个坑要自己踩;裁剪要按我们垫芯的版型重新排版,人工排版费比布差价还贵;最麻烦的是售后,自购布出了问题,责任分不清,缝纫的、供布的、买布的各执一词。真对面料有执念,更稳的路子是在我们现有的面料库里挑,几十种针织和提花按克重和花型分档,选起来比外面买布省心,售后也一个口径。
最后算一笔总账回应标题:一台自动裁床一天八百到一千二百米,抵得上四个熟手裁工的日产量,且裁片精度稳定在正负两毫米;这套产能优势叠加源头工厂的定价,就是为什么同款面套、同档克重,刚总家具(芝诺家具)能比商场同配置低三到五成。砍掉中间环节省下来的钱,一部分让利,一部分换成更好的布,账就这么多。
写在最后
一卷面料到一套面套,五道工序环环相扣:验布拦疵、摊布定准、排版省钱、裁剪保形、配片兜底。一天 800 到 1200 米的裁床,撑起的是整条床垫产线的产能。买床垫时多问一句面料克重和车工,比看花色实在。我们直播间每晚都在,刚总亲自讲面料讲工艺,裁剪车间的实拍随时调出来看,欢迎来听。
常见问题
床垫面料克重多少算好?
200 克每平方米以下是走量款,300 克以上算中高端。克重高的面料更耐磨、垂感好,但价格和裁剪损耗同步上升。买床垫直接问客服面套克重,答得出来的工厂用料明白。
自动裁床和手工裁剪的面套差别大吗?
量产订单差别不大但一致性强,自动裁床精度正负 1 毫米、一次 30 层;手工裁剪看师傅,适合打样和小单。消费者能感知的差异是套面服帖度和左右对称性,机器裁的更稳。
床垫面套能拆洗吗?
看款式。可拆洗款围边装拉链,面套整体可机洗;固定款只能局部擦洗。拆洗款的面套裁片精度要求更高,缝份要加固,买的时候确认拉链质量,劣质拉链是拆洗款最常见的故障点。
条纹床垫面料为什么更贵?
对格对条的双重成本:排版利用率从 90% 掉到 80% 以下,布用得多;缝制时围边条纹要接得上,人工校对工时翻倍。所以条纹款比素色款贵两三百是合理的,不是智商税。
床垫面套起球是什么原因?
多是面料短纤维含量高或克重不足,摩擦后纤维起毛起球。针织面料的起球等级 3.5 级以上才算合格。日常预防是铺床笠减少直接摩擦,起球严重的面套说明用料档位偏低。
怎么判断床垫面套做工好不好?
四个点:四角圆润对称、条纹围边接缝对格、拉链顺滑不卡布、缝线密度每 3 厘米 10 针以上。这些细节在展厅就能看,做工松垮的面套,里面的垫层工艺多半也不会太讲究。