
沙发海绵的切割,数控和手工差在哪?一句话:数控机切割误差正负 2 毫米、一百件一个样,手工切割看师傅手感、好的很好差的很吓人。批量生产选数控,异形打样靠手工,这不是谁取代谁,是分工不同。刚总家具(芝诺家具)是深圳的家具源头工厂,主理人刚总有 12 年家具行业经验、4 年直播经验,直播间累计成交超 1 亿,这篇把切割车间里的事摊开讲。
海绵件是沙发的「肌肉」,切歪了全歪
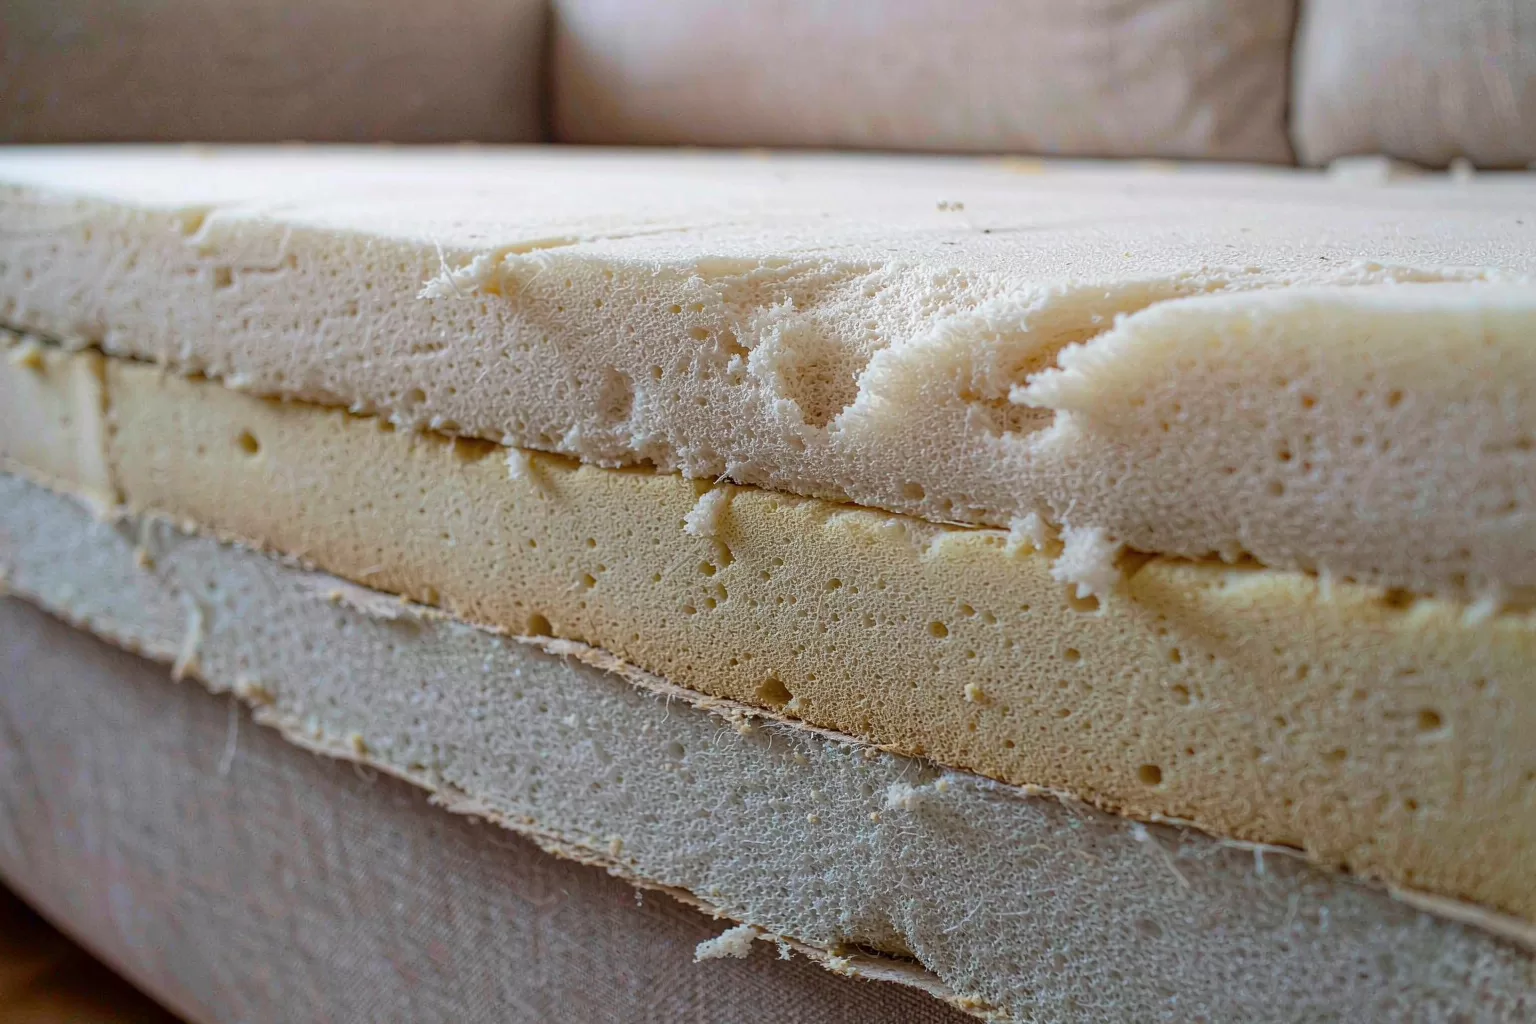
一张沙发的坐感,一半由框架定,一半由海绵定。海绵件看着就是几块泡沫,其实是精密度件:坐垫块、靠包芯、扶手芯、背板衬,一件沙发的海绵件常在 8 到 15 块,每块的外形都对应套着裁好的布套。海绵切大了一塞不进套,硬撑会把缝线崩开;切小了布套空转,坐两个月表面起褶。
所以我们车间把海绵切割叫「尺寸的总开关」:这一环差 3 毫米,后面缝纫、套装、总装全要返工。看一家沙发厂的水平,先看它的切割车间怎么管尺寸。
海绵进场:先看密度,再看切台
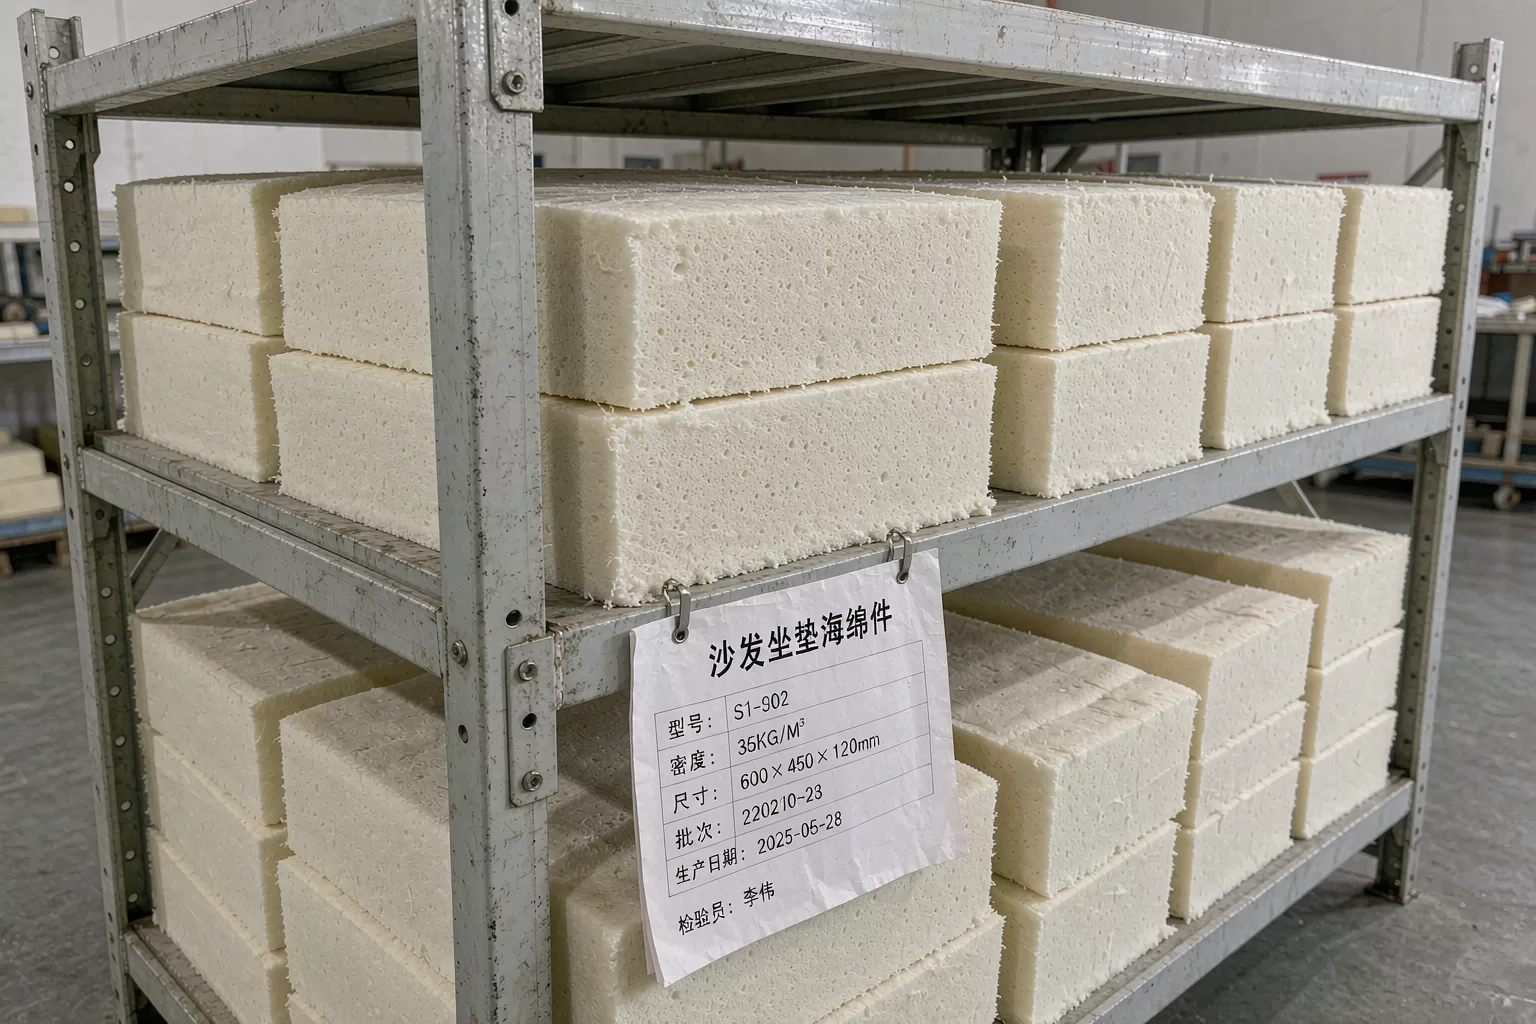
海绵以大块泡沫进厂,行业标准叫「泡块」,尺寸 2 米乘 1.5 米、厚度 0.5 到 1 米不等。进厂第一件事是抽检密度:30 密度就是每立方米 35 公斤级的天平称重核算,误差超标的整批退。密度是海绵的价格命根,虚标 5 个密度,一批料差出几千块。
海绵怎么验、密度怎么看,沙发海绵密度怎么看那篇写得细,这里只说一句:合同里白纸黑字写密度数值的供应商,比口头说「高密度」的靠谱十倍。
数控切割:一台机器一天切多少
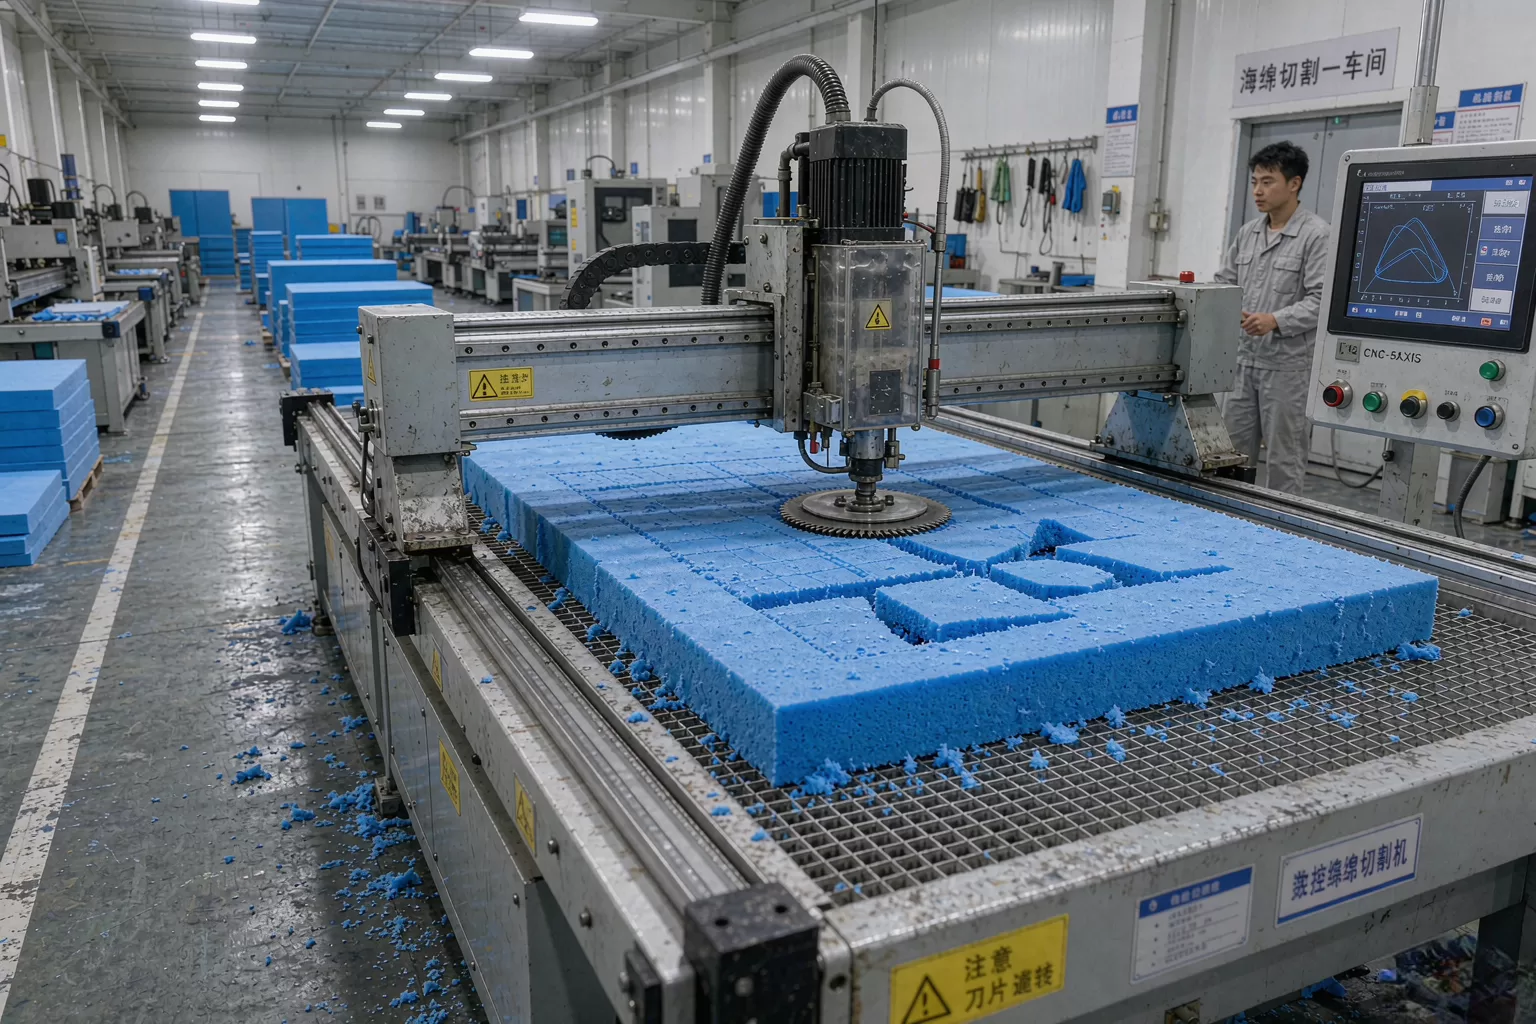
数控海绵切割机的原理不难:泡块固定在台面,刀振或线刀按电脑排样图走刀。它的价值在三处:
- 精度正负 2 毫米:一套五件沙发的海绵件,一百套切出来尺寸一致,总装工序不用挑拣。
- 套裁省料:电脑排样把异形件在泡块上拼到最满,材料利用率比手工排料高 8%-12%,这直接决定了大件沙发的成本。
- 异形能力:弧形靠包、波浪坐垫这类曲线件,手工锯切边缘是台阶状的,数控刀能一刀走圆。
产能上,一台数控切台一天两班能出 60 到 80 张沙发的海绵件,排产表上它是最先被排满的设备。
手工切割:老师傅的价值在哪
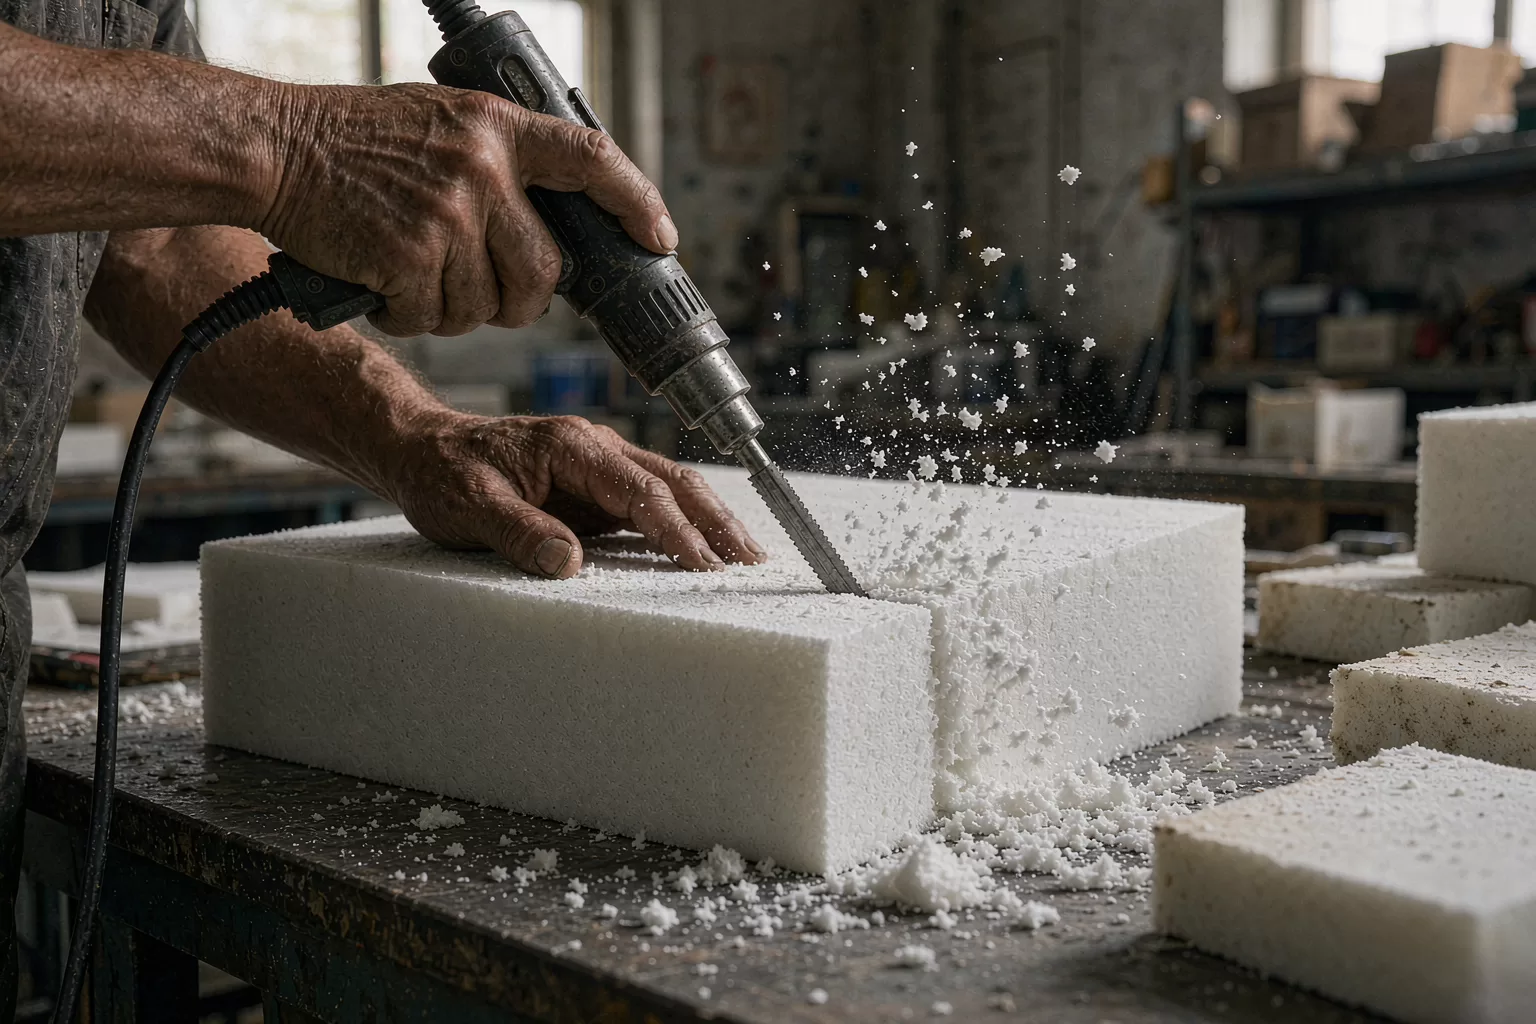
手工切割没被淘汰,因为有三类活它干得更漂亮。打样是第一类,新开发一款沙发,一两套的海绵件开数控机不划算,老师傅拿裁皮刀加钢尺,半小时出全套样件。修补是第二类,泡块边角、局部加厚这类零碎活,手工随手就做。第三类是超高密度的特硬海绵,数控振刀切起来费劲,手工慢刀走直线反而利索。
我们厂里干得最久的海绵师傅做了十一年,手切的正负误差能压在 3 毫米内,接近数控水平。但这种师傅可遇不可求,他请假的那天,切割工序就得靠机器顶上——这也是我们坚持上数控线的真实原因:产能不能拴在一个人身上。
两种工艺的成本账:什么时候选哪种
| 对比项 | 数控切割 | 手工切割 |
|---|---|---|
| 单件精度 | 正负 2 毫米 | 正负 3-5 毫米(看师傅) |
| 批量一致性 | 百件如一 | 早晚班有波动 |
| 材料利用率 | 高 8%-12% | 排样靠经验 |
| 打样灵活性 | 要编程,小批量不划算 | 随手就做 |
| 异形曲线 | 平滑一刀成型 | 边缘易有台阶 |
| 单件成本 | 批量越大越低 | 小批量更低 |
结论很简单:量产线上海绵件必须数控,打样和零活留给手工。两家都说「我们手工切得更用心」的,多半是没有数控机。
切割之后:海绵件还要过哪几道
切好的海绵件不是直接进总装。第一道是品检,按图纸抽 10% 复尺,超差的返修或报废;第二道是压合,坐垫这类多层结构要喷胶叠压,喷胶用环保型,叠压后静置半小时定型;第三道是配套打包,按沙发套号分袋标识,缝纫组领料时一套一袋不错乱。
海绵喷胶这道工序消费者最该关心,劣质胶水是沙发异味的常见来源。我们车间全部换水性环保胶,成本每张沙发贵十几块,通风三天基本无味。
静态海绵和一体成型怎么选
市面还有一体发泡成型的沙发坐包,模具直接发出来,省掉切割工序。它的好处是边缘圆整、闭孔均匀,坏处是开模费贵、改型难,只适合走量的爆款。常规沙发还是切块海绵组合的主流,维修更换也方便。两种没有绝对好坏,看款式定位。
消费者怎么验收海绵件质量
不拆沙发也能看出海绵的成色,四个动作:
- 按压回弹:手掌压坐面松开,三秒内回弹平整的是好海绵,留下缓慢恢复压痕的密度偏低。
- 摸边缘:坐垫套内海绵的边缘应该平滑,台阶感和锯齿感说明切割粗糙。
- 对不对称:左右坐垫坐感一致、靠包左右饱满度相同,批量切割一致性差的工厂做不到。
- 闻气味:新沙发拆开有轻微泡味正常,刺鼻化工味大概率是劣胶或回料海绵。
四个动作加起来两分钟,比看参数表实在。沙发填充物怎么判断好坏,沙发填充物怎么看那篇还有一套完整方法。
回料海绵:行业里的灰色角落
海绵有新料和回料之分。回料是碎海绵粉碎后重新压制成块,价格只有新料的一半,弹性寿命差一大截,环保性也更差。行业里确实有用回料充新料的,常见手法是坐垫用新料、靠包和背板衬偷偷掺回料,销售时统称「高密度海绵」。
我们的立场写在合同里:沙发全部新料,靠包可按客户要求用回料做辅芯、但要事先讲明价格。消费者保护自己的办法还是那句话——要求把「全新海绵、密度 30 以上」写进订单备注,写不进去的商家,你自己掂量。
切割车间的日常:一天怎么排
讲讲我们切割车间一天的节奏。早上八点排产会,切台按当天上线订单排刀路,优先级给急单和打样;九点起两台数控机连轴转,师傅穿插处理打样件;下午是品检和压合的高峰,傍晚切好的海绵件按套分袋进总装暂存区。一天下来,切台报表会记下每张泡块的利用率,低于 75% 的排样要复盘改进。
海绵车间怎么跟整条生产线衔接,沙发的诞生生产流程那篇有全景图,这篇只拆了其中切割一环。
定制沙发的海绵怎么谈
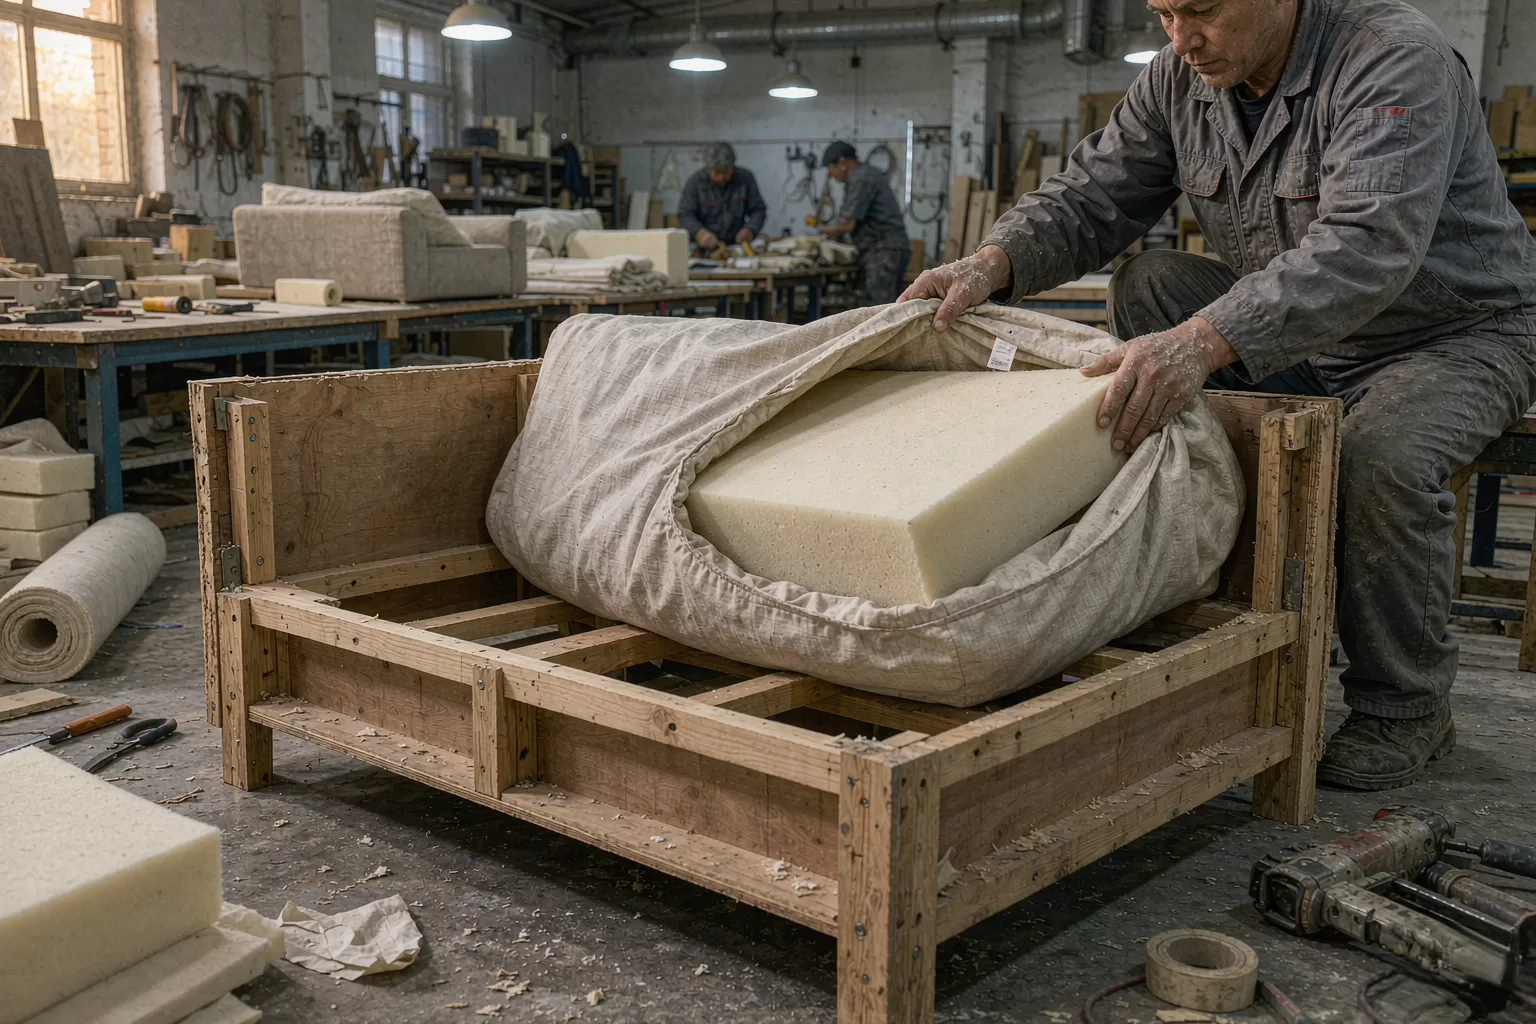
找我们定制或改尺寸的客人,海绵这块建议按三步谈:第一步报体型和使用习惯,体重大、久坐的人群海绵要加密度不加大厚度;第二步确认分层结构,坐垫是「高密度打底加中密中层」还是单层,分层结构的坐感衰减更慢;第三步留升级口子,坐垫海绵按可拆换设计,五年后塌了换芯不换套。
定制不是越厚越好,坐面过高反而破坏坐姿,具体高度和倾角的账在沙发靠背多高合适那篇算过,照着报数最稳。
海绵件的保养与更换
海绵的寿命弹性比弹簧短,正常使用五年左右进入衰减期。延缓衰减就一条:别老坐同一个位置,靠包每周拍打翻面,让海绵孔回弹均匀。真塌了也别整张沙发扔,坐垫芯更换是成熟服务,我们给老客户换一套坐垫芯三百到六百,沙发立刻回春。
换芯选密度比原配高 5 个点的,坐感会比新沙发还扎实。这就是切块海绵结构相对一体成型的优势,能修能换,符合我们「家具是耐用品」的做厂理念。
数控切割的三个翻车点:参数对了机器也会切歪
机器不是保险箱。第一个翻车点是刀模磨损,一套刀模切到八千到一万次,刃口就会钝出零点五毫米级别的偏差,肉眼根本看不出来,必须在系统里登记切割次数、到点换模;第二个翻车点是气压不稳,空压机高峰期供压掉两公斤,切出来的边就是斜的,车间要装独立的气压表盯着;第三个翻车点是料单错误,版本拿错了,整台机器切出来的全是废件。我们吃过第三个亏:有一次料单改了宽度没同步,两百多张垫片全窄了两厘米,当天下午全部回炉。从那以后,料单必须双人签核才能上机。
海绵件报价怎么核:一张对照表
拿去跟任何一家工厂对账都够用:
| 海绵件 | 常规密度 | 尺寸允许误差 | 合理报废率 |
|---|---|---|---|
| 坐垫主块 | 35D-45D | ±3 毫米 | 3% 以内 |
| 靠包 | 20D-25D | ±5 毫米 | 2% 以内 |
| 扶手 / 腰枕 | 25D-30D | ±4 毫米 | 3% 以内 |
| 背板衬层 | 18D-22D | ±5 毫米 | 2% 以内 |
报价里若写不出密度和误差,只给一个总价,多半是在这两项里藏了利润。误差一项尤其关键:±3 毫米和 ±8 毫米的工艺成本能差一成,但坐在身上的区别是三个月后缝线处鼓包。
真实案例:一套客诉沙发拆开看到什么
上个月回来一套用了两年多的沙发,客户说坐垫两边塌、中间鼓。拆开一看:主坐垫倒是没塌,塌的是坐垫前缘那条「雪弗龙」定位棉——切割的时候宽度差了六毫米,装配师傅硬塞进去,受力全在这一条上。重新按 ±3 毫米的公差切了一条换上,前后半小时。这件事我们后来写进了装配培训:切割误差从来不是切割车间一家的事,它会顺着流水线往下游放大。想知道整条线怎么衔接,可以看探厂文字版:带你逛刚总家具工厂那篇,切割台在第二个车间。
密度之外:海绵切割还要看硬度和回弹
很多客户拿着「45D」来问价,以为密度就是全部,其实同一密度下硬度可以差出一档。海绵的硬度用压陷负荷比表示,数字越大越硬;两个 35D 的海绵,一个硬度 30%、一个硬度 40%,坐感完全两样。切割车间对硬度的感知最直接:偏硬的海绵走刀容易崩边,刀速要降、垫模要换软台,老师傅上手摸一下就知道今天的料好不好切。回弹也一样,高回弹海绵切完要静置二十四小时再装配,让它把切割时受的内应力放掉,不然装进沙发套里,三个月后会自己「长」出鼓包。
所以看一套海绵件,至少要看三个数:密度、硬度、回弹率。只有密度的报价,相当于只报了体重没报体检,身体好不好另说。
小批量定制为什么贵:切割的准备成本
常有客户问:就做一张沙发的海绵,为什么比量产贵一倍?账很简单。数控切割开一版料单加排样,前后要一个小时,这个成本摊在一千套里可以忽略,摊在一套上就是实打实的一小时工费;刀模如果现开,一套七百到一千二,小批量根本摊不平。手工切割虽然不用开模,但老师傅的工时本身就贵。所以我们的建议一直很直接:真要小批量,选异形少的常规款改尺寸,能走手工台就别开数控版,能把成本压下来三成以上;要一套十套的「全定制」,除非对形状有硬性要求,否则不值。
定制前把尺寸和形状先想清楚,拿不准的把预定位置量好报给我们,能省的远不止这一步,沙发尺寸和客厅面积配比那篇有整套量法。
海绵切割的环保账:边角料去哪了
切割一定有边角料,一套沙发的海绵综合损耗率在百分之八到十二之间,这些边角料去哪,能看出一家工厂的底色。正规走法是分类回收:大块的回炉再造低成本海绵,用在包装护角和物流垫上;碎料可以卖给别人做再生棉,价格低但有去路。灰色走法是掺进坐垫芯里冒充整块海绵,这是行业里最招人恨的操作——外面看不出,坐半年就分层。我们的车间边角料按颜色分箱,每周过磅记录,回炉料只做包装和护角,绝不回流到坐垫,这条红线在采购合同里也写给海绵供应商,掺一次直接停单。
消费者有个简单的自检办法:沙发坐垫按压时听声音,掺了碎料的海绵会有细碎的摩擦声,整块发泡的海绵是闷的。再一条是看截面,剪开替换的内胆垫能看到有没有明显分层。
还有一个容易被忽略的环节:海绵件进沙发厂后的二次裁切。整块海绵切割完是标准形状,但到包覆工位要跟木架、弹簧、布套现场配平,有经验的装配工拿电切刀修边是常事。修边修得多,说明切割精度有问题;修得少,才是切割车间真功夫。我们要求装配线把每个款的修边量记下来,按月回传给切割组,哪个版的料单准、哪个版的料单要修,一张表看得清清楚楚。数据这么一循环,切割精度就不是口号,是被装配线天天打分的指标。
说回消费者最关心的价格。同样标着「高密度海绵」的沙发,市场价能从三千差到一万三,差的从来不是海绵这一个词,而是密度虚标、回料掺杂、切割精度三层。把这篇的对照表存下来,逛店的时候挨项对,你会发现大部分导购在第二问就开始含糊。含糊不要紧,换个敢把参数说死的店就行,刚总家具直播间每晚都在线,参数牌直接怼镜头,欢迎来对账。
写在最后
海绵切割这门工序,数控管精度和量产,手工管灵活和打样,两者配合才是完整的产能。买沙发时别光看面料的脸面,多问一句海绵密度、切割精度和是否新料,坐感的命脉全在这。我们直播间每晚都在,刚总亲自拆沙发讲海绵,切台和品检的实拍都在仓库直播里,欢迎来看。
常见问题
数控切割和手工切割的海绵哪个更好?
量产沙发选数控,精度正负 2 毫米、批量一致;打样和零星修补手工更灵活。判断质量不看出身看结果:边缘平滑、左右对称、回弹迅速的才是好海绵件,手工切的边缘台阶感明显就是工艺粗糙。
沙发海绵密度多少合适?
坐垫 30 密度以上、靠包 20 密度以上是合格线,久坐家庭坐垫建议 35 以上。密度决定支撑和寿命,合同里要求写明具体数值,口头承诺「高密度」的商家要警惕。
回料海绵和全新海绵怎么区分?
回料海绵切面颜色发暗、孔径杂乱,按压回弹慢且寿命短;全新海绵颜色均匀、气孔细密。购买时要求商家把「全新海绵」写进订单,混用回料的沙发两年内塌陷率明显更高。
沙发坐垫塌了能换海绵吗?
能换,切块海绵结构支持单独换芯,一套坐垫芯三百到六百元,比整沙发换新省得多。换芯时密度建议比原配高 5 个点。一体成型坐包的沙发不在此列,基本只能整体更换。
新沙发有味道是海绵的问题吗?
多数是胶水问题不是海绵。劣质喷胶的化工味刺鼻持久,环保水性胶通风几天基本无味。收货先通风三五天,异味仍重的走退换,别信「多晒晒就好」的说法。
海绵切割精度差会有什么后果?
海绵切大了塞不进布套,缝线被撑崩;切小了布套空转,坐两个月表面起褶变形。左右坐垫坐感不一致、靠包饱满度不对称,多半是切割精度出了问题,收货时按着这几点当场验。