
床垫产能的真实数字是这样:一条标准线单班 8 小时能做 260 到 320 张,两班倒 500 张出头。但这是理论值——受弹簧供应、面料到货和质检节拍限制,我们日均实际出货 380 张左右。为什么理论 500 只要报 380?把瓶颈算清楚你就明白,也能判断别家报的数字靠不靠谱。
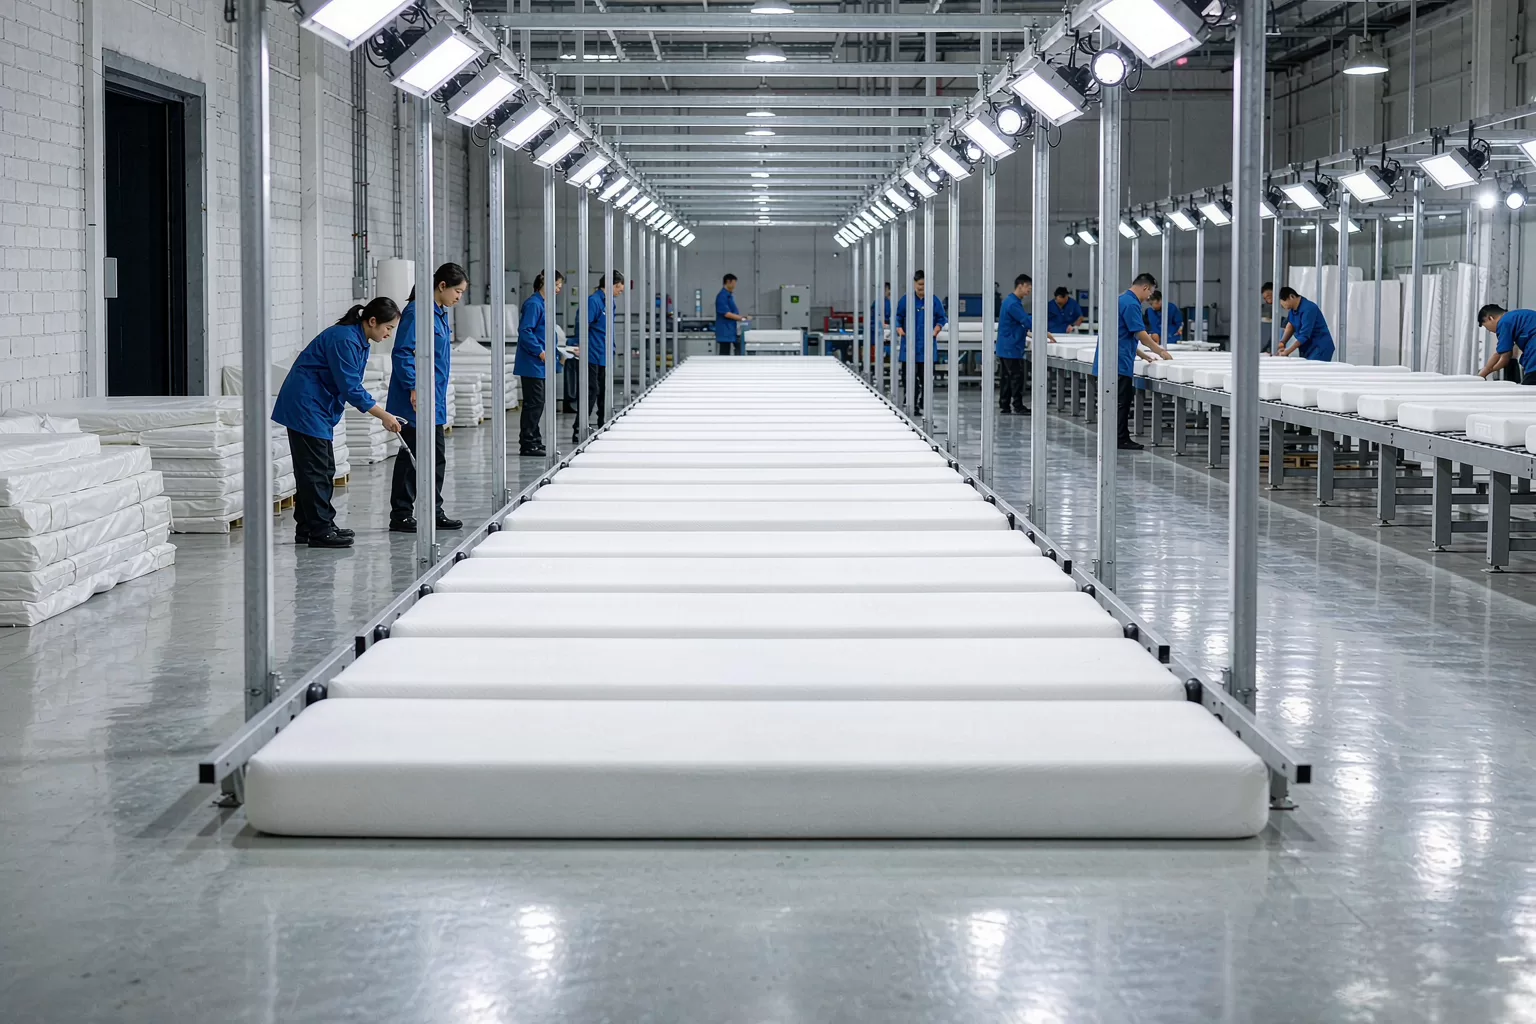
先把三个数字摆出来
产能这个话题,最容易被含糊过去。给区间,不给区间就是耍花招。
| 口径 | 数量 | 说明 |
|---|---|---|
| 单班理论产能 | 260-320 张 | 8 小时不停机,单一规格 |
| 双班理论产能 | 500-560 张 | 两班倒,含交接损耗 |
| 实际日均出货 | 360-400 张 | 含换款、待料、质检退回 |
| 月产能 | 1.0-1.1 万张 | 按 26 个工作日算 |
| 年产能 | 12-13 万张 | 扣除春节和检修 |
「理论」和「实际」差 25% 到 30%,这个差额就是管理水平的体现。差得少的厂,排产准;差得多的厂,交期永远拖。
我们对外报交期,用的是「实际日均」这个数,不是理论值。所以客户听到的 7 天,是能兑现的 7 天。
一张床垫要经过九道工序
从钢丝到成品,一张床垫走九个工位。
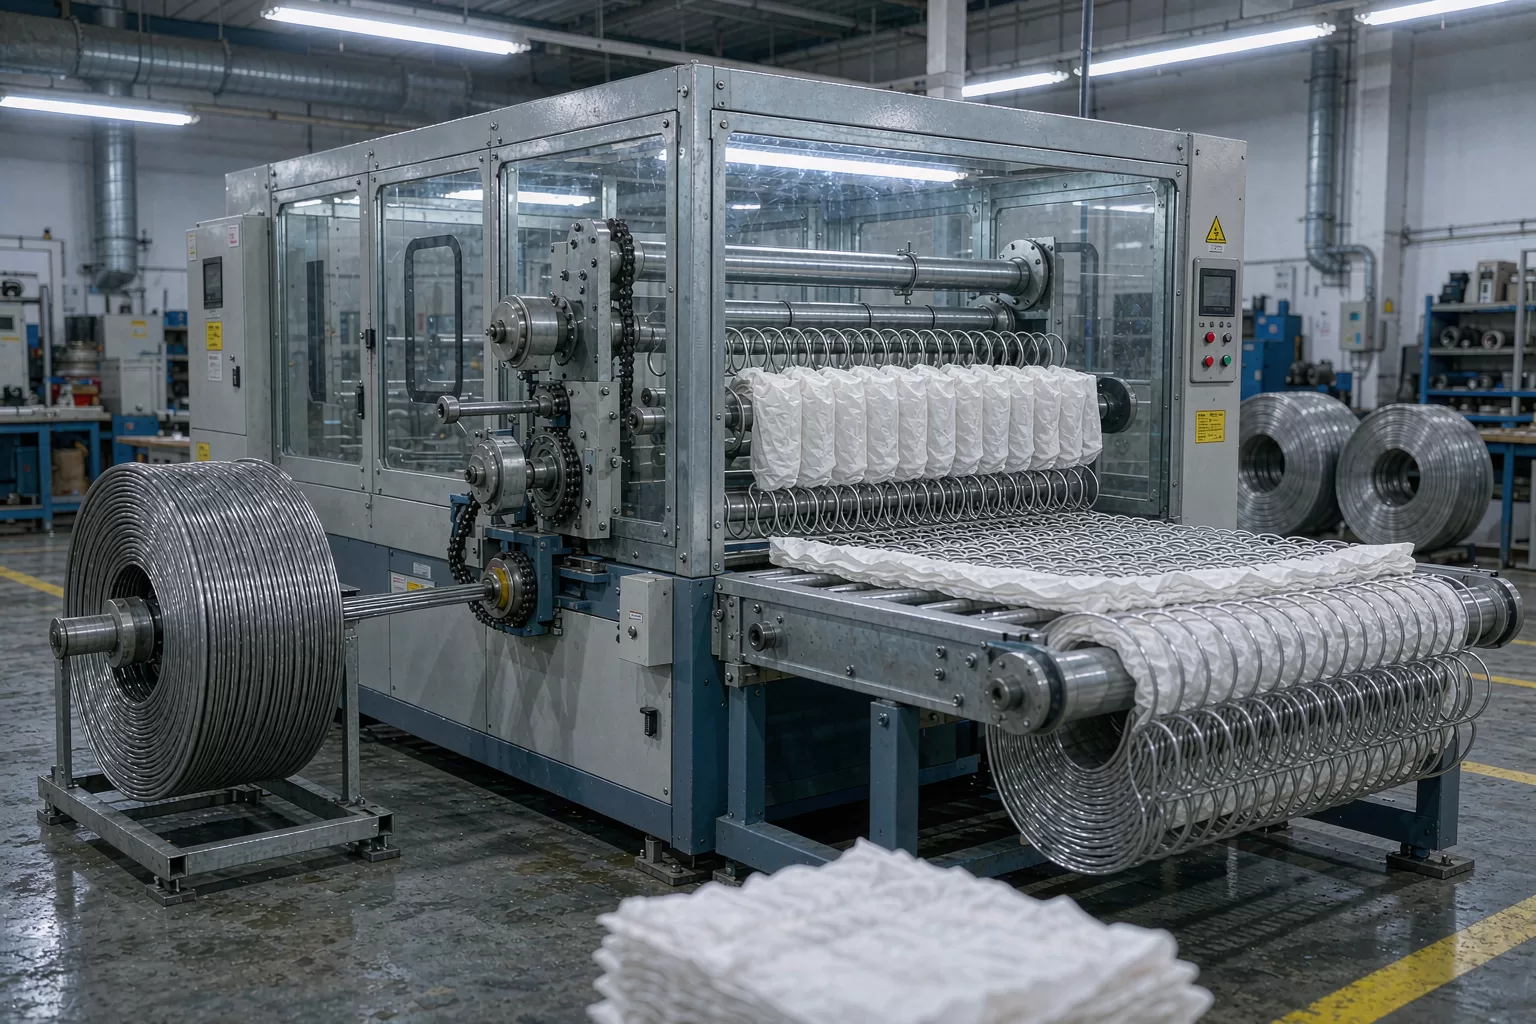
- 串簧:把袋装弹簧串成网,一张 1.8 米的床垫约 1100 个簧,串簧机 6 分钟。
- 围边:弹簧网四周加边框钢丝,固定形状,4 分钟。
- 铺棉:铺硬质棉、平衡网,隔离弹簧和填充层,3 分钟。
- 填填充层:海绵、乳胶、记忆棉按配方叠放,5 分钟。
- 绗缝:面料和海绵先绗在一起,做成「三明治面料」,一张 8 分钟。
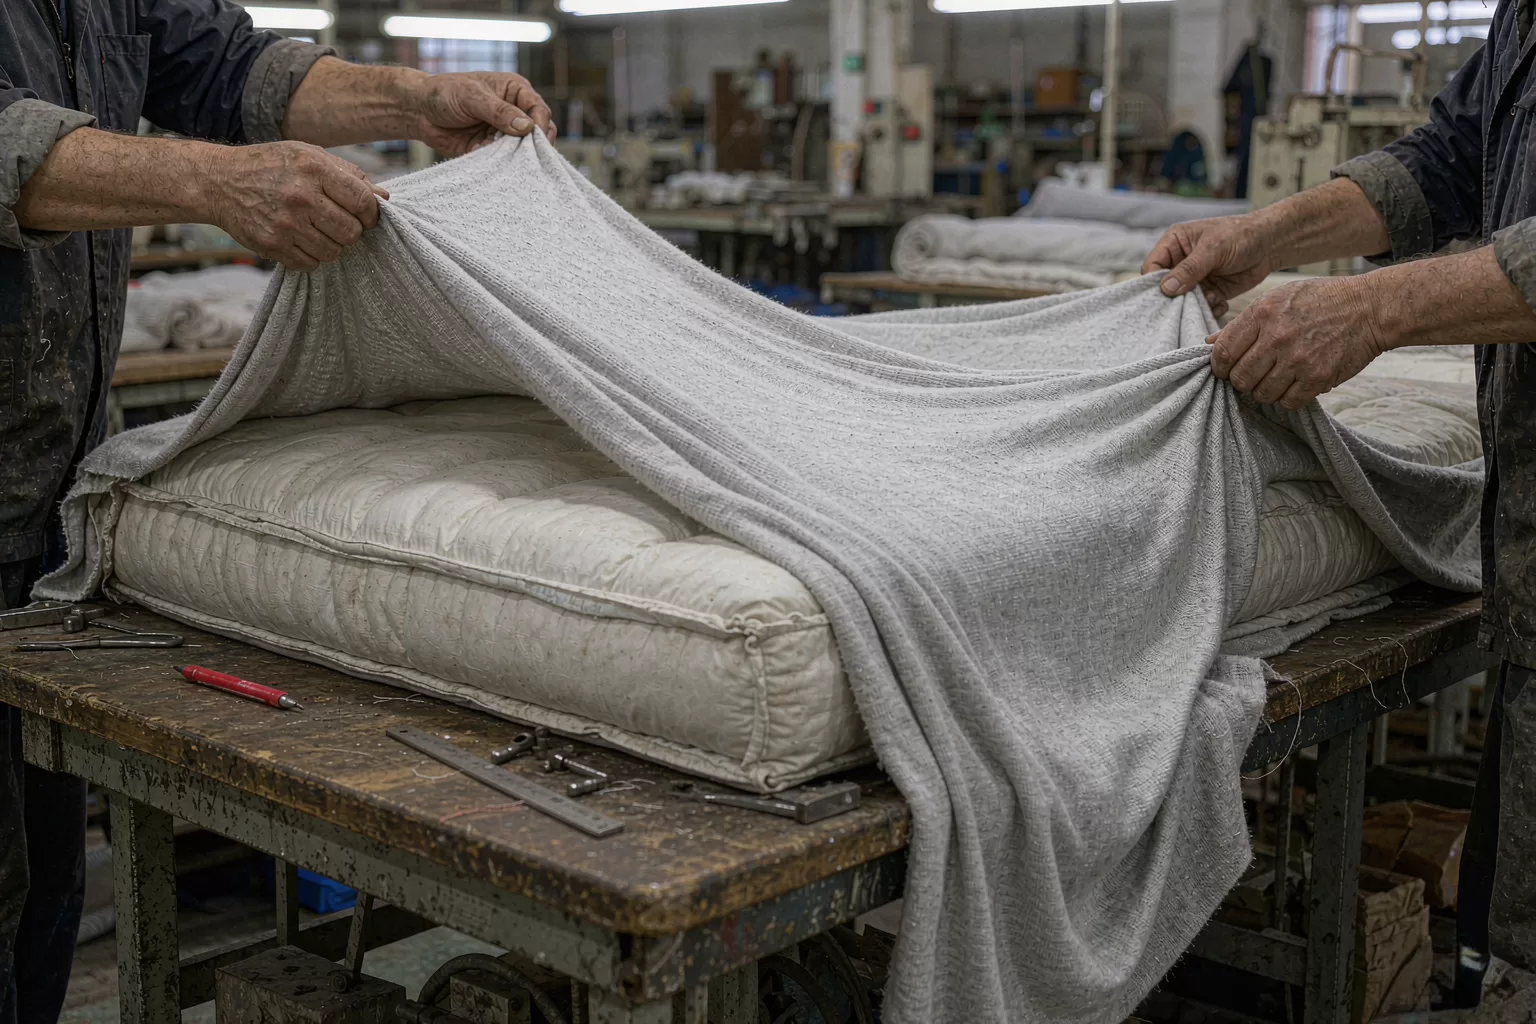
- 围面:把绗好的面料绷到床垫上,四周固定,12 分钟。
- 包边:滚边机走一圈,加固边缘,6 分钟。
- 检验:尺寸、硬度、外观、边缘,12 分钟。
- 压缩卷装或装箱:卷装 3 分钟,装箱 5 分钟。
单张总工时约 59 分钟,但这是「串行」的算法。实际是流水线,九道工序同时在跑,节拍由最慢的那道决定。这 59 分钟只算纯作业,不含搬运、等待和返工的时间。
最慢的是围面,12 分钟。所以流水线的节拍是 12 分钟一个人,一条线配 5 组人,平均 2.4 分钟出一张——理论上限。
真正的瓶颈不在缝纫机,在弹簧
很多人以为床垫厂的瓶颈是缝纫和包边,其实是弹簧。
串簧机的速度是固定的,6 分钟一张床垫的簧。一台机器一天 8 小时能串 80 张。要日产 300 张,至少要 4 台串簧机同时跑。
串簧机不便宜,一台 30 多万。小厂买一台,产能就被锁死在 80 张。这就是为什么很多小厂「什么都能做,就是交期长」。
弹簧还有一个约束:袋装弹簧不能久放。装袋之后 15 天内要用掉,放久了无纺布袋会受潮、弹簧会生锈。所以不能提前大批量备货,只能按排产串。
我们的做法是四台串簧机,两班倒,日串 320 张的簧。留 20 张的余量应对临时插单,再多就排不进去了。
面料也是瓶颈之一,但弹性大一些。面料可以提前备,一卷布 50 米,能做 25 张床垫的面。前提是同一个花色,换花色要重新上机。整条线怎么走,一张床垫的生产流程里有逐工位的照片。
八小时怎么排:节拍 2.4 分钟一件
把一天摊开看,比讲理论清楚。
7 点 40 开班,班前会 10 分钟,讲当天排产和昨天的质量问题。8 点正式开机。
8 点到 10 点,是效率最高的两小时。这时候人清醒、机器刚保养过,一条线能出 75 到 85 张。
10 点休息 10 分钟。10 点 10 分到 12 点,出 70 到 80 张。上午合计 150 张左右。
下午 1 点到 3 点,效率开始掉,出 65 到 75 张。3 点休息后再跑两小时,出 60 到 70 张。下午合计 130 张。
一天 280 张上下,这是单班正常水平。要冲到 320 张,得靠加班一小时,或者减少换款。
班组有 22 个人:串簧 4 人、围边 3 人、铺棉 2 人、填充 3 人、绗缝 2 人、围面 4 人、包边 2 人、检验 1 人、打包 1 人。人不多,但每个人都要在节拍上。
换款停机:换一次面料要 40 分钟
产能最大的隐形杀手是换款。
换一款面料,要做四件事:下旧卷、上新卷、穿布、试缝调张力。40 分钟起步,花色复杂或者面料厚度差别大的,要 1 小时。
换硬度配方的成本低一些,只是调整填充层的叠放,15 分钟。换尺寸最麻烦,围面工位要换模板,包边机要调导轨,1.5 小时。
所以排产有个原则:同款集中。一天排 3 到 4 个规格,不排 8 个。规格越多,换款越多,产能越低。
我们算过:一天排 3 款,产能 280 张;排 6 款,掉到 230 张。少 50 张,按一张 800 元的出厂价算,是 4 万元的产值。
这就是为什么定制款要等。不是我们不想做,是换款的成本必须摊进去。
设备保养怎么排:停机也是产能
产能不是把机器开满,是把机器开稳。
串簧机每周保养一次,2 小时:清灰、检查送丝轮、校直线度、给导轨上油。这 2 小时如果省了,一周后断丝率会从 0.3% 涨到 1.2%,返工的时间远不止 2 小时。
围面机和包边机每月大修一次,半天:换皮带、检查针杆、校准张力。张力不准,包边会起皱。
绗缝机最娇气,针一断就要停。我们备了 200 根针,一班一换,不等断了再换。
保养时间排在哪?排在周一下午。周一上午跑一批急单,下午保养,晚上加班补回产量。这样一周的节奏是稳的。
很多厂的做法是「坏了再修」。坏了再修的代价,是一次停线 4 到 8 小时,加上一批在制品报废。这笔账算下来,保养的钱是省不掉的。
产能和交期的关系:为什么下单要等 7 天
客户下单到收货,中间有五段时间。
| 环节 | 时间 | 能不能压缩 |
|---|---|---|
| 订单排产 | 1-2 天 | 急单可以插,加急费 |
| 备料(面料、弹簧) | 1-2 天 | 常备规格当天可取 |
| 生产 | 1 天 | 按节拍走,压缩不了 |
| 质检与静置 | 1 天 | 卷装要静置 4 小时回弹 |
| 打包发运 | 1-2 天 | 看物流排车 |
合计 5 到 8 天。这 7 天里,真正在生产上的只有 1 天,其余都在排队和准备。
想快,能快在哪?排产插队、用常备面料、走空运物流。三项都做,最快 3 天。这就是「加急」的实质内容,不是玄学。
为什么不能「今天下单明天发」?因为弹簧要现串、面料要现裁,静置回弹省不掉。省了这一步,客户收到的是卷得死紧、展不开的床垫。
旺季怎么提产能:三个办法,都有代价
旺季(大促后、装修季)订单能翻一倍。提产能只有三条路。
加班:每天加 2 小时,产能提 25%。代价是次品率上升,我们从 2.4% 升到 3.1%。加班的第三个小时,人开始走神。
外协:把部分标准款交给合作厂做。代价是质量波动,要派人驻厂。我们只外协最简单的棕垫和薄款,软体和乳胶不外协。
前置备料:提前一个月备面料和弹簧袋。代价是资金占用和仓储压力,一卷布压 8000 元,备 200 卷就是 160 万。
三条都做,产能能提 60%,但利润率会掉 3 到 5 个百分点。这是个取舍:要规模还是要品质。
我们的选择是提 40%,不追满。留 20% 的余量应对插单和质量波动。这个决定是吃过亏之后定的——有一年双十一追满产,退货率从 1.8% 涨到 4.2%。
外协件怎么控质量
外协是产能的补充,也是风险的口子。
我们的做法是三条:驻厂检验、首件确认、批次留样。
驻厂检验是派 1 个人常驻外协厂,只做一件事:出货前抽检。抽检比例 20%,关键项全检。
首件确认是每一批的第一个件,必须送到我们厂里,由质检主管签字才能批量做。这一条挡住过两次大问题——外协厂换了海绵供应商,密度从 32 降到 28,首件一按就发现了。
批次留样是每批留一件,存 6 个月。出了问题能追溯,也能对比。
这三条的成本,摊到外协件上是每件 8 到 12 元。听着不多,但外协件的利润率本来就只有 8%,这 10 元基本吃掉一半。
所以我们外协的量控制在总产能的 15% 以内。再多,质量就管不住了。
从下线到装车,还有几个小时
床垫下线不等于能发货,中间还有一段。
卷装床垫要静置 4 小时,等弹簧和海绵回弹到位再打包。静置不够就卷,拆开回弹慢,客户会以为«塌了»。
装箱的床垫要过一次平整度检查:放在平台上,看四角是否翘。翘超过 8 毫米,要重新压。
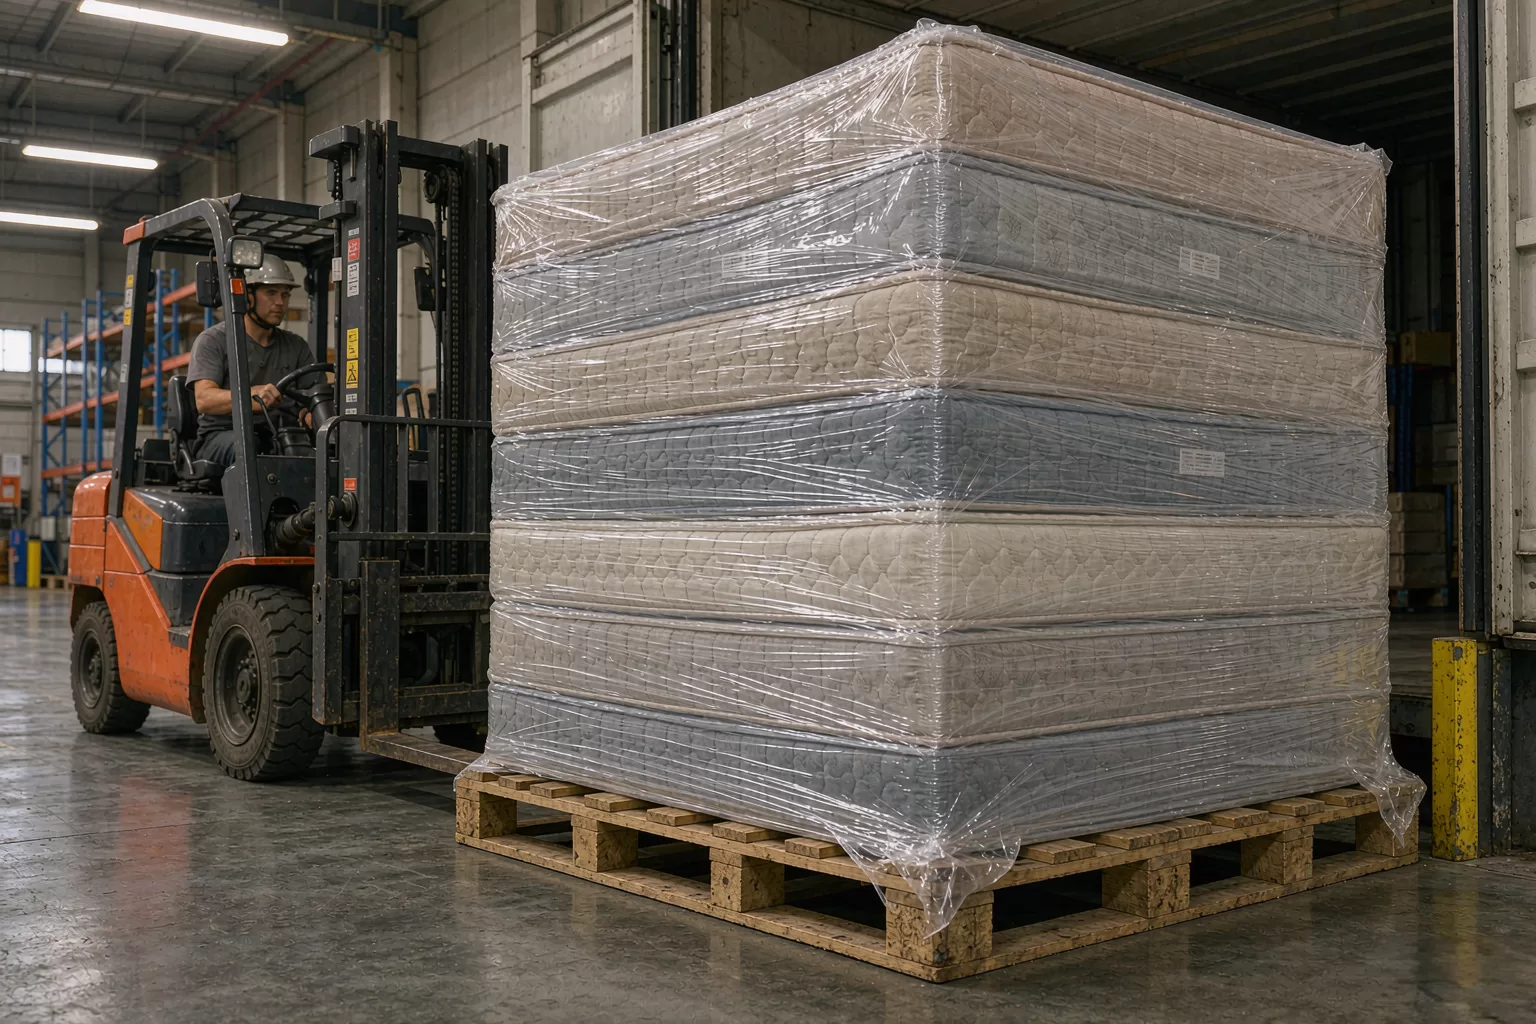
然后是打托。一个托盘放 12 张,缠膜、打包带、贴标,20 分钟。托盘尺寸要跟车厢匹配,不然装不满,运费摊高。
最后是等车。下午 4 点装车,7.6 米的车装 96 张,装车 1.5 小时。赶不上这趟车,就等第二天。
这一段加起来 6 到 8 小时,不产生产能,但决定交期。仓库怎么排这个节拍,仓储物流的全流程里写过。
产能数字怎么看真假
三个验证点,不用进厂也能判断。
第一,看交期是不是稳定。真产能足的厂,交期敢写死;产能虚的厂,交期永远是「7 到 15 天」,问具体哪天,答不上来。
第二,看规格是不是齐全。一天能排 3 款的厂,规格表通常只有 8 到 12 个;号称日产 1000 张、还什么规格都有的,多半是外协拼起来的。
第三,看有没有「停产款」。真自己生产的厂,会有明确的停产和上新节奏;纯贴牌的,款式跟着上游走,今天有明天没。
还有一个办法:问「一张床垫的下线时间」。真做过的人会告诉你具体的分钟数,比如「围面 12 分钟」。答「大概几个小时」的,没进过车间。
一张床垫的工时:几个人、多少分钟
把工时拆开,能看出成本结构。
1.8 米独立袋装床垫,直接人工工时 1.6 小时,分摊到 9 道工序。按深圳的人工成本,一小时 32 元,人工成本 51 元。
材料成本 480 到 900 元,看配置。弹簧 180 到 240 元,海绵 120 到 260 元,面料 80 到 150 元,乳胶层 0 到 300 元,辅料 60 元。
制造费用(设备折旧、水电、厂房)摊 40 到 60 元。
人工这 51 元里,围面工序占 14 元,因为它最慢。所以自动化改造的钱,先花在围面机上——一台自动围面机 25 万,能省 6 元一张,回本要 4 万张。
所以一张 1.8 米的床垫,出厂成本 570 到 1000 元。卖场标价 2000 到 4000 元,中间的差价在渠道、门店、品牌。
这个成本结构在一张床垫的用料清单里拆得更细,每种材料占多少钱都列了。不同价位段的配置差别,床垫三个价位段怎么分档那篇给了对照。
产能上去了,质量会不会掉
会。这是物理规律,不是管理态度问题。
我们有一条内部曲线:日产量每超过设计产能 15%,次品率上升 0.8 到 1.2 个百分点。原因是赶工的时候,人会自动跳过「不必要」的动作——擦一遍、再看一眼、重新对齐。
这些动作在标准工时里各占 10 到 30 秒,加起来是一张床垫的 3 分钟。跳过 3 分钟,一天多出 30 张,次品率涨 1 个点。
所以我们的产能上限设在设计产能的 115%,超过就拒单或者延期。这个决定得罪过客户,但比退货强。
判断一个厂的品质,不看它产能多高,看它敢不敢拒单。敢拒的,说明它算得清账。
为什么我们不追求满产
满产是个陷阱,至少在家具行业是。
第一,满产意味着没有余量应对插单和返工。一台设备 100% 运转,一次故障就全线停。
第二,满产意味着换款成本最高。所有时间都排满了,没有换款的窗口,只能接同款大单,失去灵活性。
第三,满产的时候,质检最容易被牺牲。因为每一分钟的停机都是钱,质检要停 12 分钟,就成了「成本中心」。
我们现在的产能利用率在 78% 到 85% 之间。剩下的 15%,留给插单、返工、设备保养和员工培训。
这个数字听着不性感。但三年下来,我们的准时交付率是 96%,行业平均大概 80%。
留出的这 15%,具体花在哪?设备故障抢修占一半,返工重做占三成,剩下两成给员工培训和试产。试产是最容易被砍的一项,但新品上市前不试产,等于拿客户当试验品。
还有一件事:产能利用率低,单位分摊的固定成本就高。我们的折旧和水电摊到单张上是 40 到 60 元,满产的厂能压到 30 元。这 20 元的差,最后体现在售价上。
所以走低价路线的厂,必须满产;走品质路线的厂,必须留余量。这两种模式没有对错,但一个厂不能既说自己最便宜,又说自己最稳。选一个。
顺便说一句年出货量。年度服务报告里给过完整数字,包括每个品类的出货量和退货率。
常见问题
床垫厂一天能生产多少张床垫?
一条标准线单班 260 到 320 张,双班 500 张出头。实际出货要看弹簧供应和换款次数,通常打七到八折。
为什么下单要等 7 天?
排产 1 到 2 天、备料 1 到 2 天、生产 1 天、质检静置 1 天、打包发运 1 到 2 天。真正生产只占 1 天,其余在排队。
床垫能当天发货吗?
常备规格可以 3 天发,需要现串弹簧、现裁面料的要 5 到 8 天。承诺当天发的,多半是库存尾货。
产能高的厂质量一定差吗?
不一定,但超过设计产能 15% 以上,次品率会涨 0.8 到 1.2 个百分点。关键看厂里敢不敢在满产时拒单。
定制床垫为什么更慢?
换款要停机 40 分钟到 1.5 小时,尺寸特殊还要换模板。定制的慢不在生产,在换线和排产。
怎么判断一个厂的真实产能?
看交期敢不敢写死、规格表有多少款、有没有明确的停产节奏。还可以问一张床垫的下线分钟数,真做过的人答得出。
外协生产的床垫质量靠得住吗?
看有没有驻厂检验和首件确认。有这两条,外协件和自产件差别不大;没有,就看运气。
刚总家具(芝诺家具)是深圳的家具源头工厂,主理人刚总有 12 年家具行业经验、4 年直播经验,直播间累计成交超 1 亿。产能这个数字我们从不往高报,因为报高了交不出货,最后还是自己吃亏。想看流水线怎么跑,来刚总家具直播间,床垫车间我们整条线播过。