
一张沙发的工序卡:37 道工序怎么记
一张沙发从木方到成品,在我们车间要走 37 道工序:木架 9 道、打底弹簧 8 道、裁缝纫 11 道、总装 6 道、质检 3 道。这张沙发工序卡上每道工序留自检人、工时和合格章,三样缺一张卡就流不下去。这张卡就是我们说的「沙发的履历表」。
为什么要把 37 道工序写成一篇文章?因为消费者看到的永远只是成品:坐感、面料、外观。中间那 37 步藏在一层海绵和一面布后面,看不见,但每一步都决定这张沙发两年后还坐不坐得住。工序卡摊开讲,你才知道一张沙发贵在哪、便宜在哪。
先交代身份。刚总家具(芝诺家具)是深圳的家具源头工厂,主理人刚总有 12 年家具行业经验、4 年直播经验,直播间累计成交超 1 亿。沙发是我们自己开木架、自己缝套的自产品类,下面这套工序数是我们车间现行版本,每半年评审一次。
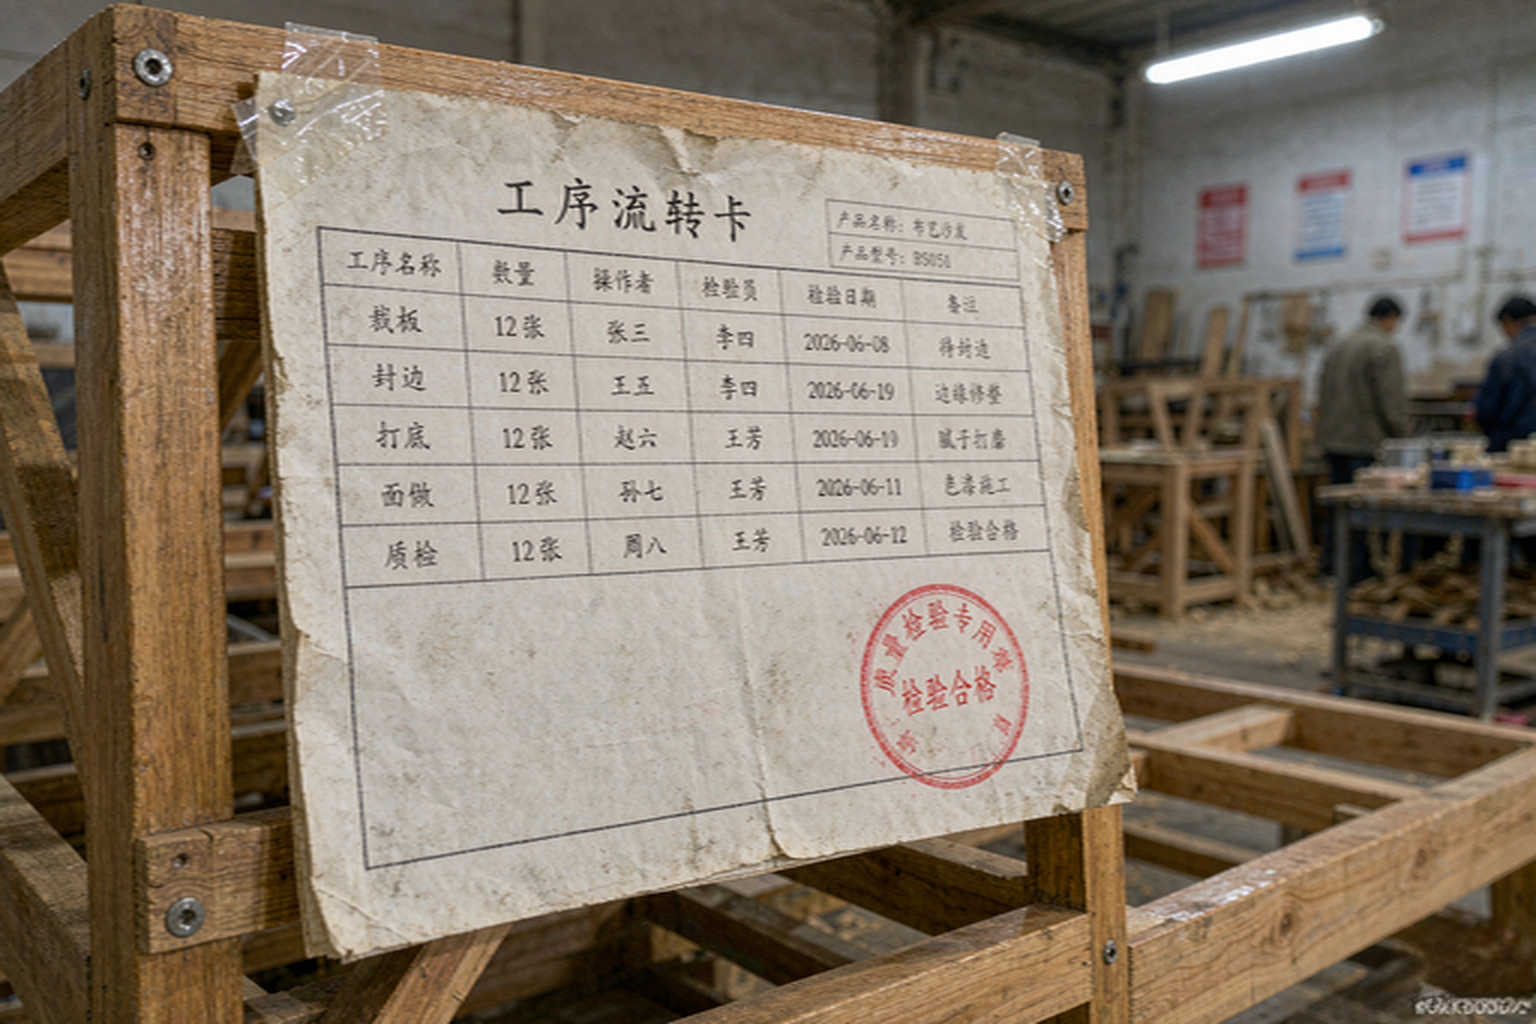
工序卡是什么:一张纸管一条产线
工序卡是一张 A4 大小的流转单,跟着沙发的「骨架」从第一道工序走到最后一道。每道工序的格子里记三样:操作人、完成时间、自检结果。下一道工序的师傅接单先看卡,上一道缺章,这张骨架退回去,不接。
卡的成本几乎为零,拦下的返工是实打实的。我们统计过推行工序卡前后的返修率:卡没上之前,一批沙发流到最后总装才发现木架少打了钉,返工要拆掉两层海绵重来;卡上之后,这类问题在木架阶段就被下一道师傅卡住了,整线返修率从百分之三点几压到百分之一以内。
卡上的格子不是摆设。车间主任每天早上收卡核对,哪道工序的卡大量积压,说明那道工序人力或设备出了瓶颈,当天调度就往哪里补。工序卡既是质量记录,也是排产的仪表盘。
37 道工序的五个阶段
整条产线按五个阶段分,每个阶段的工序数和核心任务如下:
| 阶段 | 工序数 | 核心任务 | 关键控制点 |
|---|---|---|---|
| 开料与木架 | 9 道 | 把木方变成沙发骨架 | 木料含水率、榫接密合 |
| 打底与弹簧 | 8 道 | 给骨架装上支撑系统 | 弹簧间距、绑扎拉力 |
| 裁剪与缝纫 | 11 道 | 面料变成布套 | 裁片误差、缝份宽度 |
| 总装 | 6 道 | 套、钉、封底 | 对格对条、封底平整 |
| 质检与包装 | 3 道 | 成品体检、出厂 | 受压测试、外观全检 |
五个阶段的工时占比也不一样:木架和打底合计约占整张沙发工时的四成,缝纫占三成五,总装和质检占两成五。工时重的阶段恰恰是消费者看不见的阶段,这也是为什么两张外观相似的沙发,价格和寿命可能差一倍。
木架阶段:9 道工序,骨架定生死
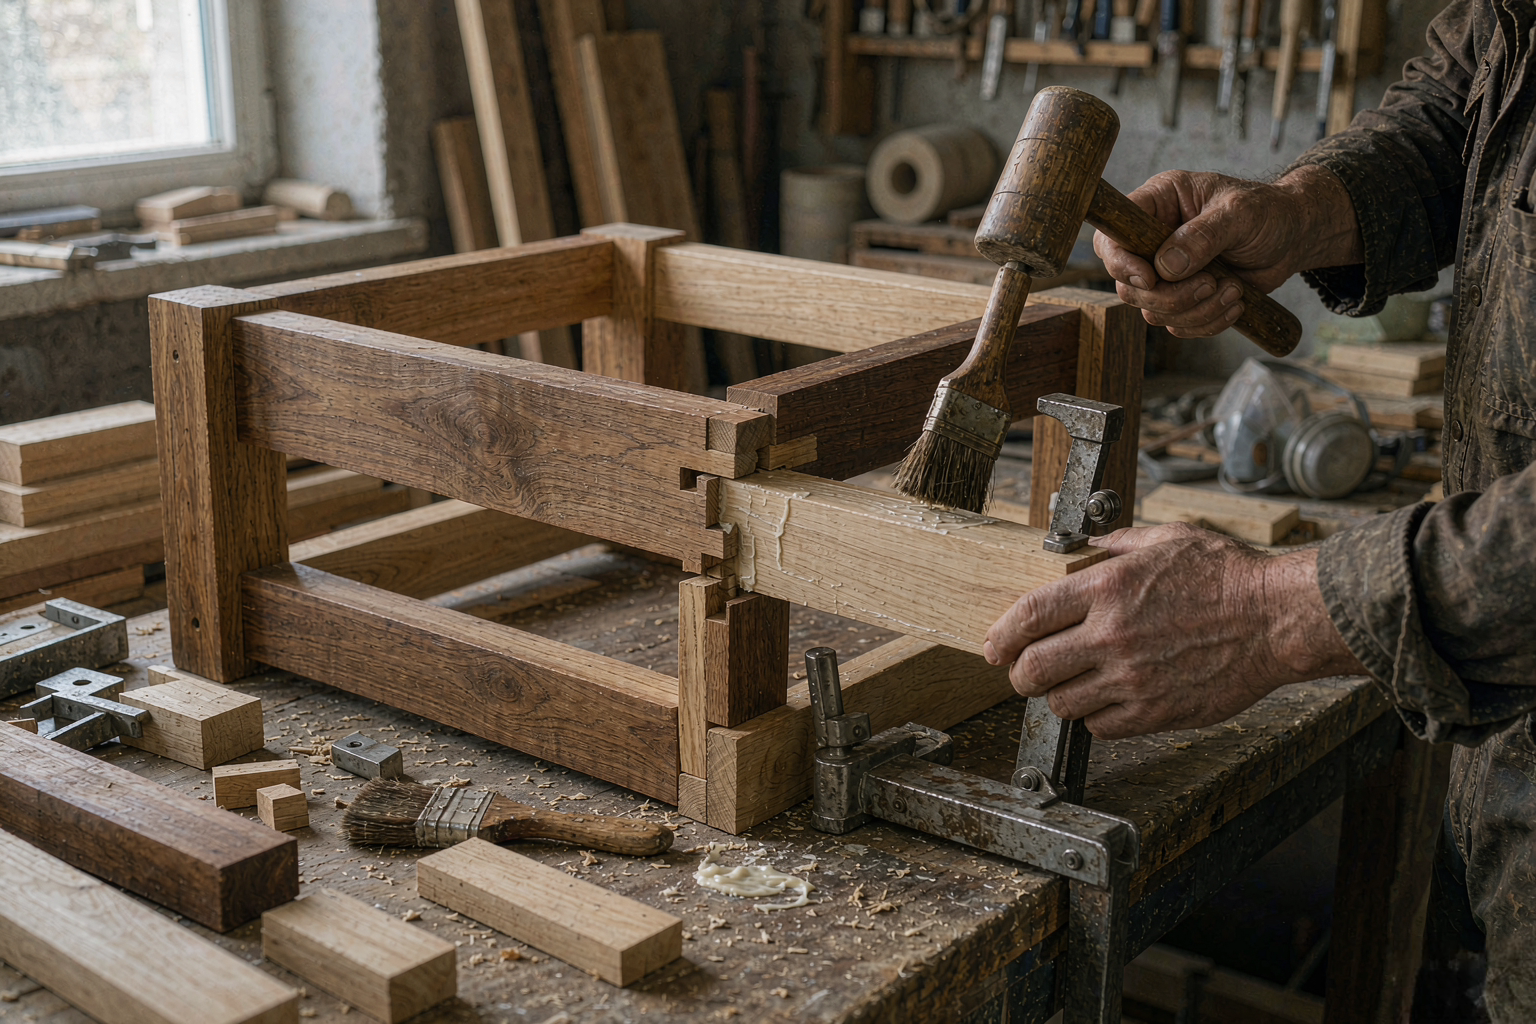
木架是整张沙发的地基。9 道工序依次是:选料、开料、刨光、榫接划线、组装、钉枪加固、框架修整、含水率复测、木架自检。每一道都对应工序卡上一个格子,签完名才往下走。
选料这道工序最容易被省略。外购框架的厂家直接买现成木架进来,选料环节就不存在了——框架里用了什么木、含水率多少,一概不知。我们用的是橡胶木和桉木的搭配方案,受力位用密实的料、填充位用轻料,成本和承重都算得清楚。木种怎么选,我们写过专门的对比,沙发框架什么木头好把松木、桉木、橡胶木掰开讲了。
榫接和钉枪:两道工序缺一不可
榫接是承重,钉枪是定位,两道工序不能互相替代。只用钉枪的框架,钉子吃的是木头的端面纤维,握持力差,沙发用两年就晃。我们的标准是承重节点全部榫接加胶,钉枪只做临时固定和饰面位,框架做好后一个成年人站上去跳,骨架不允许有位移。
含水率复测放在木架自检之前,是一道「哨兵」工序。南方湿木做架,干季后收缩开裂,响声和松动全来了。我们的标准是含水率 12% 到 14% 之间,超线的木料回烘房,不进组装线。这套逻辑和床架是一致的,床架的含水率控制我们写过更细的版本。
打底与弹簧:8 道工序,坐感的来源
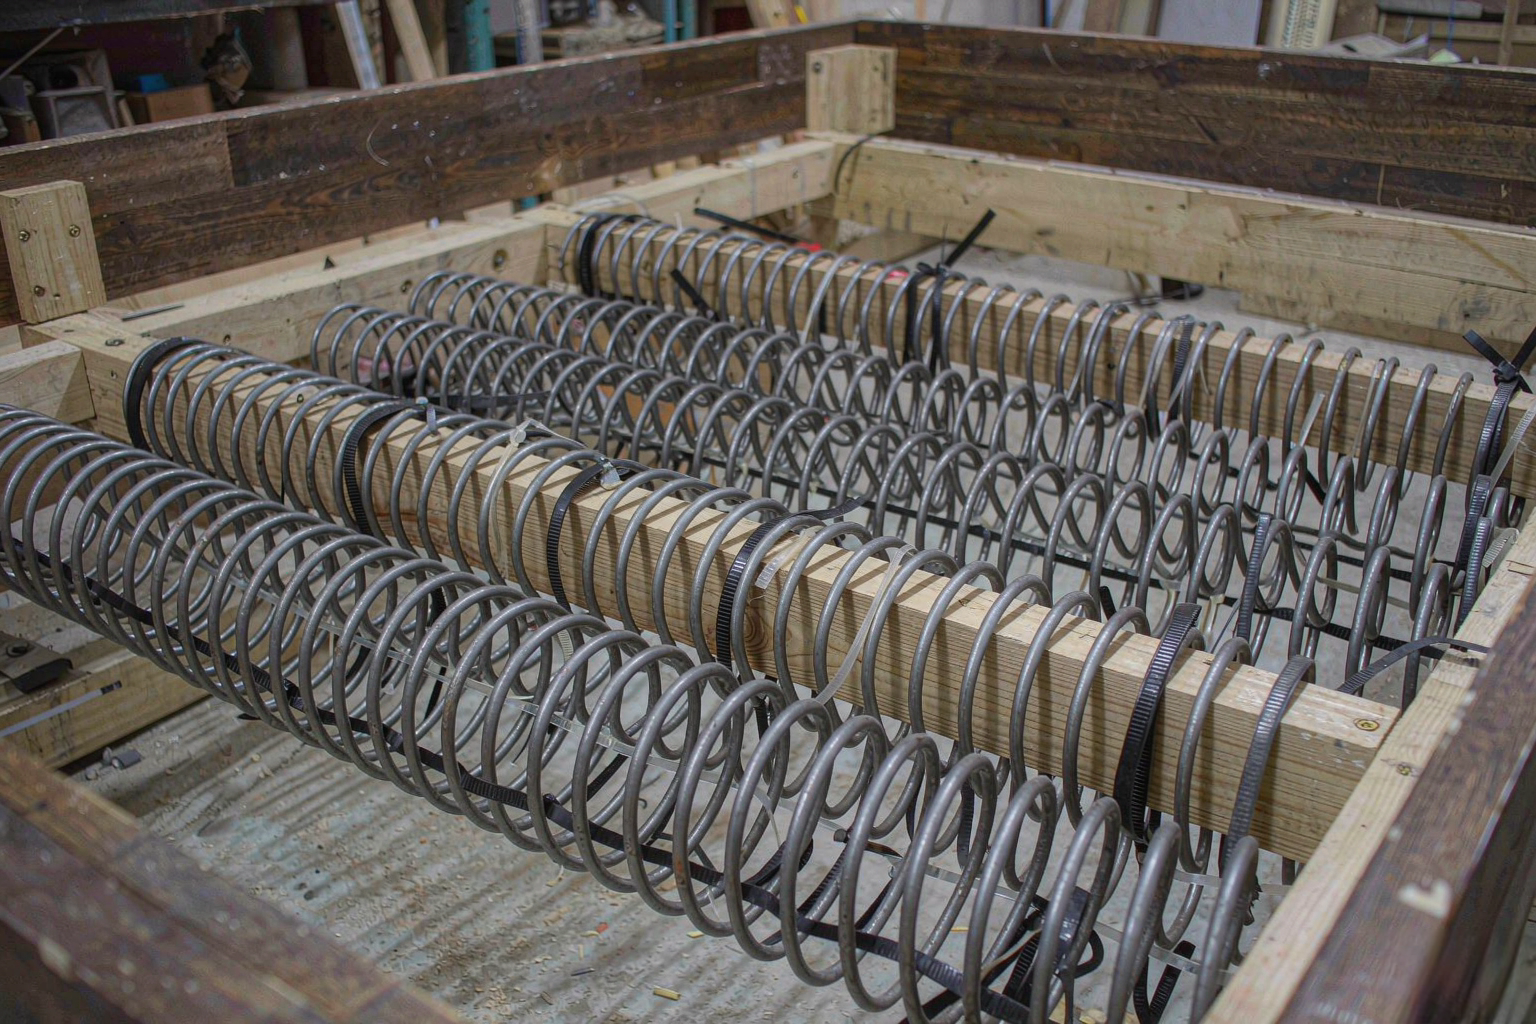
打底阶段 8 道工序:绷网、固定弹簧、绑扎弹簧、贴底层海绵、贴中层棉、封网层、边缘加固、打底自检。这一层决定了沙发「坐下去的第一秒」是什么感觉。
弹簧的间距和绑扎是核心数字。我们的蛇形弹簧横向间距 8 到 10 厘米,每根弹簧绑扎三道,拉力测试到 40 公斤不变形。间距放宽到 12 厘米以上的低价做法,短期坐感差别不大,一年后中部塌陷的曲线就出来了。
边缘加固很多人不知道这回事。沙发前沿是每天起身时受力最大的位置,坐垫塌陷八成从前缘开始。我们在前缘加了加硬海绵条和高密度围边,成本一张沙发多十几块,前缘寿命直接翻倍。去看沙发的时候,伸手按一按前沿,硬的和软的差别,一年后就变成「挺得住」和「塌了」的差别。
裁缝阶段:11 道工序,布套的精度账
裁剪和缝纫共 11 道:排版、裁剪、裁片检验、缝合侧片、缝合座面、拉链安装、滚边、贴布检验、锁扣眼、整烫、缝纫自检。11 道里真正的分水岭是排版和裁片检验。
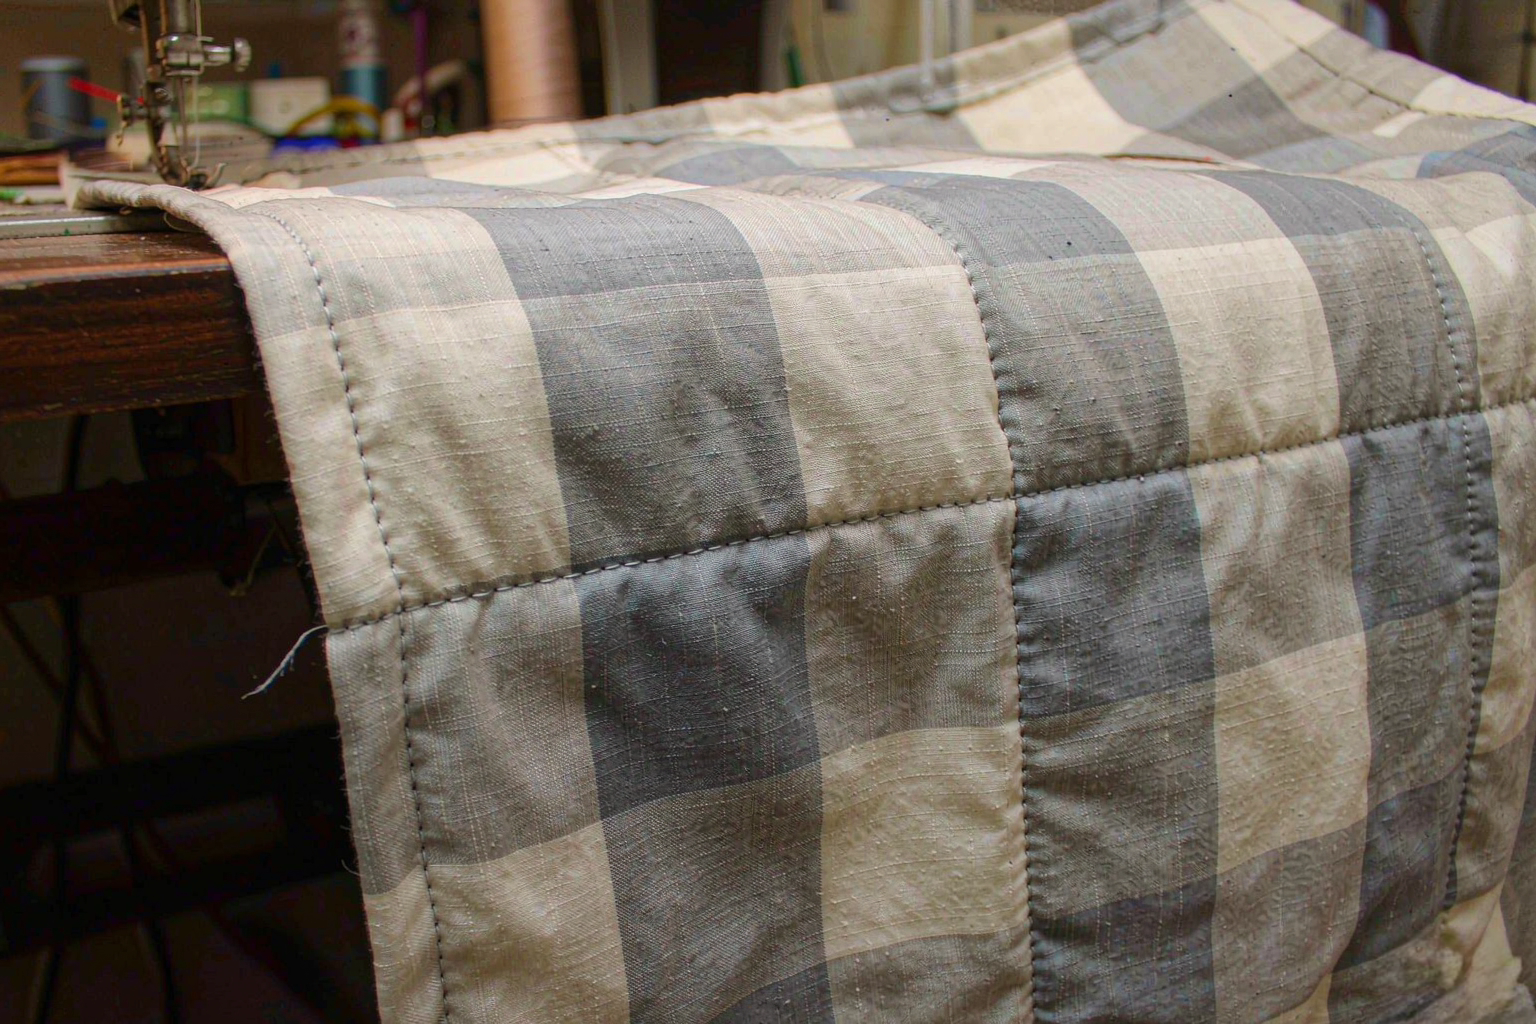
排版决定了用布量和纹路方向。同一块布,排得好的省 8% 到 10%,排得差的浪费还起皱。格纹布和条纹布更是重灾区:每条缝的纹路对不齐,成品看一眼就廉价。对格布的排版损耗比素色布高一成,这是布套成本的明账,报价里不含这一项的,要么布不对格,要么后面返工。
裁片检验是缝纫前的最后一道闸。裁片和纸样比对,误差超 3 毫米的裁片不进缝纫线。3 毫米听起来苛刻,其实不然——缝份宽度 1 厘米,裁片偏 5 毫米,缝完两侧不对称,套上沙发就歪。布套是「差之毫米、歪之厘米」的活。
缝份和滚边的标准
缝份统一 1 厘米,双明线线距 6 毫米,这两个数字在卡上要写。滚边条用和主体同向纹路的布,滚边歪了整条缝显旧。这些细节消费者挑不出毛病,但「看起来顺眼」和「说不出哪别扭但就是别扭」的差距,就藏在缝份和滚边里。
总装与质检:9 道工序,最后一关
总装 6 道:套布套、固定座包、安装靠包、装脚、封底布、外观整理。质检 3 道:受压测试、外观全检、包装复核。总装的看点是对格对条——布套上沙发后,侧面的条纹要和座面连成一条线,靠包的图案要居中。手艺好的装套师傅,一天只能装 6 到 8 张,这是机器替代不了的工序。
受压测试我们用的是成年人体重级别的坐压循环:座面包、靠包、前缘各压若干次,听音、看形变、复测回弹。质检 3 道全过,工序卡上盖合格章,卡和沙发一起进包装。卡上少一个章,包装线不收,这条规矩没有例外。
包装复核常常被当成「数箱子」,其实卡也在这里复核一遍:随机抽卡核对三道工序的签名时间是否连续,时间对不上说明中间有人代签或补签,抽中的整批回流重检。签名造不了沙发质量,但能暴露管理漏洞。
37 道工序的工时账
一张标准三人位的沙发,37 道工序的净工时是多少?我们车间给的数据是 18 到 22 小时,拆开看:木架 6 到 7 小时,打底 4 小时,裁缝 5 到 6 小时,总装 2 小时,质检 1 小时,剩下是流转和等待。流水线上「等」的时间占一成多,这部分是排产优化空间,不是工人偷懒。
工时账的另一面是产能上限。一条 10 人的产线,按 22 小时算,一天满负荷出 3 到 4 张三人位沙发。直播间促销单量大的时候,我们宁可排期到 10 到 15 天发货,也不压缩质检 3 道工序——压缩的那一天工时,换来的售后是三个月的尾巴。
靠包的填充也在总装段复核:靠包芯的重量和回弹抽检,棉和羽绒混合比的误差控制在标称值上下 5% 以内。靠包是客户每天摸得最多的部件,手感飘忽的靠包,问题多半出在这里。
机器和手工的分界线在哪
37 道工序里,机器能吃下的是开料、绷网、封底、缝直线这些「重复精度」活;机器啃不动的是榫接手感、对格对条、整烫塑形这些「判断」活。我们车间里数控设备管裁剪和切割,人工管装配和检验,分界清晰。
全手工生产的厂,工序数往往比 37 多——手工误差大,需要更多中间检验步骤来兜底。全自动厂反过来,工序能压到 30 道以内,但裁片全靠数控排版,布料利用率反而降。两种模式没有绝对优劣,消费者要的是结果:结构稳、布套正、坐感对。工序数只是达成结果的路径,不是结果本身。
说个判断小技巧:看沙发的缝线和框架,能反推产线水平。缝线笔直、滚边均匀、底部封布平整的,产线管理水平不会差;反之,再好的面料也救不回来。这一条比看牌子实在。
座包固定这道工序值得单独说说。座包和底架的连接,我们用螺丝加定位销,不单用胶。胶粘的座包日常没问题,搬运装卸的横向剪切力一来,胶层就是最脆的一环。客户搬家、换房是常事,沙发的结构要按「会被搬」来设计,这个假设写进了我们的总装标准里。
漏一道工序会怎么样:一个返修案例
我们内部复盘过一次真实返修:一批沙发里有一张的总装漏了「固定座包」这道工序,座包只用胶粘没上螺丝。客户用到第四个月,座包前缘整体下沉两指宽,报修上门,拆开一看就是那颗没打的螺丝。返修成本:师傅上门一次、补四颗螺丝;客户感知:「这沙发不太行」。
一张沙发 37 道工序,漏一道,前 36 道的价值全部打折。这就是工序卡存在的全部理由——它不创造价值,它守住价值。那批货之后我们把封底布改成了半透明材料,总装前隔着布能看到座包螺丝位,类似的小改动了三处,全是为了「让漏掉的事变显眼」。
这个案例我们也讲给客户听。不是自曝家丑,是想说清楚一件事:任何工厂都有出错概率,区别是有没有一套机制让错误在出厂前被拦住。工序卡加三道质检,就是我们的机制。
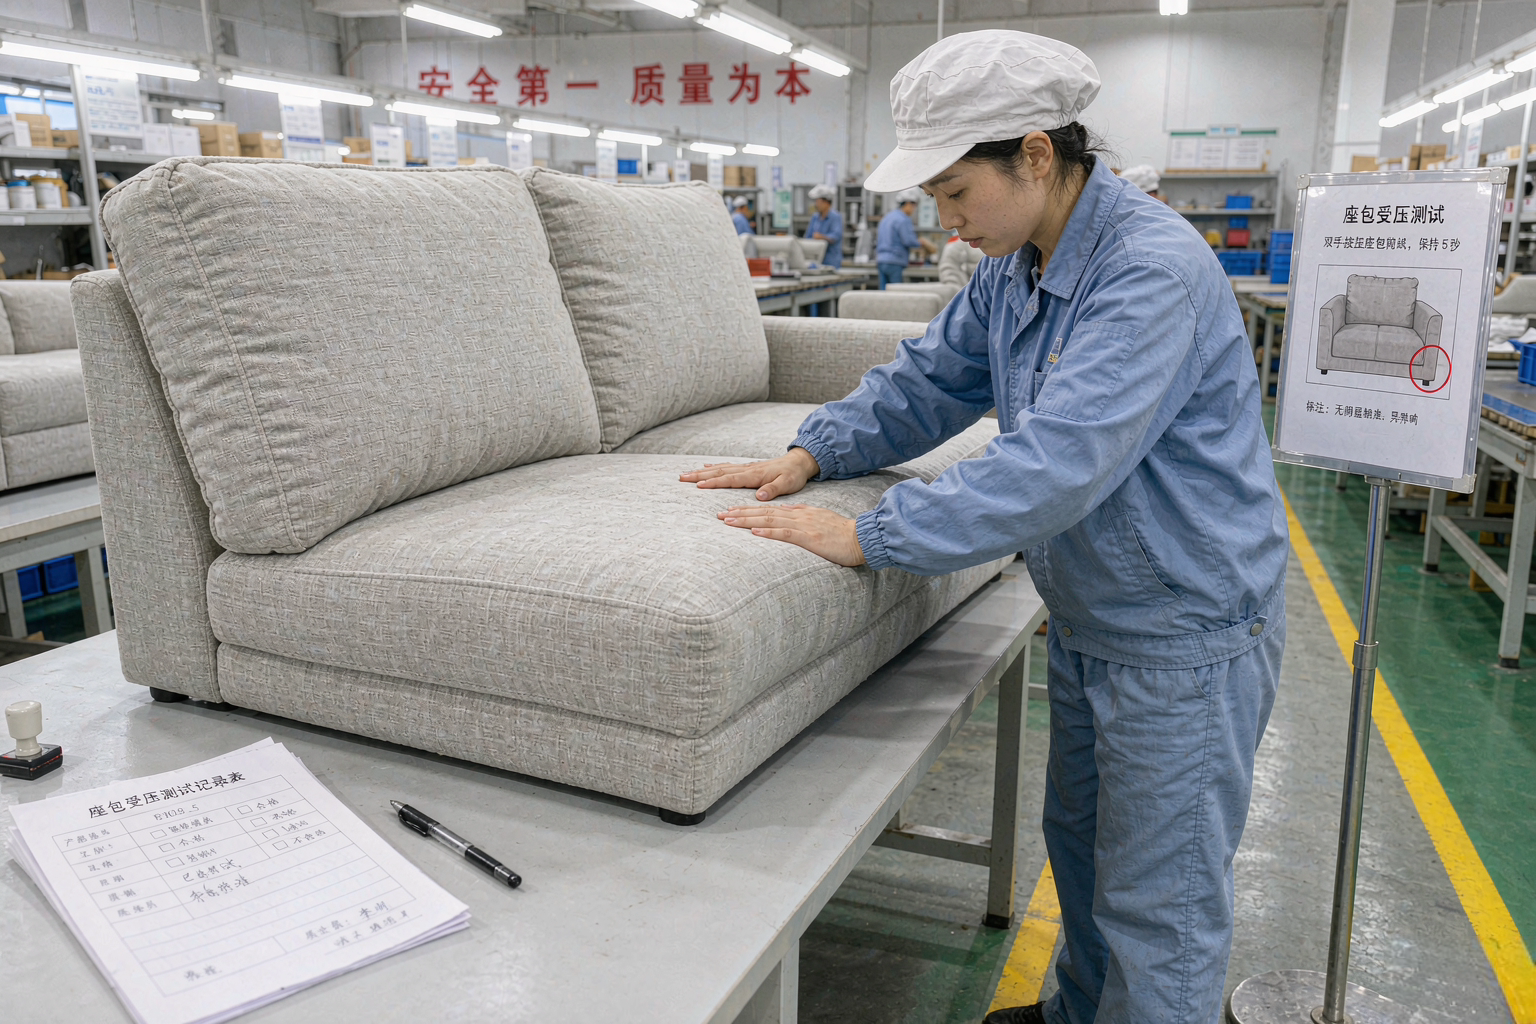
消费者怎么用工序逻辑验货
把 37 道工序翻译成验货动作,到货当天你可以做这几件事:
- 按压四角和前缘:回弹一致、无「咯吱」声,打底和木架这两关基本过了。
- 摸缝线和滚边:双明线直、滚边不扭曲,缝纫段的精度合格。
- 看侧面条纹:条纹或格纹在侧面和座面之间连成线,总装的对格到位。
- 掀开底布看框架(愿意的话):木架干净、封底平整、没有散落的钉枪余钉,最后一道外观整理没糊弄。
这四步加起来十分钟,能覆盖 37 道工序里八成的关键点。验出问题的,拍照第一时间联系售后,别自己动手拆——布套拆装看起来简单,装回去要专业手法,客户自己拆过的沙发,返修重新整烫的费用会多出来。
工序卡的电子化:我们试了什么、留下了什么
工序卡一直有电子化的声音。我们前年试过一版扫码报工:每道工序扫码打卡,数据直接进后台。结论是留了一半——质检和包装段的数据留在了系统里,因为这两段要出统计报表;木架和缝纫段还是纸卡,因为车间里师傅手上沾着木屑和布屑,摸手机打卡反而打断节奏。
这件事给我们的启发是:流程改进要贴着现场走,不贴着系统走。纸卡的好处是它就钉在骨架上,走到哪带到哪,谁签的字一翻就知道。电子化没推翻它,只是把三道质检的数据沉淀成了报表,每周质检例会上用数字说话。
如果你去别的工厂参观,看工序管理水平有个简单的观察点:看卡和活是不是走在一起。卡和活分离的——卡放在办公室、活在线上跑——那种卡大概率是补签的,管理意义有限。
从工序卡看价格:贵的沙发贵在哪
最后把工序和价格的关系说透。同样外观的三人位沙发,市面价格从两千到上万,差异就藏在工序密度里:弹簧间距、海绵密度、榫接比例、对格排版,每一项都是工序卡上的一格。省掉几格,成本立减,代价藏在两三年后。
我们做源头工厂直供,价格的优势不来自省工序,来自砍掉中间环节——同样的 37 道工序一道不减,省掉的是层层加价。这也是「货不对板就退」的底气来源:工序记录在卡上,每张沙发对得起自己的报价。
想更完整地看一张沙发怎么从木架走到打包发货,我们有一篇全程实拍一张沙发的诞生;木架的榫接与加固细节在沙发框架的榫接与加固工艺里;海绵怎么切、密度怎么挑,分别写在沙发海绵的切割过程和沙发海绵密度实拍对比里,四篇连起来看,就是完整的沙发产线课。
车间的事讲到这里。想看这些工序在直播间里怎么变成报价和验货话术的,来刚总家具直播间,刚总拿着工序卡和材料样品讲,看过的都说比图片实在。
常见问题
一张沙发到底要多少道工序?
行业标准差异大,我们的版本是 37 道:木架 9 道、打底弹簧 8 道、裁缝 11 道、总装 6 道、质检 3 道。工序数不是越多越好,关键是每道都有自检记录,漏一道,前面全部白做。
工序卡有什么用?
工序卡是每张沙发的流转记录,每道工序留操作人、时间、合格章。它把质量问题拦在出厂前,也是售后追责的依据。没有工序卡的产线,返修率通常高一倍以上。
买沙发时怎么判断做工好坏?
十分钟验四步:按压四角和前缘听回弹,摸缝线和滚边看精度,看侧面条纹和座面是否对齐,掀底布看框架和封底平整度。这四步覆盖大部分关键工序,比看品牌标识实在。
沙发的木架用什么木头好?
受力位用橡胶木、桉木这类密实木种,含水率控制在 12% 到 14%。关键不是木种名字,而是榫接加胶的承重结构和含水率复测这两道工序有没有做,只用钉枪的框架两年必晃。
为什么有些沙发一年就塌陷?
大概率是打底工序缩水:蛇形弹簧间距超 12 厘米、绑扎不足、前缘没有加硬围边。塌陷八成从前缘开始,按压前缘硬实的沙发,支撑系统基本没省料。
到货后发现做工问题怎么处理?
拍照留证第一时间联系售后,走报修流程,不要自己拆布套。布套拆装需要专业手法,客户自行拆过的沙发返修要加整烫费用,责任界定也容易扯皮。正规厂家的工序卡在售后里就是凭据。
”’