
木材含水率我们厂控在 8%-12%,深圳本地用料按 9%-11% 下单,超过 14% 的板我们直接退回干燥窑,不进车间。刚总家具(芝诺家具)是深圳的家具源头工厂,主理人刚总有 12 年家具行业经验、4 年直播经验,直播间累计成交超 1 亿,这套数字是十二年被退回来的货逼出来的。
为什么这么死板?因为含水率是实木家具唯一一个”事后补救不了”的指标。漆可以补,五金可以换,缝可以做小,木头里的水跑出来造成的裂,谁也接不回去。
含水率到底是个什么东西
木头是活的。砍下来的树干里一大半是水,这些水有两个去处:一个是细胞腔里的自由水,一个是细胞壁里的吸着水。自由水先跑,跑到纤维饱和点(大约 28%-30%)就停住,剩下的吸着水只能靠环境湿度慢慢蒸发或者吸收。
含水率说的就是这部分水占绝干木材重量的百分比。我们车间里说的”干”,是相对当地平衡含水率说的,不是绝对的零。
这一点最容易搞错。有人拿着含水率仪在深圳测出 6%,觉得特别干特别放心。其实 6% 在深圳是偏干的,木头从南方潮湿空气里要吸水,吸到 11% 左右才稳;从 6% 涨到 11%,体积会涨,拼板缝就会被顶起来。
说白了,木头不要”最干”,要”和你家一样干”。
我们为什么把线划在 8%-12%
这条线不是拍脑袋定的。中国幅员大,各地平衡含水率差得很远。我们按城市列过一张表,工艺单上直接标,师傅开料前看一眼。
| 地区 | 年平均平衡含水率 | 我们下单控制的区间 |
|---|---|---|
| 深圳、广州 | 13%-15% | 9%-11% |
| 上海、杭州 | 13%-14% | 9%-11% |
| 北京、天津 | 9%-11% | 7%-9% |
| 成都、重庆 | 14%-15% | 10%-12% |
| 东北(供暖区) | 7%-9% | 6%-8% |
看表会发现一件事:我们控制的区间普遍比当地平衡含水率低 3-4 个百分点。这是留余量,不是越高越好也不是越低越好。
留这个余量是为了应付运输和季节。出厂时 10%,运到有地暖的家里,冬天室内湿度掉到 30% 以下,木头还要再掉 2-3 个点,正好落在安全区。
反过来,如果出厂就是 13%,客户家里一开地暖,木头从 13% 掉到 8%,五个点的收缩量放在一张 1.8 米长的桌面上,就是 3-4 毫米。肉眼能看见。
超标会怎样:四种能看见的后果
含水率超标不是一个抽象数字,它会具体成四种样子。
拼板缝开裂
桌面、柜门、床尾板都是多块板拼的。木头横向收缩率是纵向的十几倍,含水率一降,每块板各缩各的,拼缝就张嘴。刚开始是一条头发丝,过一个冬天能塞进一张名片。
这种裂补不了。补土填进去,下一个冬天接着开。
面板起拱变形
抽屉面板、柜门板最常见。板子一面吸湿一面不吸,或者芯材比面材湿,就会向干的一面弯。我们退回来最多的一批货,是抽屉面板中间鼓出来 4 毫米,客户说关不上。
4 毫米听着小,抽屉滑轨的间隙只有 2.5 毫米。客户说关不上,我们一开始还以为是滑轨装歪了,拆开量完才明白是板在动。
漆面开裂和起皮
漆膜是硬壳,底下的木头在动,硬壳跟不上就裂。手摸上去有一道道细纹,顺着木纹方向,指甲能卡住。这种问题通常在交货后 3-6 个月出现,正好过了客户最警惕的阶段。
门缝、柜缝走形
柜门关不严、缝隙上宽下窄,八成不是五金坏了,是门板自己变形了。很多人第一反应是调铰链,调完一个月又歪。
低于标准也不是好事
说个反常识的。含水率不是越低越好。
压到 5% 以下的板,纤维已经处于过度收缩状态,脆、容易崩边,铣型的时候边角一碰就掉渣。装到客户家里吸水回涨,板子会鼓,比超标还难看。
我们早年吃过一次亏。为了赶一批出口单,把一批橡胶木烘到 5.8%,觉得干得漂亮。结果到货后两周,二十多块层板全部起鼓,中间高两边低。那批货的处理方式是整批重做,运费加材料赔了六位数。
从那次以后,我们的工艺单上多了一行字:含水率下限不低于 8%。
我们怎么测:三道口子各测一次
检测不是抽一次就完事。木头从入库到出厂,要过三道。
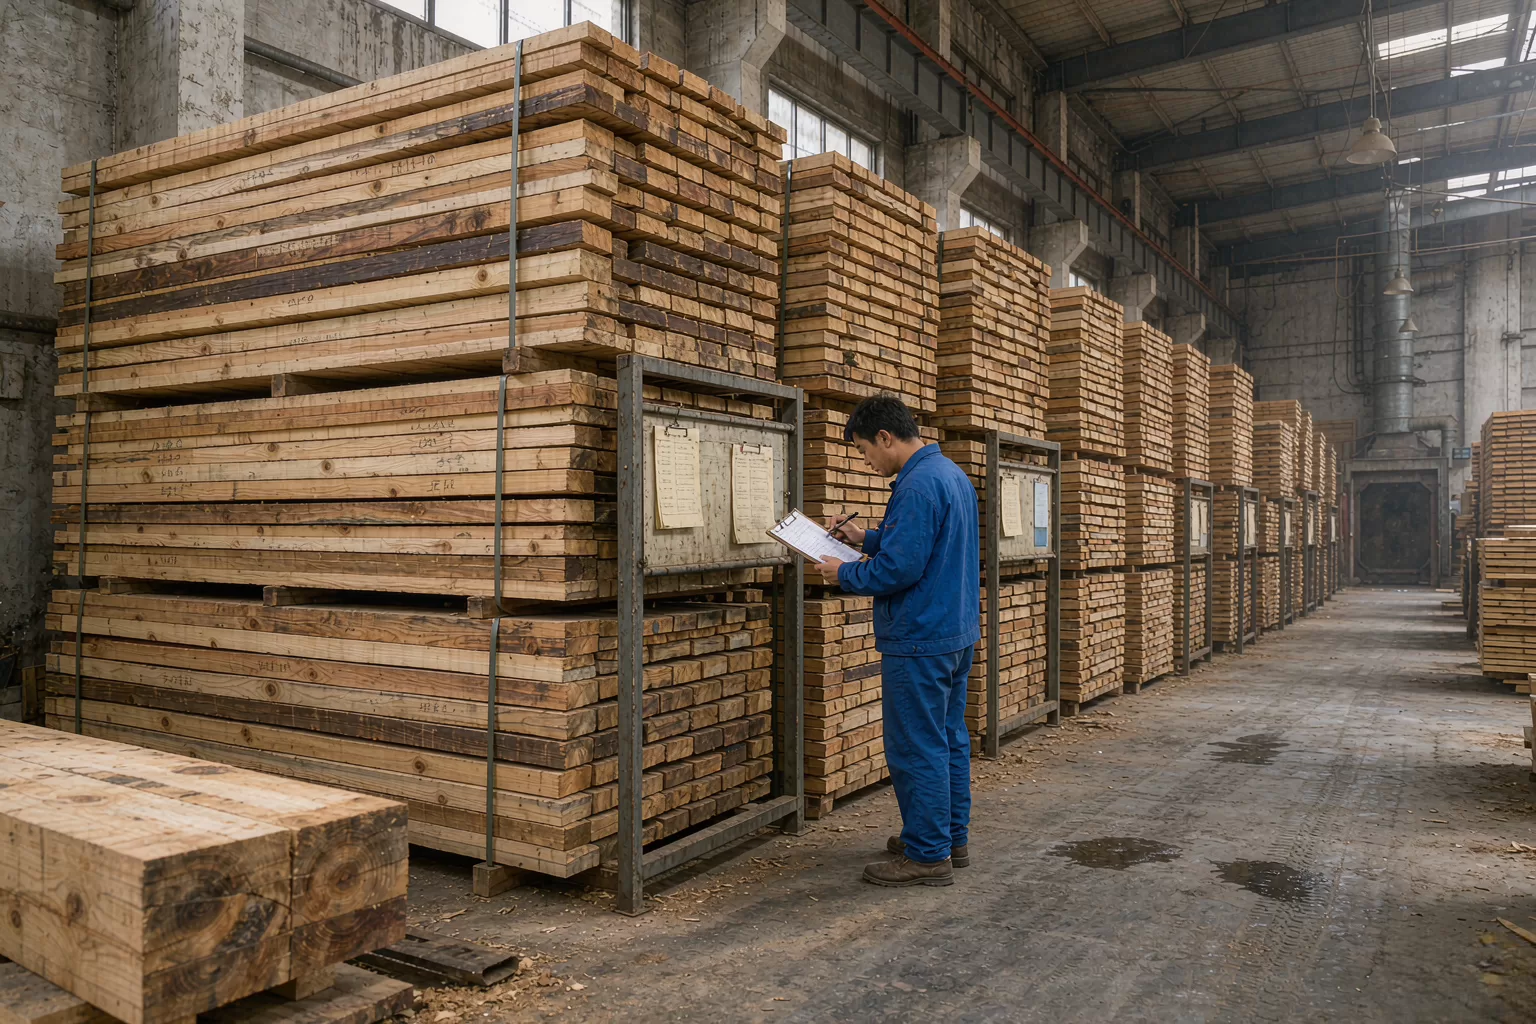
第一道在原料入库。每一垛抽 5 块,用插针式含水率仪在板面打三个点,取平均。同一个垛里如果两块相差超过 2 个点,整垛退回干燥窑重烘。这一条卡得最狠,也最容易和供应商吵起来。
第二道在开料前。板材在车间放了一夜,会回潮,所以开料前要复测,这时候的数字才是真正进机器的数字。抽检比例 10%。
第三道在包装前。成品在车间放 3-5 天,装配、打磨、喷漆过程中还会吸湿。这一道测的是成品,点位在不见光的内侧,避免测到漆膜。
| 检测节点 | 抽检比例 | 合格线 | 不合格处理 |
|---|---|---|---|
| 原料入库 | 每垛 5 块,每块 3 点 | 8%-12%,同垛极差≤2 | 整垛退窑重烘 |
| 开料前 | 10% | 与工艺单偏差≤1.5 个点 | 单板隔离,复烘或降级做内衬 |
| 包装前 | 每批 3 件 | 8%-12% | 整批返修,重新平衡 |
三道加起来,一批板从进厂到出厂至少要被打 4 次洞。孔都在内侧或非见光面,成品上看不出来。
干燥窑里那七天在干什么
很多人以为烘干就是把木头塞进炉子烤。真不是。烤急了,外面干了里面还是湿的,应力全憋在里面,回到车间一刀下去就炸。
我们的窑是热风循环的,一批板走完大约七天,分四段。
第一段,升温预热。从常温升到 45℃,湿度拉满。这一段是为了让板芯热透,不是排水。走 12 小时。外面看着没变化,里面已经软了。
第二段,等速干燥。温度升到 60-65℃,开始排湿。这一段排得最快,含水率从 60% 掉到 20% 左右,走 3 天。窑里的风速和风向每小时换一次,防止某一边先干。
第三段,减速干燥。温度降一点,湿度回升一点,让表层的水分往芯部走。含水率从 20% 掉到 12%,走 2 天。这一段最考验师傅,快了就表面硬化。
第四段,平衡处理。把窑内湿度调到目标值,让整批板的内外含水率拉平,再保温 24 小时。这一段出来的板,切开以后芯部和表层的差值不超过 1 个点。
四段走完,还要在车间静置 3 天,让木头适应车间温湿度。这一步叫二次平衡,很多小厂省掉,省掉的结果就是一批板装上去,一个月后开始走形。
哪些木材最容易出问题
同样是 12%,不同树种的表现差得很远。做久了能摸出规律。
| 木材 | 干燥难度 | 常见问题 | 我们的用法 |
|---|---|---|---|
| 橡胶木 | 中 | 易蓝变、易变形 | 只做内衬和床板条 |
| 松木 | 低 | 节子处易开裂、易泌脂 | 儿童家具、抽屉内板 |
| 白蜡木 | 高 | 干燥慢、易皱缩 | 餐桌、床架,必须慢烘 |
| 橡木 | 高 | 易端裂、径裂 | 门板、台面,端头要封蜡 |
| 樱桃木 | 中高 | 易翘曲、色变 | 柜类门板,薄料为主 |
白蜡木是我们最小心的一种。它密度高、纹理好看,但干燥特别慢,快了就皱。我们烘白蜡木要 10 天,比松木多三天。这三天不省钱,但能换来不开裂。
橡木的端头必须封蜡。端面水分蒸发比侧面快十几倍,不封蜡一定从端头裂进去。这道工序费人工,一块板两毛钱,但退一批货的成本是它的几百倍。
客户家里会不会裂:三个判断依据
这是直播间问得最多的问题。老实说,没人能保证 100% 不裂,木头是天然材料。但有几件事可以照着看。
看拼板缝。到手时缝如果已经很明显,说明出厂含水率偏高或者运输途中吸湿了。正常的缝应该是一条浅浅的线。
摸面板和边框的接缝。用手掌横着蹭过去,如果感觉到高差,说明两块料的含水率不一致,正在互相较劲。
看抽屉推拉的手感。如果新家具抽屉就有点紧,注意,这可能是面板还在涨,过几个月会更紧。
还有一条给北方的客户:家里有地暖的,冬天把加湿器开起来,室内湿度维持在 40%-50%。这一条比任何售后条款都管用。
我们自己的四条红线
把话说死一点,这几条是我们内部的处理标准,写出来给大家对账用。
入库检测同垛极差超过 2 个点,整垛退窑。不挑好的用,不全检了凑合。理由很简单,一垛里混着干湿,做出来的家具一定会互相拉扯。
开料前偏差超过 1.5 个点,单板隔离。隔离的板降级做内衬、床板条这类看不见的位置,不做面子。
包装前检测超标,整批返修。不单独挑出问题件换掉,因为同一批的应力状态是一样的,换一件剩九件,等于埋九个雷。
客户到货 30 天内出现非外力开裂,我们先上门看,责任在我们的一律换件,运费我们出。这条走的是 床垫睡三个月塌了算不算质量问题的判定逻辑,先看现象再定责,不先扯皮。
雨季进料:梅雨天怎么处理
南方做家具最怕四五月的回南天。空气湿度 90% 以上,车间的板放在那儿不动,含水率自己就往上涨。
我们雨季的规矩比平时多三条。
进料当天必须测,不在室外过夜。货车到了直接卸进有除湿机的原料库,当天测完当天入账,不合格的当天退窑,不留在院子里等第二天。
开料车间每天早晚各记录一次湿度,超过 75% 就开除湿机,同时减少当天的开料量。这一天做出来的板,含水率不稳定,宁可少做。
成品包装前加一层 PE 膜,膜内放干燥剂。这一步在干燥季节可以省,雨季不能省。膜是为了隔断运输途中车厢里的湿气,不是为了防尘。
有一年我们偷懒省了干燥剂,一批餐桌运到杭州,客户拆开发现台面边缘发白,是漆膜下面吸了潮。返修了六张台面。
含水率和价格那笔账
干燥是要花钱的。一窑板七到十天,电费、人工、窑位占用都是成本,摊到每平方板上大概多 8-15 元。
所以市面上有”烘两天就出窑”的做法,成本能压到我们的一半。这种板做出来的家具,卖相上完全看不出来,要过一个冬天才现形。
我们的选择是不省这一步。刚总家具做的是源头工厂直供,砍掉中间环节省下来的钱,花在烘干和检测上,比花在包装盒上值。
客户不一定看得见这 8-15 元花在哪,但三年后柜门还能关严,就是答案。
消费者能用的笨办法
手里没有含水率仪,也能大致判断。
拿一张纸巾贴在板面上,压 10 分钟。纸巾如果明显发软发潮,说明板面含水率偏高。这招在夏天很准,冬天差一些。
看包装膜。拆开时如果膜内壁有一层水雾,说明运输途中板子在往外排水,出厂含水率可能偏高了。
敲一敲。含水率高的板敲上去声音发闷,干的板声音脆。这个要对比着听,听一两块不准。
最靠谱的还是问。直接问客服”这批板的含水率控制在多少,有没有检测记录”,能报出具体区间和检测节点的,基本是真做过。答”都是烘干的”这种,就再问一句。
几个常见误区
误区一:实木一定会裂。不对。会裂的是含水率没控好的实木,控好了能用到搬家都不裂。
误区二:含水率越低越高端。前面说过,5% 以下的板更脆,回涨更厉害。
误区三:漆厚一点就不会裂。漆是膜,挡不住木头收缩,只能让裂缝来得晚一点、细一点。
还有个更常见的:觉得贵的木材就不会裂。橡木比橡胶木贵一倍,干燥难度也高一倍,贵不等于稳定,工艺才决定稳定。
误区四:烘干一次就永久稳定。木头会跟着环境变,含水率是动态的。这也是为什么我们建议客户在家里保持湿度,而不是指望出厂那一刻的数字管一辈子。
写在最后
关于用料这块,站内还有几篇可以接着看:实木含水率怎么测、一块板要测几次是检测视角,车间温湿度怎么控讲的是环境视角,两篇配着看能对上。
还有两篇客户向的,家具靠墙留缝好不好和家里有地暖家具怎么选,讲的都是买回家以后怎么减少开裂风险。家具多久做一次深度保养那份年度日历也可以存一份。
想看成品的板子从干燥窑出来什么样、怎么看拼缝,晚上来刚总家具直播间,我把板子搬上来给你看断面。
常见问题
木材含水率多少算合格?
8%-12% 是实木家具的通用合格区间,具体要按使用地调整。深圳、广州这类南方城市按 9%-11% 下单更稳,北京、东北这类干燥或供暖地区可以做到 7%-9%。低于 8% 不算更好,板会变脆、回涨更厉害。
含水率超标会马上开裂吗?
不会马上,通常滞后 3-6 个月。出厂时含水率偏高的板,要等客户家里进入干燥季节(北方供暖、南方秋冬)才开始收缩,那时候裂缝、起拱、门缝走形才会集中出现,这也是很多人误以为”用了一段时间才坏”的原因。
怎么判断买回家的实木家具含水率是否偏高?
看三处:拼板缝是否已经明显张开、面板与边框接缝用手蹭有没有高差、抽屉推拉是否偏紧。这三处同时出现两处以上,基本可以判定含水率偏高,建议在保修期内报检修,不要等过了保修再说。
烘干一次以后木头就不会再变形了吗?
不会。木材含水率是跟着环境走的动态指标,出厂 10% 的板,运到湿度 30% 的房间里还会再掉 2-3 个点。所以除了出厂控制,使用环境的湿度也要管,北方有地暖的家庭把室内湿度维持在 40%-50% 最稳妥。
为什么含水率太低也不好?
低于 8% 的板纤维过度收缩,脆性大、铣型易崩边,装到客户家里吸水回涨后容易鼓包。我们早年有一批橡胶木烘到 5.8%,到货两周二十多块层板全部起鼓,最后整批重做,从那以后工艺单上加了含水率下限不低于 8%。
实木家具开裂了能修吗?
分情况。发丝级细缝可以用同色蜡填补,肉眼基本看不出;能塞进名片的拼板缝属于结构性开裂,补土只能管一个季节,正确做法是换板或换件。判断标准看裂缝是否已经贯通板厚,贯通了就不是修补问题。
用含水率仪测哪里最准?
测非见光面,比如面板背面、抽屉内侧、床板条。漆膜会严重影响读数,在漆面上测出来的数字普遍偏低 1-2 个点。同一个板面至少打三个点取平均,单点读数只能当参考,不能当结论。