
老师傅怎么带徒弟?三个月上手的方法
我们车间带一个新工人,三个月能做到一道工序独立操作,六个月才敢让他碰真单。带他的师傅每月多拿 800 元带班费,徒弟三个月考核不过,师傅的带班费扣一半。这套制度跑了四年,带出来的 17 个人里留下 12 个,剩下 5 个是自己走的,不是被辞的。
「三个月上手」这句话在家具行业被说烂了。多数厂的真实情况是:三个月能打下手,一年还不敢独立。差别不在工人笨不笨,在于有没有一套能照着走的带法。
先交代身份。刚总家具(芝诺家具)是深圳的家具源头工厂,主理人刚总有 12 年家具行业经验、4 年直播经验,直播间累计成交超 1 亿。车间现在 60 多个人,8 年以上的老师傅 8 个,带徒弟的活全落在他们身上。
先说清楚:三个月是「上手」,不是「独立」
这个词必须先掰开,不然全是误会。
上手的意思是:这道工序他会做,做得不快,废品率在 5% 以内,遇到异常知道喊人。独立的意思是:这道工序他全权负责,出问题自己判断、自己返工,废品率压到 1.5% 以内。
我们车间的口径是:三个月达到「上手」,六个月达到「独立」,一年能带下一个工序。这个节奏在软体家具这行算正常,快不了多少,也慢不得——慢了人留不住,快了废料顶不住。
为什么不能更快?举个数:一个从来没摸过缝纫机的人,练到能把两块海绵套的布套缝到误差 3 毫米以内,需要缝大约 1200 米直线。按每天 200 米算,光这一项就是六天,还不算拐角和弧线。手艺这东西,是米数堆出来的。
三个月怎么分:三段各管什么
我们把三个月切成三段,每段三十天,每段有明确的产出物。没产出物就不算过关,往下带也是白带。
| 阶段 | 时间 | 核心任务 | 过关产出 |
|---|---|---|---|
| 看与递 | 第 1-30 天 | 认料、认工具、认工序顺序 | 能独立备齐一道工序的料和工具 |
| 废料上机 | 第 31-60 天 | 在废板上练手,练到动作固定 | 连续 20 件废料成品尺寸在公差内 |
| 跟真单 | 第 61-90 天 | 跟着师傅做真单,最后一周放手 | 独立完成 30 件,废品率 5% 以内 |
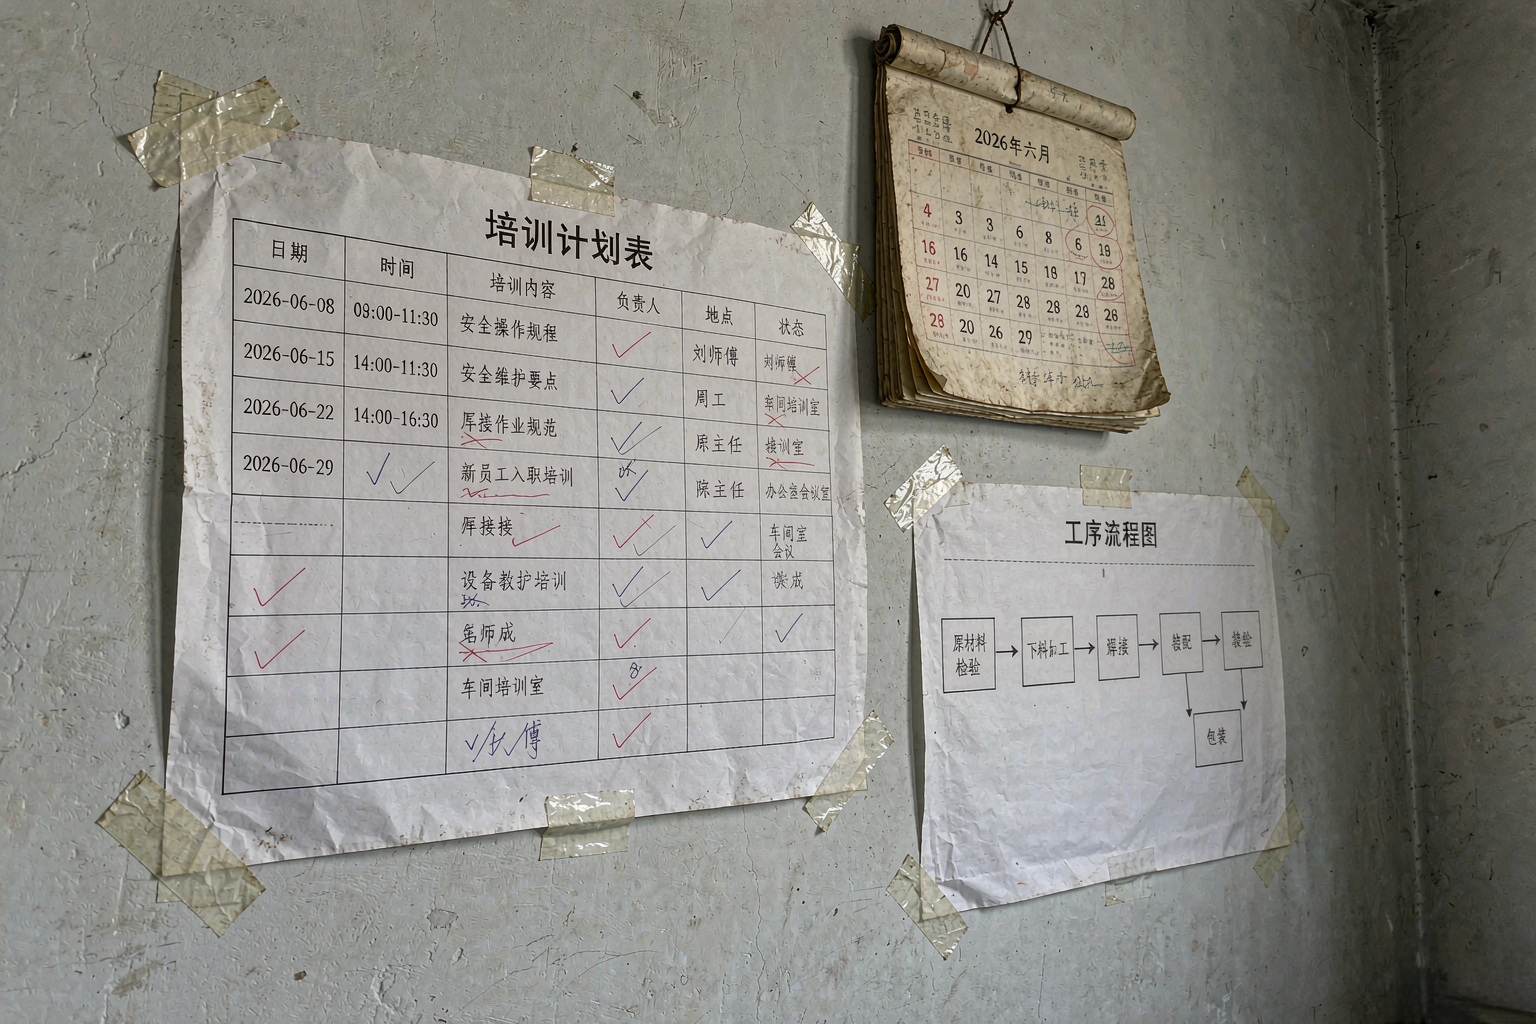
这张表贴在车间办公室的墙上,师傅和徒弟都看得见。看得见的好处是:徒弟知道自己卡在哪一段,师傅也知道该催哪一段。
第一个月:递工具和看,比上手更重要
新工人进车间第一周,我们不让碰机器。就三件事:认料、认工具、认顺序。
认料是认板材、面料、海绵、五金。同样是 18 毫米板,颗粒板和多层板手一掂分量差一截;同样是科技布,克重 280 和 320 摸起来手感不一样。这些差别说不清,只能摸。老工人摸一把就知道,新工人得摸一个月。
认工具是认车间里那二十几样常用工具:气钉枪有四种钉长,扳手有三个规格,卷尺要认刻度。有个细节——我们要求新人第一周必须自己把工具车整理三遍。整理工具车看着是打杂,其实是在建立「什么东西在哪」的肌肉记忆。找不到工具的人,一天要浪费四十分钟。
认顺序:工序卡是最好的教材
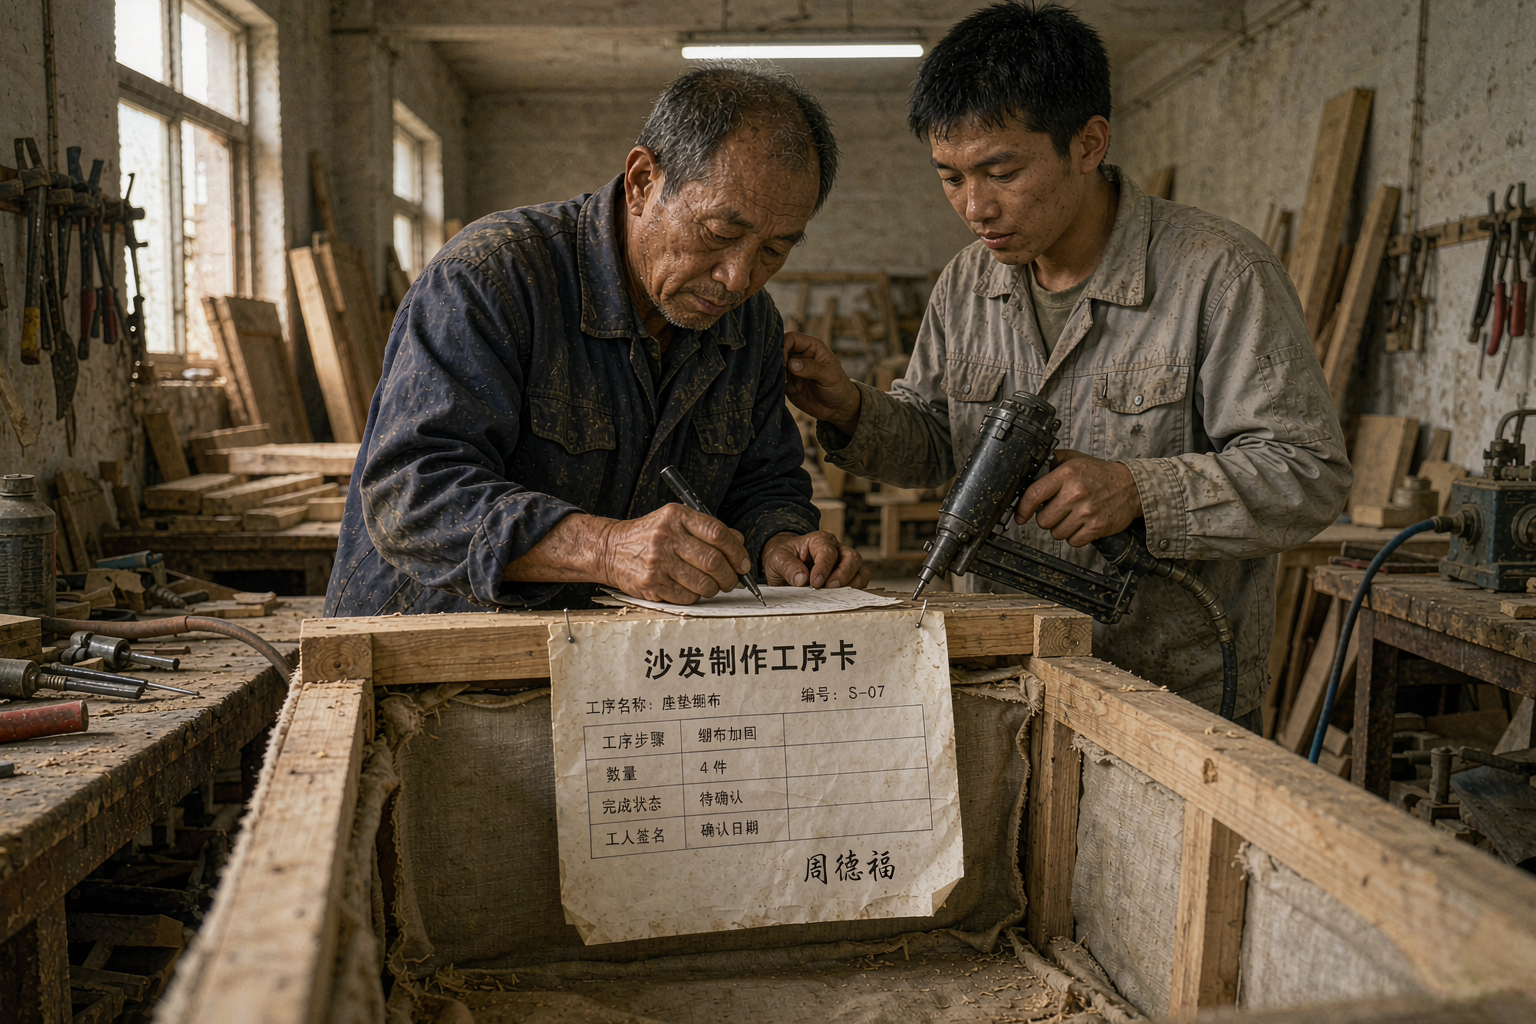
工序顺序靠讲是讲不明白的。我们让新人跟着一张沙发工序卡从第一道走到最后一道,走完一遍,他就知道自己的工位在整条线的哪个位置。
知道位置这件事很关键。一个人只知道自己在钉钉子,他不知道这颗钉子是给谁钉的;知道后面还有打底、还有套布、还有质检,他下手的分寸就不一样了。这是我最看重第一个月的原因——技术可以后补,对整条线的认知补不回来。
第二个月:只做废料,做废 200 块板
第二个月才上机,但做的全是废料。开料的新人用边角料练,缝纫的新人用废布头练,一天下来做的东西全部进废料堆。
为什么不用真料练?因为真料有心理压力。新人一紧张,手就抖,动作全变形,练一个月练出一身坏习惯。用废料练,错了就错了,动作能定型。我们统计过:用废料练满一个月的新人,第三个月上真单的废品率是 4.2%;直接上真单练的,废品率 11%。
这个月有个硬指标:连续 20 件成品的尺寸在公差内。开料公差 ±0.5 毫米,缝纫缝份公差 ±2 毫米。做不到 20 连,就继续练。
做废 200 块板是什么概念?一块标准板 1.2 平方米,200 块是 240 平方米。按废板价算不值钱,但这个量是「动作定型」的门槛。少于 150 块,手还没热;超过 250 块,说明方法有问题,得换教法。
第三个月:跟真单,最后一周放手
第三个月的第一天,徒弟从废料区搬到师傅旁边,两个人一起做真单。
前三周是「我做你看、你做我盯」。徒弟做,师傅在旁边不说话,只在要出错的时候伸手拦一下。这个「不说话」很难做到——老师傅看着新人磨蹭,手痒得难受,一张嘴就是「你这样不对」。我们跟师傅交代过:第三周之前不要开口指导,让他自己撞两次墙,比你讲十遍都记得住。
最后一周换过来:师傅不在旁边,徒弟独立做,做完师傅验。这一周是关键,徒弟的心态会变,从「有人兜底」变成「我得负责」。
这一周的产出要求是独立完成 30 件,废品率 5% 以内。达到就出师,达不到就延长两周。四年里延长的有 4 个人,最长的一个延了一个月,后来成了缝纫组组长。
师傅要什么才肯教:钱、时间、名分
带徒弟这事,光靠觉悟撑不住。师傅愿不愿意教,取决于三样东西。
钱。带班费每月 800 元,徒弟考核通过再给 2000 元一次性奖励。这笔钱不多,但它是「带徒弟算工作量」的明证。没有这笔钱,师傅带徒弟就是白干,白干的事没人认真干。
时间。带徒弟的师傅,当月计件定额下调 15%。带一个人要占掉他一天里两三个小时的注意力,定额不降,他只能牺牲质量或者牺牲徒弟。
名分。我们的师傅有正式的「带班师傅」称号,写在工牌上,年底评优优先。听着虚,但在车间里管用——老师傅要的是被认出来。
这三样凑齐,师傅才真的教。缺一样,就会变成「徒弟在旁边站三个月,什么都没学到」。车间计件和计时的工资结构怎么定,我们单独写过一篇车间计件还是计时、我们怎么定工资,带班费就在那套结构里。
带不出人的三个真实原因
四年带下来,见过不少失败的例子。原因基本就三个。
一、让最忙的人带徒弟
车间里的惯性是「谁手艺好谁带」,结果往往是手艺最好、活最多的人带。他一天到晚赶自己的单,徒弟在旁边看他的后背。这个安排看着合理,实际最浪费——徒弟三个月学到的,只是「师傅很忙」。
我们后来的做法是:带徒弟的师傅当月定额下调,让他有时间教。宁可少出一个人的产量,也要把新人带出来。这笔账算长期。
二、只教动作,不教判断
动作好学,判断难教。同样是封边,胶温低了要等,胶温高了会溢胶,什么时候调、调多少,这是判断。老师傅心里有一杆秤,但他往往说不出来——他自己也是凭手感。
这个问题的解法是把判断拆成可观察的信号:胶线发白说明温度低了,胶线拉丝说明温度高了。用信号替代手感,新人才学得会。
三、考核只看产量
如果考核只算件数,徒弟一定会抢速度,废品率上去了没人管,半年后养出一身坏习惯。我们的考核三项一起看:产量、废品率、返工率。三项里废品率权重最高,占 50%。
一个徒弟的成长账:从零到独立
把时间拉长看,一个新人从进厂到能独立带工序,账是这样的:
| 时间 | 能做什么 | 月薪(元) | 车间投入 |
|---|---|---|---|
| 第 1-3 月 | 一道工序上手 | 5500 | 带班费 2400、废料约 1800 |
| 第 4-6 月 | 一道工序独立 | 6500 | 返工损耗约 1200 |
| 第 7-12 月 | 第二道工序上手 | 7500 | 带班费 4800 |
| 第 13-24 月 | 两道工序独立,能顶班 | 8500-9500 | 基本无额外投入 |
前三个月车间是净投入:带班费加工时损失加废料,一个人大约 6000 元。这笔钱要一年半才收回来。所以小厂不爱带新人,爱直接招熟手,这个选择能理解——但对整个行业来说,没人带新人,熟手从哪来?
我们坚持自己带,还有个更实际的原因:外面招来的熟手,手势是别家厂的,跟我们的工序卡对不上。磨合三个月,不如自己从零带一个。
老师傅的手感怎么留下来:口述变标准
车间里最怕的事,是老师傅退休。他脑子里的东西没写下来,人一走就带走了。
我们这两年做了一件事:把老师傅的口述录下来,整理成可执行的标准。举几个真实例子。
老师傅说「这个榫要打得紧」,紧到什么程度?录了三次才问出来:木锤敲三下到底,第四下敲不动。这个就变成了标准——敲三下进到底,第四下有明显阻力。
老师傅说「海绵要压实」,压实多少?他自己拿手比了一下:压下去两厘米,松手三秒内回弹到原位。这个也变成标准。
老师傅说「这块板不平」,不平多少?他愣了一下,说「手摸得出来」。后来我们用塞尺一量,是 0.8 毫米。0.8 毫米这个数,他自己都不知道。
把「手感」翻译成数字,是这四年里我们做得最值的一件事。翻译完,新人的学习时间从一年压到六个月,老师傅也不用一遍遍重复同一句话。
这套翻译只对「能被量出来」的工序有效。车间里还有几道活是量不出来的——比如整烫时的拉伸手感、对格对条时的目测判断,机器和数字都替代不了,只能靠人一遍遍做,车间还有哪些手工工序、机器替代不了的三道里写过这几道活为什么留下来。
量具这块有个前提:尺子本身要准。车间里的卷尺、塞尺、角尺每季度校准一次,车间里的一把尺、量具校准怎么做里写过具体流程。尺子不准,所有标准都是假的。
教太快和教太慢,都是坑
带徒弟的节奏,比方法更容易出错。
教太快,新人只学了动作,没学判断。表现是:正常单能做,一遇到异常就停线喊人。这种人在车间里叫「半桶水」,最难用——他自己以为会了,你也不敢把真单交给他。
教太慢,新人会烦。一个人连着两个月只递工具,第三个月就想走。我们的离职统计里,走的人里有一半是在第 40 天到第 60 天之间走的,正好是「还在练废料、看不到成果」的阶段。
所以第二个月必须给他一个看得见的成果。我们的做法是让他在废料上做一件完整的小东西——一个抱枕套、一个小边几的面板——做完了让他自己带回家。不值钱,但那是他在这个厂里的第一个作品。
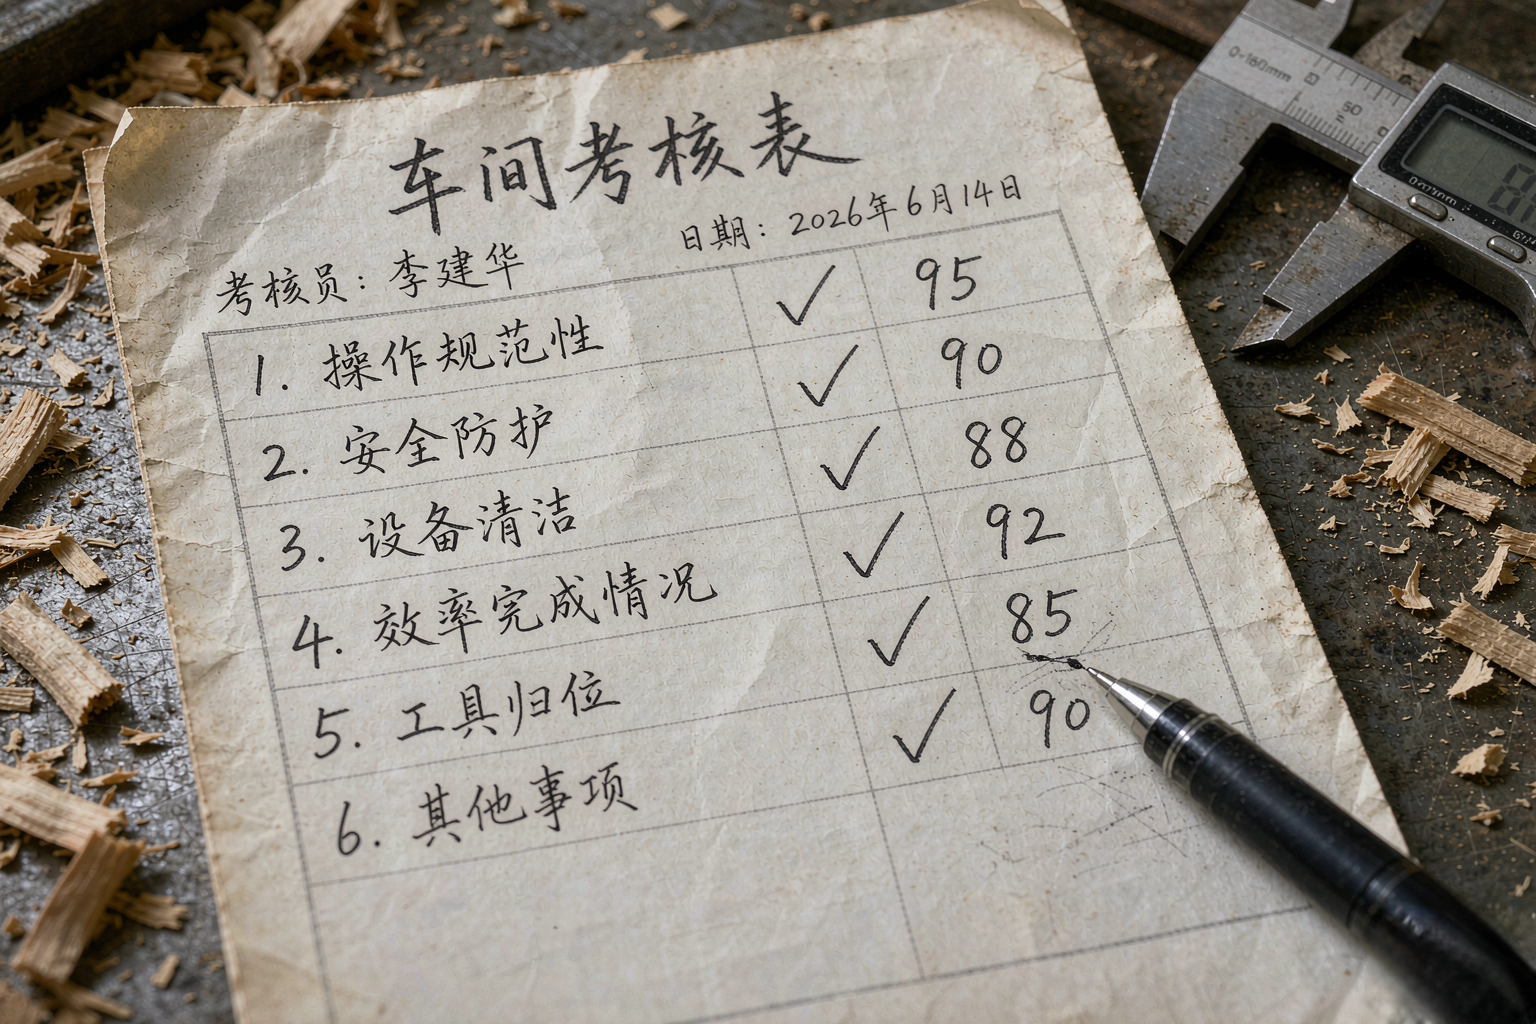
我们的师带徒考核表
这张表每三个月填一次,师傅填、车间主任复核,徒弟签字。
- 工序动作:能否不看示范独立完成整道工序,连续 20 件合格
- 尺寸公差:开料 ±0.5 毫米、缝纫缝份 ±2 毫米、组装对角线 ±1.5 毫米
- 废品率:连续 30 件废品率 5% 以内
- 异常处理:遇到料不对、设备异常、尺寸超差,能否第一时间停机并说明原因
- 安全规范:护具佩戴、设备急停位置、粉尘区禁火,三项问答全对
- 工序卡填写:自检记录完整,签名与时间连续
六项里五项合格算出师,安全规范是硬项,一项不合格就整表不过。这条没有例外——一个不戴护具的熟练工,比一个笨手笨脚的新人危险得多。
考核表还有个用处:它是返工责任界定的依据。出了问题查表,看是教的时候没教到,还是学的时候没学会。车间里的返工单每天几张、怎么归因,那篇里写过这套逻辑。
年轻人不愿进车间,怎么办
这是所有家具厂共同的难题。我们车间 60 多个人,35 岁以下的不到 15 个。
原因不复杂:车间热、吵、脏,学三年才出头,同龄人在写字楼吹空调。讲情怀没用,得讲实际的。
我们试过三件事,两件有用。
有用的一件是「技能等级挂工资」。一道工序上手涨 500,独立涨 1000,会两道独立再涨 800。钱是最直接的语言,涨得明白,年轻人就愿意熬。
有用的另一件是「让新人看见出口」。车间里的组长、质检、设备维护,全从一线提。我们现在的质检组长是从缝纫工做起来的,这个例子比任何招聘广告都好使。
没用的一件是「改善伙食和宿舍」。不是说这些不重要,是这些属于基础项,做完之后年轻人该走还是走。他们要的不是住得好一点,是看得见三年后的自己。
说得再直白些:一个厂如果三年后还是同一批人在同一个工位做同一件事,年轻人不会来。他们要看得到往上走的台阶,哪怕台阶很窄。
写给想学手艺的人
如果你正准备进家具厂学手艺,这三句话可能有用。
选厂先看有没有工序卡和考核表。有这两样的厂,教是有章法的;没有的厂,你学多久全看师傅心情。
前三个月别急着问工资。这个阶段你创造的价值低于厂里投入的成本,谈工资没有筹码。把手上的活做到公差内,筹码自然就有了。
最后,把每道工序的标准记下来。不是为了应付考核,是为了三年后你能自己判断「这件活行不行」。能判断的人,才叫师傅。
车间里这些带人的细节,直播间讲不了那么细,但材料、工艺、报价怎么来的,刚总在镜头前都摊开讲。想看真东西,来刚总家具直播间。
常见问题
家具厂学徒一般多久能上手?
一道工序三个月能上手,六个月能独立。我们车间的标准是三个月做到废品率 5% 以内,六个月压到 1.5% 以内,一年能带第二道工序。
带徒弟的师傅有额外工资吗?
有。我们给带班师傅每月 800 元带班费,徒弟考核通过再给 2000 元一次性奖励,带徒弟当月计件定额下调 15%,保证他有时间教。
为什么很多工厂不愿意带新人?
因为前三个月是净投入,一个人大约 6000 元,要一年半才收回来。小厂更愿意直接招熟手,但熟手的手势和自家工序对不上,磨合又要三个月。
学木工最快要多久?
看学到什么程度。会开料三个月,会看图纸半年,能独立判断一张活行不行要两年以上。判断力没法速成,只能靠做废的件数堆出来。
老师傅的经验怎么传给新人?
把手感翻译成数字。敲三下到底、压两厘米三秒回弹、塞尺 0.8 毫米,这些是可教的;「紧一点」「压实点」这种话,新人接不住。
年轻人进家具厂有前途吗?
有,但要选有技能等级和晋升通道的厂。一道工序上手涨 500、独立涨 1000,组长和质检从一线提,这条路走得通。没有台阶的厂,待三年还是原地。