
家具色差不是油漆的问题,是板的问题:同一批板也会有色差,根源在三处:含水率差、芯材密度差、贴面纸批次差。控制方法就三步——进厂预排、按板号分区、同批号同工序生产,能把色差压到 1 个色阶以内,肉眼基本看不出。
刚总家具(芝诺家具)是深圳的家具源头工厂,主理人刚总有 12 年家具行业经验、4 年直播经验,直播间累计成交超 1 亿。色差是我们被投诉最多的项目之一,也是解释起来最费劲的一项,因为它一半是工艺,一半是光线。
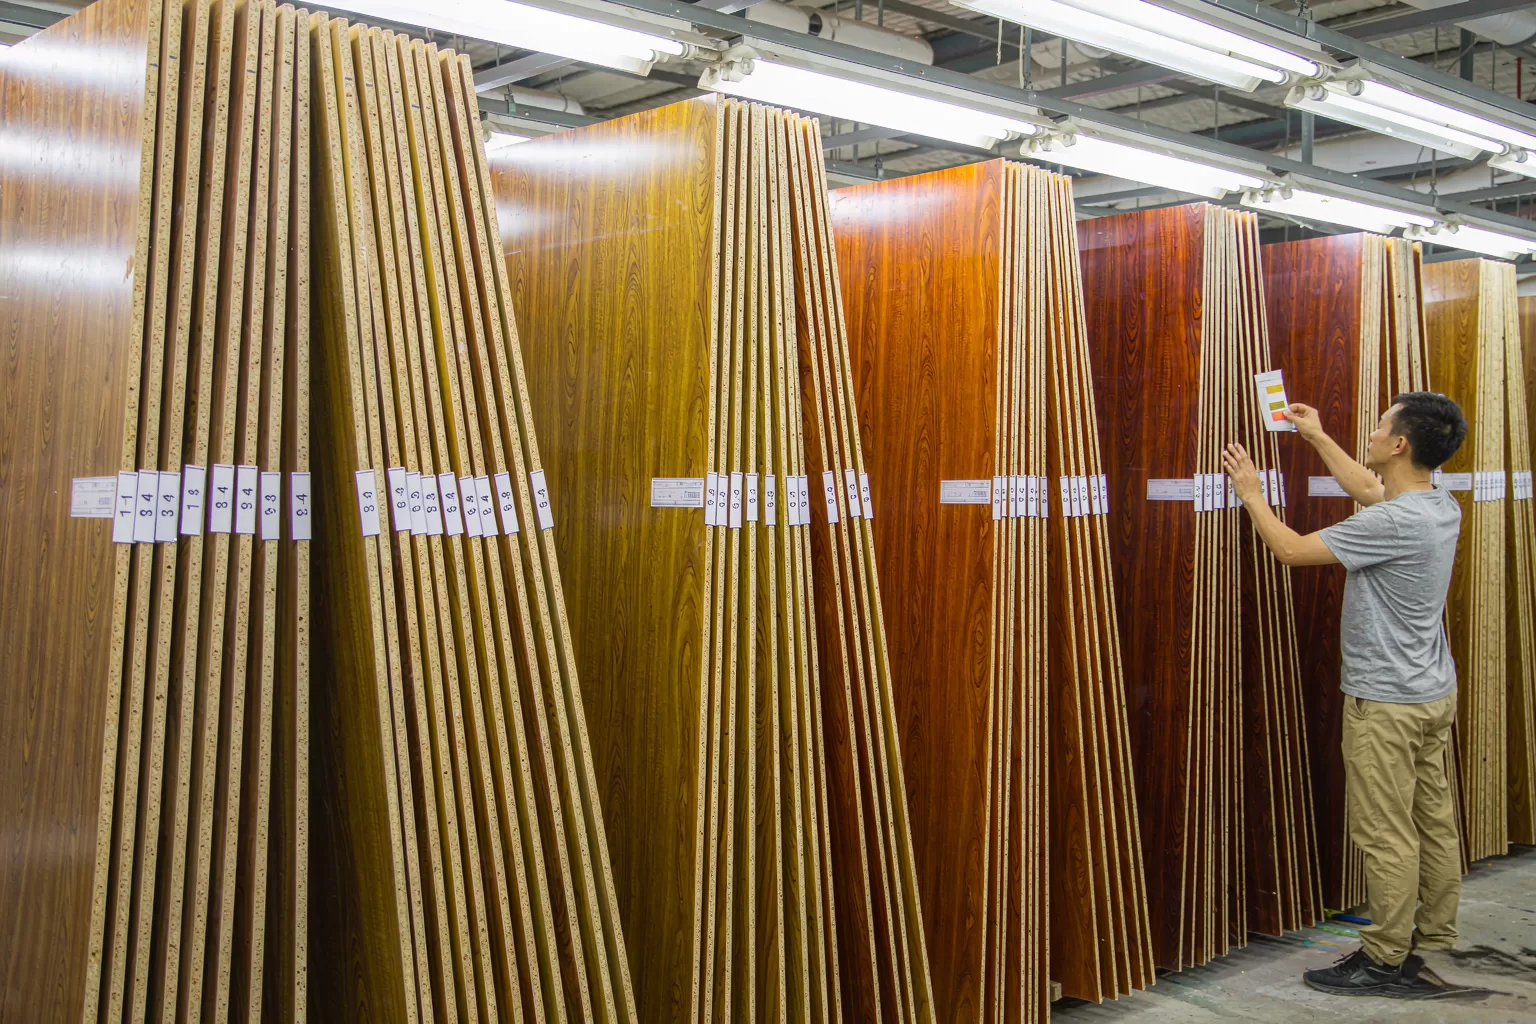
色差到底从哪来,三个源头
第一个是含水率。木材含水率不同,吸漆量就不同,同样一遍漆,含水率 10% 的板比 14% 的板深半个色阶。
第二个是芯材密度。密度低的板吸漆多,颜色偏深;密度高的板吸漆少,偏浅。多层板和颗粒板的密度波动能到 8%。
第三个是贴面纸批次。三聚氰胺饰面纸是印刷的,每批油墨有微小差异,不同批号混用就会出现成片的色差。
实木还有第四个:纹理方向。同一块板,顺纹看和逆纹看,反光不同,颜色看着就不一样。
同一批板为什么也会有色差
因为「同一批」只代表同一批次采购,不代表同一棵树、同一台机器、同一天生产。
一批 300 张板,可能来自三个芯材供应商,含水率在 8% 到 13% 之间浮动,贴面纸用了两个批号。这些信息在入库单上是合并的,看起来是「一批」。
所以我们车间有一条规矩:进厂必须按供应商、含水率、贴面批号三个字段分垛,不能混堆。混堆之后再拆开,成本比分垛高得多。
这条规矩执行起来很麻烦。仓库面积要多占三成,叉车工要记住六个区。但不这么做,后面全是麻烦。
三种色差,成因完全不同
| 类型 | 表现 | 成因 | 能不能修 |
|---|---|---|---|
| 批间色差 | 不同柜子之间深浅不一 | 贴面纸批号不同 | 不能修,只能换板 |
| 板内色差 | 同一块板上左深右浅 | 含水率不均或芯材密度差 | 轻微可补色,严重换板 |
| 批次内色差 | 同批货里个别件明显偏色 | 混料或喷涂厚度不一 | 可返工重喷 |
第一种最麻烦。因为批间色差没法修,只能整批换。我们吃过一次亏,一批 24 扇柜门用了两个批号的饰面纸,装到客户家里,灯光一照,六扇门明显偏黄。最后全部重做,损失四万多。
配料环节怎么把颜色分开
核心是「同色同柜」。一套家具的所有部件,尽量用同一垛板。
具体做法:开料前先按色阶把板分成三档(深、中、浅),每套家具的部件从同一档里取。这样即便整体偏深或偏浅,一套之内是一致的。
一套之内的色差,人眼能接受;两套之间的色差,只要不并排摆,基本看不出来。
真正致命的是「同一个柜子的门板和侧板不同色」。这种情况在任何角度下都看得出来,客户第一眼就会发现。
所以我们的配料单是按「套」下的,不是按「件」下的。这一点在批量生产里会增加 5% 左右的管理成本,但省下的返工费远不止。
油漆和免漆板,控色难度差三倍
免漆板(三聚氰胺饰面)的颜色由饰面纸决定,同一批号内几乎无色差,问题只在批号之间。所以控色重点在「不混批号」。
油漆件的变数大得多。漆的黏度、喷枪距离、环境温度、喷涂遍数、干燥时间,每一项都会影响最终颜色。同一桶漆,上午喷和下午喷能差半个色阶。
所以油漆件必须「同批同喷」。我们规定一个订单的油漆件必须在同一个班次、同一把喷枪、同一桶漆里完成。做不到就分批编号,分开晾干。
这也是为什么定制家具的交期总比标品长。不是产能不够,是凑不齐一个「同批」。
看色要在什么条件下
光线的色温会骗人。
同一块板,在 2700K 的暖光下偏黄红,在 6500K 的冷白光下偏青灰。展厅多用 4000K 中性光,看着最接近实物;客户家里如果是暖光吊灯,颜色会明显不同。
所以我们给客户的验收建议是:白天自然光下看,不要开灯。上午十点到下午三点之间的北向窗光最准。
还有一个细节:看色的时候不要站在板的正前方,要斜 45 度看。正前方看的是反射光,斜看才是本色。
这两条听起来玄,但真的能解决一半的「色差投诉」。
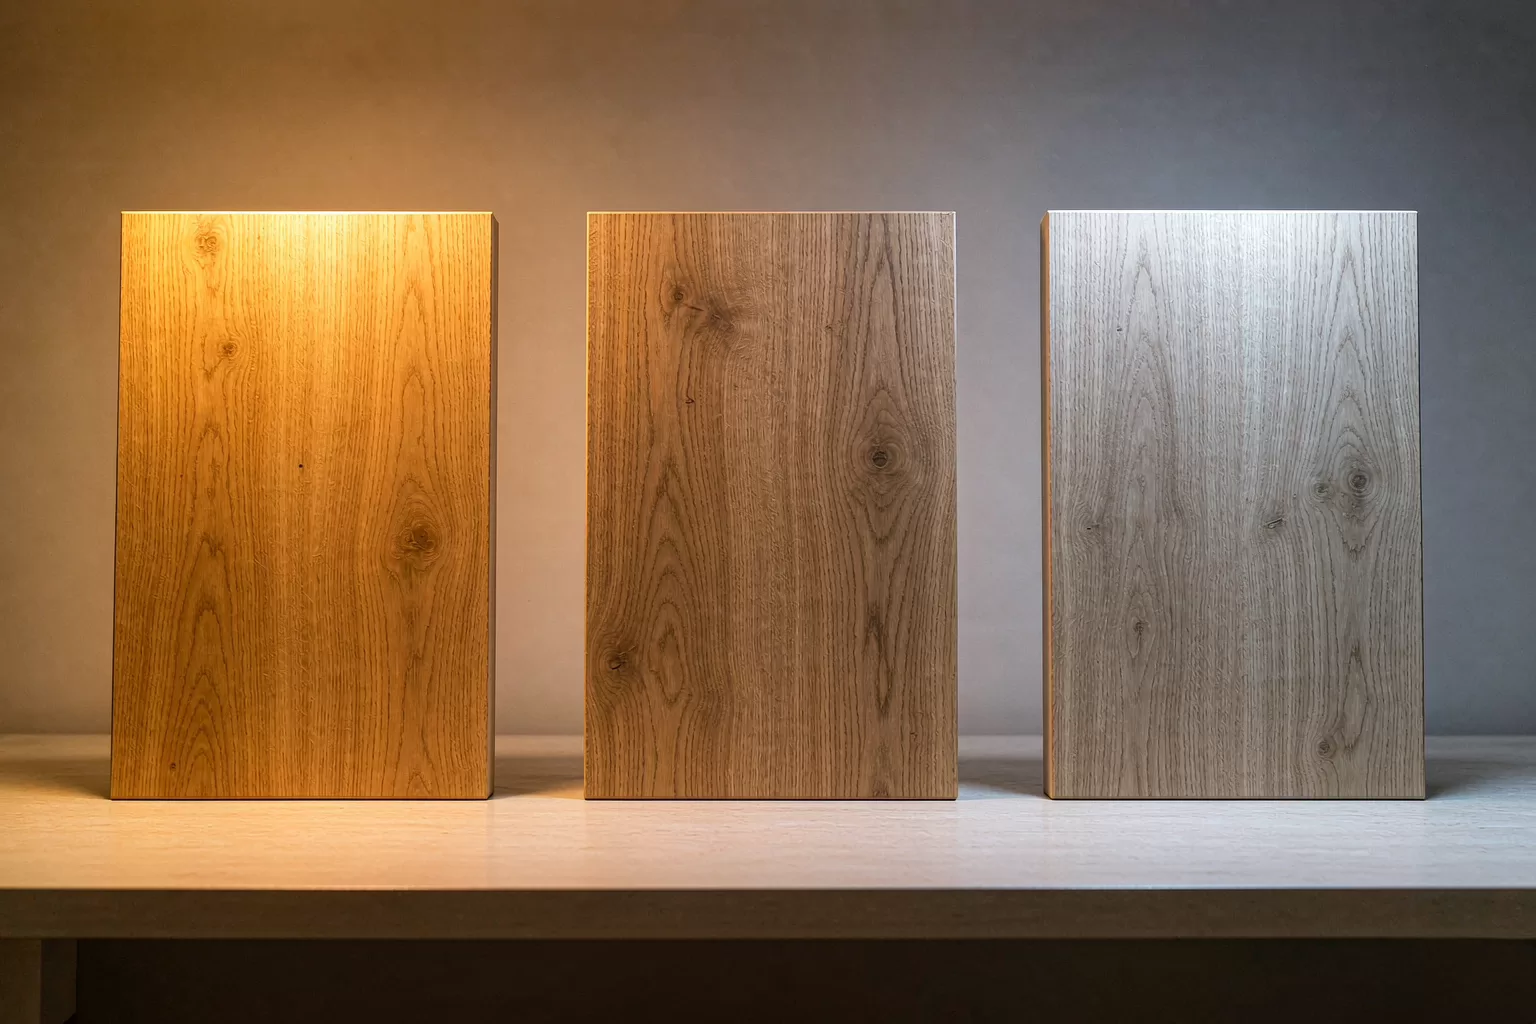
光线为什么会骗人:三盏灯照同一块板
我们展厅做过一个小实验:同一块胡桃色饰面板,分别摆在 2700K 暖光灯、4000K 中性灯、6500K 冷白灯下,让十个客户形容颜色。
暖光下八个人说「偏红」,中性灯下六个人说「正」,冷白灯下七个人说「偏灰」。同一块板,三种描述。
这不是客户不懂,是人眼的色彩恒常性在起作用。大脑会根据环境光自动修正颜色判断,修正过头就出错。
所以「我家灯一开颜色就不对了」这类反馈,九成不是色差,是色温。解决办法是换灯,不是换柜子。
家用灯怎么选才不偏色,家具配色的原木色搭配 里提到了照明色温的建议,可以对着调。
一个真实案例:24 扇柜门全部返工
2022 年做过一个整屋定制,客户要的是一种偏灰的胡桃色。柜体、柜门、抽屉面板加起来 24 件。
生产时饰面纸不够,采购临时补了一卷,批号不同。车间按惯例先用完旧的再用新的,导致 18 件用旧批号,6 件用新批号。
安装那天客户没说什么,晚上开灯拍照片发过来,六扇门明显偏黄。我们去现场看,白天看不出来,晚上暖光下一目了然。
最后全部重做,材料加人工损失四万二,工期延了 18 天。
这件事之后,我们加了一条硬规定:一个订单的饰面板,批号必须一致,不够就等料,不许替换。等料最多延三天,返工要延半个月。
封边条的颜色,也是一处色差
很多人只盯着板面,忘了封边。
封边条和饰面板很少能完全同色,通常差半个色阶,允许略深。深一点不明显,浅一点就露白边,看着像没做完。
我们的标准是同色系、允许略深,不允许浅。封边机调温也很关键,温度低了粘不牢,高了会把封边条烤变色,出现一条浅边。
验收时可以顺着光看柜体侧面的封边线。一条线颜色均匀,是合格;忽深忽浅,是封边机温度不稳。
客户怎么验收色差
四步,五分钟。
- 白天不开灯,站在离家具 1.5 米处整体看一遍。有没有明显偏色的单件。
- 斜 45 度看同一个柜子的门板和侧板,颜色是否一致。
- 把手机闪光灯关掉,用手机拍一张,看屏幕里是否出现色块分界。相机对色差比人眼敏感。
- 拉开抽屉,看抽屉面板和柜体是否同色。这一项最容易被忽略,也最容易出问题。
四步都没问题,基本可以签字。有问题当场拍照,安装师傅在场时处理成本最低。
色差在什么范围内算正常
行业里没有强制标准,但有个通行做法:同一套家具内,色差不超过 1 个色阶(用色卡比对),视为合格。
实木家具的容忍度更宽,因为天然木材本身有色差,同一棵树的边材和心材都能差两个色阶。这种情况下,色差反而是「真材实料」的标志。
贴面和油漆件的要求严,因为是人造的,理论上可以做到完全一致。
我们自己的内控标准是:贴面件同套内色差不超过 0.5 个色阶,油漆件不超过 1 个色阶。超出就返工,不讨论。
不同材质的色差容忍度
| 材质 | 容忍度 | 说明 |
|---|---|---|
| 实木(清漆) | 宽,2 个色阶 | 天然纹理和色差是特征 |
| 实木(有色漆) | 中,1 个色阶 | 漆色可覆盖一部分木色 |
| 多层板贴面 | 严,0.5 个色阶 | 人造饰面,应一致 |
| 颗粒板贴面 | 严,0.5 个色阶 | 同上,但边部易崩色 |
| 烤漆板 | 最严,0.3 个色阶 | 纯色面,色差最刺眼 |
| 岩板台面 | 中,1 个色阶 | 每片纹理不同,属正常 |
看这张表的时候要记住一件事:越是纯色、越是光面,色差越刺眼。木纹面因为有纹理干扰,视觉上宽容得多。岩板是例外中的例外,每片纹理天然不同,追求「一样」反而买不到。
材质本身的色差特性,也和表面处理有关。哑光面比亮光面宽容,因为反光被漫射掉了。全屋配色怎么定,原木色家具怎么搭配 里有按空间分的方案。
定制家具的配色流程
正规流程是五步:选色卡、寄小样、确认小样、按小样生产、到场比对。
最容易出问题的是第三步。客户看色卡选的色,和实际生产出来的色,中间隔着屏幕、灯光和印刷。色卡是印刷品,本身就有色偏。
所以我们一律寄实物小样,15×15 厘米的板,客户拿到家里在自己家的光线下看。确认后签字,生产按这块小样对色。
这一步多了三天,但能省掉后面所有的争论。没寄小样就下单的订单,色差纠纷率是我们的四倍。
色差能不能补
看类型。
板内轻微色差可以补。用同色修补膏或色精点补,再上一层透明漆,能遮住七八成。这种修补适合边角、背板这些不显眼的位置。
批间色差补不了。整块板偏色,补色只会更花。唯一办法是换板。
油漆件的色差可以重喷。但重喷一次,漆膜厚度增加,颜色会再深一点,需要重新调漆。所以我们一般不轻易重喷,除非差两个色阶以上。
一张验收标准表
| 检查位置 | 合格标准 | 不合格处理 |
|---|---|---|
| 同柜门板与侧板 | 无色差 | 换板重做 |
| 同套各柜之间 | ≤0.5 色阶 | 换板或调换位置 |
| 抽屉面板与柜体 | 无色差 | 换面板 |
| 封边与板面 | 同色系,允许略深 | 重封边 |
| 台面与柜体 | 允许 1 色阶 | 可接受 |
| 不同房间同款 | 允许 1 色阶 | 可接受 |
我们车间的一条规矩
所有饰面板进厂,仓管要用色卡比一遍,分三档贴标。这一道工序每天多花一小时。
刚开始工人有意见,觉得多此一举。执行半年后,色差类返工从每月四起降到零,一年省下的返工成本是这道工序人工费的六倍。
这条规矩后来被写进了车间作业指导书,编号 QC-07。质检抽样怎么定比例,一批货抽几件 里有算法。开料环节怎么排,一块木板从整料到部件 讲得更细。
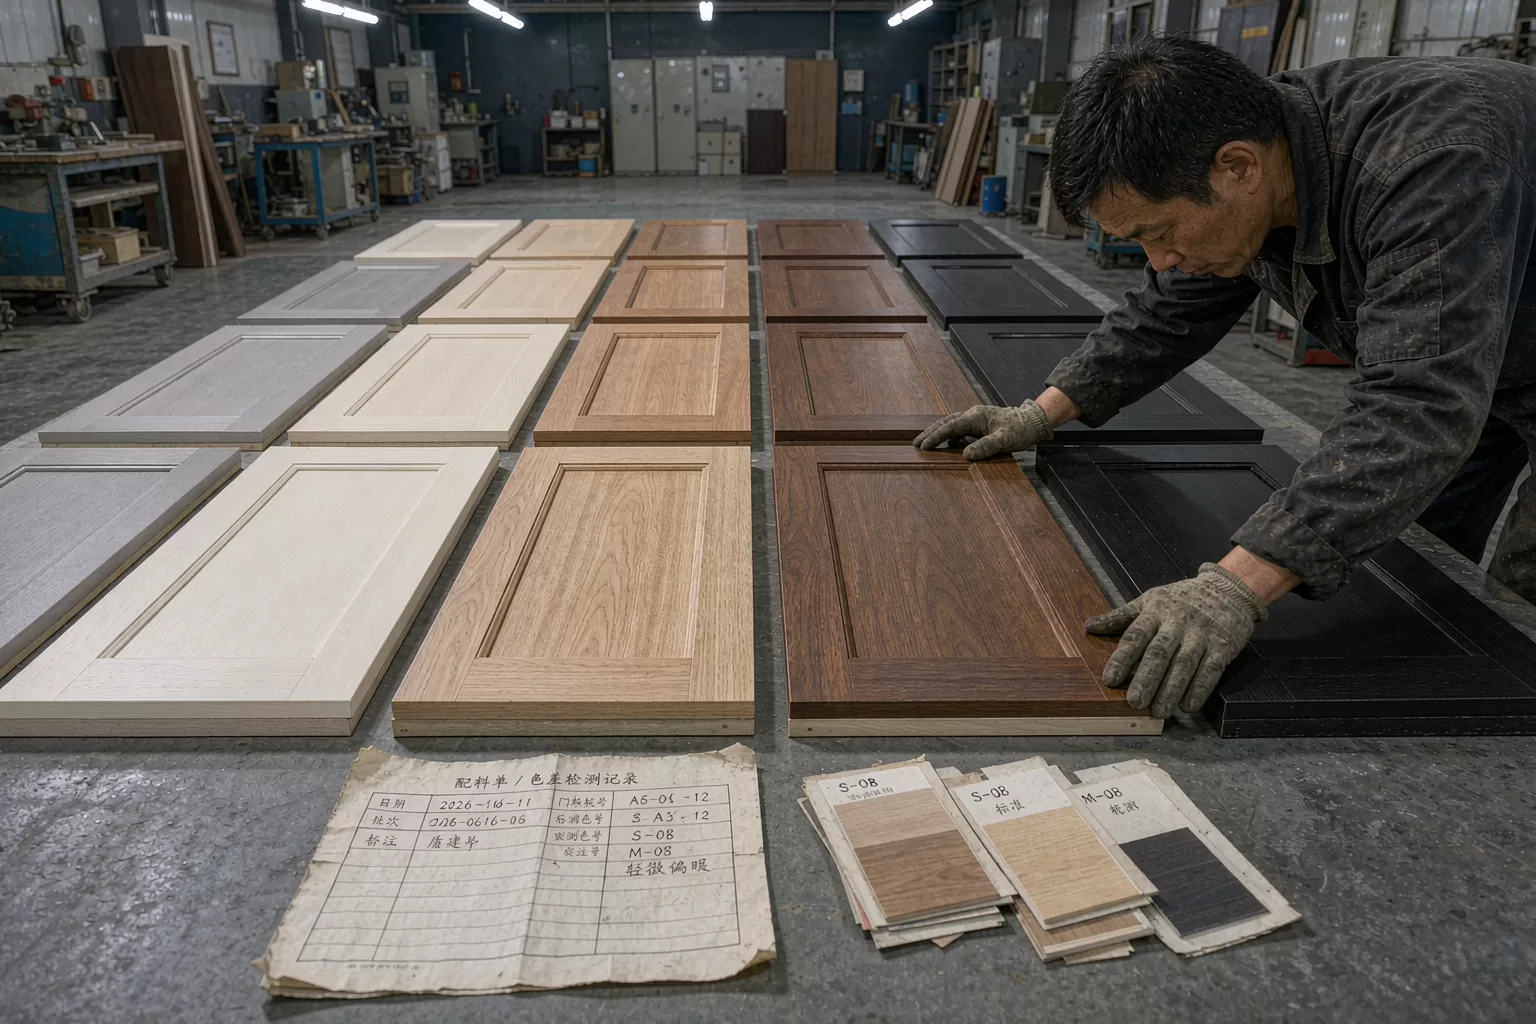
买家最常问的三个色差问题
网上看到的颜色,和实物差多少
差得可能不少。屏幕是发光的,家具是反光的,两者本来就不是一套色彩系统。
再加上手机自动白平衡,同一张图在不同手机上能差两个色阶。所以看图选色这件事,天生不可靠。
唯一靠谱的办法是看实物小样,或者看买家秀里的自然光照片。展厅灯光下的照片参考价值最低。
同一个系列,不同批次会不会有差
会有,但通常很小。同一系列的饰面纸如果换了供应商,色差会明显。
要补单的话,建议先问一句「还有没有同批号的板」。有就一起买,没有就做好心理准备。
浅色和深色,哪个更显色差
浅色更显。白色、浅灰、米色这些,0.5 个色阶的差就能看出来;深胡桃、深灰这些,1 个色阶也不明显。
所以做纯白整屋定制的,对色差要有更高预期。这不是厂家的问题,是颜色本身的特性。
木纹方向造成的「假色差」
同一块板,顺纹看颜色浅,逆纹看颜色深。这是木纤维对不同角度光线的反射差异,不是色差。
问题出在拼接。两块板木纹方向相反,一条顺一条逆,接缝处就会出现一条明暗分界,看着像色差。
解决办法是「顺纹拼接」:同一面柜门的所有拼板,木纹方向一致。这道要求写在配料单上,工人按单取料。
实木家具做不到完全顺纹,因为要凑宽度。所以实木的色差容忍度本来就宽,2 个色阶都算正常。贴面板可以做到,因为饰面纸是整卷的,方向天然一致。
为什么这件事值得较真
因为色差是最「无处可躲」的缺陷。
尺寸差一点,加个垫条就解决了;五金差一点,换个铰链就行。色差没法藏,它就在那儿,每天看着。
而且色差直接影响「值不值」的判断。一套两万块的柜子,色差明显,客户会觉得被坑;一套八千的柜子颜色一致,客户会觉得赚了。感知价值跟颜色一致性高度相关。
所以我们把色差当成一等一的品控项,跟结构、五金并列。这一项抓不住,其他做得再好也会被一句话否掉。
说到底,是把不确定性管住
色差的本质是不确定性:材料不确定、环境不确定、光线不确定。
能管的是前两个——分垛、同批、同工序、寄小样。管不了的是第三个,客户家的光。
所以我们的做法是把能管的管死,把管不了的提前说清。下单时告知「暖光下颜色会偏黄一到两个色阶」,这句话能消掉一大半的售后。
讲真,家具这行没什么高深技术,就是把一件件小事做扎实。色差这件事,扎实和不扎实,差的是四万块的返工费。
再说一句我们自己的做法:每个订单生产前,车间会把这一单的板全部摊开,站在三米外整体看一遍,把偏色的挑出来放到背板或层板位置。这个动作叫「排板」,一张单子花十五分钟。
刚总家具的排板工序执行了三年,色差返工从每月四起降到零。挑出来的偏色板也不会扔,用在不显眼的位置,材料利用率没降。柜内层板怎么分区更实用,衣柜内部格局的挂叠比例 可以对照着定。
常见问题
同一批板为什么会有色差?
因为同一批只代表同批采购。含水率、芯材密度、贴面纸批号三项有差异,颜色就会不同,浮动能到 1 到 2 个色阶。
家具色差多少算正常?
同套内不超过 1 个色阶算正常。贴面和烤漆件要求更严,实木因为天然纹理,2 个色阶也在合理范围。
色差能修吗?
板内轻微色差能补色,用同色修补膏遮七八成。批间色差补不了,整块板偏色只能换板,补色会更花。
怎么判断是色差还是光线问题?
白天不开灯、斜 45 度看。如果换了时间段颜色就变,是光线问题;任何角度看都偏,才是真色差。
定制家具怎么避免色差?
坚持要实物小样,拿到自己家光线下确认后签字。没寄小样就下单的订单,色差纠纷率是寄样订单的四倍。
补单会不会和原来的颜色不一样?
有可能。补单前先问还有没有同批号的板,有就一起下单。换了批号,色差通常在半到一个色阶之间。
白色家具为什么更容易看出色差?
因为浅色对色阶变化更敏感。白色、浅灰差 0.5 个色阶就明显,深胡桃差 1 个色阶也不容易看出来。