
包装线效率怎么算?一天能包多少件,没有统一答案,看品类:一个熟练单人位,包床垫一天 90 到 120 张,包沙发一天 25 到 35 套,包床头柜 60 到 80 件。但真正决定产能的不是手速,是人位怎么排——排对了 4 个人是一条顺畅的线,排错了 8 个人反而互相堵。我们的包装线跑了七八年,这篇文章把日产能的数、人位的排法、高峰期的加线规则和排错的代价一次讲完,都是车间里真金白银试出来的。
刚总家具(芝诺家具)是深圳的家具源头工厂,主理人刚总有 12 年家具行业经验、4 年直播经验,直播间累计成交超 1 亿。包装是出厂前的最后一道工序,也是客户看不见却天天在评论区被验证的一道——「包装太好了」「收到有磕碰」的评价,一半就出在这条线的排法上。
先报数:我们这条线一天包多少件
空谈产能没有意义,先给实数。我们包装车间两条线,常态产能是这样的。
| 品类 | 单人位日产能 | 单件工时 | 备注 |
|---|---|---|---|
| 床垫 | 90-120 张 | 4-5 分钟 | 压缩卷包机承担大半 |
| 软体床 | 35-45 套 | 10-12 分钟 | 床架床头分箱 |
| 沙发 | 25-35 套 | 12-18 分钟 | 分体沙发按组件计 |
| 床头柜 | 60-80 件 | 6-8 分钟 | 含五金包和说明书 |
这些数是旺季常态值,不是极限值。极限状态(大促后清库存单)床垫单人位能冲到 150 张,但那是以牺牲首件检验和换箱频次换来的,我们不这么干,后面讲为什么。
还要说明一点:日产能的前提是上道工序供给稳定。包装线的瓶颈常常不在自己,而在木工和软体车间什么时候出件——上午 10 点前出件慢,包装线再多人也只能干等。
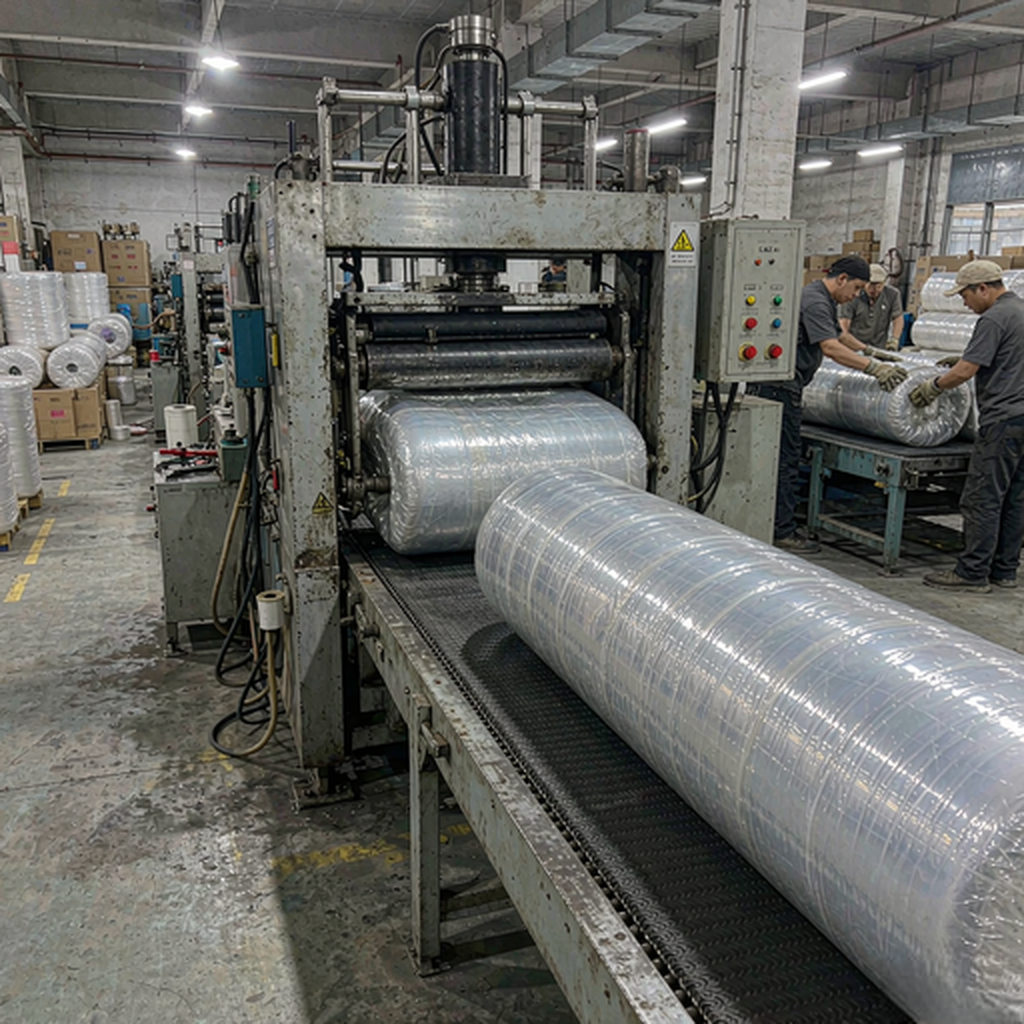
一条包装线的人位构成
我们一条标准包装线最小人位是 4 人,最常见配置是 5 人,旺季加到 7 人。每个位子干什么,列出来。
| 人位 | 职责 | 技能要求 |
|---|---|---|
| 1 号位·检配 | 对照装箱单点件、查外观、配五金包 | 熟悉全品类清单,眼力 |
| 2 号位·包护 | 珍珠棉、护角、缠膜 | 手法熟练,缠膜松紧有手感 |
| 3 号位·装箱 | 入箱、填缓冲、封箱 | 看懂箱型,空间判断 |
| 4 号位·打托 | 称重、贴标、打托盘、扫码入库 | 会用打托车和扫描枪 |
| 5 号位·机动 | 补料、换箱型、顶缺位 | 全线都会,老手 |
4 人线就是砍掉机动位,5 号位的活摊给其余四个人。什么时候能砍?品类单一、订单平滑的日子可以;混线生产(上午包床垫下午包沙发)就砍不得,换箱型的空档没人补,整线停摆。
很多人以为包装是「有力气就能干」,其实 1 号位和 3 号位都是技术位。1 号位漏检一件,发货到客户手里才爆雷,往返运费加补件成本是我们包错成本的十倍以上。
单件工时怎么算出来的
给工时定额不是拍脑袋,我们把每个动作拆开掐过表。以包一张 1.8 米床垫为例。
套压缩卷包机 90 秒,缠膜 60 秒,套箱加封箱 70 秒,贴标扫码 30 秒,周转搬上托盘 20 秒,合计约 4 分半。人不可能一直满速,生理节奏、换料、喝水上厕所,我们按 85% 的有效工时系数折算,所以定额写在 5 分钟一档。
沙发为什么慢这么多?一套三人沙发要拆成坐包、靠包、扶手三个组件,分别包护,护角要打 12 到 16 个,五金件一堆,装箱还要判断坐包靠包的叠放方向。熟练工和生手的差距在沙发线上最大,老手 12 分钟,新人能磨到 25 分钟还包得歪。
补充一个很少有人提的点:护角的数量不是越多越好。护角打太密,工时上去了,缓冲冗余反而不均匀——受力集中点重复保护,薄弱点照旧裸奔。我们的护角布局按箱型模板来,每个箱型标定几个点位,照点位打,不凭手感。这套模板是早年测试运输磕碰数据时定下来的,用了好几年没改过。
排人位的三条铁律
七八年跑下来,我们总结的排位规则其实就三条,违反任何一条,产能数据当周就会变脸。
铁律一:技能顺着流向递增。1 号位检配需要懂全品类,4 号位打托相对机械,新人从 4 号位上,老手守 1 号位。反过来排(新人守检配),漏检率当月翻倍,这是 2021 年踩过的坑。
铁律二:节拍取最慢位。整线产能不是看最快的人,是看最慢的人位。谁位子卡了,全线等他。所以每天早会看昨日数据,哪个位子工时超标就补人或调人,不让瓶颈过夜。
铁律三:混线必留机动。床垫和沙发混着包的日子,箱型、耗材、工具全在切换,没有机动位,切换的七八分钟就是全线干等。旺季最忙的时候,机动位反而是最不能省的位子。
补一个观察:机动位还是新人成长最快的地方。一个新人在机动位上转三个月,五个位子都摸过一遍,之后固定到哪个位子都比直接上岗的人快两周。我们的 1 号位熟手,几乎全在机动位上历练过,这不是巧合,是轮岗机制的自然产物。轮岗还有个副产品:全覆盖的技能让调班灵活,谁请假都不至于停线,这份灵活在旺季值一个熟练工。
旺季加线:加人不等于加产能
大促前后是包装车间的战场。去年双十一直播后,日订单峰值冲到平时的三倍,我们加线的经历很有代表性。
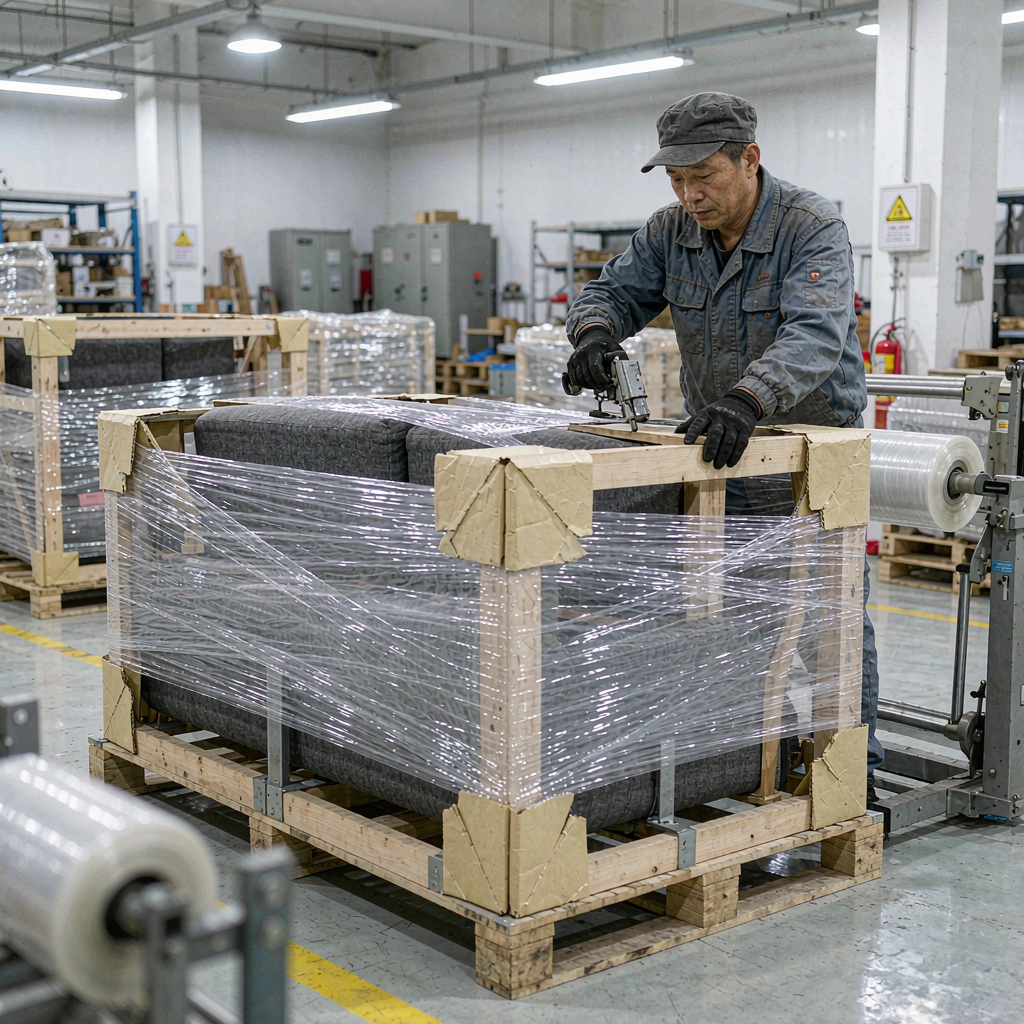
第一反应是加人。两条 5 人线各加 2 人,产能没涨三成,反而在头两天掉了 15%——新人挤在 3 号位装箱,熟手被抽去带教,节拍全乱。
调整后我们改了策略:不开长线,开短线。把两条 7 人线改成四条 4 人线,每条只包一个品类,新人固定在 4 号位打托,熟练度上来之前不碰前段。三天后整体产能回到正常系数,一周后超过去年同期 22%。
这个案例的结论写进了我们的旺季手册:包装线产能和人数不成正比,超过 6 人的长线,沟通和等待成本吃掉增加的产能。要产能,靠复制小线,不靠加长单线。
包一张床垫和包一套沙发,差在哪
把两种主力品类的包装作业摆在一起对比,能看出包装线排位为什么必须按品类调。
| 维度 | 床垫 | 沙发 |
|---|---|---|
| 核心设备 | 压缩卷包机 | 几乎全手工 |
| 耗材种类 | 压缩膜、牛皮纸、箱套 | 珍珠棉、护角、纸箱、缠绕膜 |
| 组件数 | 1 | 2-5 个 |
| 技能重心 | 设备操作 | 空间判断与护角手法 |
| 破损风险点 | 四角 | 扶手、脚位、靠背木框 |
床垫线是设备驱动,设备一开,人位相对清闲,1 条线配 4 人绰绰有余。沙发线是手工驱动,每个人位都在动手,5 人还嫌紧。所以我们的排班习惯是:床垫沙发混产日,把机动位的人顶在沙发段,床垫段借设备的效率吸收波动。
包装材料的周转节奏
包装线断料是最冤枉的停线——机器没坏、人没走神,就因为一卷膜用完了。材料周转的节奏,我们按消耗速度分三档管。
日耗料(缠绕膜、珍珠棉卷、胶带)放在线边工位,每小时巡一次,低于半卷即补;周耗料(各箱型纸箱)按当日排产预置到装箱位,数量加 10% 余量;月耗料(护角、打包带、托盘)仓库常备两周用量,低于安全库存由物料员触发采购。
这个三档制把断料停线压到了一年个位数次数。之前没有分档的时候,光缠膜断供一项,旺季一个月能停线三四回,每次十分钟起步,产能账上看着都是小钱,攒起来是实实在在的一天。
人位排错的三个代价
排错人位的账,不止「慢一点」。三个真实代价,都发生过。
代价一:漏检。新人守 1 号位的那个月,我们出过三单缺五金件的客诉,每单的往返运费加补件加客服工时,摊下来 400 到 600 元,比省下的一名熟手工资高得多。
磕碰类客诉的处理成本更高。到货磕碰的第一步处置,我们有到货磕碰第一步该做什么的专篇,包装线上的每一个护角,都是为了让你永远用不上那篇。
代价二:工伤。2 号位包护是个弯腰翻面的活,新手不知道借力,腰两个月就出问题。我们后来定了规矩:2 号位必须由工龄半年以上的员工担任,并且每两小时轮换一次位子。
代价三:士气。节拍错位的线,快的人被慢的人拖着,奖金按线算,快的人觉得吃亏,一个月内离职的概率明显升高。包装车间工人的稳定性,一半靠排位公平。
质检和包装怎么衔接
包装线不是孤立工序,它上游接质检,衔接方式决定问题件能不能被拦在厂内。
我们的规矩是:质检在 1 号位检配之前完成,包装线见到合格标识才接手。每批首件包装完成后,1 号位做「拆箱复检」——把刚包好的第一件当着班组长面拆开,对照装箱单核一遍,确认无误后该批继续。这个做法是从木工首件检验留样那套制度借来的思路,包装线同样适用。
复检每天每线一次,一次十分钟,看起来很「浪费」,但它拦住的箱型错误、说明书漏放、五金包错配,按季度算能省下两三单客诉。仓库怎么管件出库,我们写过一篇从下单到收货的仓储物流全流程,包装线的产物就是从那篇的出库口出去的。
计件还是计时:包装工钱怎么算
这个话题车间里聊得最多。我们现在的方案是「基础计时加超额计件」:底薪按出勤和标准工时算,超出定额的部分按件计价,误差率超标按比例扣减。
纯计件的害处很明确:工人为了件数跳过细节,护角少打两个、缠膜松两圈,客诉的成本全转给公司。纯计时的害处相反:干多干少一个样,旺季没人愿意加班冲刺。混合制的微妙之处在误差率的算法——不是事后追责,而是把误差率做成系数,乘在计件单价上,让工人自己关心质量。
这套算法跑了四年,包装环节的客诉率从千分之八降到千分之三,工资总额没有涨过界。说到底,排人位和算工钱是同一件事:让人在正确的位子上,关心正确的指标。客户看到这里可能觉得这是老板视角的算计,换个角度想,工资规则透明、质量与收入挂钩,工人反而踏实——知道多包一件能拿多少、包坏一件会扣多少,比月底主管凭印象打分的暗箱制公平得多。排位规则和算钱规则一样,公开本身就是生产力。
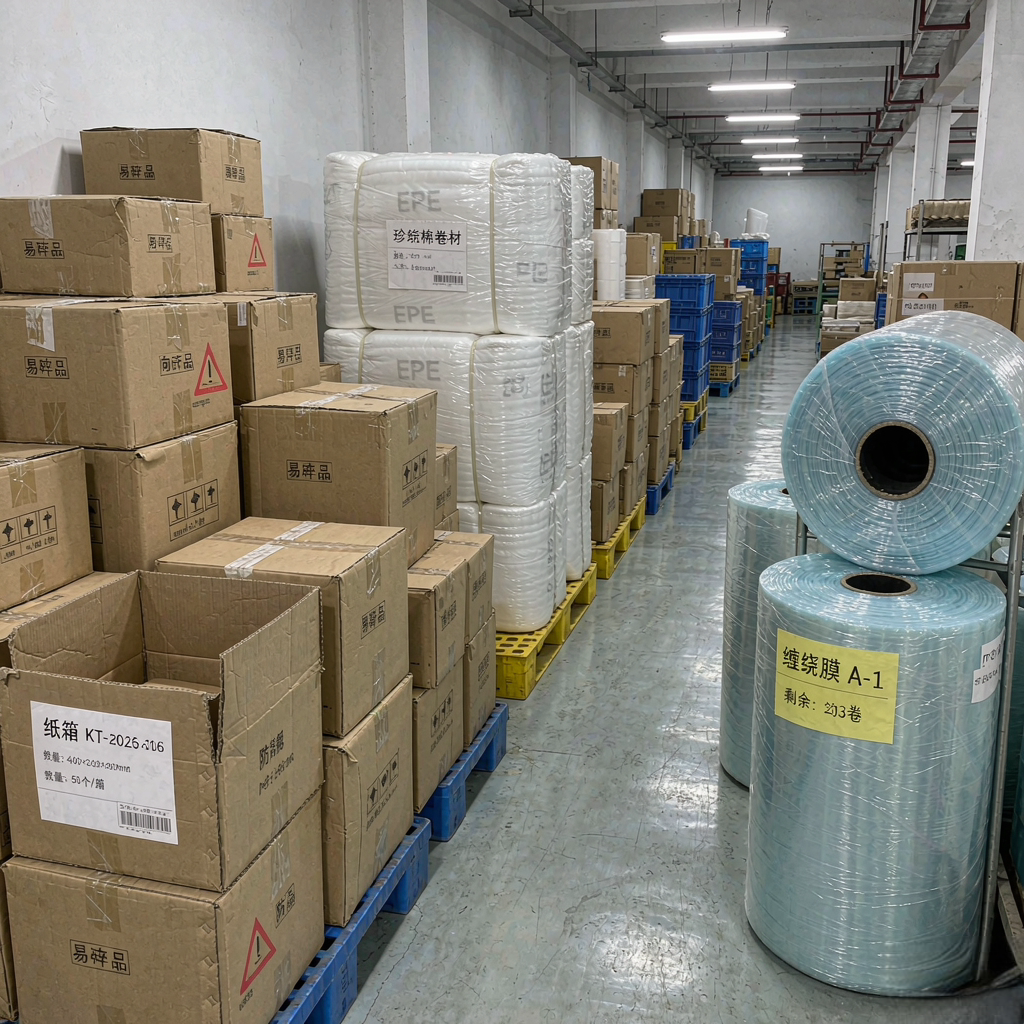
新人上手要几天
包装车间新人的成长曲线很陡,我们按位子分了时间表。
4 号位打托,上手 3 天;3 号位装箱,7 到 10 天能独立;2 号位包护,规定工龄门槛半年起步,实际培养周期 1 个月;1 号位检配,要认全品类装箱单,普遍要 3 个月。整条线五个人里,两三个熟手带两个新人,是产能不掉线的人员结构底线。
新人第一个月的考核不看点件速度,看「有没有叫停」——发现上游来的件有疑问敢不敢问。敢问的新人才是安全的新人,闷头包下去的,出事只是时间问题。
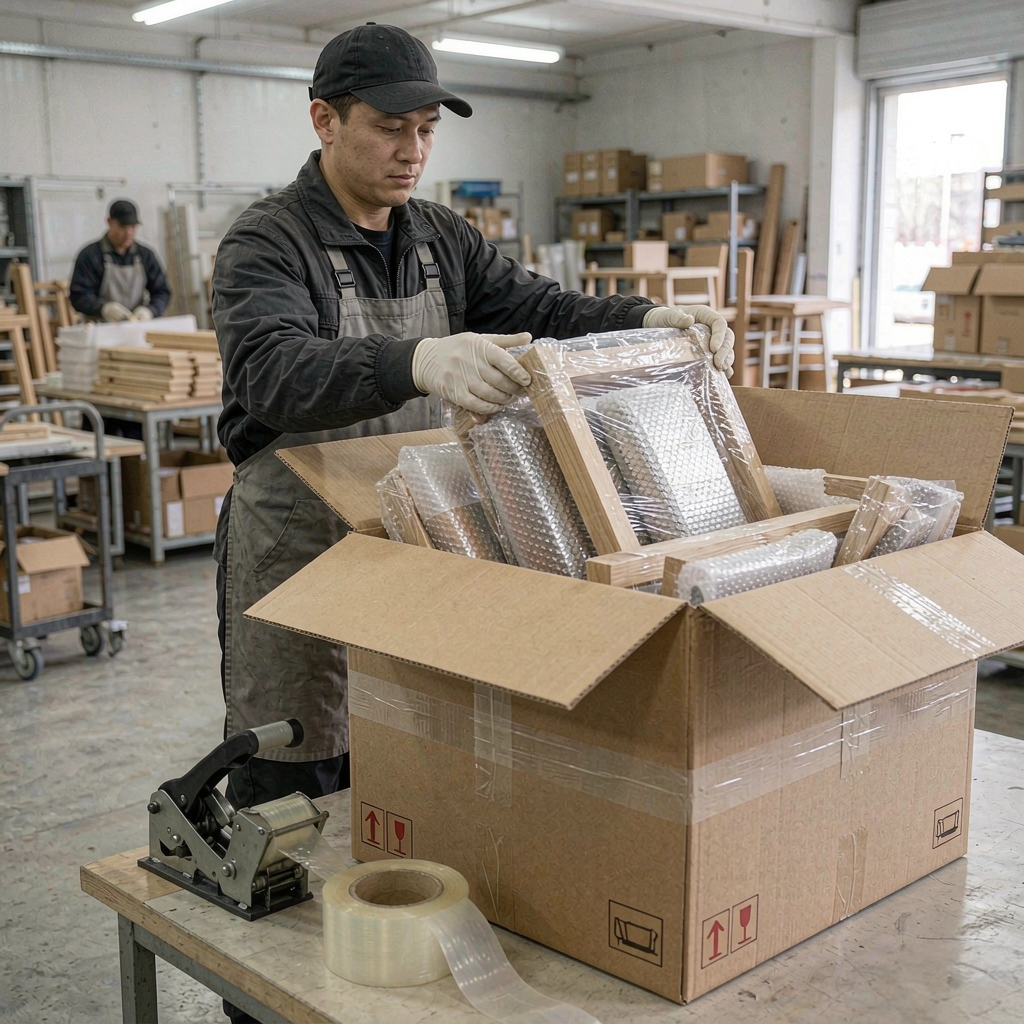
包装车间的一天节奏表
最后把一条 5 人线的一天按钟点拆给你看,这是旺季的标准节奏。
| 时间 | 动作 |
|---|---|
| 7:50-8:00 | 早会:昨日数据、今日排产、箱型确认 |
| 8:00-8:20 | 领料布线:日耗料上工位,纸箱预置 |
| 8:20-10:30 | 上午主产段:首件复检后连续作业 |
| 10:30-10:45 | 工间轮换:2 号位换人,机动位巡料 |
| 10:45-12:00 | 上午二段:上午段产量约占全天 45% |
| 13:30-15:30 | 下午主产段:换品类则先换箱型 |
| 15:30-17:30 | 下午二段加打托集中出货 |
| 17:30-18:00 | 收线清点:余料归库、填看板、扫地清场 |
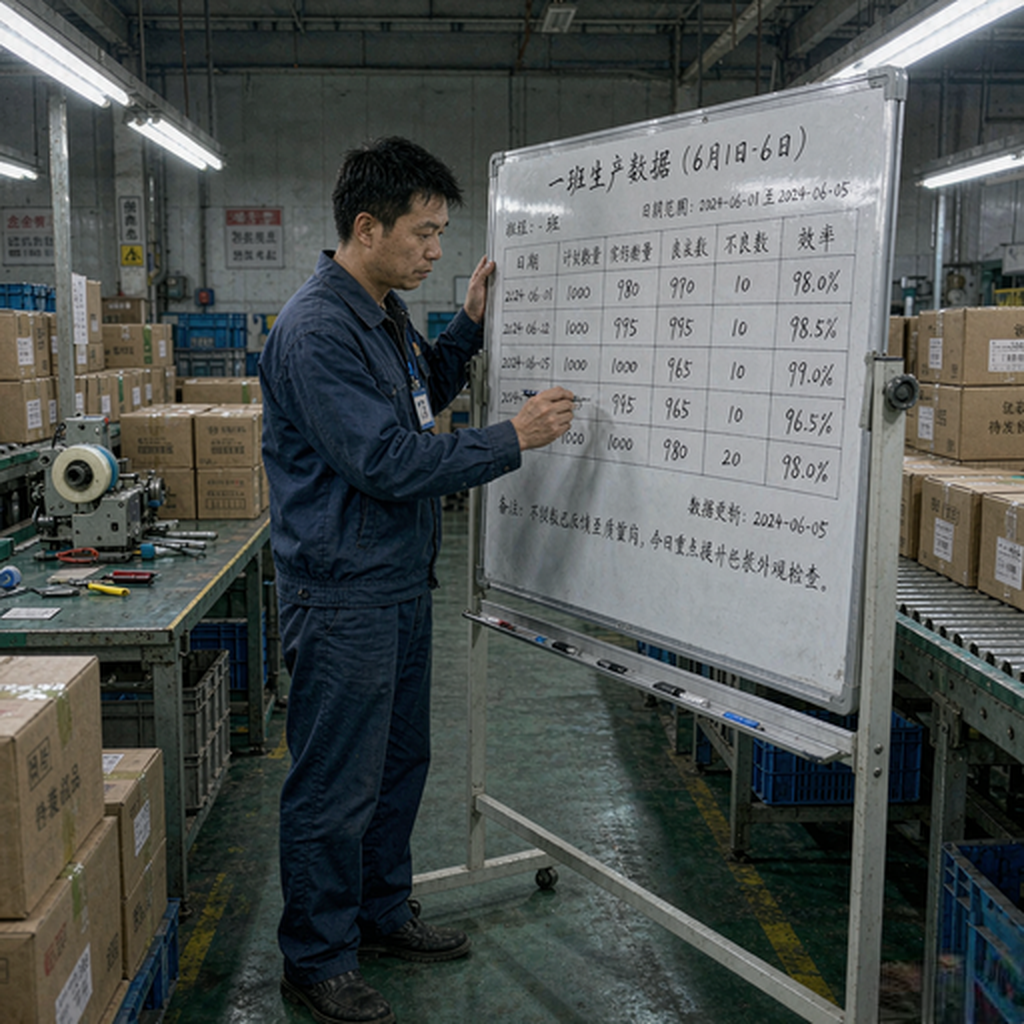
早会和收线各占 30 分钟,看着是「不产出」的环节,恰恰是产能稳定的两根钉子。数据不进看板,第二天就没法调位子;余料不归库,第二天开头就乱。车间的看板每天谁填什么数,我们写过一篇专讲车间看板的文章,包装线的两列数据也在里面。
给同行的三句话
这篇写得细,同行看到会有共鸣,普通读者看个热闹也好,最后用三句话收束。
第一句,包装产能的上限在人位结构,不在人数。加人前先看节拍卡在谁身上。第二句,检配位必须是熟手,这是全厂性价比最高的一笔工资。第三句,材料断供和排位失衡是产能的两大暗坑,都看不见,都致命。把这三句贴在包装车间门口,比任何标语都管用。
刚总家具直播间每晚都在讲这些车间里的真东西,一张家具从车间到你家门口的完整旅程,我可以从木工下料讲到打托装车。想看包装车间实拍和打包手法的,来直播间,我带着手机在线边给你拍。更完整的包装流程实拍,我们早先写过一篇包装车间实拍:家具是怎么被保护的,四层包装长什么样都有照片。
常见问题
包装线一天到底能包多少件?
按品类和单人位算:床垫 90 到 120 张、软体床 35 到 45 套、沙发 25 到 35 套、床头柜 60 到 80 件。整线产能取决于最慢的人位,不是人数总和。
一条包装线最少要几个人?
最小人位是 4 人:检配、包护、装箱、打托各一位。单一品类、订单平滑的日子可以跑 4 人线;混线生产或旺季,要加第 5 个机动位,负责补料和顶缺位,否则换箱型时全线停等。
为什么加人不一定能提高包装产能?
超过 6 人的长线,沟通与等待成本会吃掉新增产能,新人还会拖慢熟手的节拍。正确的做法是复制多条 4 人小线、每线固定一个品类,旺季靠复制小线而不是加长单线。
包装工是计件还是计时?
纯计件会让工人为件数牺牲质量,纯计时没人愿冲刺。混合制更好:基础计时保底,超额部分计件,并把误差率做成系数乘在单价上,让工人自己关心包装质量。
家具包装最容易出问题的环节是什么?
检配漏件和沙发类护角不足是两大源头:漏五金件要付出十倍于包装成本的往返运费,护角少打则运输磕碰直接出客诉。首件拆箱复检是成本最低的拦截手段。
包装新人多久能独立上岗?
打托位 3 天,装箱位 7 到 10 天,包护位要求工龄半年以上,检配位要认全品类装箱单、普遍需 3 个月。一条线至少保持两三个熟手带新人,产能才不掉。
包装材料断供怎么办?
按消耗速度分三档管:日耗料线边每小时巡补,周耗料按排产预置加 10% 余量,月耗料仓库备两周安全库存。这套制度能把断料停线压到一年个位数次数。